
يبدو النحاس النقي بسيطاً حتى يتم وضعه على الآلة.
إنه ناعم. يوصل الحرارة جيداً. ليس خشناً كالفولاذ المقاوم للصدأ أو التيتانيوم. نظرياً، ينبغي أن يكون الأمر سهلاً.
ثم يلمسه القاطع.
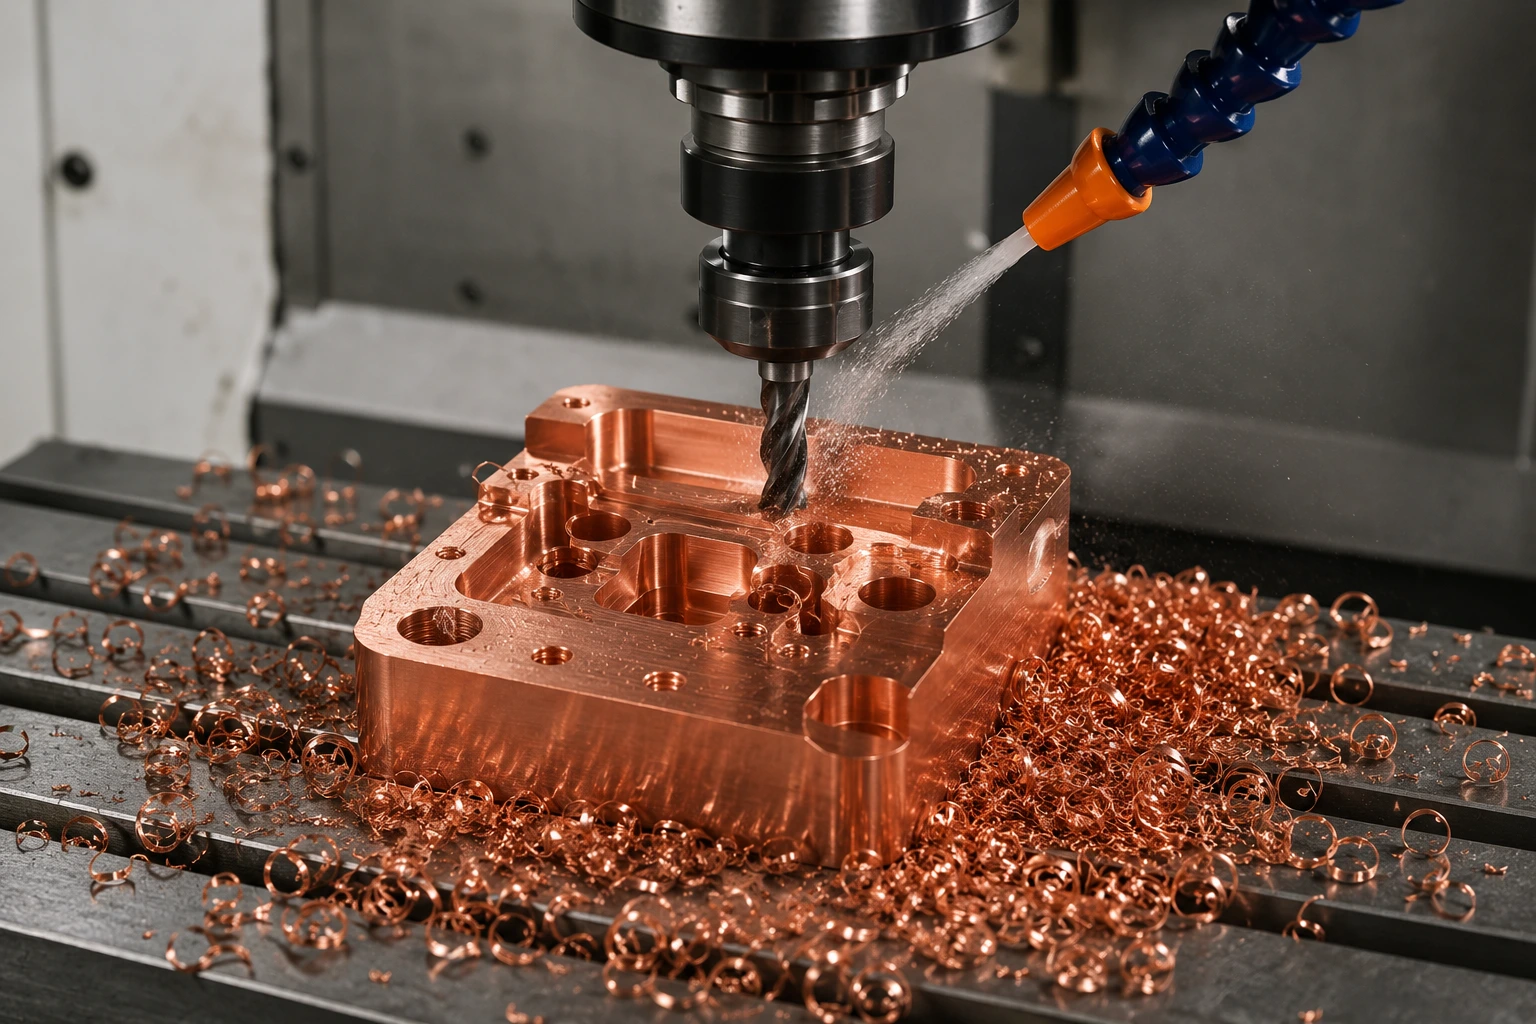
بدلاً من رقائق نظيفة، تحصل على شرائط طويلة لامعة. تلتف حول قاطع الطحن. وتجر على أرضية التجويف. وتلتصق بالمجرى. وأحيانًا تشكل عشًا نحاسيًا قبل أن يتمكن المشغل من إيقاف الدورة.
هذه هي المشكلة الحقيقية في تشكيل النحاس النقي اللزج باستخدام آلات CNC . لا تقتصر المشكلة على قطع المادة فحسب، بل تشمل أيضاً التحكم في الرايش قبل أن يُفسد السطح، أو يُحمّل أداة القطع، أو يُخلّف نتوءات في كل مكان.
يُعدّ هذا الأمر بالغ الأهمية بالنسبة لأجزاء مثل قضبان التوصيل، وأطراف البطاريات، وموصلات الترددات اللاسلكية، وألواح نقل الحرارة، وكتل التأريض، والمكونات الكهربائية عالية التوصيل. فغالباً ما تتطلب هذه الأجزاء أسطحاً نظيفة، وأبعاداً دقيقة، ومستويات منخفضة من النتوءات، وليس مجرد شكل خشن مقطوع من النحاس.
بالنسبة للمشاريع التي تتطلب تشكيل النحاس باستخدام آلات CNC حسب الطلب ، يجب التخطيط للتحكم في الرقائق قبل بدء البرمجة. فبمجرد أن يبدأ النحاس النقي بالتلطخ والالتفاف، يصبح إصلاحه في نهاية العملية عادةً أبطأ وأكثر تكلفة.
لماذا يرفض النحاس النقي تكسير الرقائق بشكل نظيف؟
النحاس النقي لا يتشقق مثل النحاس الأصفر.
عادةً ما ينكسر النحاس الأصفر إلى رقائق أصغر وأسهل في التعامل. أما النحاس النقي فيتمدد وينحني ويتلطخ، ويميل إلى البقاء على شكل شريط طويل واحد إذا لم تجبره الأداة على القص بشكل صحيح.
يعود هذا السلوك إلى ليونة النحاس. يُعدّ كل من C101 وC110 من أنواع النحاس عالية النقاء، وكلاهما معروفان بتكوين طبقة لزجة تحت حافة القطع. ويشير محتوى النحاس النقي المستخدم في عمليات التشغيل لدى شركة بونا إلى المشكلة نفسها التي تحدث في ورش العمل: إذ يميل النحاس إلى التلطخ، وتكوين طبقة متراكمة على الحافة، وظهور نتوءات عند احتكاك الأداة به بدلاً من قطعه.
في عمليات التشغيل الآلي اليومية، يسهل التعرف على العلامات:
| ماذا ترى | ماذا يعني ذلك عادةً |
|---|---|
| شرائط نحاسية طويلة تشبه الشعر | التغذية خفيفة جدًا أو الرقائق رقيقة جدًا |
| النحاس الملتصق بالناي | الحرارة، أو الالتصاق، أو ضعف التشحيم |
| نتوءات على طول الحافة | ضغط الأداة مرتفع للغاية أو أن الحافة غير حادة |
| خدوش على السطح النهائي | يتم إعادة تقطيع الرقائق |
| تشطيب الجيب رديء | تُحاصر الرقائق في القطع |
| تغير مفاجئ في الحجم | يؤدي تراكم الحواف إلى تغيير ظروف القطع |
يلجأ العديد من الفنيين إلى إبطاء عملية التشغيل كحل بديل. قد يُجدي ذلك نفعاً أحياناً، لكن مع النحاس النقي، قد يؤدي إبطاء العمل إلى زيادة احتكاك أداة القطع، وهذا الاحتكاك هو ما يُسبب تلطخ النحاس.
الهدف الأفضل هو هذا: صنع رقاقة حقيقية، وإعطائها مساحة للخروج، ومنعها من الالتصاق بالأداة.
عادةً ما يكون الحل الأول هو التغذية، وليس السرعة.
عندما يشكل النحاس شرائط رقيقة متصلة، غالباً ما يكون التغذية خفيفة جداً.
يبدو هذا الكلام غريباً لأن النحاس النقي يبدو ليناً. يتوخى العديد من المبرمجين الحذر ويقللون سرعة التغذية بشكل مفرط. عندها تتوقف أداة القطع عن اختراق المادة وتبدأ بتلميعها. بمجرد حدوث ذلك، تتراكم الحرارة عند الحافة، ويصبح النحاس لزجاً، ويتدهور التحكم في الرقائق.
لكسر الرقائق أثناء تشكيل النحاس النقي ، يجب أن تكون الرقاقة سميكة بما يكفي لتتقوس وتتحرك وتنفصل عن القطع.
فيما يلي نطاق عملي لبدء عملية طحن الكربيد:
| حجم الطاحونة النهائية | تحميل الشريحة الابتدائية | ملاحظة عملية |
|---|---|---|
| 3 مم / 1/8 بوصة | 0.0008–0.0015 بوصة/سن | استخدم ضغطًا خفيفًا وإخراجًا قويًا للرقائق |
| 6 مم / 1/4 بوصة | 0.0015–0.0030 بوصة/سن | نقطة انطلاق جيدة للجيوب والملامح |
| 10 مم / 3/8 بوصة | 0.0025–0.0045 بوصة/سن | يكون أكثر استقرارًا إذا كانت عملية تثبيت قطعة العمل صلبة |
| 12 مم / 1/2 بوصة | 0.0030–0.0060 بوصة/سن | مفيد للتشغيل الأولي عندما يكون التثبيت متيناً |
هذه الأرقام ليست سحرية، بل هي نقاط انطلاق. تعتمد القيمة الصحيحة على هندسة الأداة، وعدد الشفرات، والتداخل القطري، وسائل التبريد، وصلابة الماكينة، وشكل القطعة.
لكن المبدأ مهم: لا تقم بتشغيل تغذية خفيفة لدرجة أن الأداة تفرك النحاس فقط.
إذا كانت الشريحة رقيقة جداً وخيطية، فقم بزيادة معدل التغذية قليلاً قبل إجراء تغييرات كبيرة على البرنامج بأكمله.
استخدم أدوات حادة ومفتوحة ومصقولة
النحاس النقي لا يغفر للأدوات غير الحادة.
قد يكون القاطع متعدد الأغراض مناسبًا للألمنيوم أو الفولاذ الطري، لكنه غالبًا ما يدفع النحاس اللزج بدلًا من تقطيعه. والنتيجة هي حافة متراكمة، وحرارة، وتلطيخ، ونتوءات خشنة.
في معظم عمليات طحن النحاس النقي، أنصح بالبدء بقاطع طرفي حاد مصقول من الكربيد مصمم للمعادن غير الحديدية. عادةً ما يكون استخدام قاطع ذي شفرتين أو ثلاث أسهل من استخدام قاطع ذي أربع شفرات، لأنها توفر مساحة أكبر لخروج الرايش.
| اختيار الأداة | لماذا يفيد النحاس |
|---|---|
| حافة القطع الحادة | يقلل من الاحتكاك والتلطيخ |
| مشط إيجابي عالي | يساعد على قص النحاس بدلاً من تمزقه |
| مزامير مصقولة | يقلل من التصاق رقائق البطاطس |
| تصميم ذو فلوتين أو ثلاث فلوتات | يمنح مساحة أكبر للرقائق الطويلة |
| طلاء يشبه الماس (DLC) | يساعد على تقليل التصاق النحاس |
| أداة تشطيب منفصلة | يحافظ على السطح النهائي بعيدًا عن التآكل الناتج عن الخشونة |
يجب أن تبدو الأداة حادة للغاية مقارنةً بأداة قطع الفولاذ. عادةً ما يكون تحضير الحافة بشكل مفرط غير مناسب هنا.
ينطبق هذا بشكل خاص على C110. إذا كنت تعمل أيضًا مع أجزاء C110، فإن دليل Boona ذي الصلة بسرعات وتغذية آلات CNC النحاسية C110 يُعد مرجعًا داخليًا مفيدًا لاختيار نطاق بدء آمن قبل ضبط التحكم في الرقاقة بدقة.
أعطِ الشريحة مكانًا لتذهب إليه
إن عملية تكسير الرقائق تتعلق جزئياً بمعايير القطع، ولكنها تتعلق أيضاً بالمساحة.
يُعدّ حفر أخاديد بعرض كامل في النحاس الخالص عمليةً مُحفوفةً بالمخاطر. إذ يغوص القاطع في المعدن، ويصعب على سائل التبريد الوصول إلى الحافة، ولا تجد رقائق النحاس منفذاً. وبمجرد تراكم الرقائق داخل الشق، تبدأ الأداة بقطع نفس الرقائق مجدداً. عندها تبدأ الطبقة النهائية بالخدش وتتفاقم النتوءات.
بالنسبة لعمليات التجاويف والتشكيل الخشن، فإن التطهير التكيفي أو الطحن الحلقي عادة ما يكون أكثر استقرارًا.
| نمط مسار الأداة | نتيجة التحكم في الرقاقة |
|---|---|
| تركيب كامل | أعلى خطر لتغليف رقائق البطاطس |
| جيوب ثقيلة بخطوات متقطعة | يمكن أن تتسبب رقائق الخشب في إعادة قطع الأرضية وخدشها |
| المقاصة التكيفية | مشاركة أكثر اتساقًا وإخلاء أفضل |
| طحن Trochoidal | يساعد في منع دفن الأداة |
| مرحلة التخشين والتشطيب | تشطيب أفضل وتحكم أسهل في النتوءات |
يُعدّ ضبط التخشين الشائع هو استخدام تعشيق شعاعي بنسبة 10-25% مع عمق محوري كافٍ لإنتاج رقاقة مفيدة. هذا يحافظ على ضغط الأداة تحت السيطرة مع توفير مساحة كافية للرقاقة للخروج من القطع.
وهذا يُفسر أيضاً أهمية تصميم القطعة. فالفتحات العميقة الضيقة، والزوايا الداخلية الضيقة، والتجاويف المغلقة تجعل تشكيل النحاس أكثر صعوبة. في قطع مثل الكتل الكهربائية، ومشتتات الحرارة النحاسية، وأطراف البطاريات، يمكن لزيادة طفيفة في نصف قطر الزاوية أو عرض الفتحة أن تجعل عملية التصنيع أكثر استقراراً.
للحصول على المزيد من السياق المتعلق بالتصميم والتصنيع، يتناسب هذا الموضوع بشكل طبيعي مع صفحة بونا حول تصنيع الأجزاء النحاسية النقية المخصصة باستخدام آلات CNC.
سائل التبريد ليس مجرد تبريد - إنه إدارة رقائق المعالج
في النحاس النقي، يؤدي سائل التبريد ثلاث وظائف.
فهو يبرد الجرح.
فهو يُليّن الحافة.
إنها تدفع الرقائق خارج منطقة الخطر.
إذا وصل سائل التبريد إلى الجزء العلوي من حامل الأداة فقط ولم يصل إلى حافة القطع الفعلية، فلن يكون له تأثير يُذكر. اتجاه الفوهة مهم، وكذلك اتجاه تدفق الهواء. في التجاويف، يجب أن يساعد سائل التبريد على إخراج الرايش من القطع، لا أن يدفعه إلى داخل الزاوية.
| الأسلوب | أفضل استخدام | احترس من |
|---|---|---|
| مبرد الفيضان | عمليات الطحن والحفر والخراطة العامة | يجب توجيهها نحو منطقة القطع |
| سائل تبريد عالي الضغط | حفر عميقة، دوران، أخاديد | يحتاج إلى دعم آلي |
| انفجار جوي | الطحن المفتوح والجيوب الضحلة | لا يوجد تزييت في حد ذاته |
| رذاذ / سائل ترشيح دقيق | قصات خفيفة وتشطيبات نهائية | قوة تدفق محدودة |
| زيت القطع | التثقيب، والتوسيع، والتشطيب اليدوي | أبطأ ولكنه مفيد لعمر الأداة |
في عمليات الطحن المفتوح، يُعدّ نفخ الهواء القوي فعالاً للغاية لأنه يمنع إعادة تشكيل الرايش. أما في عمليات الحفر، فعادةً لا يكفي الهواء وحده. يجب إخراج الرايش من الثقب، وهذا يتطلب عادةً استخدام سائل تبريد، أو دورة حفر جيدة، أو تصميم هندسي للمثقاب يُسهّل إخراج الرايش.
حفر النحاس النقي: لا تدع الرايش يتراكم في الثقب
في عمليات الحفر، قد يصبح النحاس النقي غير مرغوب فيه بشكل خاص.
تتميز أداة القطع في آلة التفريز بوجود مساحة مفتوحة حولها، بينما لا تحتوي أداة الحفر على ذلك. يجب أن تتحرك الرايشة لأعلى داخل قناة القطع. إذا لم تتمكن من ذلك، فإنها تتراكم في الثقب، أو تخدش الجدار، أو تعلق بأداة الحفر، أو تكسر الأداة.
للتحكم في رقائق الحفر في النحاس النقي ، استخدم مثقابًا حادًا ذو مساحة كافية بين شفراته. غالبًا ما تكون المثاقب المكافئة مفيدة للثقوب العميقة. يمكن أن تكون المثاقب ذات نظام التبريد الداخلي مفيدة عندما يسمح شكل القطعة والآلة بذلك.
| نوع الحفر | سرعة سطح الانطلاق | نطاق التغذية | أفضل استخدام |
|---|---|---|---|
| مثقاب HSS | 100-250 قدم مربع في الدقيقة | 0.001–0.006 بوصة/لفة | ثقوب قصيرة، دفعات صغيرة |
| مثقاب كربيد | 200-500 قدم مربع في الدقيقة | 0.002–0.010 بوصة/لفة | ثقوب قابلة للتكرار وأعمال إنتاجية |
| تدريب القطع المكافئ | 150-400 قدم مربع في الدقيقة | 0.002–0.008 بوصة/لفة | ثقوب أعمق وتدفق أفضل للرقائق |
| مثقاب التبريد الداخلي | توصية من صانع الأدوات | توصية من صانع الأدوات | حفر عميقة أو حرجة |
يساعد الحفر المتقطع، لكن الإفراط فيه قد يُسبب احتكاكاً. يجب أن يُزيل المثقاب الرايش دون تلميع نفس جدار النحاس مراراً وتكراراً.
بالنسبة للثقوب الضيقة، لا تتوقع أن يقوم المثقاب بكل شيء. قم بالحفر بقطر أصغر من المطلوب، ثم قم بتوسيع الثقوب أو حفرها أو تشكيلها إذا كانت الدقة مهمة.
خراطة النحاس النقي: استخدم كمية كافية من مادة القطع لجعل كاسر الرقائق يعمل
على المخرطة، يمكن استخدام النحاس النقي لصنع شرائط طويلة جدًا لأن القطع يكون مستمرًا. أما الإعداد غير السليم فقد يؤدي إلى ظهور رقائق معدنية تلتف حول القطعة أو ظرف التثبيت أو الأداة أو ذيل المخرطة.
للخراطة، استخدم أدوات قطع مصنوعة للمعادن غير الحديدية: حادة، مصقولة، ذات زاوية ميل إيجابية، ومزودة بكسارة رقائق تعمل بالفعل في المواد اللينة.
يحتاج كاسر الرقائق إلى تغذية كافية وعمق قطع مناسب. إذا كان القطع خفيفًا جدًا، فقد لا تصل الرقائق إلى كاسر الرقائق بشكل صحيح.
| تحول العملية | السرعة السطحية | المميز | عمق القطع | نصيحة للتحكم في الرقاقة |
|---|---|---|---|---|
| تحول خشن | 350-700 قدم مربع في الدقيقة | 0.004–0.012 بوصة/لفة | 0.5 – 2.5 مم | استخدم كمية كافية من مادة DOC لتجعيد الشريحة |
| الانتهاء من تحول | 500-900 قدم مربع في الدقيقة | 0.002–0.006 بوصة/لفة | 0.1 – 0.5 مم | تجنبي الفرك بتغذية خفيفة للغاية |
| الحز | 200-500 قدم مربع في الدقيقة | يعتمد على الأداة | خفيف الى متوسط | حافظ على قوة سائل التبريد وتوجيهه مباشرة |
| فراق | 150-400 قدم مربع في الدقيقة | تغذية ثابتة | قطع كامل | حافظ على شفرة الشفرة حادة ومربعة. |
بالنسبة للمحطات الطرفية والدبابيس والأكمام والأعمدة الموصلة التي يتم تشكيلها، فإن الربط الداخلي بخدمات الخراطة CNC يتناسب بشكل طبيعي لأن التحكم في الرقائق لا يقل أهمية في الخراطة عن الخراطة.
إحدى العادات المهمة في ورشة العمل: لا تعتمد في تقييم عملية خراطة النحاس على لمعان السطح فقط. قد يبدو النحاس لامعًا حتى عند احتكاك الأداة به. لذا، تحقق من شكل الرايش وحافة الأداة.
ما الذي يجب تغييره عندما تسوء الأمور؟
عندما تبدأ رقائق النحاس بالالتفاف، لا تُغير عشرة أشياء دفعة واحدة. قم بتغيير واحد، راقب الرقاقة، ثم قرر.
| المشكلة | أول شيء يجب التحقق منه | التكيف العملي |
|---|---|---|
| أشرطة رفيعة لا نهاية لها | قد يكون العلف خفيفًا جدًا | قم بزيادة حمل الرقاقة قليلاً |
| النحاس ملتصق بالأداة | الالتصاق والحرارة | أضف مادة التشحيم، واستخدم أداة مصقولة. |
| علبة رقائق البطاطس في الجيب | الأداة مدفونة | تقليل التداخل الشعاعي |
| سطح مخدوش | إعادة قطع الرقائق | تحسين التدفق أو نفخ الهواء |
| نتوء خروج ثقيل | حافة غير حادة أو مسار خروج ضعيف | استخدم أداة حادة وقم بعمل شطفة. |
| الإمساك بالتدريب | رقائق عالقة في الحفرة | تحسين دورة النقر أو هندسة الحفر |
| تغييرات في خط النهاية أثناء الجري | حافة مدمجة | توقف وافحص الأداة |
يُعدّ هذا النهج في استكشاف الأخطاء وإصلاحها أكثر فائدة من السعي وراء سرعة مثالية واحدة. فالنحاس النقي يستجيب للعملية برمتها، وليس لرقم واحد فقط.
إعداد بسيط للتحكم في رقاقة نحاسية يعمل عادةً
بالنسبة للعديد من الأجزاء المصنوعة من النحاس النقي، يُعد هذا نهجًا موثوقًا للبدء:
استخدم قاطع تفريز حاد ذو شفرتين أو ثلاث شفرات مصقولة من الكربيد.
تجنب ملء الفتحات بالكامل كلما أمكن ذلك.
ابدأ بسرعة سطح معتدلة.
حافظ على كمية كافية من رقائق الخشب لتجنب الاحتكاك.
استخدم سائل تبريد سائل أو هواء مضغوط موجه مباشرة إلى الأداة.
اترك المخزون لعملية تشطيب منفصلة.
استخدم أداة تشطيب نظيفة للسطح النهائي.
افحص الجزء الأول قبل تشغيل الدفعة.
لن يحل هذا الإعداد جميع مشاكل النحاس، ولكنه يمنح العملية فرصة جيدة للنجاح. كما أنه يقلل من خطر البحث عن مشاكل في تشطيب السطح تبين أنها في الواقع مشاكل في إزالة الرقائق.
بالنسبة لتصنيع الأجزاء النحاسية من النماذج الأولية إلى الإنتاج بكميات كبيرة، تبرز أهمية التخطيط للتصنيع بكميات صغيرة . قد تحتاج عملية ناجحة لنموذج أولي واحد إلى تحسينات في إزالة الرقائق، وتتبع عمر الأدوات، ومراقبة الجودة قبل أن تتمكن من العمل بكفاءة في الإنتاج بكميات كبيرة. توضح صفحة الإنتاج بكميات صغيرة على موقع بونا دعم الإنتاج من قطعة واحدة إلى 10,000 قطعة معدنية أو بلاستيكية، وهو ما يتناسب مع هذا النوع من الانتقال من التحقق من صحة النموذج الأولي إلى الإنتاج المتكرر.
يؤثر التحكم في الرقائق أيضًا على عملية الفحص
مشاكل رقائق النحاس لا تنتهي عند الجهاز.
قد تتسبب الشظايا الطويلة في خدش الأسطح التجميلية. كما أن الحواف المتراكمة قد تغير الأبعاد. وقد تختبئ النتوءات عند مخارج الثقوب أو حواف الجيوب. وقد يتشوه النحاس اللين أيضًا أثناء عملية إزالة النتوءات القوية.
لذا، ينبغي فحص القطعة الأولى بدقة قبل تشغيل باقي الأجزاء. انظر إلى التشطيب، والنتوءات، وجودة الحواف، وحالة الثقوب، وأي أسطح تلامس مهمة كهربائياً أو حرارياً.
بالنسبة للأجزاء النحاسية المستخدمة في التطبيقات الكهربائية أو الحرارية، لا يقتصر الفحص على الحجم فقط، بل يشمل حالة السطح أيضاً. تُعد صفحة مراقبة الجودة الخاصة بشركة بونا رابطاً داخلياً مناسباً هنا، حيث غالباً ما تتطلب الأجزاء النحاسية فحصاً للأبعاد وفحصاً بصرياً للسطح قبل الشحن.
الخلاصة
لا يصعب تشكيل النحاس النقي لأنه صلب، بل يصعب تشكيله لأنه لين ولزج وقابل للطرق.
لكسر الرايش أثناء تشكيل النحاس النقي ، لا تعتمد على حيلة واحدة. استخدم أداة حادة ذات زاوية قطع موجبة. حافظ على معدل تغذية كافٍ لقص المعدن. تجنب غمر أداة القطع. وجّه سائل التبريد أو الهواء إلى مكان تكوّن الرايش. امنح الرايش مسارًا للخروج من القطع. استخدم أداة تشطيب منفصلة عندما يكون سطح القطع مهمًا.
تبدأ معظم مشاكل رقائق النحاس صغيرة. يتحول الاحتكاك البسيط إلى تراكم على الحواف، ثم إلى تشطيب رديء. يؤدي سوء إزالة الرقائق إلى خدوش ونتوءات. وبحلول وقت وصول القطعة إلى مرحلة الفحص، تكون التكلفة قد ارتفعت بالفعل.
تبدأ العملية الأفضل في وقت مبكر.
بالنسبة للمهندسين الذين يصممون أجزاءً عالية التوصيل، فإن التحكم الأفضل في رقائق النحاس النقي يعني أسطحًا أنظف، ونتوءات أقل، وتفاوتات أكثر استقرارًا، وتقليل الحاجة إلى إعادة العمل. وبالنسبة لأجزاء مثل قضبان التوصيل، ومشتتات الحرارة، وموصلات البطاريات، ومكونات الترددات اللاسلكية، وكتل التأريض، قد يكون هذا هو الفرق بين جزء يبدو وكأنه مصنّع آليًا فقط، وجزء جاهز للعمل.
الأسئلة الشائعة
لماذا ينتج عن عملية التصنيع باستخدام الحاسوب (CNC) رقائق طويلة وخيطية من النحاس النقي؟
النحاس النقي لين، قابل للطرق، ولزج، لذا يميل إلى التمدد بدلاً من التكسر أثناء القطع. إذا كانت أداة القطع غير حادة، أو كان معدل التغذية منخفضاً جداً، أو لم تتمكن الرايشات من الخروج من القطع، فغالباً ما تتشكل رايشات طويلة تشبه الشرائط تلتف حول الأداة أو تخدش سطح القطعة.
ما هي أفضل طريقة لتكسير الرقائق عند تشكيل النحاس النقي؟
أفضل طريقة هي الجمع بين أداة حادة ذات زاوية ميل موجبة، وحمل كافٍ من الرايش، وتحكم دقيق في التلامس القطري، وتبريد قوي باستخدام سائل تبريد أو هواء مضغوط. الهدف هو قص النحاس بسلاسة بدلاً من احتكاكه. في كثير من الحالات، يكون زيادة معدل التغذية قليلاً أفضل من مجرد إبطاء سرعة دوران المغزل.
هل يجب عليّ استخدام قاطع تفريز ذي شفرتين أم ذي أربع شفرات للنحاس اللزج؟
في معظم عمليات طحن النحاس النقي اللزج، يُعد استخدام قاطع تفريز مصقول من الكربيد ذي شفرتين أو ثلاث شفرات أفضل عادةً من استخدام قاطع تفريز ذي أربع شفرات. فقلة عدد الشفرات تمنح رقائق النحاس الطويلة مساحة أكبر للخروج، مما يقلل من تراكم الرقائق وتراكمها على الحافة، ويقلل من الحاجة إلى إعادة قطع الرقائق.
ما الذي يسبب تراكم الحواف عند تشكيل النحاس النقي؟
يحدث تراكم النحاس على حافة القطع عندما يلتصق النحاس بها تحت تأثير الحرارة والضغط. تشمل الأسباب الشائعة أدوات القطع غير الحادة، وضعف التشحيم، وانخفاض معدل التغذية، وخشونة أسطح الأخاديد، وضعف إزالة الرايش. يمكن تقليل هذه المشكلة باستخدام أدوات حادة مصقولة، ومبرد مناسب، وحمل مناسب للرايش.
هل يُعدّ استخدام الفتحات كاملة العرض ضارًا بالنحاس النقي؟
غالباً ما يكون تشكيل الأخاديد بعرض كامل محفوفاً بالمخاطر في النحاس النقي، نظراً لضيق المساحة المتاحة لخروج الرايش. وقد يؤدي ذلك إلى تراكم الرايش، وتحميل أداة القطع، وضعف جودة السطح، وكسر الأدوات. وعادةً ما يكون التطهير التكيفي أو الطحن الحلزوني استراتيجية أفضل لتحسين التحكم في الرايش في النحاس النقي.
كيف يمكنني تحسين التحكم في الرقائق عند حفر النحاس النقي؟
استخدم مثاقب حادة ذات خلوص مناسب للشفرات، وضع سائل التبريد مباشرة في الثقب، واستخدم دورة حفر متقطعة للثقوب العميقة. أما بالنسبة للثقوب العميقة أو الحرجة، فإن استخدام مثاقب ذات شفرات مكافئة أو مثاقب كربيد ذات تبريد داخلي يساعد على إزالة رقائق النحاس الطويلة بكفاءة أكبر.
ما هو معدل التغذية الذي يساعد على تكسير رقائق النحاس أثناء الخراطة؟
أثناء عملية الخراطة، يجب أن تكون سرعة التغذية كافية لتفعيل كاسر الرقائق في أداة القطع. إذا كانت سرعة التغذية أو عمق القطع منخفضين جدًا، فقد يتشكل النحاس على هيئة شرائط متصلة بدلًا من أن يلتف ويتكسر. عادةً ما تكون أداة القطع المصقولة ذات الزاوية الموجبة والمصممة للمعادن غير الحديدية هي الخيار الأمثل كنقطة بداية.
كيف يمكنني تقليل النتوءات عند تشكيل النحاس النقي اللزج؟
يمكن تقليل النتوءات باستخدام أدوات حادة، وتجنب الاحتكاك المفرط، والتحكم في مسارات خروج النشارة، وإضافة طبقة تشطيب خفيفة أو تشذيب الحواف. كما أن إخراج الرقائق بشكل جيد أمر بالغ الأهمية، لأن الرقائق المعاد قطعها قد تسحب على الحواف وتزيد من حدة النتوءات.


