
قد يبدو نموذج أولي لسماعات رأس ممتازة جيدًا صوتيًا، ومع ذلك يفشل في اختبارها الميكانيكي. تدور إحدى سماعتي الأذن بحرية أكبر من الأخرى. يتناسب مكبر الصوت، لكن حلقة التثبيت الخاصة به ليست في المنتصف تمامًا. تُظهر سماعتا الأذن المؤكسدتان انعكاسات مختلفة تحت نفس الضوء، بينما يبدأ المفصل القابل للطي في التصلب بعد إحكام ربط المسامير.
هذه هي أنواع المشاكل التي تجعل تصنيع أجزاء المعدات الصوتية أكثر من مجرد مسألة قطع المعدن وفقًا لأبعاد التصميم بمساعدة الحاسوب (CAD).
تجمع سماعات الرأس، ومحولات الصوت الرقمية إلى التناظرية، ومكبرات الصوت، وواجهات الصوت بين المكونات الصوتية والآليات الدقيقة وأدوات التحكم الخاصة بالمستخدم والأسطح شديدة الوضوح. وتؤثر أجزاؤها المصنعة بدقة على موضع السماعات، وملاءمة التجميع، وحركة المفصلات، ووزن المنتج، والجودة المتصورة.
لذلك، يحتاج النموذج الأولي المفيد إلى إعادة إنتاج العلاقات الميكانيكية التي يعتمد عليها نظام الصوت النهائي فعليًا.
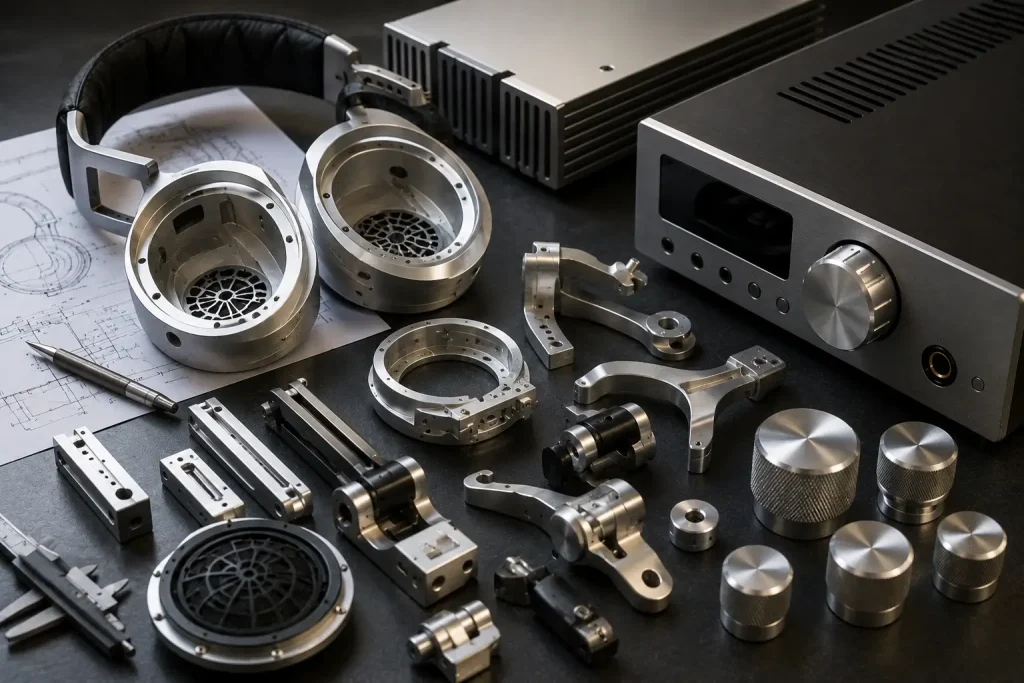
ما هي الأجزاء التي يتم تصنيعها عادةً لمعدات الصوت؟
تشمل عملية تصنيع أجزاء سماعات الرأس المكونات الهيكلية والتعديلية والتجميلية بدلاً من غطاء الأذن الخارجي فقط.
تشمل الأجزاء النموذجية ما يلي:
- سماعات أذن من الألومنيوم
- حلقات تثبيت السائق
- النير والشوكة
- كتل محورية
- مفصلات قابلة للطي
- منزلقات عصابة الرأس
- مكونات مدخل الكابل
- المساكن موصل
- آليات التعديل
- ديكور تقليم
تُنشئ الإلكترونيات الصوتية مجموعة أخرى من متطلبات التصنيع:
- أغلفة محولات الصوت الرقمية إلى التناظرية
- هيكل مضخم سماعات الرأس
- صناديق واجهة الصوت
- الألواح الأمامية والخلفية
- مقبضا التحكم في مستوى الصوت والترميز
- عرض الحواف
- لوحات التوصيل
- الأقواس الداخلية
- أجزاء الهيكل المشتتة للحرارة
تصبح عملية التصنيع باستخدام الحاسوب (CNC) لمعدات الصوت مفيدة بشكل خاص عندما يكون من الضروري الحفاظ على ترابط دقيق بين العديد من الميزات الوظيفية.
لنأخذ مثالاً على ذلك اللوحة الأمامية لجهاز تحويل الصوت الرقمي إلى التناظري (DAC) المكتبي. قد تتوافق شاشته، ومُشفّر مستوى الصوت، ومقبس سماعة الرأس، والأزرار مع التفاوتات الأبعادية الفردية الخاصة بها، ومع ذلك قد تبدو غير متناسقة بعد التجميع إذا تم الرجوع إليها من بيانات غير ذات صلة.
تُسبب سماعات الرأس نفس المشكلة عند استخدام مكونات مزدوجة. قد يجتاز كل من ذراع التوصيل والمحور وغطاء الأذن الفحص، بينما لا يزال المفصل النهائي يُظهر حركة زائدة أو دورانًا غير متساوٍ.
ولهذا السبب، يجب أن تبدأ عملية التصميم للتصنيع من التجميع الكامل بدلاً من التعامل مع كل مكون كجزء معزول يتم تصنيعه باستخدام الحاسوب.
لماذا تتطلب مكونات سماعات الرأس مهارات ميكانيكية عالية؟
غالباً ما تجمع أجزاء سماعات الرأس المصنعة باستخدام تقنية CNC بين الوزن الخفيف، والهندسة المنحنية، والواجهات المتحركة، والأسطح التجميلية من الفئة أ.
قد تحتوي سماعة الأذن على تجويف داخلي عميق، بينما يظل سطحها الخارجي رقيقًا وناعمًا ظاهريًا. يجب أن يدعم ذراع التثبيت السماعة ويسمح بدورانها بشكل متحكم فيه. يجب أن يتحرك المنزلق بسلاسة ودون أي ارتخاء واضح، وأن يكون ملمس جانبي السماعة متماثلًا.
تُضيف الهندسة المريحة متطلباً آخر.
أجرت دار نشر سبرينغر عام 2024 دراسة محكمة حول راحة سماعات الرأس التي تغطي الأذن، حيث جمعت قياسات ثلاثية الأبعاد للرأس والأذن من 30 شخصًا يمثلون الجنسين بشكل متوازن، وقامت بقياس أربع سماعات رأس مختلفة . وخلص الباحثون إلى أن حجم غطاء الأذن وحده لا يحدد راحة الارتداء، بينما أظهرت راحة الضغط علاقة إيجابية مع الراحة العامة المُدركة.
تُعد هذه النتيجة ذات صلة بالتطور الميكانيكي لأن القوى التي يتعرض لها مرتدي السماعة تنشأ من نظام عصابة الرأس الكاملة، والنير، والمنزلق، وغطاء الأذن.
لا يحدد مورد عمليات التصنيع قوة التثبيت المطلوبة، ولكن يجب أن تعيد مكونات النموذج الأولي إنتاج الشكل الهندسي بدقة كافية ليتمكن فريق المنتج من تقييمه.
يستحق المظهر المتناسق اهتماماً مماثلاً. تصبح الاختلافات الطفيفة في علامات الأدوات أو عملية السفع بالخرز أو لون الأنودة أسهل في الملاحظة عندما تكون المكونات اليسرى واليمنى بجانب بعضها البعض.
تصنيع قطع غيار معدات الصوت: سماعات الأذن والهياكل الخارجية
تجمع عملية تصنيع غلاف سماعات الرأس بين إزالة الجيب العميق والشكل الخارجي التجميلي المطلوب.
يمكن أن تتضمن سماعة الأذن المصنعة آلياً ما يلي:
- قطر مقعد السائق
- تجويف صوتي داخلي
- واجهات الحاجز
- فتحات التهوية
- ممرات الكابلات
- هندسة تثبيت الوسادة
- رؤوس ملولبة
- ميزات تركيب النير
- الخطوط الزخرفية
مع إزالة المادة من سبيكة الألومنيوم، تصبح القشرة المتبقية أقل صلابة. ويمكن لقوة القطع وضغط التثبيت والإجهاد المتبقي أن تؤثر على شكل الجدار.
تشمل المخاطر المحتملة في عمليات التشغيل الآلي ما يلي:
- اهتزاز الجدار الرقيق
- ثرثرة
- الانحراف الموضعي
- تشوه القاعدة أو الحافة
- انتقالات الإعداد المرئية
- صعوبة الوصول إلى الزوايا الداخلية العميقة
تميل سماعات الأذن المنحنية أيضًا إلى توزيع الميزات على عدة أسطح. وللحصول على هندسة مناسبة، يمكن لتصنيع CNC خماسي المحاور تحسين الوصول إلى الخطوط الخارجية وفتحات التهوية ونقاط الارتكاز مع تقليل الحاجة إلى إعادة التموضع غير الضرورية.
تتمثل الفائدة الهندسية في التحكم في الإعداد والوصول إلى الأدوات بدلاً من الضمان التلقائي لتفاوتات أدق.
ينبغي أن يكون تخفيض الوزن انتقائياً أيضاً. قد يكون من المنطقي إزالة المواد من المناطق الواسعة ذات الأحمال المنخفضة، بينما قد تحتاج حوامل المفصلات والوصلات الملولبة وواجهات الوسادات إلى مزيد من الصلابة الموضعية.
عادةً ما تؤدي انتقالات الجدران الموحدة والأقطار الداخلية الواقعية إلى استراتيجية تشغيل أكثر استقرارًا من ترقيق كل قسم بشكل مفرط.
أذرع التثبيت والمفصلات وآليات ضبط عصابة الرأس
يتم تقييم آليات سماعات الرأس من خلال الحركة بقدر ما يتم تقييمها من خلال الفحص البُعدي.
قد يستخدم التصميم المتميز ما يلي:
- نير على شكل شوكة
- محاور أحادية الذراع
- مفاصل دوارة لسماعات الأذن
- مفصلات قابلة للطي
- القضبان المنزلق
- آليات الاحتجاز
- براغي محورية
- البطانات أو الحشوات
تشمل العلاقات المهمة موضع التجويف، والمحورية، والتوازي، والخلوص المحوري، وموقع الأسطح المتزاوجة.
قد تبدو المفصلة ذات الخلوص الكبير غير ثابتة. أما الخلوص الصغير جدًا فقد يتسبب في انحشارها، خاصةً بعد تغييرات في تشطيب السطح عند نقطة التماس الحرجة.
لذا ينبغي على المصممين تحديد حالة التجميع المطلوبة قبل تقليل التفاوتات الفردية.
💡 نصيحة احترافية: حدد علاقة المحور الوظيفي أولاً. لا يمكن لتفاوت الثقوب الدقيق للغاية أن يعوض عن وجود فتحتين محوريتين غير متناسبتين بشكل جيد.
يستحق مسار الكابلات اهتمامًا خاصًا خلال هذه المراجعة. غالبًا ما يمر سلك سماعات الرأس القابلة للطي والدوران عبر المفصل المتحرك أو بجانبه. قد تعمل الآلية بكفاءة تامة في هيكل معدني مكشوف، ومع ذلك قد تتسبب في تلف الكابل بمجرد تركيب المكونات الكهربائية.
يُعدّ التآكل سببًا آخر لتقييم المواد حسب خصائصها. يمكن للألمنيوم أن يقلل الكتلة الإجمالية، بينما قد تكون المسامير أو الحشوات أو البطانات الأكثر صلابة مناسبة في نقاط التلامس العالية المختارة.
يعتمد الاختيار النهائي على الحمل، ودورة الحركة، والتشطيب، وبنية المنتج بدلاً من قاعدة عامة لمواد سماعات الرأس.
كيف تتفاعل الهندسة المصنعة مع صوتيات سماعات الرأس
تتحكم عمليات التصنيع في العديد من الحدود المادية التي قد يعتمد عليها الفريق الصوتي.
يمكن أن تشمل هذه:
- موقف السائق
- قطر تركيب السائق
- هندسة الحاجز
- حجم التجويف الداخلي
- قطر فتحة التهوية
- موقع الميناء
- دعامات مواد التخميد
- هندسة مقاعد الوسادة
- صلابة الغلاف
ينطبق معيار IEC 60268-7:2025 الحالي على سماعات الرأس، وسماعات الأذن، وسماعات الرأس، وسماعات الأذن، ويحدد خصائص أنظمة سماعات الرأس وطرق قياسها ذات الصلة. يُعدّ إصدار 2025 هو الإصدار الرابع، وقد حلّ محلّ إصدار 2010 السابق بالإضافة إلى تعديله الصادر عام 2020.
يُعد هذا المنظور على مستوى النظام مفيدًا أثناء عملية التصميم من أجل التصنيع (DFM).
قد يشكل جيب يبدو وكأنه مادة زائدة قابلة للإزالة جزءًا من التجويف الصوتي. كما أن تغيير موضع فتحة لتسهيل الوصول إلى الأدوات قد يُغير مسار التهوية المُخطط له. وقد يؤدي زيادة سُمك الجدار حول المفصلة إلى استهلاك حجم داخلي كان النموذج الصوتي يفترض توفره.
لا تُنتج عملية التصنيع باستخدام الحاسوب (CNC) صوتًا جيدًا من تلقاء نفسها.
يتمثل دورها في إعادة إنتاج الهندسة الميكانيكية بشكل متسق حتى يتمكن الفريق الصوتي من تقييم المحرك المقصود، والتجويف، والتخميد، والوسادات، والفتحات، والإلكترونيات بدلاً من اختبار اختلاف عرضي في التصميم.
لذلك ينبغي تحديد الميزات التي يتم التحكم فيها صوتيًا قبل الموافقة على تبسيطات التصنيع.
مثال منشور: تسرب الصوت من سماعات الرأس المفتوحة من الخلف
يقدم مشروع بحثي لعام 2025 مثالاً مفيداً على تأثير هندسة الغلاف على الهدف الصوتي دون تغيير الفكرة الأساسية لسماعة الرأس ذات الظهر المفتوح.
قام الباحثون بدراسة غلاف مصمم لتقليل تسرب الصوت إلى الخارج. وأظهرت دراسة منشورة في معهد مهندسي الكهرباء والإلكترونيات (IEEE) حول غلاف سماعات رأس مفتوح من الخلف انخفاضًا متوسطًا قدره 7.6 ديسيبل في تسرب الصوت المعياري بين 1,000 و7,000 هرتز مقارنةً بالتصميم المرجعي.
كانت المشكلة الهندسية في هذه الحالة هي التسرب من خلال بنية الغلاف وليس الكسر الميكانيكي.
وهذا ما يجعل الدراسة مفيدة لتصنيع النماذج الأولية.
قد تبدو الفتحات وهياكل التهوية والتصميم الهندسي المحيط بمكبر الصوت ذي الظهر المفتوح مجرد عناصر تجميلية عادية أو عناصر لتخفيف الوزن بالنسبة لشخص يراجع القطعة من منظور قابلية التصنيع فقط. تغييرها دون فهم الغرض منها قد يؤدي إلى تغيير نتيجة الاختبار.
يمكن لنموذج أولي يتم التحكم فيه بواسطة CNC أن يدعم هذا النوع من التطوير لأنه يمكن تصنيع أشكال هندسية معدلة للهيكل مع الحفاظ على المراجع الرئيسية مثل موقع المحرك وواجهات التركيب وموضع التجميع الكلي.
إن قيمة 7.6 ديسيبل خاصة بتصميم الباحثين وإعدادات الاختبار المحددة، ولا ينبغي استخدامها كمعيار عام لأداء سماعات الرأس المصنعة باستخدام آلات CNC أو مشاريع BOONA.
والدرس الأوسع هو أنه ينبغي تصنيف ميزات الغلاف حسب الوظيفة قبل أن يقوم الميكانيكي بتبسيطها.
تصنيع قطع غيار معدات الصوت: محولات رقمية تناظرية، ومكبرات صوت، وأجهزة تحكم
تُحوّل عملية تصنيع غلاف مكبر الصوت التركيز من الآليات القابلة للارتداء إلى التحكم في المحاذاة ودعم الموصلات ومظهر الغلاف.
قد يشتمل هيكل مكبر الصوت أو محول الإشارة الرقمية إلى التناظرية المصنّع آليًا على ما يلي:
- رؤساء مجلس إدارة مجلس الكريكيت الباكستاني
- فتحات العرض الأمامية
- فتحات المشفر الدوار
- مقابس سماعات الرأس
- فتحات XLR و RCA
- موصلات USB والطاقة
- تهوئة
- الأقسام الداخلية
- أسطح توزيع الحرارة
- أقدام ونقاط تثبيت
تُشكّل الألواح الأمامية أكوامًا من التفاوتات المرئية بشكل خاص.
ضع في اعتبارك هذه العلاقة:
لوحة الدوائر المطبوعة ← جهاز التشفير ← اللوحة الأمامية ← المقبض
إذا كانت فتحات تثبيت لوحة الدوائر المطبوعة وفتحة عمود التشفير والهندسة المرئية للوحة الأمامية تشير إلى مراجع مختلفة، فقد يظهر مقبض الصوت خارج المركز على الرغم من أن كل بُعد فردي يجتاز الفحص.
تتصرف لوحات التوصيل الخلفية بشكل مماثل. يجب وضع فتحة التوصيل حول الجهاز الذي تخدمه، بدلاً من تحديد أبعادها بناءً على حافة تجميلية غير ذات صلة.
تتطلب مكونات التحكم تصميمها الخاص للتصنيع (DFM).
قد تستخدم مقابض الصوت ومقابض الاختيار ثقوبًا دائرية، أو أسطحًا مسطحة على شكل حرف D، أو براغي تثبيت، أو تخريشًا، أو أخاديد مؤشر، أو شطبات زخرفية. يؤثر مركزية الثقب على التذبذب المرئي، بينما يحدد الوضع المحوري ما إذا كان المقبض مستقرًا بشكل ثابت بالنسبة للوحة.
يمكن أن يؤدي استخدام مقبض مصنوع من النحاس الأصفر أو الفولاذ المقاوم للصدأ إلى استجابة لمسية مختلفة عن الألومنيوم، ولكن يجب التعامل مع كتلة المقبض كخيار للواجهة بدلاً من اعتبارها ادعاءً يتعلق بالأداء الصوتي.
اختيار المواد وتقليل الوزن
ينبغي أن يراعي اختيار المواد متطلبات الهيكل والوزن ومقاومة التآكل والتشطيب.
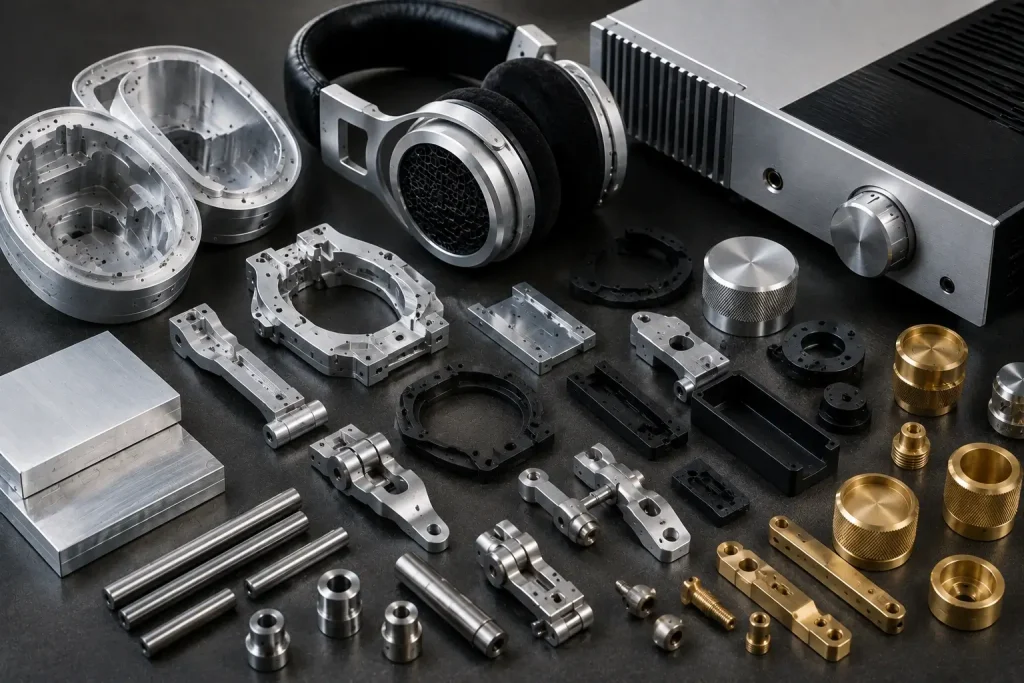
| الخامة | خصائص مفيدة | تطبيقات نموذجية |
|---|---|---|
| 6061 الألومنيوم | كثافة منخفضة، قابلة للتشكيل، قابلة للأكسدة. | سماعات الأذن، الهيكل، المقابض، أذرع التثبيت |
| 7075 الألومنيوم | قوة أعلى من درجات الصلابة الشائعة 6061 | أجزاء هيكلية رقيقة محملة |
| فولاذ مقاوم للصدأ | مقاومة التآكل والصلابة | دبابيس، منزلقات، مفصلات، زخارف |
| نحاس | كثافة أعلى ومظهر زخرفي | المقابض، والإضافات، والزخارف |
| الهندسة البلاستيكية | كتلة منخفضة وعزل كهربائي | أدلة داخلية، أغطية، حوامل |
غالباً ما يكون 6061 مرشحاً عملياً لأجزاء الصوت التجميلية المصنعة آلياً لأنه يدعم عمليات التصنيع المكثفة والتشطيبات السطحية الشائعة.
بالنسبة للأجزاء ذات التجاويف العميقة، تُعدّ حالة المادة الخام مهمة أيضاً. يشرح دليل BOONA للمقارنة بين 6061-T6 و6061-T651 سبب كون حالة T651 المُخففة للإجهاد نقطة انطلاق أكثر قابلية للتنبؤ للألواح أو الأجزاء التي تتطلب إزالة كميات كبيرة من المواد بشكل غير متماثل.
يستحق الفولاذ 7075 النظر فيه عندما يتطلب الحمل الهيكلي الفعلي قوة إضافية، لا سيما حول الأجزاء الرقيقة. ولا ينبغي اختياره لمجرد أن رقم قوته أعلى.
يُحقق تقليل وزن سماعات الرأس أفضل النتائج عند إزالة المواد بشكل انتقائي. توفر التجاويف الكبيرة والجدران ذات الأحمال المنخفضة فرصًا مختلفة عن تلك الموجودة في واجهات المفصلات أو مناطق التثبيت الملولبة.
إن الهدف النهائي للكتلة ينتمي إلى فريق المنتج؛ يجب أن تحافظ عملية التصنيع من أجل التصنيع على السمات الهيكلية المطلوبة لتحقيق ذلك بشكل موثوق.
تشطيب السطح، والمطابقة التجميلية، والفحص
غالباً ما تتم مشاهدة أجهزة الصوت من مسافة قريبة، مما يجعل عيوب التصنيع والتشطيب سهلة الرؤية.
تشمل الخيارات الشائعة ما يلي:
- التفجير حبة
- أنودة واضحة
- الأكسدة السوداء
- الأنودة الملونة
- صناعة الفرش
- طلاء
- الليزر وسم
- التخريش
قد تبقى آثار الانتقالات العميقة بين الأدوات، أو الاهتزازات، أو علامات التثبيت ظاهرة بعد الانتهاء. يمكن للتنظيف بالرمل أن يُخفف من حدة أنماط التشغيل الدقيقة، ولكنه لا يستطيع إخفاء جميع العيوب بشكل كامل.
ينبغي مراجعة مكونات سماعات الرأس اليمنى واليسرى معًا عندما يكون تطابق اللون والسطح مهمًا. وينطبق المبدأ نفسه على هيكل مكبر الصوت ولوحته الأمامية القابلة للإزالة.
توفر خيارات تشطيب الأسطح من BOONA سياقًا مفيدًا لاختيار المعالجات اللاحقة للتصنيع بينما لا يزال التصميم قيد المراجعة.
ينبغي أن يظل فحص الأبعاد والفحص التجميلي نشاطين منفصلين.
قد تشمل الفحوصات الوظيفية ما يلي:
- قطر مقعد السائق
- موقع فتحة المحور
- محاذاة المفصلة
- ملاءمة المنزلق
- تمركز المقبض والثقب
- وضع فتح اللوحة الأمامية
- محاذاة الموصل
- حالة الخيط
يتناول الفحص التجميلي الخدوش، والانبعاجات، وعلامات الأدوات، وتجانس عملية السفع الرملي، وتناسق التشطيب.
ينبغي أن توضح الرسومات أيضًا ما إذا كانت الأبعاد الحرجة تنطبق قبل التشطيب أو بعده. ولا ينبغي أن يعتمد المفصل الحساس للطلاء على افتراض ضمني بشأن الحالة التي يقيسها المفتش.
من نموذج المظهر إلى النموذج الصوتي الوظيفي
تمنع عملية التطوير المرحلية الأسئلة التصميمية المبكرة من أن تتحول إلى تعديلات مكلفة على المعدن.
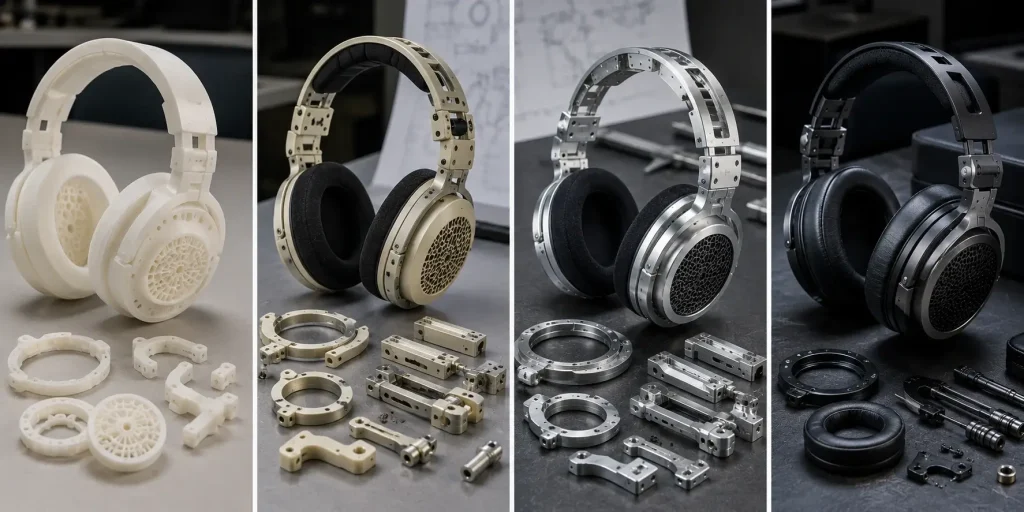
المرحلة الأولى: الشكل وبيئة العمل
قم بتقييم ملاءمة الرأس، وحجم غطاء الأذن، وموضع التحكم، ونسب المنتج، والتصميم الصناعي. قد تكون النماذج الأولية السريعة بتقنية الطباعة ثلاثية الأبعاد كافية في هذه المرحلة.
المرحلة الثانية: التجميع الميكانيكي
قم بعرض نماذج من المحركات، ولوحات الدوائر المطبوعة، والمفصلات، والمنزلقات، والموصلات، ومسارات الكابلات. هذا يكشف عن مشاكل التداخل وتراكم التفاوتات.
المرحلة 3: النموذج الأولي الوظيفي CNC
تصبح المعادن الشبيهة بمعادن الإنتاج مفيدة عندما يحتاج الفريق إلى تقييم الخيوط الحقيقية، وصلابة المفصلات، وسلوك الجدران الرقيقة، والتحكم في المحاذاة والتشطيب.
المرحلة الرابعة: تجميع ما قبل الإنتاج
ينبغي أن تتطابق عملية البناء بشكل متزايد مع المواد المقصودة، ومعالجات الأسطح، وهيكل التجميع بحيث يتم إجراء الاختبارات الصوتية والكهربائية في أجهزة ميكانيكية نموذجية.
ينبغي أن يتضمن طلب عرض أسعار صوتي مفيد أكثر من مجرد ملفات أجزاء مستقلة.
تزود:
- تجميع ثلاثي الأبعاد كامل
- رسومات ثنائية الأبعاد مضبوطة
- هندسة مرجعية للسائق أو لوحة الدوائر المطبوعة
- البيانات الأساسية
- واجهات المفصلات والمنزلقات
- متطلبات توجيه الكابلات
- الخامة
- نهاية
- الأسطح التجميلية
- متطلبات المطابقة بين اليسار واليمين
- الأبعاد الحرجة بعد الانتهاء
يتيح سياق التجميع الإضافي لمهندسي التصنيع التمييز بين الميزات الصوتية والهيكلية والتجميلية من هندسة الخلوص العادية.
الأسئلة الشائعة
ما هي أجزاء سماعات الرأس التي يمكن تصنيعها باستخدام آلات CNC؟
يمكن تشكيل جميع أجزاء سماعات الأذن، والوصلات، وكتل المحور، والمفصلات، والمنزلقات، وحلقات مكبر الصوت، وأغطية الموصلات، والزخارف الزخرفية عندما تتناسب هندستها ومادتها مع التصنيع باستخدام الحاسوب (CNC).
هل الألومنيوم مناسب لصنع أكواب سماعات الرأس؟
نعم. يتميز الألومنيوم بكتلة منخفضة نسبيًا، وصلابة مفيدة، وسهولة في التشكيل، وخيارات تشطيب متعددة. ومع ذلك، فإن الأداء الصوتي النهائي يعتمد على نظام مكبر الصوت بالكامل، والهيكل، والفتحات، ونظام التخميد، ووسادات الأذن.
هل يمكن لتقنية التصنيع باستخدام الحاسوب (CNC) تحسين جودة صوت سماعات الرأس؟
تستطيع تقنية CNC إعادة إنتاج موقع مكبر الصوت، وهندسة التجويف، والحواجز، وفتحات التهوية التي يعتمد عليها التصميم الصوتي بدقة. وتبقى جودة الصوت نتيجةً على مستوى النظام ككل، وليست خاصيةً لعملية التصنيع وحدها.
لماذا نستخدم التصنيع باستخدام الحاسوب (CNC) لمعدات الصوت المتميزة؟
تدعم تقنية CNC النتوءات المدمجة، وفتحات الموصلات متعددة الأوجه، والألواح المعدنية الصلبة، والآليات الدقيقة، والنماذج الأولية التي تمثل الإنتاج دون الحاجة إلى أدوات صب مخصصة.
ما هي أفضل مادة لصنع مقابض التحكم في مستوى الصوت؟
الألومنيوم والفولاذ المقاوم للصدأ والنحاس كلها خيارات ممكنة. يعتمد الاختيار على الكتلة المطلوبة والمظهر والتشطيب السطحي ومقاومة التآكل والاستجابة اللمسية.
ما الذي يجب تضمينه في طلب عرض أسعار لتصنيع الأجهزة الصوتية؟
أرسل تصميم التجميع الحالي باستخدام برنامج التصميم بمساعدة الحاسوب (CAD)، والرسومات المرجعية، والمواد، والتشطيبات، والوصلات الأساسية. بالنسبة لسماعات الرأس، أرفق بيانات المحرك، والمفصلات، والكابلات. أما بالنسبة لمحولات الصوت الرقمية إلى التناظرية (DAC) ومكبرات الصوت، فأرفق بيانات لوحة الدوائر المطبوعة (PCB)، والشاشة، والموصلات، وهندسة التحكم.
الخلاصة: قم بتصنيع الجزء المحيط بنظام الصوت الكامل
يبدأ تصنيع أجزاء المعدات الصوتية بنجاح بفهم وظيفة كل ميزة في التجميع الكامل.
تتكون سماعة الأذن من مكبر الصوت، وفتحات التهوية، والوسادة، والوصلة. أما المفصلة فتتعلق بآلية الضبط ومسار الكابل الداخلي. وتعتمد اللوحة الأمامية لمحول الصوت الرقمي إلى التناظري على لوحة الدوائر المطبوعة، والمشفّر، والشاشة، والموصلات، ومقابض التحكم.
ينبغي أن يتبع اختيار المواد، وتسلسل عمليات التشغيل الآلي، واستراتيجية التفاوتات، وتشطيب السطح تلك العلاقات.
يمكن للنماذج الأولية التحقق من صحة التصميم المريح والمظهر. ويمكن للنماذج الميكانيكية الكشف عن مشاكل التغليف والمفصلات. أما النماذج الأولية المصنعة باستخدام الحاسوب (CNC) فتتيح اختبار هندسة المعدن، ومحاذاة التجميع، والتشطيبات التجميلية قبل اعتماد التصميم النهائي.
بالنسبة لسماعات الرأس، ومحولات الصوت الرقمية إلى التناظرية، ومكبرات الصوت، وواجهات الصوت، أو غيرها من أجهزة الصوت الدقيقة، يُرجى إرسال ملف التصميم بمساعدة الحاسوب (CAD) الخاص بالتجميع، والرسومات المُتحكَّم بها، والمواد، والتشطيبات، والواجهات الأساسية إلى خدمة التصنيع باستخدام الحاسوب (CNC) من BOONA لإجراء مراجعة لقابلية التصنيع. أرسل ملف التصميم بمساعدة الحاسوب (CAD) الخاص بك لإجراء مراجعة التصميم للتصنيع (DFM).


