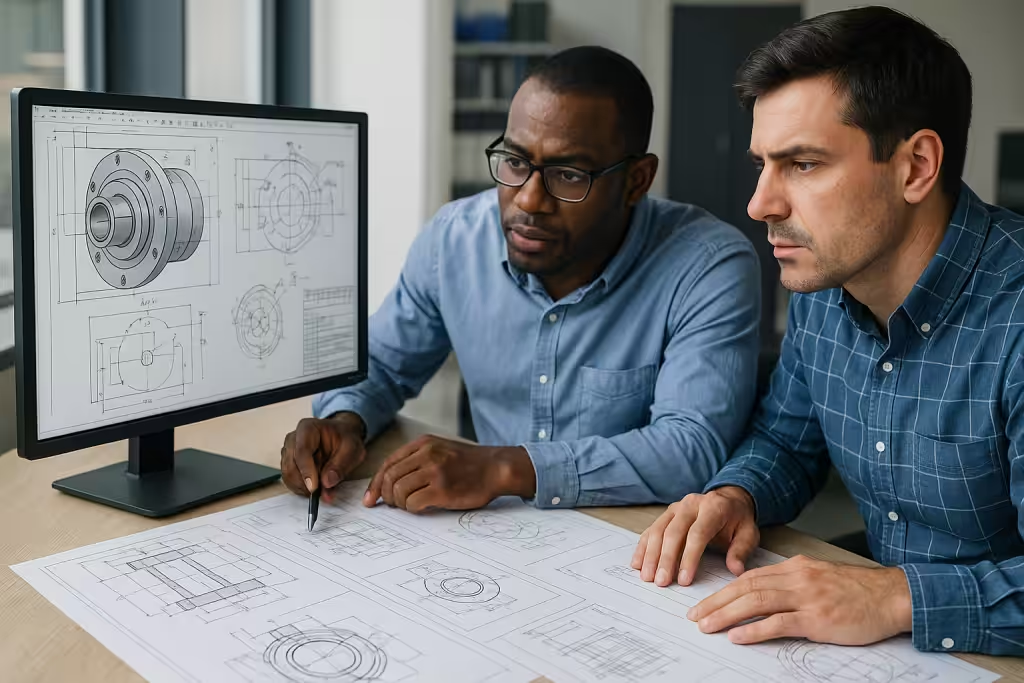
„Vakuumdicht“ ist zwar in der Zeichnung vermerkt, doch die Angebotsanfrage gibt nicht an, ob das Teil bearbeitet, gereinigt oder auf Dichtheit geprüft geliefert wird. Lieferanten kalkulieren daraufhin unterschiedliche Leistungsumfänge, und der Einkauf vergleicht die Gesamtpreise für verschiedene Bearbeitungsschritte. Die Bearbeitung von Vakuumkammerkomponenten beginnt mit der Definition dieser Lieferbedingungen zusammen mit der Vakuumfunktion der Komponente.
Wesentliche Kriterien sind eine kontrollierte Dichtungsgeometrie, eine Bearbeitungsreihenfolge zur Vermeidung von Verformungen und an den Lieferzustand gekoppelte Abnahmekriterien. Käufer sollten vor dem Vergleich von Angeboten Material, Betriebsumgebung, Dichtungsdetails und Prüfanforderungen spezifizieren.
Sowohl Aluminium als auch Edelstahl können geeignet sein. Die Wahl hängt von der Prozesskompatibilität und den Konstruktionsanforderungen ab, wobei die Vakuumleistung des fertigen Systems weiterhin in der Verantwortung des Montageteams liegt.
Die Bearbeitung von Vakuumkammerkomponenten beginnt mit den Serviceanforderungen.
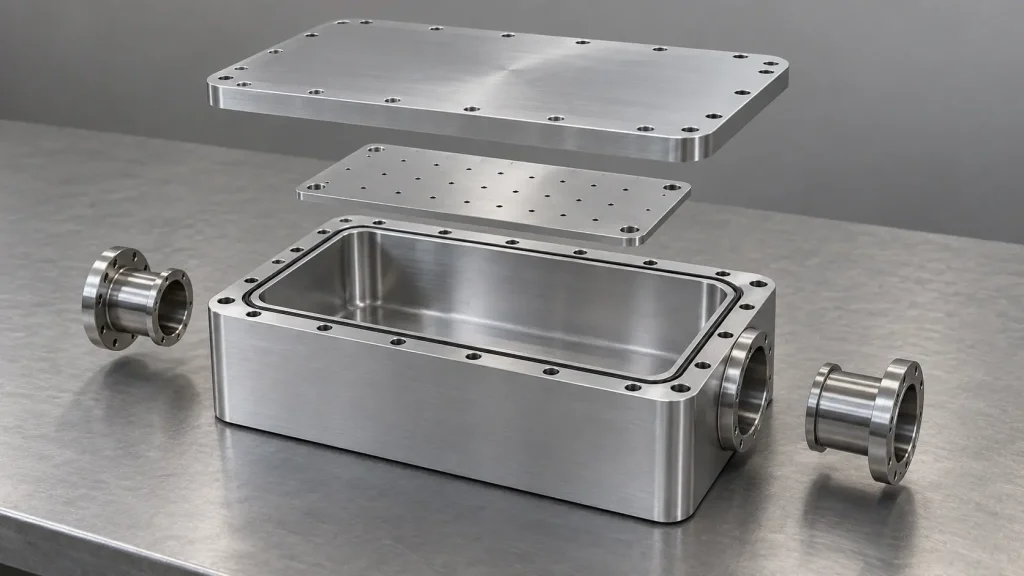
Identifizieren Sie die Funktion der Komponente
Der Kammerkörper bildet einen Teil der Vakuumgrenze. Eine interne Halterung trägt die Hardware innerhalb dieser Grenze. Eine externe Montageplatte darf niemals mit der evakuierten Umgebung in Berührung kommen.
Diese Unterschiede verändern die Zeichnung. Randbauteile benötigen definierte Dichtungen und strukturelle Anforderungen. Innenteile benötigen geeignete Materialien, eine reinigungsfreundliche Geometrie und einen Weg für eingeschlossene Gase. Externe Stützen benötigen in erster Linie mechanische Stabilität und eine zuverlässige Positionierung.
Geben Sie an, ob der Lieferant ein einzelnes bearbeitetes Teil, eine zusammengefügte Baugruppe oder Hardware liefert, die für einen separat gesteuerten Reinigungsvorgang bereit ist.
Die Betriebsbedingungen definieren
Geben Sie den Zielbetriebsdruck unter Prozessbedingungen und den erforderlichen Basisdruck unter vereinbarten Testbedingungen an. Berücksichtigen Sie die Erwartungen hinsichtlich des Abpumpens, die Prozessgase und die Temperaturgrenzen. Geben Sie jegliche Ausheiz-, Kryogen- oder Korrosionszyklen an.
Die Geometrie des Anschlusses spielt ebenfalls eine Rolle. Ein enger Durchgang zwischen Kammer und Pumpe kann die effektive Pumpgeschwindigkeit einschränken, selbst wenn die Pumpe selbst über ausreichend Förderleistung verfügt.
Bei druckbeaufschlagten Bauteilen ist die für die Analyse des Außendrucks und die Einhaltung der geltenden Ausrüstungsvorschriften verantwortliche Stelle zu ermitteln. Die Bearbeitung nach Zeichnung begründet keine Knickfestigkeit. Große Öffnungen, freitragende Deckel und Lasten von angeschlossenen Ventilen sind in die statische Berechnung einzubeziehen.
Materialauswahl für Vakuumkammerkomponenten
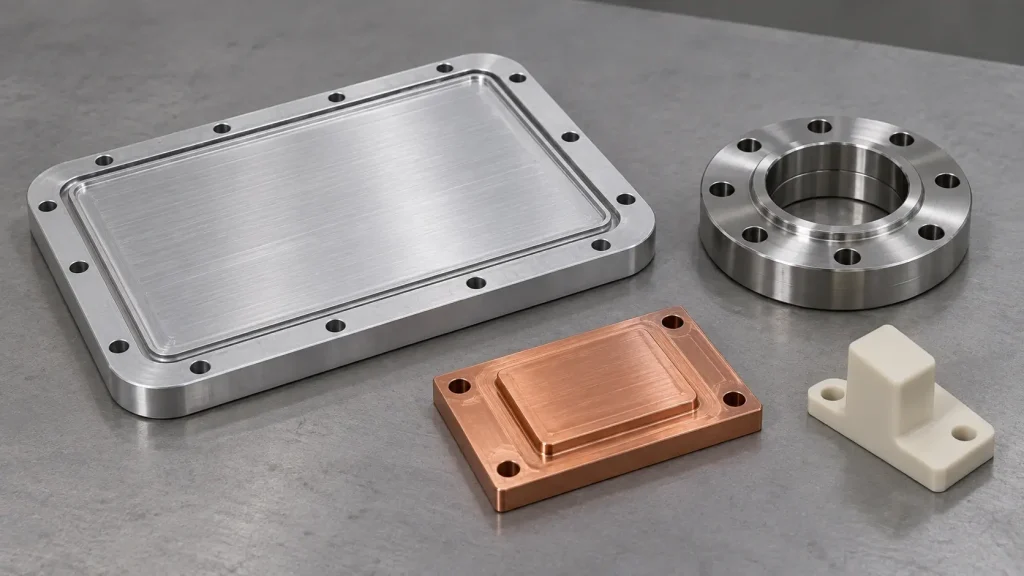
Aluminium versus Edelstahl
Vakuumkammern aus Aluminium bieten nützliche Vorteile hinsichtlich Gewicht und Bearbeitung. Vakuumkomponenten aus Edelstahl eignen sich häufig für Schweißkonstruktionen und Umgebungen mit unterschiedlichen Anforderungen an Korrosions- oder Wärmebeständigkeit.
Beginnen Sie mit der genauen Güteklasse und dem Zustand des Materials. Bei der Angabe „Aluminium“ bleibt die Härte unbestimmt; bei „Edelstahl“ ist die Legierungsauswahl unklar. Die Materialzertifikate sollten dem gelieferten Material entsprechen.
| Material | Typische Komponentenrolle | Fertigungsüberlegungen | Antragsprüfung |
|---|---|---|---|
| Aluminium 6061 | Gehäuse, Deckel, Innenplatten | Effiziente Bearbeitung; Kontrolle der Spannungsentlastung und Schweißeffekte | Prozesschemie, Temperatur und Dichtungskompatibilität |
| Edelstahl 304L | Flansche und geschweißte Kammerteile | Schnittkräfte und Fügefolge beeinflussen die Prozessplanung | Korrosionsbelastung, magnetische Anforderungen und Konditionierung |
| Edelstahl 316L | Korrosionsempfindliche Kammerhardware | Anspruchsvollere Bearbeitung als bei Aluminium | Widerstandsfähigkeit gegenüber den tatsächlichen Medien bestätigen |
| Spezifizierter Kupfergehalt | Thermische Verbindungen, elektrische Bauteile, ausgewählte Dichtungselemente | Weiches Material kann beim Schneiden verschmieren oder Grate bilden. | Reinheit, thermische Funktion und Schnittstellendesign |
Die CNC-Aluminiumbearbeitung von BOONA ist relevant, wenn die Konstruktion Aluminiumgehäuse oder -deckel vorsieht. Bitte prüfen Sie die erforderlichen Materialeigenschaften, bevor Sie die Bearbeitungsreihenfolge festlegen.
Kupfer- und nichtmetallische Innenteile
Die thermische Funktion von Kupfer kann seinen Einsatz rechtfertigen, ohne dass es zum bevorzugten Material für die gesamte Kammer werden muss. Ebenso kann eine Polymerstütze eine elektrische Isolation gewährleisten, erfordert jedoch die Berücksichtigung der Ausgasung.
Qualifizieren Sie Polymere, Klebstoffe und Elastomere hinsichtlich ihrer Temperatur- und Kontaminationsbeständigkeit. Auch ein als vakuumgeeignet beschriebenes Material benötigt definierte Anwendungs- und Vorbereitungsbedingungen.
Konstruktion von Dichtflächen, Flanschen und Anschlüssen
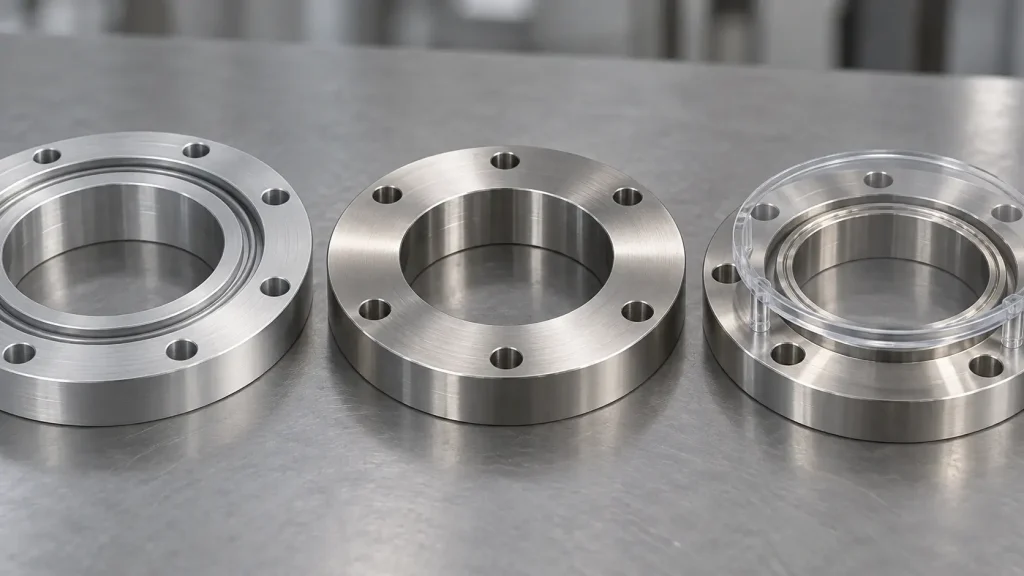
Geometrie an das Dichtungssystem anpassen
Elastomer-O-Ring-Dichtungen und CF-Schneidenschnittstellen erfordern unterschiedliche Bearbeitungssteuerungen. Die Nutgeometrie muss auf den jeweiligen O-Ring und die Montageanordnung abgestimmt sein. Eine Schneide muss das vorgesehene Profil aufweisen und vor Beschädigungen geschützt sein.
KF- und ISO-Flanschanordnungen hängen auch von den passenden Gegenstücken ab. Die Benennung einer Flanschfamilie ersetzt nicht die Zeichnung der kontrollierten Schnittstelle.
Dichtflächen, Schraubenmuster und Anschlussachsen müssen gemeinsam identifiziert werden. Ein für sich genommen korrekt sitzender Anschluss kann dennoch mit einem benachbarten Ventilkörper kollidieren oder den Zugang zu den Befestigungselementen verhindern.
Geben Sie die Oberflächenanforderungen dort an, wo sie relevant sind.
Oberflächenrauheit, Ebenheit und Kratzer beschreiben unterschiedliche Eigenschaften. Ein niedriger mittlerer Rauheitswert lässt keine Aussage darüber zu, ob eine Dichtfläche eben, unbeschädigt oder frei von durchgehenden Bearbeitungsspuren ist.
Geben Sie die erforderliche Oberflächenbeschaffenheit und -form der relevanten Flächen an. Beschreiben Sie das Messverfahren, sofern dieses für die Abnahme entscheidend ist. Vermeiden Sie es, hohe Anforderungen an die Dichtfläche ohne funktionalen Grund auf jede Innentasche auszudehnen.
Die Kantenbearbeitung muss lokal definiert werden. Eine allgemeine Anweisung zum „Entgraten aller Kanten“ erfordert Ausnahmen für gezielt eingesetzte Messerkanten und andere funktionelle Profile. Schutzabdeckungen sollten robuste Bereiche und nicht die Dichtung selbst berühren.
Planung des Bearbeitungsprozesses
Verzerrungen kontrollieren und Bezugsbeziehungen aufrechterhalten
Das Entfernen einer tiefen Aussparung verändert die Spannungsverteilung im Rohling. Starkes Einpressen kann einen flexiblen Deckel vorübergehend abflachen und so die Form verbergen, die er nach dem Entformen annimmt.
Das von BOONA dokumentierte CNC-Bearbeitungsverfahren trennt die Grobbearbeitung von der Endbearbeitung und verwendet bei verzugsempfindlichen Teilen eine Werkstückspannung mit geringer Kraft. Dies sind die vom Unternehmen beschriebenen allgemeinen Bearbeitungsmethoden.
Für einen Kammerdeckel lautet die aus diesem Ansatz abgeleitete technische Empfehlung, das Bauteil nach dem Schruppen im vorgegebenen Messzustand zu prüfen, bevor die Dichtfläche fertiggestellt wird. Fordert die Zeichnung eine Planheit im freien Zustand, würde das Einspannen des Deckels während der Messung den zu beurteilenden Zustand verdecken. Der Zustand des Rohmaterials und der verbleibende Wandquerschnitt bestimmen die geeignete Messreihenfolge.
Koordinierung von Struktur- und Fertigungsentscheidungen
Bei einem geschweißten Blech muss geplant werden, welche Schnittstellen nach dem Fügen nachbearbeitet werden müssen. Durch das Schweißen kann sich ein Flansch verschieben oder das Verhältnis zwischen den Montageflächen verändern.
Der mehrachsige Zugang kann die Anzahl der Werkzeugwechsel bei schrägen Anschlüssen reduzieren. Dennoch entscheiden Werkzeugreichweite, Halterfreiraum und das Prüfbezugssystem weiterhin darüber, ob dieser Ansatz hilfreich ist.
Legen Sie fest, ob die kritischen Maße im unbelasteten Zustand oder unter definierter Einspannung gelten. Falls die Qualifizierung thermische Wechselbeanspruchung umfasst, geben Sie an, welche Messungen im Anschluss daran durchzuführen sind. Führen Sie keine nicht zugelassene Wärmebehandlung durch, die den gewünschten Härtegrad verändert, nur um die Endbearbeitung zu vereinfachen.
Vermeidung von Gaseinschlüssen und Verunreinigungen
Unterscheiden Sie zwischen realen Lecks, virtuellen Lecks und Ausgasung.
Ein reales Leck lässt Gas durch die Vakuumgrenze entweichen. Ein virtuelles Leck entweicht Gas aus einem eingeschlossenen Volumen über einen begrenzten Pfad. Ausgasung setzt Gas von Oberflächen oder dem Material selbst frei.
Eine innenliegende Entlüftungsschraube kann helfen, eine Sackgasse zu entlüften. Die Entlüftung muss innerhalb der zulässigen Geometrie der Vakuumseite liegen; ein Durchbohren der Druckgrenze stellt ein anderes Problem dar.
Die Materialeigenschaften hängen auch von der Konditionierung ab. In einer 2025 vom CERN verfassten Studie über Edelstahl wird in Tabelle IV eine Wasserstoffausgasung bei Raumtemperatur von 1.0 × 10⁻¹⁵ mbar·L·s⁻¹·cm⁻² für AISI 444 im Vergleich zu 7.2 × 10⁻¹³ für AISI 304L nach 48-stündigem Ausheizen bei 80 °C angegeben.
Es handelte sich um gereinigte Blechproben für zukünftige Vakuumsysteme zur Gravitationswellendetektorforschung. Die Studie war kein BOONA-Projekt und belegt weder die Leistungsfähigkeit von BOONA noch die Performance der fertigen Kammer. Aus technischer Sicht ist es wichtig, die Gasart und die Präparationsbedingungen bei jedem Vergleich von Ausgasungsdaten anzugeben.
Design für Reinigung und saubere Lieferung
Die Richtlinien des CERN zur Oberflächenbehandlung definieren unzugängliche Oberflächen und Löcher, die nicht vollständig gespült oder getrocknet werden können, als Konstruktionsmängel. Der Zugang muss vor dem Verschließen von Durchgängen oder der Installation von Hardware geplant werden.
Die gleichen BOONA-FAQs zur Bearbeitung beschreiben die Maßkompensation beim Anodisieren. Angewendet auf die Planung von Vakuumteilen erfordert diese Vorgehensweise eine spezielle Zeichnungsprüfung: Beschichtungsverträglichkeit und Abdeckmaterial müssen vor der Festlegung des Bearbeitungszuschlags geprüft werden. Es muss angegeben werden, ob jedes kritische Maß vor oder nach der Behandlung gilt. Die Maßkompensation allein belegt nicht, dass eine Beschichtung für die Vakuumumgebung geeignet ist.
Profi-Tipp: Platzieren Sie den Lieferzustand neben den Anforderungen an die kritischen Merkmale. „Nach Fertigstellung und freigegebener Reinigung“ definiert eine andere Übergabe als „im bearbeiteten Zustand“.
Prüfung und Abnahme von Bauteilen für die Bearbeitung von Vakuumkammern
Geometrie und Oberflächenbeschaffenheit überprüfen
Der Prüfplan sollte die Form der Dichtungsfläche, die Nutabmessungen und die Lagebeziehungen der Anschlüsse erfassen. Jedem Merkmal ist eine geeignete Messmethode zuzuordnen.
Dokumentieren Sie die Zeichnungsrevision und den Fertigungszustand während der Inspektion. Ein vor der Fertigstellung erstellter Bericht kann die Maße nach Materialabtrag oder Beschichtungswachstum nicht automatisch ermitteln.
Vakuumprüfung separat definieren
Die Angabe „Heliumprüfung“ lässt zu viele Fragen offen. Spezifizieren Sie die Prüfkonfiguration, die Druckdifferenz, die Nachweisempfindlichkeit, die zulässige Leckrate und die Berichtsanforderungen. Geben Sie an, ob die Prüfung ein Einzelteil, temporäre Verschlüsse oder eine verbundene Baugruppe umfasst.
Leckrate, Ausgasrate und Betriebsdruck beantworten unterschiedliche Fragestellungen. Pump-down- und Restgasmessungen sollten daher auch dann in den Abnahmeplan des Anlagenherstellers aufgenommen werden, wenn die Dichtheitsprüfung der Komponenten bestanden wurde.
Anwendungsbeispiel: Schutz eines optischen Referenzhohlraums
Eine 2024 vom NIST verfasste Studie über optische Referenzhohlräume zeigt, warum die Akzeptanz über die reine Abdichtung hinausgehen kann. Abschnitt II.C, „Vakuumdesign“, beschreibt eine Innenkammer aus zwei Aluminiumhälften mit einem federbelasteten O-Ring aus Metall.
Im selben Abschnitt wird über einen Abfall der optischen Finesse von 130,000 auf 100,000 während der Aufwärmphase berichtet. Die Finesse beschreibt die optische Resonanzleistung, nicht die Leckrate der Kammer. Die Autoren diskutieren die Ansammlung von Verunreinigungen auf den Spiegeln, während der optische Resonator das kälteste Objekt bleibt.
Es handelt sich hierbei um ein Frequenzmesssystem im Labormaßstab, nicht um ein BOONA-Projekt oder einen Nachweis der BOONA-Fähigkeiten. Es bietet keine universelle Bearbeitungstoleranz.
Die technische Schlussfolgerung lautet, dass Reinheit und Temperaturübergänge Teil der Funktionsabnahme sein können. Für den Komponentenkäufer bedeutet dies, zu hinterfragen, wie sich Handhabung, eingeschlossene Volumina und der Zugang zur Montage auf die geschützte Optik auswirken, anstatt ein Dichtheitsprüfungsergebnis als vollständige Systemqualifizierung zu interpretieren.
Kostentreiber und die RFQ-Checkliste
Vergleichen Sie den gleichen Lieferstatus
Die Bearbeitungskosten in der Vakuumkammer steigen mit unzugänglichen Bereichen, erheblichem Materialabtrag und anspruchsvollen Formvorgaben. Spezielle Reinigungs- und Prüfdokumentationen erfordern zusätzliche Arbeitsschritte.
Nutzen Sie eine Checkliste zum Abnahmestatus, um Angebote vergleichbar zu machen:
| Angegebener Lieferzustand | Anzufordernde Nachweise | Abgrenzung zur Klärung |
|---|---|---|
| Wie bearbeitet | Maßbericht und Materialidentifizierung | Ein späteres Hinzufügen oder Fertigstellen kann das Teil verändern |
| Nach dem Beitritt oder Abschluss | Relevante Nachprüfungs- und genehmigte Prozessaufzeichnungen | Frühere Messungen müssen möglicherweise wiederholt werden. |
| Gereinigt und verpackt | Vereinbartes Reinigungsprotokoll und Verpackungsmethode | Die Sauberkeit hängt vom festgelegten Verfahren ab. |
| Getestete Konfiguration | Testbedingungen, Kalibrierungsmethode und Ergebnisse | Die Ergebnisse gelten für die dokumentierte Konfiguration |
Diese Zustände stellen einen Beschaffungsrahmen dar, keine standardisierten Qualitätsstufen, und eine Bestellung kann mehrere davon umfassen. Ein teureres Angebot kann einfach Leistungen beinhalten, die in einem anderen Angebot fehlen.
Was Käufer einreichen sollten
Senden Sie das CAD-Modell zusammen mit der freigegebenen Zeichnung. Kennzeichnen Sie die Vakuumgrenzen, kritische Dichtungsdetails und zusammenpassende Bauteile. Geben Sie Materialbeschaffenheit und -menge an.
Geben Sie die Betriebsbedingungen, die zugelassenen Oberflächen und die Reinigungsanweisungen an. Nennen Sie, wer die temporären Testabdeckungen liefert und wer für die Validierung auf Montageebene verantwortlich ist.
Fragen Sie nach separaten Angeboten, solange die Anforderungen noch unklar sind. Optionale Nachbearbeitungen oder Dichtheitsprüfungen lassen sich als separate Positionen leichter vergleichen. Vermeiden Sie zusätzliche Polierarbeiten, um eine noch nicht endgültig festgelegte Dichtungskonstruktion auszugleichen.
Häufig gestellte Fragen
Welches Material eignet sich am besten für Komponenten von Vakuumkammern?
Es gibt keine universelle Lösung. Aluminium eignet sich für gewichtssensible, bearbeitete Bauteile; Edelstahl eignet sich für Schweißkonstruktionen oder unterschiedliche chemische Umgebungen. Die Wahl des Werkstoffs hängt von Temperatur, Korrosionsbelastung, strukturellen Anforderungen und den Herstellungsverfahren ab.
Ist CNC-gefrästes Aluminium für Hochvakuumanwendungen geeignet?
Ja, geeignete Aluminiumkomponenten können Bestandteil von Hochvakuumsystemen sein. Die erzielbare Leistung hängt von der Materialqualität, den Schnittstellen, der Verbindung, der Reinigung und der Konditionierung ab. Die CNC-Bearbeitung allein bestimmt nicht die Vakuumleistung.
Welche Oberflächenbeschaffenheit ist für eine Vakuumversiegelung erforderlich?
Beachten Sie die Anforderungen der ausgewählten Dichtungs- und Schnittstellenzeichnung. Bewerten Sie die Rauheit getrennt von Ebenheit, Kratzern und Kantenbeschaffenheit. Ein einzelner Oberflächenwert kann Elastomerdichtungen und Metalldichtungskanten nicht gleichermaßen abdecken.
Wie entstehen durch Sacklöcher virtuelle Leckagen?
Unter einem Befestigungselement eingeschlossenes Gas kann langsam durch Gewindespalte entweichen. Eine zugelassene interne Entlüftung kann dieses eingeschlossene Volumen reduzieren. Überprüfen Sie den Verlauf der Entlüftung sorgfältig, damit diese den Vakuumbereich nicht überschreitet.
Beweist ein Helium-Lecktest die UHV-Kompatibilität?
Nein. Die Leckage wird unter definierten Bedingungen bewertet. Ausgasung, Permeation, Kontamination und Pumpleistung sind weiterhin separate Aspekte. Ein montiertes System kann zusätzliche Charakterisierungen erfordern.
Was sollte eine Angebotsanfrage für Vakuumkomponenten enthalten?
Bitte geben Sie Zeichnungen, Materialbeschaffenheit, Betriebsumgebung, Dichtungsdetails und Menge an. Ergänzen Sie dies um den gewünschten Lieferzustand, das Reinigungsverfahren, die Prüfanforderungen und die Testverantwortlichkeiten, damit die Lieferanten einheitliche Preise anbieten können.
Fazit: Geben Sie die Vakuumfunktion an, bevor Sie ein Angebot für das Bauteil erstellen.
Die Bearbeitung von Vakuumkammerkomponenten ist am effektivsten, wenn die Zeichnung die Funktion der Komponente und das Angebot den Lieferzustand definiert. Die Dichtung sollte vor der Auswahl der Oberflächenbeschaffenheit spezifiziert werden. Schruppen, Fügen und Endbearbeitung sollten unter Berücksichtigung des Verzugsrisikos koordiniert werden.
Die Checkliste für den Abnahmezustand bietet Einkaufs- und Entwicklungsteams eine gemeinsame Vergleichsgrundlage. Maßgenauigkeit, Dichtheitsprüfung von Komponenten und Systemleistung sollten getrennt betrachtet werden. Die Verantwortlichkeiten für die einzelnen Schritte sollten vor Produktionsbeginn klar definiert werden, insbesondere wenn ein anderer Lieferant Beschichtungen aufbringt, Schweißverbindungen herstellt oder die Endreinigung durchführt.
Eine übersichtliche Zeichnung sollte auch aufzeigen, welche Anforderungen noch offen sind. Diese ungeklärten Punkte bedürfen einer einvernehmlichen Entscheidung, bevor sie zu irreversiblen Bearbeitungsentscheidungen werden.
Senden Sie BOONA Ihr CAD-Modell, Ihre Zeichnung und Ihre Anforderungen an die Vakuumreinigung zur Prüfung im Rahmen unserer Präzisions-CNC-Bearbeitung . Es gibt keine Mindestbestellmenge, und jedes Angebot beinhaltet eine kostenlose DFM-Prüfung. Klären Sie jegliche spezielle Reinigungs- oder Vakuumprüfungsanforderungen im Rahmen der Angebotserstellung ab. Senden Sie uns Ihre CAD-Daten, um die technische Besprechung zu starten.