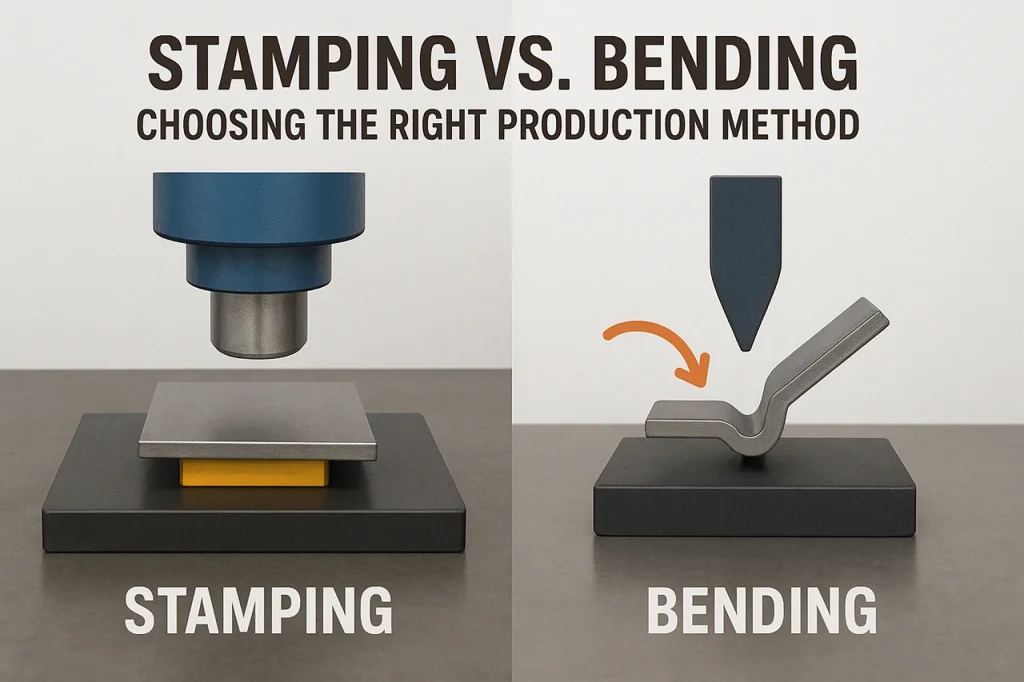
In der modernen Fertigung ist die effiziente und präzise Formgebung von Blechen entscheidend für Produktqualität und Kosten. Zwei der am weitesten verbreiteten Verfahren – das Stanzen und Biegen von Blechen – spielen eine wesentliche Rolle in Branchen wie der Automobil-, Luft- und Raumfahrt- sowie der Unterhaltungselektronikindustrie.
Beide Verfahren formen Metall zu funktionalen Bauteilen, unterscheiden sich jedoch hinsichtlich ihrer Produktionsansätze, Kostenstrukturen und Eignung erheblich. Die Wahl des richtigen Verfahrens kann sich nicht nur auf die Produktionseffizienz, sondern auch auf die Eigenschaften des Endprodukts auswirken.
Dieser Artikel untersucht die Unterschiede zwischen Stanzen und Biegen, vergleicht deren Vorteile, Grenzen und ideale Anwendungsfälle und hilft Ihnen, die beste Lösung für Ihr Projekt zu finden.
Metallprägen verstehen
1. Definition und Prozess
Metallstanzen ist ein Kaltumformverfahren, bei dem flache Metallbleche mithilfe einer Presse und eines Werkzeugsatzes in spezifische Formen gebracht werden. Je nach Design können beim Stanzen beispielsweise folgende Arbeitsschritte erforderlich sein:
-
Stanzen: Ausschneiden flacher Formen aus Blech.
-
Stanzen: Löcher oder Schlitze in ein Blech einbringen.
-
Prägen oder Reliefprägen: Herstellen von erhabenen oder vertieften Merkmalen.
-
Bördeln: Biegen der Metallkante zur Erhöhung der Steifigkeit oder zur Montage.
Typische Stanzausrüstung:
-
Mechanische Pressen (Kapazität 30–1000 Tonnen)
-
Hydraulische Pressen (bis zu 2000 Tonnen)
-
Folgeverbundwerkzeuge für die Hochgeschwindigkeitsproduktion
2. Werkstoffe und Dickenbereich
| Medientyp | Typischer Dickenbereich (mm) | Anwendungen |
|---|---|---|
| Edelstahl | 0.2 – 3.0 | Fahrzeugpaneele, Haushaltsgeräte |
| Aluminium | 0.5 – 2.5 | Elektronik, Luft- und Raumfahrt |
| Kupfer | 0.2 – 1.5 | Elektrische Anschlüsse |
| Kohlenstoffstahl | 0.5 – 4.0 | Strukturelle und mechanische Teile |
3. Vorteile des Stanzens
-
Hohe Produktivität: Bis zu 100–600 Teile pro Minute auf automatisierten Linien.
-
Ausgezeichnete Wiederholgenauigkeit: Maßgenauigkeit typischerweise innerhalb von ±0.05 mm.
-
Kosteneffizienz: Niedrigere Stückkosten bei großen Mengen.
-
Komplexe Formen möglich: Mehrstufige Werkzeuge ermöglichen das Formen, Schneiden und Stanzen in einem Arbeitsgang.
4. Einschränkungen des Stanzverfahrens
-
Hohe anfängliche Werkzeugkosten (oft 5,000 bis 50,000 US-Dollar, abhängig von der Komplexität des Werkzeugs).
-
Konstruktionsänderungen erfordern teure Werkzeugmodifikationen.
-
Erzeugt mehr Materialabfall, insbesondere beim Stanzen und Lochen.
Grundlagen des Metallbiegens
1. Definition und Prozess
Beim Biegen von Metallen wird ein Blech entlang einer geraden Achse verformt, um einen Winkel oder eine Kurve zu erzielen, ohne Material abzutragen.
Zu den gängigen Biegevorgängen gehören:
-
V-Biegen: Die Verwendung eines Stempels und einer V-Matrize zur Erzeugung eines bestimmten Winkels.
-
Luftbiegen: Steuerung von Biegetiefe und -winkel durch partiellen Werkzeugkontakt.
-
Walzenbiegen: Herstellung von Kurven mit großem Radius mithilfe von Walzen.
Verwendete Ausrüstung:
-
CNC-Abkantpressen (20–500 Tonnen Kapazität)
-
Falzmaschinen
-
3-Walzen- oder 4-Walzen-Biegemaschinen
2. Werkstoffe und Dickenbereich
| Medientyp | Typischer Dickenbereich (mm) | Biegeradius (Minimum) |
|---|---|---|
| Baustahl | 0.5 – 6.0 | 1 × Dicke |
| Aluminium | 0.8 – 4.0 | 1.5 × Dicke |
| Edelstahl | 0.5 – 4.0 | 1.5–2 × Dicke |
| Titan | 0.5 – 3.0 | 2 × Dicke |
3. Vorteile des Biegens
-
Niedrige Werkzeugkosten: Standardwerkzeuge können projektübergreifend wiederverwendet werden.
-
Hohe Flexibilität: Geeignet für Designänderungen und Sonderanfertigungen.
-
Minimaler Materialabfall.
-
Ideal für kleine und mittlere Produktionsserien oder Prototypen.
4. Grenzen des Biegens
-
Langsamer als das Stanzen – typischerweise 10–20 Biegungen pro Minute.
-
Beschränkt auf einfache lineare Geometrien.
-
Die Genauigkeit hängt von der Einrichtung ab; die Toleranz beträgt typischerweise ±0.1 mm.
-
Die Rückfederung kann die Präzision beeinträchtigen, insbesondere bei hochfesten Legierungen.
Stanzen vs. Biegen: Ein detaillierter Vergleich
| Parameter | Stempeln | Beugung |
|---|---|---|
| Produktionsvolumen | Hoch (10,000+ Teile) | Niedrig bis mittel (1–5,000 Teile) |
| Werkzeugkosten | Hoch (5,000–50,000 USD) | Niedrig ($200–$1,000) |
| Flexibilität | Niedrig | Hoch |
| Zykluszeit | 0.1–1.0 Sek./Teil | 3–6 Sek./Teil |
| Präzision | ± 0.05 mm | ± 0.1 mm |
| Aufbauzeit | Lang (2–4 Stunden) | Kurz (15–30 Min.) |
| Materialabfall | Moderat bis hoch | Minimal |
| Ideale Materialien | Dünne Bleche (≤3 mm) | Mitteldicke bis dicke Bleche (≥1 mm) |
| Formkomplexität | Sehr hohe | Beschränkt auf gerade Kurven |
| Automatisierungsstufe | Vollautomatische | Halb- oder vollautomatisch |
Anwendungen in der Industrie
1. Häufige Anwendungsbereiche des Stempelns
-
Karosserieteile und Halterungen für Kraftfahrzeuge
-
Elektrische Steckverbinder und Motorgehäuse
-
Gehäuse für Smartphones und Laptops
-
Gerätekomponenten (Waschmaschinen, Mikrowellen usw.)
2. Häufige Anwendungsbereiche des Biegens
-
Gehäuse, Rahmen und Schränke
-
Lüftungskanäle und Metallmöbelteile
-
Kundenspezifisches Gehäuse und Halterungen
-
Prototypen in Kleinserie oder kundenspezifische Fertigung
Die Wahl der richtigen Methode
Die Wahl zwischen Stanzen und Biegen hängt von mehreren Produktionsparametern ab:
| Eigenschaften | Empfohlener Prozess |
|---|---|
| Hohes Produktionsvolumen | Stempeln |
| Niedriges oder mittleres Volumen | Beugung |
| Komplexe 3D-Form | Stempeln |
| Gerade oder abgewinkelte Teile | Beugung |
| Kurze Lieferzeiten / schnelles Prototyping | Beugung |
| Kostenoptimierung pro Teil | Stempeln |
| Häufige Designänderungen | Beugung |
| Dünnes Material (<2 mm) | Stempeln |
| Dickes Material (>3 mm) | Beugung |
Ejemplo:
-
Herstellung von 100,000 identischen Halterungen → Stanzen (niedrigere Stückkosten).
-
Herstellung von 500 kundenspezifischen Maschinenpaneelen → Biegen (Flexibilität und schnellere Einrichtung).
Integration beider Methoden
In vielen modernen Fertigungsabläufen werden Stanzen und Biegen kombiniert, um Effizienz und Präzision zu maximieren.
Zum Beispiel:
-
Eine Kfz-Halterung kann aus Blech gestanzt werden, um Löcher und Flansche zu erhalten, und anschließend in die endgültige Montageform gebogen werden.
-
Dieser Hybridansatz reduziert die Schweißschritte und erhält gleichzeitig eine hohe geometrische Genauigkeit aufrecht.
Fazit
Sowohl Stanzen als auch Biegen sind wichtige Verfahren der Metallumformung, die jeweils ihre spezifischen Vorteile aufweisen.
-
Das Stanzen dominiert die Massenproduktion mit hoher Präzision und komplexen Geometrien, erfordert jedoch erhebliche Anfangsinvestitionen.
-
Das Biegen bietet Flexibilität, Kosteneffizienz bei kleinen Serien und schnelle Einrichtungsmöglichkeiten und ist daher ideal für Prototypen und kundenspezifische Fertigung.
Die Wahl des richtigen Verfahrens hängt von der Komplexität Ihres Designs, dem Produktionsumfang und Ihrem Budget ab. In vielen Fällen bietet die Kombination beider Methoden das beste Verhältnis zwischen Effizienz und Flexibilität.
Häufig gestellte Fragen
Worin besteht der Hauptunterschied zwischen Stanzen und Biegen?
Beim Stanzen werden Werkzeuge und Pressen verwendet, um Metallbleche in komplexe Formen zu schneiden oder zu formen, oft in einem oder mehreren Schritten.
Beim Biegen hingegen wird das Metall entlang einer geraden Achse verformt, um Winkel oder Kurven zu erzeugen, ohne das Material zu schneiden.
Kurz gesagt, wird Stanzen zur Formgebung eingesetzt, während Biegen hauptsächlich zur Winkelformung verwendet wird.
Welches Verfahren eignet sich besser für die Massenproduktion?
Die Metallstanzung eignet sich besser für die Serienfertigung, da sie kürzere Zykluszeiten und gleichbleibende Ergebnisse ermöglicht. Nach dem Einrichten der Werkzeuge können Tausende von Teilen pro Stunde mit minimalen Abweichungen produziert werden.
Ist Metallbiegen bei kleinen Serien kostengünstiger?
Ja. Biegen erfordert einfache und wiederverwendbare Werkzeuge und ist daher wirtschaftlicher für die Fertigung kleiner bis mittlerer Stückzahlen, Prototypen oder kundenspezifischer Teile, bei denen Designflexibilität wichtig ist.
Wie genau sind Stanz- und Biegeprozesse?
-
Stanztoleranz: typischerweise ±0.05 mm
-
Biegetoleranz: typischerweise ±0.1 mm (abhängig von Einrichtung, Werkzeug und Material)
Das Stanzen bietet aufgrund der festen Werkzeuge eine höhere Maßgenauigkeit, während die Biegegenauigkeit von den Fähigkeiten des Bedieners und der Kalibrierung der Abkantpresse abhängt.
Welche Materialarten eignen sich zum Stanzen und Biegen?
Beide Verfahren eignen sich gut für Bleche wie Aluminium, Edelstahl, Kupfer, Kohlenstoffstahl und Messing.
Allerdings eignet sich Stanzen im Allgemeinen besser für dünne Materialien (0.2–3.0 mm), während Biegen ideal für dickere Bleche (1–6 mm) ist.
Können Stanzen und Biegen in einer Produktionslinie kombiniert werden?
Absolut. Viele Hersteller verwenden Stanzverfahren, um Löcher, Flansche oder Konturen zu erzeugen, und biegen diese anschließend, um die endgültige Teilegeometrie zu erreichen.
Dieser hybride Ansatz verbessert sowohl die Präzision als auch die Effizienz bei komplexen Baugruppen.
Welches Verfahren bietet eine größere Gestaltungsflexibilität?
Das Biegen bietet eine größere Flexibilität, da die Teile schnell angepasst oder umgestaltet werden können, ohne dass neue Werkzeuge hergestellt werden müssen.
Das Stanzen erfordert für jede Änderung teure Werkzeugwechsel und ist daher für schnelle Designaktualisierungen weniger geeignet.
Wie hoch sind die Werkzeugkosten für die einzelnen Prozessschritte?
-
Prägen: Hoch – kundenspezifische Stanzformen können je nach Komplexität zwischen 5,000 und über 50,000 US-Dollar kosten.
-
Biegen: Gering – Standard-Abkantpressen kosten in der Regel zwischen 200 und 1,000 US-Dollar und können für verschiedene Projekte wiederverwendet werden.
Welches Verfahren ist schneller – Stanzen oder Biegen?
Das Stanzen ist wesentlich schneller und ermöglicht die Produktion von bis zu 100–600 Teilen pro Minute in automatisierten Fertigungslinien.
Beim Biegen werden typischerweise 10–20 Teile pro Minute hergestellt, abhängig von der Teilekomplexität und der Einrichtung.
Was sind die gängigen Anwendungsgebiete der einzelnen Verfahren?
-
Stanzteile: Automobilverkleidungen, elektrische Gehäuse, Steckverbinder, Gerätekomponenten.
-
Biegen: Gehäuse, Rahmen, Halterungen, Möbelteile und kundenspezifische Prototypen.
Können beide Prozesse mithilfe von CNC-Maschinen automatisiert werden?
Ja. Moderne Fertigungsbetriebe nutzen CNC-Stanzpressen und CNC-Abkantpressen zur automatisierten Steuerung, was eine gleichbleibende Qualität, einen schnelleren Durchsatz und geringere Arbeitskosten gewährleistet.
Wie entscheide ich für mein Projekt, ob ich stanze oder biege?
Wählen Sie die Stempeloption, wenn Sie Folgendes benötigen:
-
Hohes Produktionsvolumen
-
Enge Toleranzen
-
Komplexe Teilegeometrie
Wählen Sie die Biegsamkeitsoption, falls erforderlich:
-
Designflexibilität
-
Schnelles Prototyping
-
Niedriges bis mittleres Produktionsvolumen