La especificación “LÁMINA DE ALUMINIO, 2.0 MM, CURVATURA DE 90°” puede parecer completa en una solicitud de cotización, pero deja al fabricante sin tomar la decisión más importante sobre el material. La elección entre la aleación 5052-H32 y la 6061-T6 determina si las fibras de la curvatura exterior pueden estirarse lo suficiente para alcanzar el ángulo especificado sin romperse.
Supongamos que el sistema CAD utiliza un radio interior reducido, habitual en la aleación 5052-H32, mientras que el departamento de compras opta por la aleación 6061-T6 porque sus datos de resistencia parecen mejores. Las piezas en bruto pueden pasar la inspección de entrada y aun así agrietarse en la plegadora. Estas grietas reducen la resistencia a la fatiga, dañan el acabado e interrumpen el programa de producción.
Estas aleaciones y temple son sistemas distintos. Una favorece el conformado en frío; la otra ofrece mayor resistencia tras el tratamiento térmico. La correcta adaptación de la aleación, el temple, el radio de curvatura, la dirección del grano y la secuencia del proceso a la trayectoria de carga real reduce el riesgo. Las capacidades de fabricación de chapa metálica de BOONA abarcan ambas aleaciones, pero el plano debe especificar la correcta.
5052-H32 vs 6061-T6: La respuesta breve
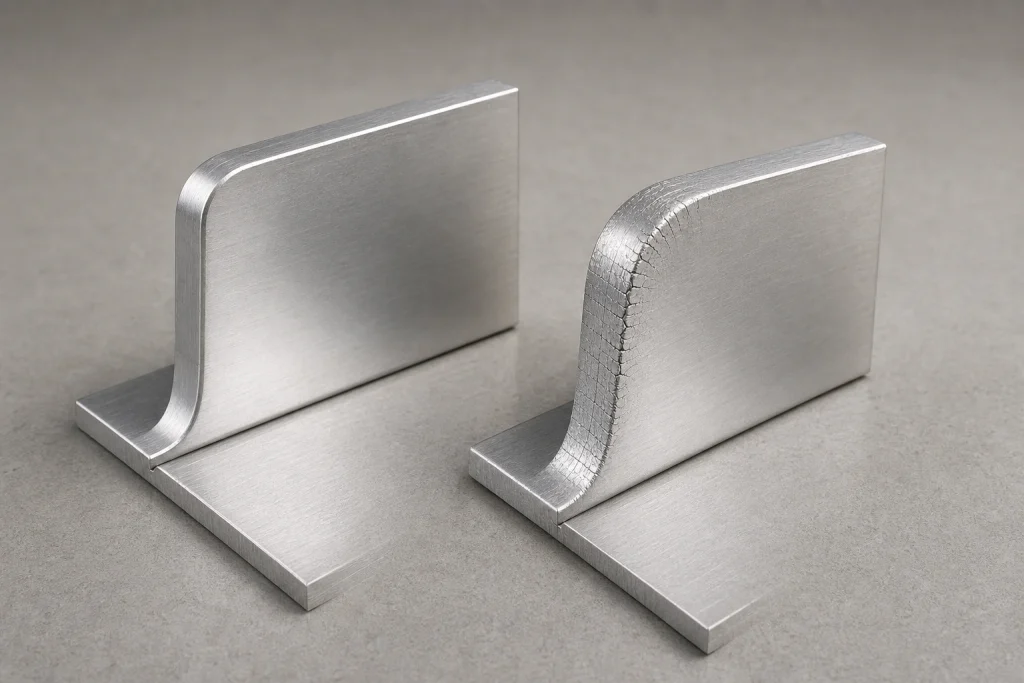
Elija 5052-H32 cuando una pieza requiera múltiples dobleces, curvaturas cerradas, características tipo dobladillo, costuras soldadas o una resistencia a la corrosión fiable. Elija 6061-T6 cuando la rigidez mediante geometría, un mayor límite elástico, interfaces mecanizadas, orificios roscados o capacidad de carga estructural sean más importantes que un rendimiento de conformado en frío preciso.
La principal diferencia entre las láminas 5052-H32 y 6061-T6 radica en el método de endurecimiento. La 5052 pertenece a la familia 5xxx, que no admite tratamiento térmico. El magnesio proporciona endurecimiento por solución sólida, mientras que el tratamiento térmico H32 combina el endurecimiento por deformación con la estabilización. La lámina conserva una ductilidad útil para el conformado por plegado convencional.
La aleación 6061 es una aleación 6xxx tratable térmicamente. En estado T6, el tratamiento térmico de solución y el envejecimiento artificial generan precipitados de refuerzo. Esta estructura aumenta el límite elástico, pero reduce la capacidad de deformación plástica para doblar con un radio pequeño. Un utillaje ajustado, una rebaba en el borde de tensión o una dirección de laminación desfavorable pueden provocar el agrietamiento de la aleación 6061-T6 antes de que la brida alcance su ángulo final.
Ninguna aleación resulta ventajosa en todos los casos. Para las carcasas conformadas, suele preferirse la aleación 5052-H32; para los soportes estructurales, la 6061-T6. En los ensamblajes mixtos se pueden utilizar paneles plegados de 5052 y elementos portantes mecanizados de 6061.
Qué significan H32 y T6 antes de la primera curva.
Los sufijos de temple describen el estado resultante tras la producción de la aleación. Forman parte de la identificación del material y deben figurar en la orden de compra, el plano y el certificado de material.
H32: Endurecido y estabilizado por deformación
La letra “H” identifica un estado de endurecimiento por deformación. En H32, el primer dígito indica endurecimiento por deformación seguido de estabilización, mientras que el último “2” representa un grado de dureza de un cuarto. La estabilización modera los cambios en las propiedades que pueden ocurrir en las aleaciones con magnesio con el tiempo o con una exposición térmica moderada. El resultado combina una resistencia útil con un comportamiento de conformado práctico para la aleación 5052-H32.
T6: Tratamiento en solución y envejecimiento artificial
El tratamiento térmico “T6” desarrolla resistencia mediante un tratamiento térmico de solución, temple y envejecimiento artificial. Esta secuencia proporciona al 6061-T6 una resistencia a la fluencia sustancialmente mayor que al 5052-H32. Además, aumenta la recuperación elástica y reduce el margen disponible antes de que se fracturen las fibras de la flexión exterior.
Confundir aleación con temple genera ambigüedad costosa. El "aluminio 5052" podría ser O, H32 o H34. La "lámina 6061" podría ser O, T4 o T6. Sustituir 6061-T6 por T4 modifica el proceso de fabricación, aunque el número de aleación se mantenga.
Comparación de la flexión entre las aleaciones 5052-H32 y 6061-T6
Los datos publicados sobre los materiales ayudan a explicar por qué las aleaciones se comportan de manera diferente. Una hoja de datos de la aleación 5052-H32 de Hulamin Rolled Products indica un límite elástico mínimo de 160 MPa y una resistencia a la tracción de 215–265 MPa en los rangos de espesor publicados. Una revisión revisada por pares de 2022 de las aleaciones de aluminio de la serie 6xxx indica que la aleación 6061-T6 tiene una resistencia a la tracción máxima de 310 MPa y un límite elástico de 276 MPa, aproximadamente 45 ksi y 40 ksi. Las propiedades certificadas exactas dependen del espesor, la forma del producto y la especificación del material aplicable, por lo que la aceptación de la producción debe basarse en el informe de prueba del fabricante.
| Factor de diseño | Hoja 5052-H32 | Hoja 6061-T6 | Efecto práctico |
|---|---|---|---|
| Reforzando la ruta | Cepa endurecida y estabilizada. | Tratamiento en solución y envejecimiento artificial | El temperamento controla la respuesta formativa |
| Resistencia a la tracción representativa | 215–265 MPa, aproximadamente 31–38 ksi | Aproximadamente 310 MPa, 45 ksi | El acero 6061-T6 soporta cargas de tracción más elevadas. |
| Límite elástico representativo | Al menos 160 MPa, aproximadamente 23 ksi | Aproximadamente 276 MPa, 40 ksi | El 6061-T6 necesita más fuerza de conformado y recupera su forma original con mayor facilidad. |
| Flexibilidad en frío | Favorable con un radio validado | Limitado en radios de curvatura reducidos | El modelo 5052-H32 ofrece un rango de proceso más amplio. |
| Soldadura y corrosión | Sólido desempeño general | Bien, con cambios de resistencia local después de la soldadura. | El diseño conjunto y el entorno de servicio siguen siendo importantes. |
| Rol típico | Tapas, bandejas, carcasas, soportes | Soportes estructurales, interfaces mecanizadas, marcos | Los ensamblajes de materiales mixtos pueden usar cada uno donde mejor funcione. |
Ambas aleaciones tienen un módulo elástico similar, por lo que cambiar a 6061 no aumenta drásticamente la rigidez elástica con la misma geometría. Resiste mejor la deformación permanente. Aumentar la profundidad de la sección, añadir nervaduras o acortar la longitud suele mejorar la rigidez de forma más eficaz.
Cómo se producen grietas al doblar láminas de aluminio
Durante el doblado de la lámina de aluminio, la superficie interior se comprime mientras que la exterior se estira. Entre ambas se encuentra una zona neutra con una deformación longitudinal mucho menor. El agrietamiento comienza cuando la deformación por tracción local en el radio exterior supera la resistencia máxima del material en su estado de fabricación.
Una relación de apantallamiento simple ilustra el efecto del radio: la deformación nominal de la fibra externa es aproximadamente t / (2R + t), donde t es el espesor de la lámina y R es el radio interior. Para una lámina de 2.0 mm doblada con un radio interior de 2.0 mm, la estimación es de aproximadamente el 33 %. Al aumentar el radio interior a 6.0 mm, se reduce a aproximadamente el 14 %. La deformación real en la plegadora también depende del contacto de las herramientas, la anisotropía, la fricción y el movimiento del eje neutro, por lo que esta ecuación sirve como guía para la comparación, no para la liberación final.
Las grietas suelen comenzar en zonas donde se produce un rebaje por láser, un golpe de punzón, rebabas, arañazos o esquinas afiladas. Si la rebaba se encuentra en la parte exterior, aumenta el riesgo. El desbarbado es fundamental en temple más duro y en curvaturas cercanas al límite del material.
Un estudio de remachado revisado por pares de 2024 utilizó especímenes de AA5052-H32 de 80 × 25 × 2 mm y fuerzas de conformado de 60 a 75 kN . A 75 kN, la unión escalonada alcanzó una resistencia al corte de 5,352.4 N, un 98 % superior a la de la unión convencional. Si bien el remachado difiere del doblado con prensa plegadora, la investigación demuestra un principio relevante para la producción: la geometría de la matriz y la carga aplicada modifican el adelgazamiento local y el comportamiento de falla en la chapa conformada.
El radio, la dirección de la veta y las herramientas controlan el resultado.
El radio de curvatura correcto del aluminio es un valor de proceso, no un redondeo decorativo en CAD. La guía de diseño de la Asociación del Aluminio identifica la aleación, el temple, el espesor, la orientación de la curvatura y el ángulo de curvatura como variables de radio mínimo . Un dibujo que solo muestra el ángulo final deja varios factores de control de fractura sin definir.
Para la misma aleación y temple, una chapa más gruesa generalmente requiere un radio absoluto mayor. Un retorno de 180 grados también exige un mayor control de la deformación que una curvatura poco profunda. La dirección de laminación es importante porque la chapa desarrolla anisotropía durante el proceso. La misma guía de la Asociación distingue entre las dos familias: las aleaciones termotratables se doblan perpendicularmente a la fibra, mientras que las no termotratables se doblan paralelamente a ella. Dado que en los planos puede utilizarse la expresión "dirección de doblado" para referirse tanto al eje de doblado como a la dirección del flujo del material, marque la dirección de laminación y confirme la orientación prevista con el fabricante.
El utillaje transforma el diseño en un doblado repetible. El radio de la punta del punzón, la apertura de la matriz, el doblado al aire frente al doblado al fondo, la lubricación, el estado de la superficie y la alineación de la prensa influyen en el radio interior real. La guía de Wilson Tool de 2023 sobre el doblado de aluminio también considera el grado y el temple como parámetros clave para el utillaje.
Consejo práctico: Indique la aleación, el temple, el espesor, el radio interior, el ángulo de curvatura y la dirección crítica del grano en el plano de control. Apruebe el patrón plano solo después de que el fabricante confirme las herramientas y la deducción de curvatura previstas.
¿Por qué el acero 5052-H32 se dobla con mayor fiabilidad y el 6061-T6 se agrieta?
El acero 5052-H32 tiene un límite elástico menor y una microestructura adecuada para el trabajo en frío. La deformación plástica se extiende por una región más amplia a medida que se desarrolla la curvatura, lo que permite que las fibras exteriores se alarguen más antes de que se produzca una grieta inestable. Por ello, las tapas moldeadas, las bandejas de goteo, las carcasas marinas, los gabinetes eléctricos y los soportes de múltiples curvaturas suelen utilizar acero 5052-H32.
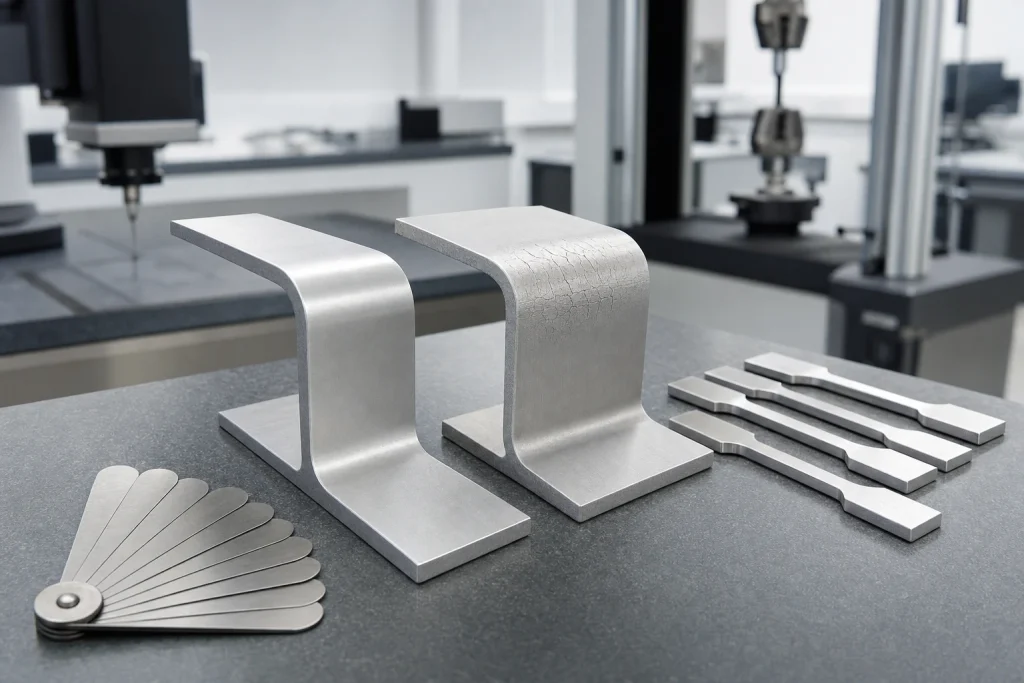
El acero 6061-T6 alcanza una mayor resistencia mediante el endurecimiento por precipitación. Este material resiste la deformación plástica, requiere una mayor fuerza de conformado y recupera su elasticidad de forma más pronunciada tras la retracción del punzón. Una vez que una curvatura pronunciada genera suficiente tensión plástica en las fibras exteriores, la menor reserva de ductilidad puede producir microfisuras o una rotura visible. Un borde afilado o una línea de curvatura paralela a la dirección de laminación reduce aún más el margen de tolerancia del proceso.
En ocasiones, los equipos de diseño responden aumentando el tonelaje. Una fuerza adicional puede cerrar la herramienta sin restaurar la ductilidad, lo que podría agravar el daño. Entre las mejores opciones se incluyen aumentar el radio, seleccionar la aleación 6061-T4 para el conformado, utilizar la aleación 5052-H32 para el componente plegado o modificar la geometría para que utilice una pieza mecanizada de aleación 6061.
Una curvatura sin grietas aún puede no alcanzar el ángulo correcto. El acero 6061-T6 de mayor resistencia generalmente requiere una mayor compensación de sobrecurvatura, verificada con muestras de lotes de producción. Corrija el ángulo a partir de los resultados de las mediciones en estado libre, en lugar de basarse únicamente en la presión.
Conformado de 6061 antes del T6 y uso de ensamblajes híbridos
Si un componente requiere la resistencia del 6061-T6 y una curvatura exigente, modifique la secuencia del proceso. El 6061-O ofrece la mayor conformabilidad, mientras que el 6061-T4 proporciona una condición intermedia que suele permitir una curvatura práctica. Posteriormente, la pieza puede someterse a un tratamiento térmico controlado y a un envejecimiento artificial para alcanzar el temple final especificado. La deformación por tratamiento térmico, la variación dimensional, la certificación y la secuencia de acabado deben considerarse antes de la creación del primer prototipo.
El recocido local con soplete puede ablandar una zona de flexión, pero crea un gradiente de propiedades incontrolado e invalida una simple especificación T6. Las piezas críticas para la seguridad o sometidas a altas cargas requieren un proceso térmico documentado, un material trazable y una verificación posterior al tratamiento. La soldadura plantea un problema similar, ya que la zona afectada por el calor deja de conservar las propiedades T6 originales sin un tratamiento posterior.
Otra opción divide las funciones. El perfil 5052-H32 se pliega para formar la carcasa, la protección, el conducto o el blindaje del cable. El perfil 6061-T6 se utiliza para rieles atornillados, asientos de cojinetes, puntos de referencia ópticos, bloques roscados o soportes estructurales gruesos. El servicio de mecanizado CNC de aluminio de BOONA proporciona el soporte para el elemento rígido, mientras que la fabricación de láminas aporta la capa exterior ligera.
El diseño híbrido añade elementos de fijación e interfaces de tolerancia, pero a menudo elimina el riesgo de deformación y simplifica el control del acabado.
Seleccione la aleación según la función de la pieza.
Comience con el modo de falla dominante. Use 5052-H32 cuando el agrietamiento por flexión, la exposición a la corrosión, la soldabilidad o el conformado de bridas múltiples sean factores determinantes del diseño. Use 6061-T6 cuando la deformación permanente en una junta atornillada, la resistencia de la rosca, el soporte de cojinetes o un punto de referencia mecanizado con precisión sean factores determinantes de la aceptación. Si ambas listas son relevantes, separe las funciones de la chapa y las estructurales.
Mini caso práctico: Un conjunto de visión para el deshierbe de campos
Un estudio agronómico de 2024 evaluó un robot deshierbador con un brazo de cámara de aluminio de 2 m, 20 mm de diámetro exterior, 2 mm de espesor de pared y una velocidad máxima de desplazamiento de 0.7 km/h . La cámara operaba a 2 m por encima del cultivo, y una sesión de grabación se interrumpió debido a la lluvia. Estos detalles plantean un verdadero problema de diseño: el sistema de visión necesita protección contra la intemperie, mientras que la posición de la cámara debe permanecer estable ante el movimiento del terreno.
El documento no especifica si se trata de una aleación 5052 o 6061 para la carcasa de la cámara, por lo que la siguiente división de materiales es una inferencia de ingeniería. Una cubierta para la lluvia plegada de 5052-H32 puede incorporar orificios de drenaje, retornos y juntas selladas sin necesidad de realizar pliegues pronunciados en la lámina T6. Una abrazadera mecanizada compacta de 6061-T6 permite controlar la posición de la cámara y resistir la precarga de los pernos. En este caso, las condiciones climáticas y la estabilidad de la posición de la imagen obligan a que los distintos componentes se fabriquen mediante diferentes rutas. El conjunto obtiene conformabilidad en la capa protectora y resistencia localizada en el soporte sin que una aleación deba satisfacer requisitos de conformado incompatibles.
Detalles de inspección y solicitud de cotización que evitan sorpresas en la producción
La inspección debe considerar la curvatura como una característica conformada. Verifique el ángulo de reposo, el radio interior, la longitud de la brida, el perfil, la posición del orificio después del conformado y el estado de la superficie a lo largo del radio exterior. La inspección visual con aumento puede revelar microfisuras en los bordes antes de que el recubrimiento las oculte. Para piezas críticas, el plan de calidad puede incluir inspección con líquidos penetrantes, cupones de calificación seccionados o ensayos de flexión destructivos con una frecuencia de muestreo acordada.
Una solicitud de cotización práctica debe incluir:
- Aleación y temple completo, como 5052-H32 o 6061-T6.
- Rango de espesor certificado y cualquier requisito de certificado de fábrica
- Modelo 3D finalizado más un dibujo 2D controlado.
- Radio de curvatura interior, ángulo de curvatura y tolerancias aplicables.
- Dirección de laminación para curvas críticas, si está controlada
- Superficie cosmética, estándar de desbarbado y condición de borde permitida
- Requisitos de soldaduras, inserciones, herrajes, recubrimientos, enmascaramiento y postratamiento.
- Cantidades de prototipos y de producción, además del informe de inspección requerido
Evite solucionar el efecto de recuperación elástica apretando cada dimensión. Defina los puntos de referencia funcionales y las interfaces críticas, y permita una variación realista en las bridas no funcionales. Si se requiere un radio pequeño, verifique una muestra de doblado del lote de producción antes de liberar la cantidad total. Esta muestra permite comprobar grietas, el ángulo final, el marcado de la superficie y la deducción por doblado.
Un control de revisiones claro también es importante. Un cambio de H32 a H34 o de T4 a T6 modifica el rango de conformado y debería dar lugar a una revisión de fabricación, incluso cuando el número de aleación y la geometría CAD permanezcan sin cambios.
Preguntas Frecuentes
¿Es el 5052-H32 más resistente que el 6061-T6?
El acero 6061-T6 generalmente presenta mayor resistencia a la tracción y límite elástico. El acero 5052-H32 suele ofrecer mejor comportamiento en el conformado en frío y mayor resistencia a la corrosión. La geometría y el caso de carga determinan la prioridad.
¿Se puede doblar una lámina de aluminio 6061-T6 a 90 grados?
Sí, siempre que el espesor, el radio, la dirección de laminación, la calidad del borde y las herramientas proporcionen suficiente margen de deformación. Las curvas pronunciadas conllevan mayor riesgo de agrietamiento que las curvas comparables de 5052-H32. Verifique las características críticas con el lote de producción.
¿Qué radio de curvatura debo usar para el aluminio 5052-H32?
No existe un valor universal. El radio depende del espesor, el ángulo, la dirección de laminación, las especificaciones del material y las herramientas. Comience con las indicaciones del fabricante y la retroalimentación del operario, y luego documente el valor validado.
¿Por qué se agrieta el acero 6061-T6 en la parte exterior de una curva?
Las fibras exteriores experimentan tensión. El endurecimiento T6 reduce el margen de deformación plástica para una flexión pronunciada. Las rebabas, los arañazos, los radios pequeños y la orientación desfavorable del grano pueden entonces iniciar una grieta.
¿Es posible doblar primero el acero 6061 y luego someterlo a un tratamiento térmico T6?
Sí. El conformado en O o T4 y la aplicación de un tratamiento térmico controlado pueden dar como resultado un estado final T6. Tenga en cuenta la deformación, la reinspección, la certificación, los recubrimientos y los componentes insertados.
¿Debe una carcasa usar 5052 mientras que sus soportes usan 6061?
A menudo, sí. Los paneles plegados de 5052-H32 manejan eficazmente las bridas, las juntas y la protección contra la intemperie. Los soportes mecanizados o de mayor grosor de 6061-T6 proporcionan roscas más resistentes e interfaces de soporte de carga precisas. El diseño de la junta, la compatibilidad con la corrosión y la acumulación de tolerancias aún requieren revisión.
Conclusión: Incluir la curvatura en la selección del material.
La lección práctica que se desprende de la comparación entre 5052-H32 y 6061-T6 es clara: especificar el comportamiento de conformado junto con el requisito mecánico final. El 5052-H32 suele ofrecer a los diseñadores mayor libertad para radios pequeños, múltiples pliegues y ensamblajes de chapa soldada. El 6061-T6 proporciona una mayor resistencia a la fluencia para soportes estructurales e interfaces mecanizadas, aunque exige una geometría de pliegue más conservadora o una secuencia de temple diferente.
Los planos correctos conectan el material, el temple, el espesor, el radio interior, la dirección de la curvatura, la calidad del borde, las suposiciones sobre las herramientas, el acabado y la inspección. Posteriormente, una probeta de curvatura prototipo confirma el proceso antes de que el volumen de producción convierta una pequeña grieta en un problema de programación.
Si su pieza combina curvas pronunciadas, interfaces estructurales, soldadura o requisitos dimensionales posteriores al acabado, envíe a BOONA el modelo 3D y el plano de control. Mediante su servicio de fabricación de chapa metálica , BOONA puede revisar la aleación y el temple, los radios de curvatura, la dirección del grano, el acceso de las herramientas y los requisitos de inspección. No hay cantidad mínima de pedido y cada presupuesto incluye una revisión DFM gratuita. Envíe su CAD para una revisión técnica.