
El mes pasado, vi a un maquinista principiante desechar un bloque de magnesio AZ31B de 400 dólares. Lo trató como si fuera aluminio 6061 estándar, hizo girar el husillo demasiado rápido con una fresa ligeramente desafilada y, en cuestión de segundos, se produjo un incendio en la bancada de la máquina.
Esa es la realidad de las piezas de magnesio mecanizadas por CNC a medida. Es un material excelente para prototipos aeroespaciales y médicos: es un 33 % más ligero que el aluminio y absorbe las vibraciones de maravilla. Pero también es la razón por la que el 90 % de los talleres mecánicos con los que contactes responderán a tu solicitud de presupuesto con un rotundo «Sin presupuesto». Les aterra el riesgo de incendio y, francamente, no disponen de las herramientas ni del control climático necesarios para mantener tolerancias estrictas.
Si eres ingeniero y estás intentando conseguir una pieza de magnesio, aquí tienes la verdad sin filtros sobre lo que realmente se necesita para mecanizar este metal correctamente y lo que debes buscar en un socio de fabricación.
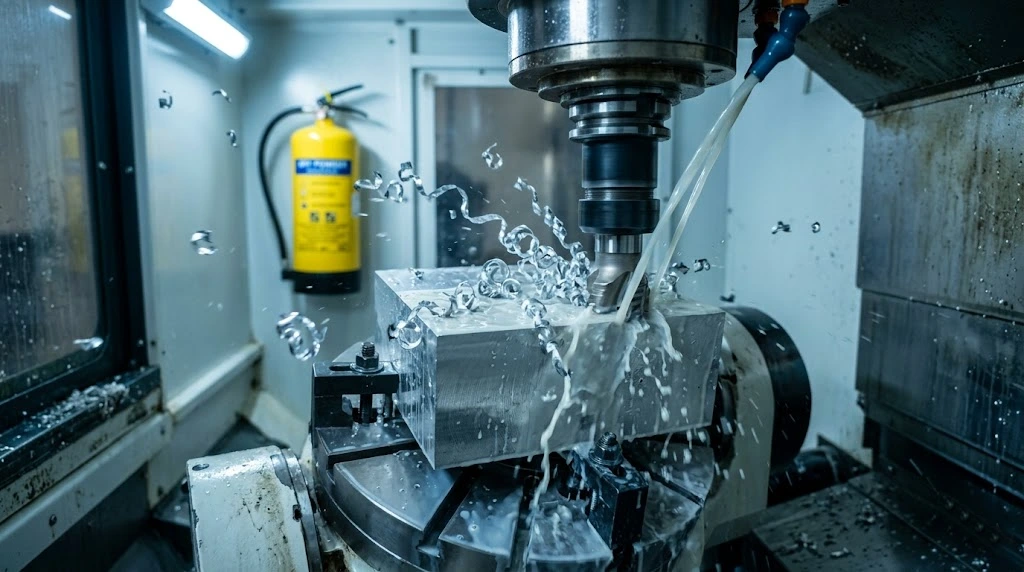
El riesgo de incendio es real (pero totalmente controlable).
Hablemos del tema principal: el riesgo de incendio en el mecanizado de magnesio. Los bloques sólidos de magnesio no se incendian espontáneamente. El peligro reside en las virutas: las pequeñas partículas y el polvo que se generan durante el proceso de corte. Cuando una herramienta desafilada roza el material en lugar de cortarlo limpiamente, se genera calor instantáneamente.
Un taller que realmente sabe lo que hace no se limitará a colocar un extintor de incendios de clase D en la pared y darlo por terminado. Controlan el proceso de corte. Cuando inspecciono las instalaciones para evaluar su capacidad de trabajar con magnesio, busco pasadas de desbaste intensas y agresivas. Es fundamental generar virutas gruesas y pesadas que disipen el calor de la pieza. Si un taller produce polvo de magnesio fino y pulverulento, mejor evitarlo. Además, los refrigerantes a base de aceite mineral son imprescindibles; si una gota de refrigerante a base de agua entra en contacto con un incendio de magnesio, se produce una explosión.
Tolerancias: ¿Por qué sus piezas AZ91D siguen deformándose?
Lograr tolerancias de +/- 0.005 mm en una pieza de magnesio es algo completamente distinto a mecanizar aluminio o acero.
Al mecanizar aleaciones AZ31B o AZ91D, la dilatación térmica es el mayor enemigo. El magnesio se calienta rápidamente. Si un operario retira una gran cantidad de material y realiza inmediatamente un acabado mientras la pieza aún está caliente, esta se deformará en cuanto se enfríe y la retire de la mordaza.
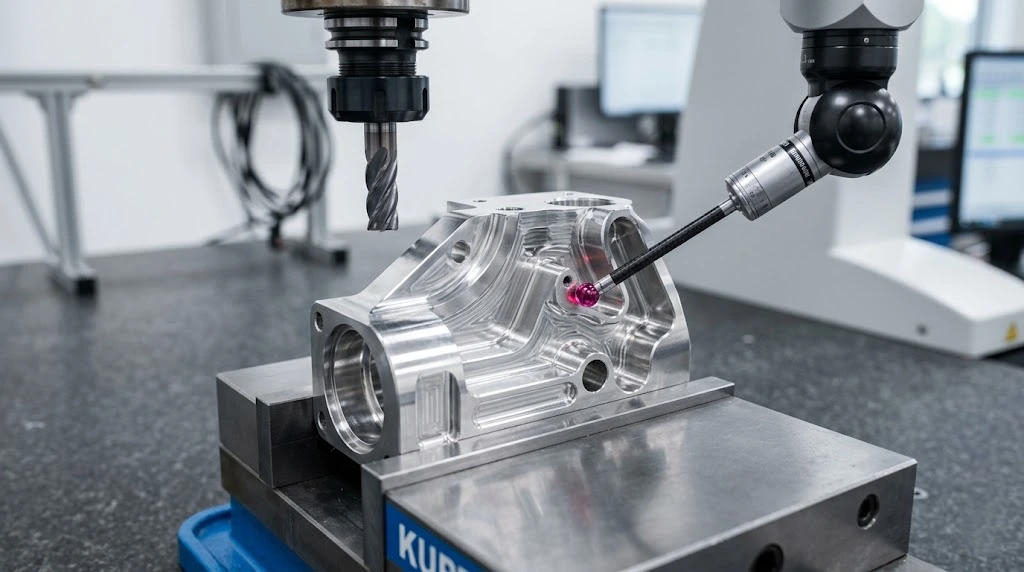
Aquí tienes una guía rápida con los parámetros básicos que un operador competente de máquinas de 5 ejes debería utilizar para el magnesio:
| Parámetro de mecanizado | El “punto óptimo del magnesio” | POR QUÉ ES IMPORTANTE |
| Material de herramienta | Carburo de micrograno o PCD | Debe mantenerse afilada como una navaja para evitar el roce y la fricción por calor. |
| Ángulos de espacio libre | Alta (10° a 15°) | Evita que los flancos de la herramienta rocen la pieza de trabajo. |
| Velocidad cortante | Extremadamente alto | El magnesio prefiere la velocidad. Cortes más rápidos equivalen a un mejor acabado superficial y menor transferencia de calor. |
| Tasa de alimentación | Pesado / Agresivo | El calor se transfiere al chip, no a la pieza ni a la herramienta. |
Deja de recibir mensajes de “Sin presupuesto”: ¿Dónde enviar realmente tu CAD?
Esto nos lleva a la pesadilla del abastecimiento. Si estás debatiendo entre el mecanizado CNC de magnesio y aluminio para piezas ligeras, las propiedades del magnesio casi siempre resultan superiores. El principal obstáculo es encontrar una fábrica que no arruine tu diseño ni te cobre una tarifa desorbitada por riesgo.
Analizo muchos sistemas de fabricación rápida, y si quieres evitar las enormes cantidades mínimas de pedido de las grandes redes de intermediarios, tienes que acudir directamente a un proveedor especializado.
Últimamente, he estado indicando a los equipos de ingeniería que analicen la configuración de BOONA. Han desarrollado un flujo de trabajo específico para este fin. Si observan sus capacidades de mecanizado CNC de magnesio a medida , verán que han diseñado sus instalaciones teniendo en cuenta los protocolos de seguridad y las configuraciones de 5 ejes necesarios para manipular de forma segura las aleaciones AZ31B y AZ91D.
No rehúyen las geometrías complejas ni te obligan a realizar producciones de gran volumen solo para ajustarse a su calendario.
Antes de comprometer tu diseño y volver al aluminio solo porque es "más fácil de conseguir", pide a un maquinista profesional que revise tu archivo CAD de magnesio. Envíalo a un centro especializado, realiza una revisión DFM (Diseño para la Fabricación) adecuada y mantén intactas tus especificaciones de ligereza.
Preguntas Frecuentes
¿Por qué tantos talleres de mecanizado CNC rechazan mis archivos CAD de magnesio sin darme presupuesto?
Porque no quieren asumir la responsabilidad. Las virutas y el polvo de magnesio son altamente inflamables. Si un taller mecánico convencional intenta mecanizar su pieza de AZ31B en la misma fresadora que usa para el aluminio, y utiliza su refrigerante estándar a base de agua, está provocando una explosión. El mecanizado seguro del magnesio requiere configuraciones de máquina específicas, protocolos estrictos de evacuación de virutas y sistemas especializados de extinción de incendios. La mayoría de los talleres mecánicos convencionales simplemente no están equipados para ello, por lo que rechazan el trabajo.
¿Se puede utilizar un refrigerante estándar a base de agua al fresar magnesio?
Absolutamente no. Jamás. Si las virutas de magnesio se incendian y les echas agua, la reacción química libera hidrógeno, lo que agrava enormemente el fuego. O bien tienes que secar completamente la zona con potentes chorros de aire para eliminar las virutas de inmediato, o bien usar un aceite mineral ligero y puro. No hay término medio.
Mi último lote de prototipos de AZ31B se deformó después del mecanizado. ¿Qué salió mal?
Quienquiera que la mecanizó, le aplicó demasiado calor a la pieza. El magnesio se corta perfectamente, pero si el operario usa fresas desafiladas o avanza la herramienta demasiado despacio, la fresa empieza a rozar el material en lugar de cortarlo. Esa fricción genera un calor extremo que queda atrapado en el metal. La pieza parece estar bien mientras está sujeta en la mordaza, pero en cuanto la sueltan, se libera la tensión térmica y la pieza se deforma. Esto se soluciona usando herramientas de carburo de micrograno extremadamente afiladas y realizando cortes fuertes y agresivos para forzar la transferencia del calor a las virutas, no a la pieza.
¿De verdad necesito aplicar un tratamiento superficial a una pieza de magnesio de inmediato? ¿No se quedará simplemente en mi escritorio?
Sí, es necesario. El magnesio en bruto es altamente reactivo y se oxida casi de inmediato al entrar en contacto con la humedad del aire. Se vuelve gris opaco y comienza a corroerse. A menos que se trate de un prototipo desechable para pruebas de ajuste que vayas a tirar a la basura el viernes, debes sellarlo. Pídele al fabricante que aplique un recubrimiento de conversión de cromato u oxidación por microarco (MAO) antes incluso de empaquetarlo.


