«Fabricarlo con cobre porque el cobre conduce mejor el calor» suena como una decisión puramente material. Rara vez lo es. El mecanizado de disipadores de calor de aluminio y cobre comienza con una pregunta más amplia: ¿cómo se distribuirá el calor a través de la base, la interfaz, las aletas y el flujo de aire?
Elegir cobre demasiado pronto puede aumentar el peso, la dificultad de mecanizado, el coste del material y las cargas de montaje. Seleccionar aluminio únicamente para reducir costes puede generar una fuente de calor concentrada con una disipación inadecuada. Ambos materiales pueden tener un rendimiento deficiente si la base se deforma tras el mecanizado, si las rebabas restringen los canales estrechos o si un recubrimiento cubre la interfaz térmica.
Una decisión fiable relaciona las propiedades del material con la geometría, el flujo de aire, la presión de montaje, la secuencia de fabricación, el acabado y la verificación.
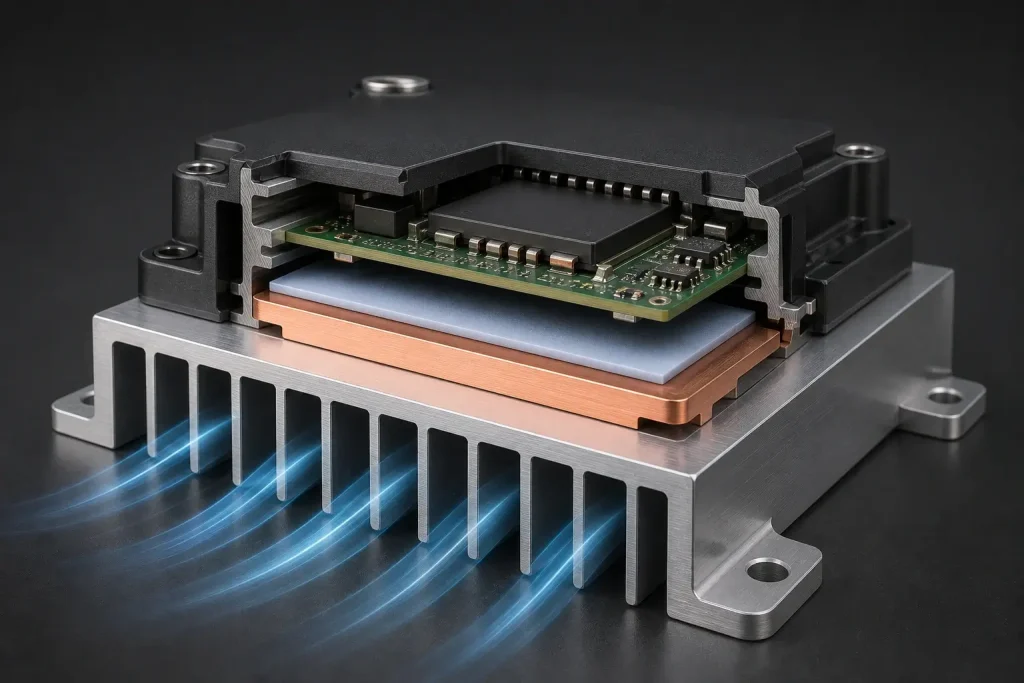
Cómo un disipador de calor mecanizado controla la temperatura de los componentes.
Un disipador de calor transfiere energía a través de varias etapas interconectadas. El calor sale del encapsulado del semiconductor, atraviesa el material de interfaz térmica, se propaga por la base, viaja a través de las aletas y se disipa en el aire o refrigerante circundante.
Los ingenieros suelen expresar este rendimiento como resistencia térmica:
Rθ = (Tfuente − Tambiente) / Q
Aquí, Rθ es la resistencia térmica en °C/W, Tsource es la temperatura del componente o interfaz, Tambient es la temperatura ambiente local y Q es la potencia disipada en vatios. Una menor resistencia térmica generalmente permite una menor temperatura del componente bajo la misma carga de funcionamiento.
La conductividad volumétrica afecta la resistencia a la propagación del calor, especialmente cuando un pequeño encapsulado de semiconductor transfiere calor a un disipador mucho mayor. El espesor de la base, la presión de contacto, el espesor del material de la interfaz, el área de las aletas, la geometría del canal, la dirección del flujo de aire y la planitud de la superficie también influyen en la temperatura final.
Antes de elegir un metal, defina la carga térmica, la temperatura ambiente admisible, el caudal de aire disponible, el espacio que ocupará la fuente de calor, el área de montaje, la orientación, las cargas de impacto o vibración y el límite de peso. Estos datos determinan si el proyecto requiere un disipador de aluminio completo, un difusor de cobre compacto o una estructura híbrida.
Selección de materiales para el mecanizado de disipadores de calor de aluminio y cobre
El aluminio sigue siendo una opción práctica para fuentes de alimentación, módulos LED, dispositivos de comunicación, controles industriales y ordenadores integrados. Combina una conductividad útil con baja densidad, resistencia a la corrosión y un mecanizado predecible.
Los datos de designación de aleaciones de la Asociación del Aluminio de diciembre de 2025 indican densidades nominales de 2.70 g/cm³ tanto para la aleación 6061 como para la 6063. Un experimento revisado por pares de 2022 sobre disipadores de calor de microcanales mecanizados utilizó aluminio 6063 con una conductividad térmica de 204 W/m·K a 25 °C. Las propiedades del material varían según la aleación, el temple, la temperatura y la forma del producto, por lo que los planos de producción deben especificar el grado y las condiciones requeridas.
El cobre proporciona una mejor disipación del calor en espacios reducidos donde el flujo térmico es elevado. La ficha técnica de Aurubis Cu-ETP, publicada en enero de 2026, indica una conductividad térmica de 390 W/m·K en estado blando y una densidad de 8.9 g/cm³. Por lo tanto, el mismo volumen de cobre pesa aproximadamente 3.3 veces más que el aluminio.
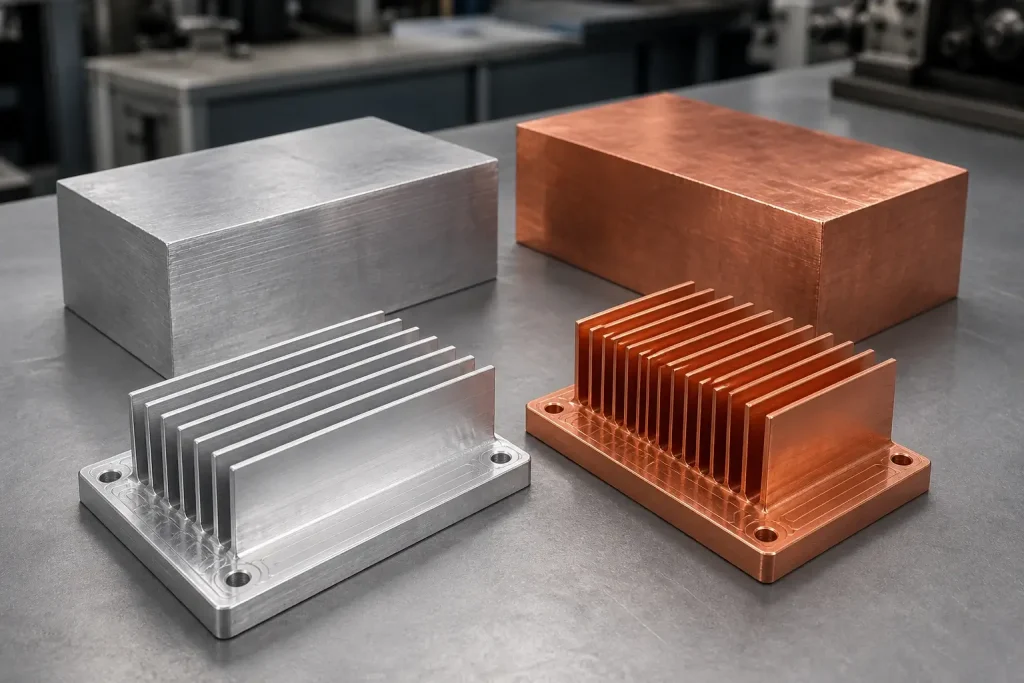
| Factor de decisión | Aluminio 6061 o 6063 | Cobre C110 o Cu-ETP |
|---|---|---|
| Densidad representativa | Aproximadamente 2.70 g/cm³ | Aproximadamente 8.9 g/cm³ |
| Conductividad representativa | 204 W/m·K para el material 6063 del estudio. | 390 W/m·K en la condición blanda citada |
| Capacidad de disipación del calor | Adecuado para muchos sistemas de carga moderada. | Fuerte para fuentes de calor concentradas |
| Comportamiento de mecanizado | Generalmente predecible con las herramientas adecuadas. | Las virutas dúctiles y las rebabas requieren un control preciso. |
| Impacto del peso | Favorece los equipos móviles y aéreos. | Requiere montaje y revisión estructural. |
| rol común | Disipador de calor completo con base y aletas | Fregadero esparcidor, inserto, placa fría o fregadero compacto |
| Ruta de llegada típica | Recubrimiento anodizado o de conversión | Sin recubrimiento, con tratamiento anti-deslustre o chapado. |
Cuando el mecanizado CNC es el proceso de disipación de calor adecuado
Existen varios procesos de fabricación para producir disipadores de calor. La extrusión es adecuada para secciones transversales constantes y volúmenes de producción estables. El desbaste crea aletas rectas y densas. La construcción con aletas unidas permite ensamblar piezas de gran tamaño, mientras que la fundición a presión puede consolidar características cuando el volumen justifica el uso de utillaje.
Los disipadores de calor mecanizados por CNC resultan valiosos cuando las características térmicas deben coincidir con interfaces mecánicas precisas. El mecanizado permite integrar en un solo componente campos de aletas localizados, orificios roscados, ranuras para juntas tóricas, rebajes para conectores, alojamientos para sensores, holguras para componentes, puertos de fluidos y superficies de montaje.
Esta flexibilidad resulta ideal para prototipos, producción piloto, electrónica industrial a medida, equipos ópticos, robótica, sistemas aeroespaciales y módulos de potencia con dimensiones irregulares. Los ingenieros también pueden modificar un diseño mecanizado sin necesidad de adquirir nuevas herramientas de extrusión o fundición.
El mecanizado se vuelve menos económico cuando una pieza requiere aletas muy altas y densamente espaciadas en una gran superficie. Las herramientas largas aumentan la deflexión, el tiempo de ciclo y la dificultad de la evacuación de virutas. La gran cantidad de material removido incrementa el costo. Compare el diseño propuesto con la extrusión, el desbaste, las aletas soldadas, los tubos de calor, las cámaras de vapor y la construcción híbrida de cobre-aluminio antes de finalizar el proceso.
Desafíos del proceso en el mecanizado de disipadores de calor de aluminio y cobre
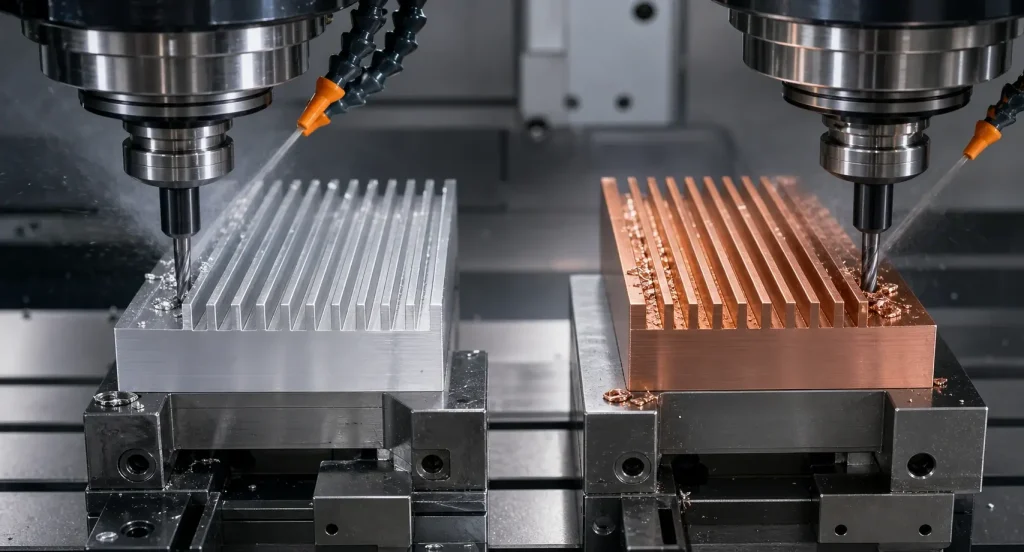
Mecanizado de disipadores de calor de aluminio
Las aletas delgadas de aluminio pueden vibrar o doblarse a medida que la herramienta de corte elimina el soporte circundante. Las herramientas de largo alcance magnifican la excentricidad y la desviación, mientras que las virutas atrapadas en canales profundos pueden rayar las paredes o dañar los bordes de las aletas.
Un proceso estable suele dejar material de soporte alrededor de las partes delicadas hasta operaciones posteriores. Herramientas afiladas, geometría de ranura adecuada, acoplamiento controlado, remoción de material equilibrada y evacuación eficaz de virutas ayudan a preservar la base y las aletas. Los diseños con remoción de material significativa pueden requerir desbaste, semiacabado y mecanizado final a partir de referencias estables.
Los programas que combinan características térmicas con carcasas, interfaces de montaje o conductos angulares pueden utilizar el servicio de mecanizado CNC de aluminio de BOONA para revisar el acceso a las herramientas, la sujeción de la pieza y la estrategia de referencia.
Mecanizado de disipadores de calor de cobre
La ductilidad del cobre favorece la formación de virutas largas, bordes recrecidos, superficies manchadas y rebabas en paredes delgadas. El roce excesivo genera calor y puede deformar las delicadas aletas. Por lo tanto, es fundamental contar con filos de corte afilados y un control preciso de las virutas durante el mecanizado de disipadores de calor de cobre.
Las superficies de cobre blando también se marcan fácilmente bajo las abrazaderas y durante su manipulación. Un proceso para el mecanizado CNC de cobre a medida debe definir las ubicaciones de sujeción, la manipulación segura, el acceso para el desbarbado, los requisitos de la superficie de interfaz y el recubrimiento final o el tratamiento anti-deslustre antes de que comience el mecanizado.
Reglas DFM para el mecanizado de disipadores de calor de aluminio y cobre
Un diseño eficaz de las aletas del disipador de calor equilibra la superficie, la resistencia al flujo de aire, el peso y la maquinabilidad. Añadir más aletas reduce la superficie de flujo y puede aumentar la caída de presión. Además, las ranuras estrechas requieren fresas más pequeñas o más largas, lo que incrementa el riesgo de deflexión y acumulación de virutas.
Revise estas características durante el DFM:
- Ajuste el ancho del canal al diámetro de la fresa accesible y a la trayectoria de evacuación de virutas.
- Ajuste la altura y el grosor de las aletas según el material, el alcance de la herramienta y los requisitos de la superficie.
- Incluya radios de esquina internos que reflejen la fresa seleccionada.
- Evite que los orificios roscados y los soportes de montaje debiliten la base térmica.
- Utilice la superficie de contacto del componente como referencia funcional cuando sea apropiado.
- Aplique una planitud a la zona de contacto real con la fuente de calor.
- Deje espacio libre para sujetadores, arandelas, conectores y herramientas de ensamblaje.
- Identifique en el dibujo las áreas de contacto térmico y eléctrico que no presentan recubrimiento.
- Evite tolerancias innecesarias en las aletas que solo aumenten la superficie.
Una base más gruesa puede mejorar la dispersión y la rigidez, pero aumenta el peso y la masa térmica. Una base más delgada responde rápidamente y reduce el material, pero puede deformarse durante el mecanizado o el apriete de los tornillos. La evaluación térmica y estructural debe incluir la huella de la fuente, la capa de interfaz, el patrón de fijación y el soporte de montaje.
Consejo práctico: Publique el modelo CAD con un dibujo controlado que identifique el área de contacto térmico, el plano de referencia principal, el requisito de planitud, las máscaras de recubrimiento, el par de apriete y las zonas de acabado. La geometría por sí sola no permite comunicar todos los requisitos térmicos.
Acabado de superficies y gestión de interfaces
El tratamiento de la superficie debe cumplir con los requisitos ambientales, eléctricos, estéticos y térmicos del conjunto.
El anodizado puede mejorar la resistencia a la corrosión y al desgaste del aluminio, a la vez que proporciona una apariencia uniforme. Debido a que la capa de óxido es aislante eléctrica, es posible que sea necesario proteger los puntos de conexión a tierra, las interfaces roscadas y las zonas de contacto directo. La acumulación de recubrimiento también afecta a los ajustes precisos y a los orificios pequeños.
Los recubrimientos de conversión química pueden brindar protección contra la corrosión y conexión eléctrica, según el proceso y las especificaciones elegidas. El cobre puede permanecer sin recubrimiento, recibir un tratamiento anticorrosión o utilizar níquel u otro sistema de recubrimiento especificado. Al tomar decisiones sobre el recubrimiento, se deben considerar la exposición a la corrosión, la soldabilidad, el contacto eléctrico, los ciclos térmicos y las tolerancias dimensionales.
La interfaz de la fuente de calor requiere un control independiente. Una superficie reflectante no garantiza una baja resistencia de contacto. La planitud, la ondulación, la rugosidad, la limpieza, el grosor del material de la interfaz y la presión de sujeción actúan conjuntamente.
Los acabados extremadamente finos pueden aumentar el costo de mecanizado sin mejorar una unión que utiliza una almohadilla térmica relativamente gruesa. Las marcas profundas de la herramienta de corte, las rebabas elevadas y los puntos altos localizados pueden impedir un asentamiento completo, incluso cuando las dimensiones generales cumplen con los requisitos de la inspección.
Inspección y verificación térmica
La inspección debe centrarse en las características que afectan a la transferencia de calor, el flujo de aire, el sellado y el montaje. Estas suelen incluir la planitud de la base, el grosor de las aletas, el ancho del canal, la altura total, la posición de los orificios de montaje, la calidad de la rosca, las ranuras de sellado y las holguras de los conectores.
Una máquina de medición por coordenadas puede verificar referencias y características de montaje. La medición óptica puede ser adecuada para aletas densas a las que no puede acceder una sonda táctil. Un perfilómetro puede caracterizar la superficie de contacto del componente. La inspección de planitud debe seguir la condición de estado libre o restringido especificada en el plano, ya que la sujeción puede ocultar temporalmente la deformación.
El estudio de microcanales de cobre y aluminio de 2022, citado anteriormente, analizó 36 canales de 0.46 × 0.46 mm, separados por paredes de 0.10 mm. Con flujos de calor en la pared de hasta 174 kW/m², el disipador de aluminio presentó un coeficiente de transferencia de calor un 12 % mayor y una caída de presión un 28 % mayor. El rendimiento térmico general se mantuvo similar entre ambos materiales.
Los investigadores relacionaron parte de esta diferencia con las cavidades superficiales creadas durante el mecanizado y el comportamiento del fluido. Este experimento especializado de ebullición por flujo no permite establecer una clasificación universal de los materiales. Sin embargo, demuestra por qué la validación debe considerar la geometría final del canal, el estado de la superficie, el refrigerante, el caudal, el estado de montaje y el rango de operación.
Ejemplo de aplicación: Disipador de calor para batería de CubeSat mecanizado por CNC
Un estudio de Energies de 2026 sobre la gestión térmica de las baterías de CubeSat ilustra cómo el material y la geometría mecanizada pueden respaldar la misma estrategia térmica.
Los investigadores fabricaron carcasas selladas de aluminio con disipadores de calor de aproximadamente 4 × 4 pulgadas de sección transversal, compatibles con los módulos de baterías de los CubeSat Pumpkin y OPTIMUS. Mecanizaron mediante CNC tres patas de igual altura directamente en cada tapa. Estas patas presionaban la espuma, que mejora la conductividad térmica, contra la pared inferior para mantener una trayectoria de calor directa.
El experimento aplicó una entrada de calor de 10 W y utilizó un material de cambio de fase de parafina que se fundía cerca de los 37 °C. Los investigadores compararon el material de cambio de fase (PCM) de referencia con compuestos que incorporaban espuma de carbono, grafito expandido y espuma de cobre de celda abierta, tanto en condiciones atmosféricas como de vacío. Las configuraciones de espuma de cobre y de carbono funcionaron aproximadamente 4 °C más frías que la de referencia y redujeron la resistencia térmica total hasta en un 40 %.
Se trató de un estudio de laboratorio publicado, no de un proyecto para un cliente de BOONA ni de un sistema probado en vuelo. El artículo no especifica la aleación de aluminio, las tolerancias de mecanizado, las tolerancias geométricas (GD&T), el acabado superficial ni la planitud de la tapa.
Aún se pueden inferir implicaciones para la fabricación a partir del diseño. La altura uniforme de las patas controla la compresión de la espuma, la pared inferior garantiza un contacto térmico repetible, y la ranura de la junta y el patrón de los sujetadores preservan el sellado de la carcasa. Estas observaciones son inferencias de ingeniería derivadas de la arquitectura publicada.
Qué incluir en una solicitud de cotización de disipadores de calor
Una solicitud de cotización completa permite al equipo de fabricación evaluar la intención térmica junto con el riesgo de mecanizado. Incluir:
- CAD 3D nativo y un dibujo 2D controlado
- Grado del material, temple y alternativas aprobadas
- Cantidades de prototipo y de producción prevista
- Huella de la fuente de calor y potencia disipada
- Temperatura máxima del componente o interfaz
- Temperatura ambiente y condiciones del flujo de aire o del refrigerante
- material de interfaz térmica y espesor comprimido
- Patrón de montaje, tipo de sujetador y par de ensamblaje
- Requisitos de referencia críticos, planitud, posición y acabado superficial
- Requisitos de conexión o aislamiento eléctrico
- Zonas de tratamiento de superficies y enmascaramiento
- Criterios de aceptación de rebabas, limpieza y aspecto estético
- Expectativas sobre el informe de inspección y la prueba térmica
Indique si la pieza suministrada es un disipador de calor completo, un difusor, una placa fría o un elemento de una carcasa más grande. Si posteriormente se le añaden insertos de cobre, tubos de calor, aletas adheridas o componentes soldados, incluya también la secuencia de procesos correspondiente.
Preguntas Frecuentes
¿El cobre es siempre mejor que el aluminio para un disipador de calor?
El cobre distribuye eficazmente el calor concentrado, mientras que el aluminio reduce la masa y facilita un mecanizado eficiente. El rendimiento del sistema también depende de la geometría, el flujo de aire, la resistencia de la interfaz, la presión de montaje y el espacio disponible.
¿Qué tipo de aluminio es el más adecuado para un disipador de calor mecanizado?
El acero 6061-T6 se suele elegir cuando el disipador de calor requiere resistencia estructural, roscas y un mecanizado predecible. El acero 6063 ofrece propiedades térmicas útiles y se utiliza frecuentemente en disipadores de calor extruidos. La selección final debe tener en cuenta la forma del material, la carga mecánica, el acabado y el modelo térmico verificado.
¿Qué tan delgadas pueden ser las aletas de un disipador de calor mecanizadas por CNC?
No existe un mínimo universal. El material, la altura de las aletas, el ancho de la ranura, el diámetro de la fresa, el alcance de la herramienta, la estabilidad de la máquina, la cantidad y los requisitos de la superficie influyen en la viabilidad. Las aletas delgadas y altas requieren un mecanizado más conservador que las aletas cortas y muy espaciadas.
¿Afecta el anodizado al rendimiento del disipador de calor?
El anodizado modifica la superficie del aluminio y crea una capa aislante eléctrica. Su efecto depende de la trayectoria térmica. Las zonas de contacto directo con los componentes, los puntos de conexión a tierra y los ajustes precisos pueden requerir enmascaramiento.
¿Qué tan plana debe ser la base de un disipador de calor?
La planitud debe coincidir con la huella de la fuente de calor, el material de la interfaz térmica, el patrón de montaje y la presión de sujeción. Un requisito excesivamente estricto aumenta el coste de fabricación, mientras que un control inadecuado puede generar huecos y una mayor resistencia de contacto.
¿Es posible combinar aluminio y cobre en un mismo disipador de calor?
Sí. Un disipador de cobre puede recolectar calor de una fuente concentrada, mientras que una estructura de aletas de aluminio controla la masa. El diseño debe considerar la unión, la compatibilidad galvánica, la expansión térmica, la resistencia de la interfaz y el acceso para inspección.
Conclusión
El mecanizado de disipadores de calor de aluminio y cobre tiene éxito cuando el material, la geometría, la interfaz, el proceso de fabricación y el método de prueba respaldan el mismo objetivo térmico.
El aluminio ofrece un excelente equilibrio entre peso, maquinabilidad, resistencia a la corrosión y transferencia de calor. El cobre proporciona una mayor conductividad para cargas concentradas, además de mayor masa y un control más exigente de virutas y rebabas. Los diseños híbridos permiten ubicar cada metal donde aporta el mayor beneficio a nivel de sistema.
Antes de la producción, defina la carga térmica, el flujo de aire, las condiciones de montaje, la planitud de la base, la geometría de las aletas, las máscaras de recubrimiento y el estado de inspección. Valide la pieza terminada en condiciones de funcionamiento representativas en lugar de basarse únicamente en la conductividad.
Si su disipador de calor combina canales estrechos, aletas delgadas, una planitud de interfaz crítica, difusores de cobre o elementos de montaje integrados, envíe a BOONA el modelo CAD, el plano, las especificaciones del material y los requisitos térmicos. El equipo puede evaluar los riesgos de fabricación mediante sus servicios de mecanizado CNC de precisión antes de la producción.