
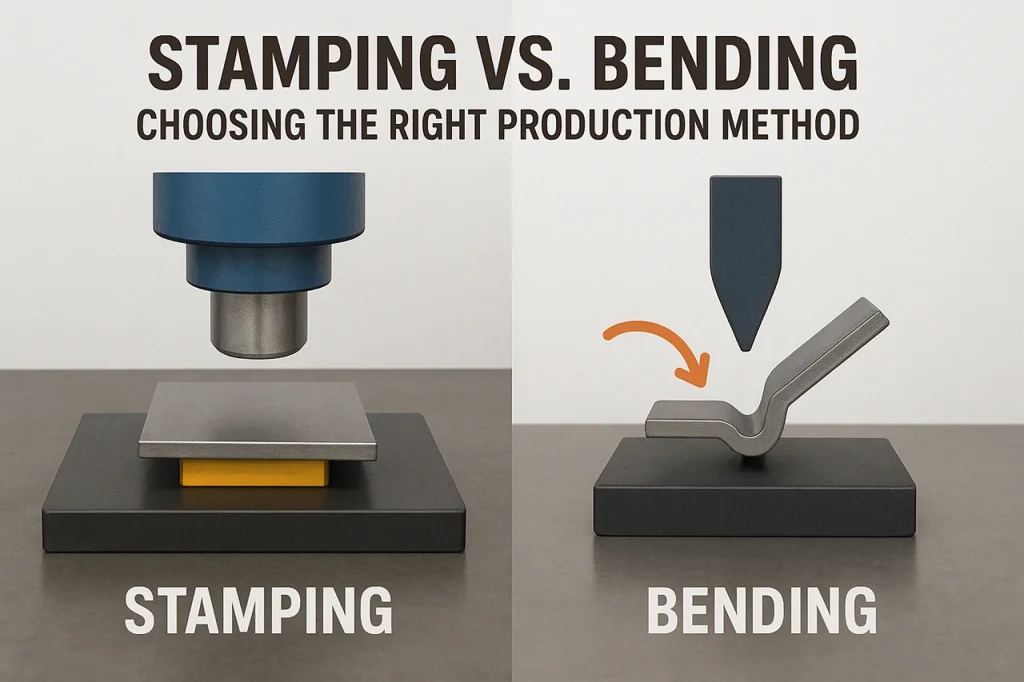
En la fabricación moderna, la capacidad de moldear chapa metálica de forma eficiente y precisa es fundamental para la calidad y el coste del producto. Dos de los procesos más utilizados —el estampado y el doblado de metales— desempeñan un papel esencial en industrias como la automovilística, la aeroespacial y la electrónica de consumo.
Si bien ambos métodos transforman el metal en piezas funcionales, sus enfoques de producción, estructuras de costos e idoneidad varían considerablemente. Elegir el método adecuado puede influir no solo en la eficiencia de la producción, sino también en el rendimiento del producto final.
Este artículo explora las diferencias entre estampar y doblar, compara sus ventajas, limitaciones y casos de uso ideales, y le ayuda a determinar la mejor solución para su proyecto.
Entendiendo el estampado de metal
1. Definición y proceso
El estampado de metal es un proceso de conformado en frío que utiliza una prensa y una matriz para moldear láminas metálicas planas en formas específicas. Dependiendo del diseño, el estampado puede implicar operaciones como:
-
Troquelado: Recorte de formas planas a partir de chapa metálica.
-
Perforar: Crear agujeros o ranuras en una chapa.
-
Acuñación o Estampado: Producción de características en relieve o hundidas.
-
Rebordeado: Doblado del borde metálico para darle rigidez o ensamblaje.
Equipos de estampación típicos:
-
Prensas mecánicas (capacidad de 30 a 1000 toneladas)
-
Prensas hidráulicas (hasta 2000 toneladas)
-
Matrices progresivas para producción de alta velocidad
2. Materiales y rango de espesores
| Tipo De Material | Rango de espesor típico (mm) | Aplicaciones |
|---|---|---|
| Acero Inoxidable | 0.2 – 3.0 | Paneles de automóviles, electrodomésticos |
| Aluminio: | 0.5 – 2.5 | Electrónica, aeroespacial |
| Cobre | 0.2 – 1.5 | Los conectores eléctricos |
| Acero al Carbón | 0.5 – 4.0 | Piezas estructurales y mecánicas |
3. Ventajas de la estampación
-
Alta productividad: hasta 100–600 piezas por minuto en líneas automatizadas.
-
Excelente repetibilidad: precisión dimensional típicamente dentro de ±0.05 mm.
-
Eficiencia de costos: menor costo por pieza en grandes volúmenes.
-
Posibilidad de realizar formas complejas: Las matrices multietapa permiten conformar, cortar y perforar en una sola operación.
4. Limitaciones del estampado
-
Los altos costos iniciales de herramientas (a menudo entre $5,000 y $50,000 dependiendo de la complejidad de la matriz).
-
Los cambios de diseño requieren modificaciones costosas de la matriz.
-
Genera más desperdicio de material, especialmente en el troquelado y punzonado.
Comprensión del doblado de metales
1. Definición y proceso
El doblado de metales implica deformar una chapa metálica a lo largo de un eje recto para lograr un ángulo o una curva, sin quitar material.
Las operaciones de doblado más comunes incluyen:
-
Doblado en V: uso de un punzón y una matriz en V para crear un ángulo específico.
-
Doblado por aire: control de la profundidad y el ángulo de curvatura mediante contacto parcial con la matriz.
-
Curvado con rodillos: Producción de curvas de gran radio con rodillos.
Equipamiento usado:
-
Prensas plegadoras CNC (capacidad de 20 a 500 toneladas)
-
Máquinas plegadoras
-
Máquinas dobladoras de 3 o 4 rodillos
2. Materiales y rango de espesores
| Tipo De Material | Rango de espesor típico (mm) | Radio de curvatura (mínimo) |
|---|---|---|
| Acero dulce | 0.5 – 6.0 | 1 × espesor |
| Aluminio: | 0.8 – 4.0 | 1.5 × espesor |
| Acero Inoxidable | 0.5 – 4.0 | 1.5–2 × espesor |
| Titanium | 0.5 – 3.0 | 2 × espesor |
3. Ventajas de la flexión
-
Bajo costo de herramientas: las matrices estándar se pueden reutilizar en distintos proyectos.
-
Alta flexibilidad: adecuado para modificaciones de diseño y ejecuciones personalizadas.
-
Mínimo desperdicio de material.
-
Ideal para lotes de producción pequeños y medianos o prototipos.
4. Limitaciones de la flexión
-
Más lento que el estampado: normalmente entre 10 y 20 pliegues por minuto.
-
Limitado a geometrías lineales simples.
-
La precisión depende de la configuración; la tolerancia suele ser de ±0.1 mm.
-
El efecto de recuperación elástica puede afectar la precisión, especialmente con aleaciones de alta resistencia.
Estampado vs. Doblado: Comparación detallada
| Parámetro | Stamping | Doblar |
|---|---|---|
| Volumen de producción | Alto (más de 10,000 piezas) | Bajo a medio (1–5,000 piezas) |
| Costo de herramienta | Alto ($5,000–$50,000) | Bajo ($200–$1,000) |
| Flexibilidad | Bajo | Alto |
| Tiempo del ciclo | 0.1–1.0 segundos/parte | 3–6 segundos/parte |
| Precisión | ±0.05 mm | ±0.1 mm |
| Tiempo de configuración | Largo (2–4 horas) | Corto (15–30 min) |
| Residuos de material | Moderado a alto | Minimo |
| Materiales ideales | Láminas delgadas (≤3 mm) | Láminas de grosor medio a grueso (≥1 mm) |
| Complejidad de la forma | Muy alto | Limitado a curvas rectas |
| Nivel de automatización | Completamente automatizado | Semi o totalmente automatizado |
Aplicaciones en la Industria
1. Usos comunes del estampado
-
Paneles y soportes de carrocería de automóviles
-
Conectores eléctricos y carcasas de motores
-
Carcasas para teléfonos inteligentes y portátiles
-
Componentes de electrodomésticos (lavadoras, microondas, etc.)
2. Usos comunes de la flexión
-
Cerramientos, marcos y armarios
-
Conductos de HVAC y piezas metálicas de muebles
-
Chasis y soportes de apoyo personalizados
-
Prototipos de bajo volumen o fabricación personalizada
Elegir el método correcto
La elección entre estampación y plegado depende de múltiples parámetros de producción:
| Criterios | Proceso recomendado |
|---|---|
| Alto volumen de la producción | Stamping |
| Volumen bajo o medio | Doblar |
| Forma 3D compleja | Stamping |
| Piezas rectas o angulares | Doblar |
| Plazo de entrega corto / creación rápida de prototipos | Doblar |
| Optimización del coste por pieza | Stamping |
| Cambios de diseño frecuentes | Doblar |
| Material delgado (<2 mm) | Stamping |
| Material grueso (>3 mm) | Doblar |
Ejemplo:
-
Producción de 100,000 soportes idénticos → Estampación (menor coste unitario).
-
Producción de 500 paneles de máquina personalizados → Plegado (flexibilidad y configuración más rápida).
Integración de ambos métodos
En muchos flujos de trabajo de fabricación modernos, el estampado y el doblado se utilizan juntos para maximizar la eficiencia y la precisión.
Por ejemplo:
-
Se puede estampar un soporte para automóvil a partir de una chapa metálica para lograr orificios y bridas, y luego doblarlo hasta obtener la forma de montaje final.
-
Este enfoque híbrido reduce los pasos de soldadura y mantiene una alta precisión geométrica.
Conclusión
Tanto el estampado como el doblado son procesos esenciales de conformado de metales, cada uno con distintas ventajas.
-
La estampación domina la producción en masa con alta precisión y geometrías complejas, pero requiere una inversión inicial significativa.
-
El doblado ofrece flexibilidad, rentabilidad para lotes pequeños y una configuración rápida, lo que lo hace ideal para prototipos y fabricación personalizada.
La elección del proceso adecuado depende de la complejidad del diseño, la escala de producción y el presupuesto. En muchos casos, la combinación de ambos métodos ofrece el mejor equilibrio entre eficiencia y flexibilidad.
Preguntas Frecuentes
¿Cuál es la principal diferencia entre estampar y doblar?
El estampado utiliza matrices y prensas para cortar o formar láminas de metal en formas complejas, a menudo en uno o varios pasos.
Por otro lado, la flexión deforma el metal a lo largo de un eje recto para crear ángulos o curvas sin cortar el material.
En resumen, el estampado se utiliza para dar forma, mientras que el doblado se utiliza principalmente para la formación angular.
¿Qué proceso es más adecuado para la producción de gran volumen?
El estampado de metal es mejor para la producción a gran escala, ya que ofrece ciclos más rápidos y resultados consistentes. Una vez configuradas las matrices, se pueden producir miles de piezas por hora con mínima variación.
¿Es el doblado de metales más rentable para lotes pequeños?
Sí. El doblado requiere herramientas simples y reutilizables, lo que lo hace más económico para producciones de volumen bajo a mediano, prototipos o piezas personalizadas donde la flexibilidad de diseño es importante.
¿Qué tan precisos son los procesos de estampado y doblado?
-
Tolerancia de estampación: típicamente ±0.05 mm
-
Tolerancia de flexión: normalmente ±0.1 mm (según la configuración, las herramientas y el material)
El estampado proporciona una mayor precisión dimensional debido a matrices fijas, mientras que la precisión del doblado depende de la habilidad del operador y de la calibración de la prensa plegadora.
¿Qué tipos de materiales se pueden utilizar para estampar y doblar?
Ambos procesos funcionan bien con láminas de metales como aluminio, acero inoxidable, cobre, acero al carbono y latón.
Sin embargo, el estampado es generalmente mejor para materiales delgados (0.2–3.0 mm), mientras que el doblado es ideal para láminas más gruesas (1–6 mm).
¿Es posible combinar la estampación y el plegado en una misma línea de producción?
Por supuesto. Muchos fabricantes utilizan el estampado para crear agujeros, bridas o contornos, seguido del doblado para lograr la geometría final de la pieza.
Este enfoque híbrido mejora tanto la precisión como la eficiencia en ensamblajes complejos.
¿Qué proceso ofrece mayor flexibilidad de diseño?
El doblado ofrece una mayor flexibilidad porque las piezas se pueden ajustar o rediseñar rápidamente sin crear nuevas matrices.
El estampado requiere cambios de matriz costosos para cualquier modificación, lo que lo hace menos adecuado para actualizaciones rápidas de diseño.
¿Cuáles son los costos de herramientas para cada proceso?
-
Estampado: Alto: los troqueles personalizados pueden costar entre $5,000 y $50 000+ dependiendo de la complejidad.
-
Doblado: Bajo: las herramientas de plegado estándar suelen costar entre $200 y $1,000 y se pueden reutilizar en distintos proyectos.
¿Qué proceso es más rápido: estampar o doblar?
El estampado es significativamente más rápido, produciendo hasta 100–600 piezas por minuto en líneas automatizadas.
El doblado generalmente forma entre 10 y 20 piezas por minuto, dependiendo de la complejidad de la pieza y la configuración.
¿Cuáles son las aplicaciones comunes de cada proceso?
-
Estampación: paneles de automoción, carcasas eléctricas, conectores, componentes de electrodomésticos.
-
Doblado: cerramientos, marcos, soportes, piezas de muebles y prototipos a medida.
¿Es posible automatizar ambos procesos mediante máquinas CNC?
Sí. Los talleres de fabricación modernos utilizan prensas de estampación CNC y prensas plegadoras CNC para un control automatizado, lo que garantiza una calidad constante, un rendimiento más rápido y menores costos laborales.
¿Cómo decido entre estampar y doblar para mi proyecto?
Elige estampación si necesitas:
-
Alto volumen de la producción
-
Tolerancias estrictas
-
Geometría de piezas complejas
Elige la flexión si necesitas:
-
Flexibilidad de diseño:
-
Creación rápida de prototipos
-
Volumen de producción bajo a medio


