
En un plano se indica que el material es “acero inoxidable quirúrgico”. La orden de compra hace referencia a la norma ASTM F899. Otra nota exige pasivación, pero el plano no especifica la dureza final, las condiciones del tratamiento térmico ni si las dimensiones críticas se aplican antes o después del acabado.
Cada instrucción parece razonable por sí sola. Sin embargo, en conjunto, dejan al proveedor de mecanizado con varias preguntas sin respuesta.
Es ahí donde suelen comenzar los problemas de mecanizado de instrumental quirúrgico . Un componente preciso debe funcionar correctamente como parte de un instrumento de corte, sujeción, retracción, medición o guía. La composición química del material, el tratamiento térmico, el desgaste de la herramienta, la eliminación de rebabas, el tratamiento superficial y la inspección del ensamblaje influyen en dicha función.
El titanio reduce el peso y ofrece características útiles contra la corrosión, aunque su menor rigidez y su difícil comportamiento en el corte complican el mecanizado de piezas delgadas. El acero inoxidable ofrece más opciones en cuanto a dureza, rigidez y retención del filo, pero el término «acero inoxidable quirúrgico» no especifica todos los requisitos del material.
Un plan de fabricación fiable vincula el diseño con el uso final del instrumento.
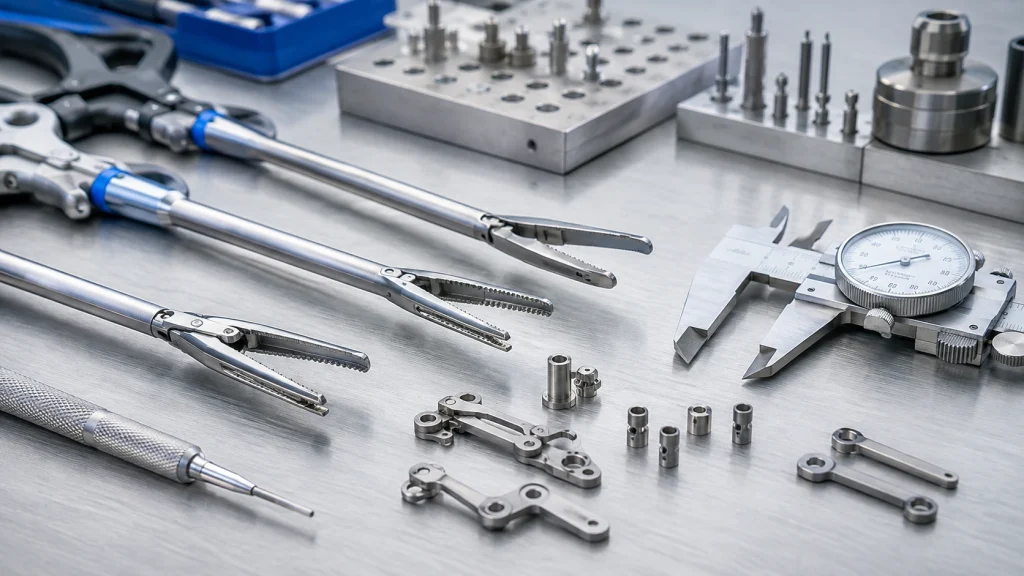
Por qué el mecanizado de instrumental quirúrgico requiere planificación funcional
Un componente de un instrumento quirúrgico puede incluir un brazo largo y flexible, un orificio pivotante de precisión, pequeñas estrías, una ranura estrecha y una superficie de agarre pulida. Cada característica responde de manera diferente a las fuerzas de corte, el tratamiento térmico y el acabado.
Las secciones delgadas pueden moverse al liberarse la tensión residual. Un orificio de pivote puede cambiar tras el endurecimiento. El pulido puede suavizar una transición abrupta, mientras que un desbarbado agresivo puede redondear la parte superior de un diente de agarre. Dos mordazas idénticas pueden pasar la inspección dimensional individual y aun así presentar un contacto desigual tras el montaje.
La norma ISO 7153-1 para metales utilizados en instrumental quirúrgico abarca los materiales comúnmente empleados en instrumental estándar de cirugía general, ortopedia y odontología. La ISO revisó y ratificó la edición de 2016 en 2022. Su alcance también indica que el instrumental para aplicaciones especiales, como implantología y cirugía mínimamente invasiva, puede requerir requisitos adicionales.
En el mecanizado CNC de instrumentos médicos , esta distinción es importante. Un estándar de materiales establece parte de la especificación. El plano del producto aún debe definir el estado final, la geometría funcional, el tratamiento superficial y los criterios de aceptación.
Por lo tanto, la inspección puede incluir el registro de las mordazas, la superposición del filo de corte, el movimiento del pivote, la rectitud del eje, la fuerza del resorte y el estado de las rebabas internas, además de las dimensiones convencionales.
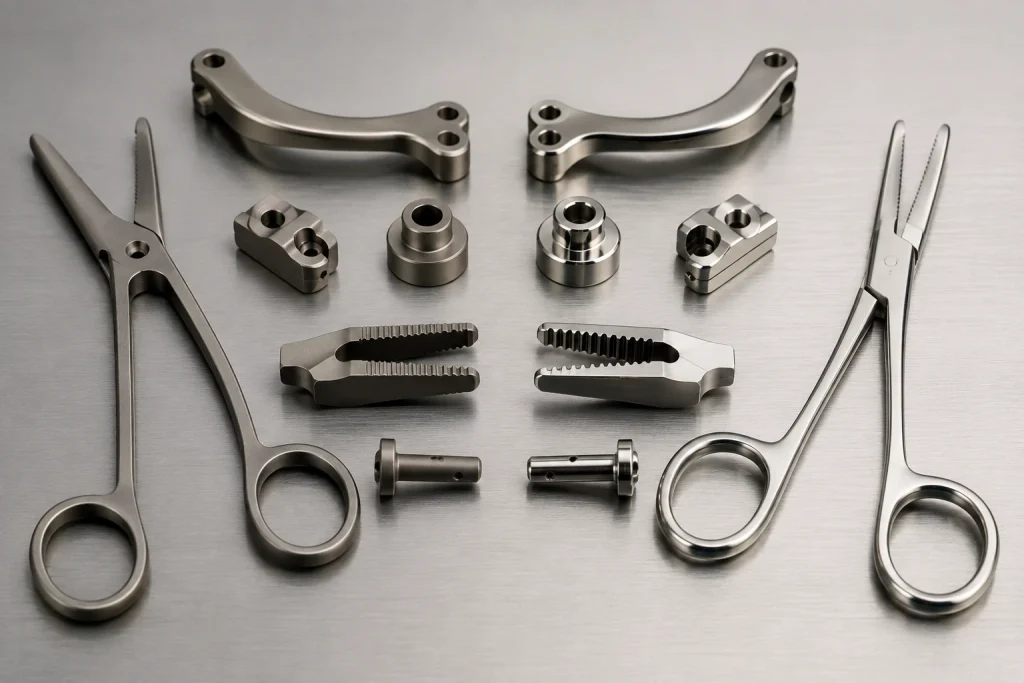
Titanio frente a acero para el mecanizado de instrumental quirúrgico
La selección del material adecuado para los instrumentos quirúrgicos depende de la función mecánica predominante de cada instrumento.
| Factor de seleccion | Titanium | Acero inoxidable |
|---|---|---|
| Peso relativo | Más Bajo | Más alto |
| Rigidez a igual geometría | Más Bajo | Más alto |
| Filos de corte endurecidos | Idoneidad limitada para muchos diseños | Los grados martensíticos se consideran comúnmente |
| Principal preocupación de mecanizado | Concentración de calor, adhesión y deflexión | Endurecimiento por deformación, rebabas y movimiento durante el tratamiento térmico. |
| Rendimiento frente a la corrosión | Fuerte con la aleación y el estado de superficie adecuados. | Depende del grado, el tratamiento térmico y el acabado. |
| respuesta magnética | Generalmente bajo | Varía según la familia de aleación y el estado. |
| Funciones comunes de los instrumentos | Mangos, retractores y ejes ligeros | Mordazas, tijeras, abrazaderas, pivotes y piezas de corte |
| Ruta de llegada típica | Pulido y acabado superficial controlado | Pasivación, pulido o electropulido |
El titanio resulta útil cuando un mango o retractor de acero de gran tamaño generaría una masa innecesaria. Esta ventaja en peso se compensa con una menor rigidez elástica. Un eje de titanio con las mismas dimensiones que uno de acero generalmente se deformará más bajo una carga equivalente.
El acero ofrece una gama de materiales más amplia. Los aceros austeníticos pueden ser adecuados para piezas resistentes a la corrosión y que no requieren corte. Los aceros martensíticos permiten el endurecimiento de bordes y el agarre. Los aceros endurecibles por precipitación pueden utilizarse en piezas estructurales compactas que requieren resistencia.
La decisión final debe tener en cuenta la geometría, los materiales de acoplamiento, el entorno de esterilización, el acabado y la inspección.
Selección de acero inoxidable para instrumental quirúrgico
La frase "acero inoxidable quirúrgico" no le indica al proveedor de mecanizado qué aleación comprar, cómo tratarla térmicamente ni qué dureza inspeccionar.
La especificación ASTM F899-23 para aceros forjados para instrumental quirúrgico abarca los requisitos químicos para aceros inoxidables austeníticos, martensíticos, endurecibles por precipitación y ferríticos utilizados en la fabricación de instrumental quirúrgico. ASTM indica que los valores de dureza y los ciclos de tratamiento térmico que se muestran en la norma son información de referencia. Las propiedades mecánicas, el tratamiento térmico y la dureza final deben provenir de otra norma de materiales aplicable o de un acuerdo entre el comprador y el proveedor.
Acero inoxidable austenitico
Los aceros austeníticos pueden ser adecuados para mangos, tubos, carcasas y otras piezas que no sean de corte. Resisten bien la corrosión en condiciones apropiadas, pero pueden endurecerse rápidamente durante el mecanizado. El uso de herramientas afiladas y una carga de viruta adecuada ayudan a prevenir la fricción.
Acero inoxidable martensítico
Los aceros martensíticos son relevantes para los instrumentos quirúrgicos de acero inoxidable que requieren filos cortantes, mandíbulas dentadas o superficies de contacto resistentes al desgaste. El plan de proceso debe prever el movimiento durante el endurecimiento y el revenido.
Acero inoxidable endurecido por precipitación
Los aceros inoxidables PH pueden soportar ejes, juntas y elementos portantes compactos de gran resistencia. Los planos deben especificar el grado, el estado inicial, el tratamiento de envejecimiento y el estado en la inspección final.
Cuando el titanio es el mejor material para instrumentos
El mecanizado de instrumental quirúrgico de titanio generalmente comienza con un requisito de peso, resistencia a la corrosión o respuesta magnética.
Un retractor, mango o cuerpo de instrumento grande puede pesar considerablemente menos en titanio que en acero inoxidable. Una menor masa puede mejorar el equilibrio del instrumento y reducir la fatiga durante su manipulación repetida. El titanio también es adecuado para aplicaciones donde se desea una baja respuesta magnética, según el diseño completo del instrumento.
El diseño debe compensar la menor rigidez. Los ejes largos, las sondas estrechas y las mordazas delgadas pueden requerir secciones más gruesas, nervaduras de refuerzo o tramos sin soporte más cortos. Una geometría copiada directamente del acero puede resultar demasiado flexible al fabricarse en titanio.
Las interfaces deslizantes y roscadas requieren especial atención. Las superficies de titanio pueden sufrir desgaste por fricción bajo presión, sobre todo cuando ambos componentes utilizan aleaciones similares. Es posible que los diseñadores necesiten materiales de acoplamiento diferentes, una holgura ajustada, un lubricante homologado o un tratamiento superficial adecuado.
El dibujo debe identificar la aleación de titanio exacta y su estado. Solo se debe utilizar un estándar de material para implantes cuando el propietario del producto haya confirmado su idoneidad para la aplicación del instrumento.
También es importante diferenciar entre superficies cosméticas y funcionales. Un mango pulido requiere un tipo de ajuste distinto al de una ranura deslizante, un orificio pivotante o una punta de agarre.
Características de mecanizado fino del titanio
La baja conductividad térmica del titanio mantiene gran parte del calor de corte cerca del filo de la herramienta. La adhesión, el desgaste acelerado de la herramienta y el re-corte de la viruta pueden afectar la calidad de la superficie y la consistencia dimensional.
El mecanizado de precisión en titanio requiere un control preciso de la herramienta, una evacuación eficaz de las virutas, un suministro estable de refrigerante y límites de vida útil predeterminados. El refrigerante a alta presión ayuda a alejar las virutas de la zona de corte, mientras que la entrada estable de la herramienta reduce los cambios bruscos en la fuerza de corte.
Las microcaracterísticas hacen que el proceso sea más sensible, ya que el radio del filo de la herramienta puede volverse significativo en relación con el espesor de la viruta. Un estudio de 2025 sobre el micromecanizado de Ti-6Al-4V asistido por ultrasonido reportó una reducción del 20.09 % en las fuerzas de corte bajo sus condiciones experimentales.
Este resultado no debe considerarse una mejora de producción universal. Demuestra la gran sensibilidad del mecanizado de detalles pequeños al control de vibraciones y del acoplamiento.
Un plan de proceso práctico puede utilizar herramientas de desbaste y acabado independientes, límites de vida útil predeterminados, voladizos cortos y soportes de fijación amplios en zonas delgadas. Se deben verificar las características críticas antes de liberar una pieza flexible de la fijación.
Mecanizado de acero inoxidable quirúrgico
Las distintas familias de aceros inoxidables responden de forma diferente al mecanizado. Los aceros austeníticos tienden a endurecerse por deformación, mientras que el acero martensítico endurecido plantea un problema mayor debido al desgaste de la herramienta, el calor y los daños en el filo de corte.
El roce genera un riesgo particular. Una herramienta desgastada o un corte demasiado superficial pueden endurecer la superficie en lugar de eliminar una viruta estable. La siguiente pasada encuentra entonces mayor resistencia, lo que aumenta el calor y la formación de rebabas. Mantener una carga de viruta positiva y reemplazar las herramientas antes de que se desgaste el filo ayuda a controlar este ciclo.
La secuencia del tratamiento térmico debe definirse antes de la programación CNC. El mecanizado de componentes martensíticos en estado más blando puede prolongar la vida útil de la herramienta, pero el ciclo de endurecimiento puede provocar el desplazamiento de brazos delgados, ranuras muy próximas o mordazas asimétricas.
Tras el tratamiento térmico, puede ser necesario realizar un rectificado, escariado, lapeado o electroerosión por hilo. Las dimensiones críticas del plano deben identificar claramente la etapa de inspección.
- Antes del tratamiento térmico
- Después del endurecimiento y el templado
- Después de la pasivación o el electropulido
- Después del ensamblaje final
En el mecanizado de precisión de instrumentos quirúrgicos , las dimensiones de los componentes no siempre permiten predecir el rendimiento del instrumento. Un orificio pivotante puede alcanzar el diámetro requerido, pero la articulación terminada aún presenta fricción debido a una desalineación, la presión de la hoja o el estado de la superficie.
DFM para mandíbulas, dentados y características de pivote
Las mordazas dentadas requieren un control preciso del paso, la profundidad, la forma de la raíz y la alineación entre los patrones de acoplamiento. Un método de desbarbado que limpia las raíces de los dientes también puede redondear las crestas de trabajo y reducir el agarre.
Las estrías profundas pueden limitar el acceso de la herramienta. Puede ser necesario utilizar una fresa de forma, electroerosión por hilo u otro proceso cuando una fresa no puede alcanzar la raíz sin dejar un radio o conicidad excesivos.
Las juntas pivotantes combinan el tamaño del orificio, la posición, la concentricidad, la holgura y el estado final de la superficie. El tratamiento térmico puede alterar la alineación, mientras que el pulido puede agrandar un orificio o redondear un borde de posicionamiento. El escariado o lapeado final puede proporcionar un mejor control para juntas que requieren un movimiento suave con juego lateral limitado.
Los brazos elásticos y las asas delgadas requieren una eliminación de material equilibrada. Un corte intenso desde un lado puede liberar tensiones y modificar la geometría en estado libre. Los dispositivos de sujeción deben sostener la pieza sin forzarla a una posición que desaparezca tras soltarla.
💡 Consejo profesional: Inspeccione las mordazas por separado y después del montaje. Dos componentes pueden tener dimensiones iguales, pero el instrumento cerrado aún puede presentar desajuste en la punta o un contacto incompleto de las estrías.
Las características complejas de múltiples caras pueden revisarse mediante el servicio de mecanizado CNC de 5 ejes de BOONA.
Control de rebabas, limpieza y contaminación
Los orificios transversales, las canulaciones y las ranuras que se cruzan pueden retener rebabas que permanecen invisibles desde el exterior. El desbarbado debe eliminarlas sin agrandar un orificio de precisión, modificar un borde de trabajo ni redondear una característica delicada del instrumento.
Un estudio revisado por pares de 2025 sobre el desbarbado de microcanales de Ti-6Al-4V comparó el procesamiento abrasivo, el tratamiento con haz de electrones pulsado de gran amplitud y un proceso híbrido. En las condiciones de prueba descritas, el método híbrido logró una altura mínima de rebaba de 16.25 µm y un área de error de 49.97 µm² . Estos valores representaron reducciones del 78.26 % y del 59.34 % en comparación con el desbarbado abrasivo únicamente.
El estudio evaluó un proceso específico para microcanales. Sus resultados demuestran por qué la altura de la rebaba, el área residual y el daño a las características deben inspeccionarse por separado, en lugar de juzgarse únicamente por su apariencia visual.
La limpieza debe eliminar el refrigerante, los residuos abrasivos y la contaminación incrustada. Los componentes de titanio deben protegerse de los abrasivos ferrosos y de las herramientas compartidas que puedan transferir hierro. Las piezas de acero inoxidable requieren una manipulación controlada tras la pasivación final o el electropulido.
Un componente mecanizado y limpiado no debe describirse como un dispositivo estéril terminado a menos que los procesos validados de limpieza, envasado y liberación estén incluidos en el alcance aprobado.
Acabado superficial en el mecanizado de instrumental quirúrgico
El tratamiento superficial afecta al comportamiento frente a la corrosión, el ajuste, el estado de los bordes y la apariencia. El pulido puede revelar defectos de mecanizado, pero no puede corregir una posición incorrecta del pivote ni un dentado dañado. La eliminación excesiva de material también puede redondear un borde afilado o alterar un ajuste de precisión.
La especificación de pasivación ASTM A967/A967M-25 abarca los tratamientos con ácido nítrico, ácido cítrico y electroquímicos para piezas de acero inoxidable. También proporciona pruebas alternativas para confirmar la eficacia del tratamiento. La orden de compra debe especificar el proceso y el método de aceptación requeridos, en lugar de indicar únicamente "pasivar".
La norma ASTM B912-26 abarca la pasivación de aceros inoxidables de las series 200, 300 y 400, así como de aleaciones endurecibles por precipitación, mediante electropulido. La edición actual se publicó en 2026.
Para instrumentos terminados, la norma ASTM F1089-24 establece procedimientos de prueba de corrosión y criterios de evaluación para instrumentos quirúrgicos de acero inoxidable nuevos y reutilizables. Recomienda la pasivación, el electropulido o ambos antes de la evaluación de la corrosión.
Tras el proceso de acabado seleccionado, deberán aplicarse la rugosidad superficial final, los requisitos estéticos y la aceptación dimensional.
Ejemplo de aplicación: Un medidor de profundidad ortopédico reutilizable
Consideremos una arquitectura común de medidor de profundidad reutilizable con un cuerpo largo, un indicador deslizante y un pequeño gancho distal. El cuerpo puede ser de titanio para reducir el peso, mientras que el gancho o elemento de contacto utiliza acero inoxidable endurecido para mayor resistencia al desgaste.
Para el análisis DFM, supongamos un diseño ilustrativo con un eje de 180 mm , una ranura longitudinal de 1.2 mm y una holgura de funcionamiento de 0.03 mm alrededor del componente deslizante. Estos valores son ejemplos y no requisitos de instrumentación universales.
El riesgo de fabricación más grave puede ser la fricción en la medición. Una pequeña rebaba en la ranura, una ligera curvatura del eje o un pulido irregular pueden provocar que el indicador se detenga. Aunque el instrumento parezca intacto, la fricción puede impedir que el cursor alcance su posición correcta.
Por lo tanto, el plan de proceso debe controlar la rectitud del eje, el ancho de la ranura, las rebabas internas y la resistencia al deslizamiento después del acabado. El cuerpo de titanio y el gancho de acero también requieren requisitos compatibles de unión, limpieza y tratamiento superficial.
Esta arquitectura demuestra por qué un instrumento de materiales mixtos puede ser práctico. El titanio contribuye al peso, mientras que el acero soporta el desgaste localizado. La inspección final se centra en un movimiento fluido y una medición repetible, más que en las dimensiones de los componentes.
Controles de calidad para el mecanizado de instrumental quirúrgico
El Reglamento del Sistema de Gestión de Calidad de la FDA entró en vigor el 2 de febrero de 2026. En él se modificaron los requisitos de buenas prácticas de fabricación vigentes para dispositivos médicos, establecidos en la Parte 820 del Título 21 del Código de Regulaciones Federales (21 CFR Parte 820), y se incorporó la norma ISO 13485:2016 por referencia.
Los fabricantes de productos terminados siguen siendo responsables de sus obligaciones regulatorias. Los proveedores de mecanizado respaldan estos sistemas mediante planos controlados, materiales trazables, inspecciones documentadas y procesos especiales gestionados.
Una orden de compra puede requerir:
- Certificados de materiales e identificación de colada o lote
- Dibujo aprobado y nivel de revisión
- Registros de tratamiento térmico
- Certificados de pasivación o electropulido
- Resultados de la inspección del primer artículo
- Criterios de muestreo y aceptación definidos
- Controles de no conformidad
- Notificación de cambio de proveedor
- Identificación de conjuntos de componentes coincidentes
Un certificado de calidad general no define los requisitos para un instrumento quirúrgico específico. El plano, la orden de compra y el acuerdo de calidad deben establecer las responsabilidades y los registros necesarios.
BOONA suministra componentes de instrumental quirúrgico mecanizados con precisión. El ensamblaje del dispositivo terminado, la limpieza validada, el embalaje estéril y la liberación reglamentaria solo se incluyen cuando están contemplados en un alcance de proyecto aprobado por separado.
Ejemplo de notas para el dibujo de instrumentos quirúrgicos
Una nota sobre un componente de titanio puede seguir esta estructura:
MATERIAL: TITANIUM ALLOY PER CUSTOMER MATERIAL SPECIFICATION.
REMOVE ALL BURRS AND UNCONTROLLED SHARP EDGES.
CRITICAL DIMENSIONS APPLY AFTER FINAL MACHINING.
NO FERROUS BLAST MEDIA OR FERROUS CONTAMINATION PERMITTED.
Una nota sobre un componente de acero inoxidable puede decir:
MATERIAL: STAINLESS STEEL PER ASTM F899 AND
APPLICABLE CUSTOMER MATERIAL SPECIFICATION.
FINAL HARDNESS: PER CUSTOMER DRAWING AND APPROVED HEAT-TREATMENT SPECIFICATION.
PASSIVATE PER ASTM A967/A967M.
CRITICAL DIMENSIONS APPLY AFTER HEAT TREATMENT
AND FINAL SURFACE FINISH.
Estos ejemplos muestran cómo se pueden organizar los requisitos. No establecen una aleación, dureza, rugosidad o proceso de pasivación universales.
El propietario del instrumento debe definir el grado exacto del material, el estado inicial, la dureza final, el acabado superficial, el límite de rebabas y el método de verificación.
Los requisitos funcionales también pueden abarcar la alineación de las mordazas, la superposición del filo de corte, el par de torsión del pivote, la rectitud del eje, la fuerza del resorte o la resistencia al deslizamiento. El dibujo debe indicar si estos controles se aplican a piezas individuales, componentes emparejados o al conjunto completo.
Preguntas Frecuentes
¿Es el titanio mejor que el acero inoxidable para los instrumentos quirúrgicos?
Ninguno de los dos materiales es universalmente mejor. El titanio ofrece menor peso y, por lo general, una baja respuesta magnética. El acero inoxidable proporciona mayor rigidez y una gama más amplia de dureza y opciones de vanguardia.
¿Qué tipo de acero inoxidable se utiliza para los instrumentos quirúrgicos?
La norma ASTM F899 incluye aceros austeníticos, martensíticos, endurecibles por precipitación y ferríticos. La función del instrumento, la dureza requerida y las especificaciones del cliente determinan el grado adecuado.
¿Por qué es difícil mecanizar el titanio?
El titanio retiene el calor cerca del filo de corte, puede adherirse a las herramientas y deformarse en secciones delgadas. Un acoplamiento estable, herramientas afiladas, un suministro adecuado de refrigerante y una correcta evacuación de las virutas son fundamentales para el control del proceso.
¿Deben someterse a un proceso de pasivación los instrumentos quirúrgicos de acero inoxidable?
La pasivación o el electropulido se especifican habitualmente después del mecanizado y el acabado. El plano o la orden de compra deben indicar la norma, el tratamiento y el método de verificación aplicables.
¿Se pueden utilizar los estándares de titanio para implantes en la fabricación de instrumentos?
Solo podrán utilizarse cuando el propietario del producto confirme que la norma del material se ajusta a la aplicación del instrumento. No se debe aplicar automáticamente una especificación de implante a una herramienta reutilizable.
¿Qué debe incluir el dibujo de un instrumento quirúrgico?
Debe especificar el grado del material, su estado, dureza, dimensiones finales, requisitos de rebabas, tratamiento superficial, criterios de inspección, trazabilidad y cualquier control de funcionamiento del conjunto.
Conclusión: Planificar el mecanizado de instrumentos quirúrgicos en función de la función.
El mecanizado exitoso de instrumental quirúrgico comienza con una especificación completa de los materiales y de su función.
El titanio puede reducir el peso en mangos, retractores y ciertos diseños de ejes. Su menor rigidez, el riesgo de desgaste por fricción y su comportamiento de corte deben abordarse mediante la geometría, la selección del material de acoplamiento y la planificación del proceso.
El acero inoxidable ofrece más opciones para bordes endurecidos, mordazas y juntas resistentes al desgaste. El plano debe especificar la familia de acero, el estado final, la dureza y los requisitos de acabado, en lugar de basarse en la frase «acero inoxidable quirúrgico».
Las estrías finas, los pivotes, las ranuras y los conductos internos requieren un desgaste controlado de la herramienta, un desbarbado minucioso y una inspección posterior al tratamiento térmico y al acabado. El componente final también debe cumplir con el sistema de calidad y trazabilidad establecido por el fabricante del dispositivo médico.
Envíe a BOONA el plano de su instrumento, las especificaciones del material y los requisitos de acabado superficial a través de nuestro servicio de mecanizado CNC . Una revisión DFM temprana permite identificar riesgos relacionados con el acceso de la herramienta, la distorsión, el control de rebabas y la inspección antes de la producción.


