
Un contrôleur de périphérie peut fonctionner sans problème sur une paillasse de laboratoire, mais se retrouve confronté à un environnement thermique et électrique totalement différent une fois installé à proximité d'un variateur de fréquence, d'un servomoteur et d'une conduite de refroidissement. La température ambiante augmente, les équipements de commutation génèrent des perturbations électromagnétiques, les câbles de terrain exercent une traction sur les connecteurs du panneau et les brouillards de liquide de refroidissement atteignent des joints qui n'ont jamais été sollicités lors des tests sur table.
Ces conditions expliquent pourquoi les boîtiers en aluminium usinés CNC pour l'électronique industrielle doivent faire plus que protéger une carte de circuit imprimé.
Un boîtier bien conçu permet de loger le circuit imprimé et les connecteurs, d'assurer la dissipation thermique, de garantir la mise à la terre et le blindage, de contrôler la compression du joint et de transférer les charges de montage au châssis de la machine. L'usinage efficace des boîtiers électroniques industriels part des exigences du système et les traduit en choix de matériaux, de géométrie, de finition et de contrôle.
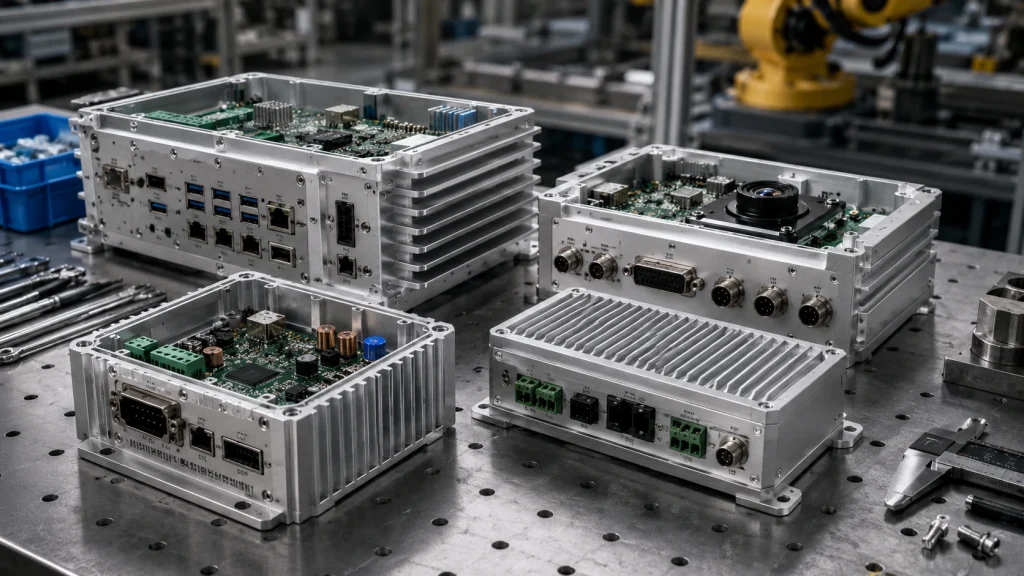
Pourquoi les boîtiers en aluminium usinés CNC conviennent à l'électronique industrielle
Un boîtier électronique en aluminium usiné CNC sur mesure devient utile lorsque le boîtier mécanique commence à influencer les performances ou l'assemblage des composants électroniques.
Les applications typiques comprennent les ordinateurs d'IA embarqués, les contrôleurs de vision industrielle, les modules de commande robotiques, les passerelles industrielles, les systèmes d'acquisition de données, le matériel d'E/S compact, les concentrateurs de capteurs et les ensembles d'électronique de puissance.
Comparé à un boîtier standard, un boîtier usiné peut intégrer :
- Entretoises et bossages de positionnement pour circuits imprimés
- Ouvertures pour connecteurs sur plusieurs faces
- rainures de joint
- pastilles de contact thermique
- Ouvertures du capteur et de l'optique
- Géométrie d'entrée de câble
- Caractéristiques de montage de la machine
- Nervures et poches internes
Ces éléments peuvent partager un système de référence commun plutôt que de dépendre de supports et de panneaux séparés.
Un boîtier standard reste adapté lorsque l'électronique ne nécessite qu'un confinement basique et des découpes simples. L'usinage CNC devient plus intéressant lorsque le boîtier remplit des fonctions structurelles, thermiques, d'étanchéité ou électriques.
Par exemple, un contrôleur de vision industrielle peut nécessiter des connecteurs de caméra sur trois faces, un processeur reposant sur un tampon thermique et un couvercle de service étanche. Dès lors, le boîtier fait partie intégrante de l'architecture du produit.
Choisir l'aluminium et le bon processus d'encapsulation
Les alliages 6061-T6 et T651 sont des matériaux de départ courants pour les boîtiers électroniques usinés à partir de billettes, car ils combinent usinabilité, rigidité utile, résistance à la corrosion et bonnes options de finition.
Le suffixe de trempe peut avoir une incidence sur les pièces présentant de nombreuses cavités. Le guide BOONA comparant les alliages 6061-T6 et 6061-T651 explique pourquoi l'étape de relaxation des contraintes mécaniques du T651 peut offrir de meilleures conditions initiales pour les pièces comportant de grandes cavités, des fonds minces ou un enlèvement de matière asymétrique important.
L'alliage 6063 prend toute son importance lorsque le boîtier est réalisé à partir d'une extrusion, notamment pour les longs boîtiers à section constante ou les profilés à ailettes. Les alliages en tôle, comme le 5052, conviennent souvent mieux à la fabrication d'armoires préfabriquées qu'à l'usinage de billettes profondes. L'alliage 7075, à haute résistance, ne mérite d'être envisagé que si les contraintes réelles l'exigent.
Le choix du procédé doit tenir compte à la fois de la géométrie et du volume de production.
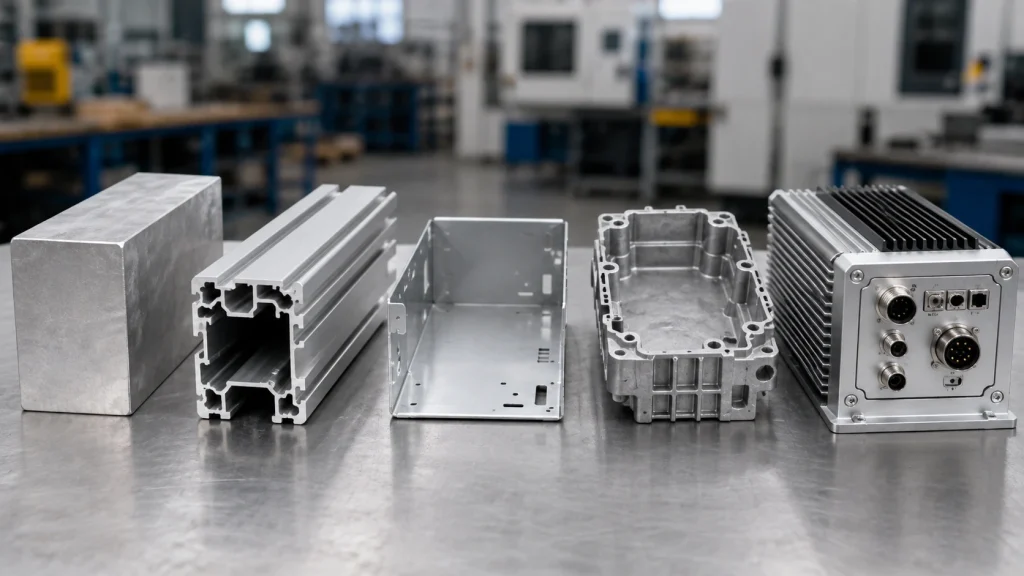
| Exigence | Usinage CNC | Extrusion | Tôle | Coulée sous pression |
|---|---|---|---|---|
| patrons intégrés | Excellent | Limité par profil | Généralement séparés | Bon |
| poches personnalisées profondes | Excellent | Édition | Faible | Bon |
| rainures de joint | Excellent | Usinage secondaire | Modérée | Bon |
| Connecteurs multifaces | Excellent | Usinage secondaire | Bon | Usinage secondaire |
| Modifications de conception à faible volume | Excellent | Modérée | Excellent | Cher |
| Ailettes de refroidissement externes | Bon | Excellent | Édition | Excellent |
| Grand logement mince | à forte intensité de matériaux | Modérée | Excellent | Dépendant de l'application |
| Outillage initial | Low | Des outils de profilage peuvent être utilisés. | Low | Haute |
L'usinage CNC est particulièrement performant lorsque la géométrie est encore en évolution et que plusieurs interfaces fonctionnelles doivent rester précisément liées.
Poches profondes, parois minces et usinage multifaces
Un boîtier usiné peut perdre la majeure partie de sa matière d'origine avant d'être terminé. Les parois minces restantes, le fond large et les panneaux de connexion étroits peuvent alors réagir aux contraintes résiduelles, à la force de serrage et aux efforts de coupe.
Les risques typiques comprennent la déformation de la base après le retrait du dispositif, les vibrations du mur pendant la finition et les changements de position autour des faces des connecteurs fortement encastrés.
Le DFM devrait donc examiner :
- amincissement inutile de la paroi
- grands planchers non soutenus
- enlèvement asymétrique de matière
- rayons de courbure internes pratiques
- accès aux outils
- zones de serrage
- séquence d'ébauche par rapport à la finition
- exigences d'inspection de l'État libre
Les boîtiers comportant de nombreux connecteurs complexifient également la configuration. Un contrôleur rectangulaire peut nécessiter des connecteurs à l'avant, à l'arrière, sur les côtés et sur le dessus, tous référencés par rapport au circuit imprimé interne.
Pour des géométries adaptées, l'usinage CNC 5 axes permet d'améliorer l'accès aux outils et de réduire les repositionnements inutiles. Le principal avantage réside souvent dans la réduction du nombre de réglages et un meilleur accès, plutôt que dans une amélioration automatique de la tolérance.
💡 Conseil de pro : Précisez si la planéité critique s’applique à la pièce à l’état libre, boulonnée au châssis d’une machine ou entièrement assemblée. Ces trois conditions peuvent donner des résultats d’inspection différents.
Gestion thermique des boîtiers en aluminium usinés CNC
Une bonne gestion thermique des boîtiers en aluminium dépend d'un chemin conducteur complet.
Un processeur ne se refroidit pas efficacement simplement parce que son boîtier est en aluminium. La chaleur doit se dissiper par des interfaces définies, par exemple :
processeur → dissipateur thermique → matériau d'interface thermique → plaque de boîtier usinée → extérieur du boîtier → environnement ambiant.
L'usinage CNC permet d'intégrer des plots de contact thermique, des zones de dissipation de chaleur, des ailettes et des surfaces de fixation structurelles au sein d'une même pièce. La planéité et l'état de surface d'une interface thermique sont donc bien plus importants que sur une paroi d'aspect superficiel adjacente.
L'étanchéité complexifie le problème. Un contrôleur ventilé permet l'échange d'air avec son environnement, tandis qu'un boîtier électronique robuste en aluminium et étanche dépendra davantage de la conduction à travers le châssis.
Une étude thermique de 2025, évaluée par des pairs, portant sur un ordinateur durci entièrement fermé, a évalué son champ de température sur une plage ambiante de 25°C à 55°C.
Cette plage de valeurs illustre pourquoi la conception thermique pour la fabrication (DFM) doit partir de l'environnement de déploiement prévu et des sources d'alimentation internes plutôt que de supposer des conditions de laboratoire à température ambiante.
Étude de cas publiée : Intelligence artificielle en périphérie à des températures de −20 °C à +40 °C
Une étude de 2026 sur l'enceinte extérieure Jetson AGX Orin, évaluée par des pairs, fournit un exemple utile du comportement thermique de l'enceinte en fonction de la charge de travail.
Les chercheurs ont installé le module informatique dans une enceinte extérieure fermée réaliste avec des alimentations, du matériel LTE et un refroidissement contrôlé par thermostat, puis l'ont testé à des points de consigne de chambre de −20°C à +40°C.
Au point de consigne de +40 °C, la charge de travail de stress synthétique du processeur/GPU a atteint approximativement :
- GPU à 95.6 °C
- Processeur à 99.0 °C
- Puissance moyenne du Jetson : 36.5 W
Dans les mêmes conditions ambiantes, une charge de travail d'inférence YOLOv8s TensorRT FP16 a maintenu environ 108.8 FPS à 19.1 W et est restée en dessous du seuil de limitation thermique.
Le même boîtier a donc subi des charges thermiques très différentes en fonction de la charge de travail du logiciel.
Pour le développement d'armoires industrielles, voici un enseignement précieux : le modèle de processeur et les spécifications de puissance maximale ne suffisent pas à définir les besoins thermiques réels. La température ambiante, la charge de travail, l'électronique de puissance, les composants de communication, l'emplacement interne et la stratégie de refroidissement sont autant d'éléments déterminants.
Il s'agit d'un exemple de recherche publié, et non d'un projet client de BOONA, et ses températures ne doivent pas être réutilisées comme limites de conception universelles.
Étanchéité IP, joints et exposition au liquide de refroidissement
Les équipements électroniques industriels peuvent être exposés à la poussière, aux débris d'usinage, à l'humidité, aux brouillards de liquide de refroidissement, aux projections de liquides ou à l'humidité extérieure.
Le code IP consolidé IEC 60529 actuel classe les degrés de protection offerts par les enveloppes d'équipements électriques contre l'accès, les corps étrangers solides et l'eau.
L'usinage peut influencer l'architecture d'étanchéité par le biais de :
- largeur et profondeur de la rainure du joint
- condition de scellement des terres
- transitions de virage
- couverture plane
- espacement des vis
- presse-étoupes
- pénétrations de connecteurs
- interfaces de ventilation
Une rainure peut correspondre à ses dimensions locales et pourtant assurer une mauvaise étanchéité si la courbure du couvercle ou l'espacement des fixations entraînent une compression inégale du joint.
Les connecteurs industriels méritent une attention particulière, car un port peut constituer le point faible d'un boîtier par ailleurs parfaitement étanche. L'étanchéité des connecteurs, les entrées de câbles et le couple de serrage font partie intégrante du système.
L'usinage CNC permet de créer une géométrie destinée à une conception conforme à la norme IP. Cette classification IP s'applique à la configuration finale testée, incluant le couvercle, le joint, les connecteurs, les évents, les fixations et les entrées de câbles.
Cette limite doit rester clairement visible sur les plans et dans la documentation du fournisseur.
CEM, mise à la terre et blindage de l'enveloppe vide
Les composants électroniques d'une usine peuvent fonctionner à proximité de variateurs de fréquence, de servomoteurs, de contacteurs, d'alimentations à découpage, de moteurs et de longs câbles. Dans ces environnements, les joints d'étanchéité des boîtiers et les interfaces électriques font partie intégrante des problématiques de compatibilité électromagnétique (CEM).
La norme IEC 61000-6-2:2016 applique des exigences génériques d'immunité CEM aux équipements électriques et électroniques destinés aux emplacements industriels lorsqu'il n'existe aucune norme d'immunité spécifique applicable au produit ou à la famille de produits.
Les éléments usinés pouvant contribuer à la conception CEM côté boîtier comprennent :
- bornes de mise à la terre
- liaison connecteur-coque
- joints conducteurs
- coutures de recouvrement contrôlées
- emplacements de fixation
- géométrie d'ouverture
- zones de contact métal nu
Les décharges électrostatiques relèvent de la même évaluation au niveau système. La norme CEI 61000-4-2:2025 actuelle est la troisième édition de la norme de base pour les essais d'immunité aux décharges électrostatiques des équipements électriques et électroniques.
Il existe également une distinction spécifique au niveau de l'enceinte. La norme IEC 61000-5-7:2001 définit des méthodes d'évaluation du blindage fourni par des enceintes mécaniques vides entre 10 kHz et 40 GHz.
Un blindage réalisé dans un boîtier vide ne garantit pas la conformité CEM de l'ensemble de l'équipement. La conception du circuit imprimé, le câblage, les filtres, les connecteurs et l'architecture de mise à la terre restent des éléments constitutifs du système final.
Connecteurs, vibrations, montage et anodisation
Une armoire industrielle pratique doit tenir compte de la manière dont les techniciens installent et câblent l'équipement.
Les interfaces peuvent inclure des connecteurs circulaires M8 ou M12, Ethernet industriel, D-sub, des ports RF, des connecteurs d'alimentation et des presse-étoupes. Chacune d'elles impose des exigences supplémentaires par rapport à la découpe elle-même.
L'examen de la conception devra peut-être prendre en compte :
- épaisseur du panneau
- position du trou de montage
- fonctions anti-rotation
- siège de joint
- jeu entre la clé et l'écrou
- rayon de courbure du câble
- espacement des connecteurs
- mise à la terre de la coquille
Les charges supportées ont également leur importance. Un contrôleur fixé à une machine ou un robot en mouvement est soumis à un environnement différent de celui d'un composant électronique installé dans une armoire fixe. Les exigences réelles du client en matière de vibrations et de chocs doivent guider la conception de l'armoire ; il n'existe pas de niveau de vibration industriel universel applicable à tous les boîtiers.
La finition de surface introduit une autre interaction. L'anodisation assure une résistance à la corrosion et une protection contre l'usure, mais l'oxyde anodique est électriquement isolant par rapport à l'aluminium nu.
Les plots de mise à la terre, les surfaces de liaison des connecteurs et les interfaces des revêtements conducteurs peuvent donc nécessiter un masquage ou une autre stratégie de contact définie. Les schémas doivent clairement distinguer les surfaces esthétiques des zones de contact électrique et des dimensions sensibles à la finition.
Inspection, examen des plans et sélection des fournisseurs
L'inspection des boîtiers en aluminium usinés par commande numérique doit suivre le fonctionnement du système plutôt que de se limiter à la vérification de dimensions isolées.
Les contrôles typiques peuvent inclure :
- planéité de la base de montage
- position d'entretoise du circuit imprimé
- emplacement de l'ouverture du connecteur
- géométrie du tampon thermique
- position de la rainure du joint
- alignement de la couverture
- terres d'enfouissement
- fonctionnalités filetées
- dimensions critiques après anodisation
L'inspection par machine à mesurer tridimensionnelle (MMT) permet de vérifier les relations entre plusieurs faces d'un boîtier. La mesure optique, les calibres de filetage et les dispositifs d'assemblage fonctionnels permettent de contrôler des caractéristiques plus petites ou spécifiques à une application.
Les problèmes courants rencontrés sur les dessins incluent des ouvertures de connecteurs référencées à partir de parois cosmétiques au lieu de références du circuit imprimé, des pastilles thermiques sans référence à la source de chaleur, une anodisation sans instructions de masquage et des rainures d'étanchéité sans condition d'accouplement définie.
Une autre erreur consiste à attribuer des revendications portant sur des systèmes complets, telles que : IP67 or EMC compliant à la pièce usinée sans définir la géométrie que le fournisseur CNC contrôle réellement.
Pour l'approvisionnement, une évaluation utile des fournisseurs devrait s'interroger sur la possibilité d'examiner la géométrie des poches profondes, les références multifaces, les surfaces d'étanchéité, les interfaces thermiques et les dimensions après finition avant la découpe du matériau.
FAQ
Pourquoi utiliser l'aluminium pour les boîtiers électroniques industriels ?
L'aluminium allie une rigidité appréciable, une densité relativement faible, une bonne usinabilité, une résistance à la corrosion et une conductivité thermique adéquate. Sa conductivité électrique permet également la mise à la terre et le blindage, à condition que les joints et les surfaces de contact soient correctement conçus.
Quel type d'aluminium est couramment utilisé pour les boîtiers électroniques CNC ?
Les alliages 6061-T6 et T651 sont couramment utilisés pour l'usinage de boîtiers à partir de billettes. Le choix du matériau approprié dépend de la forme de la matière première, de la profondeur d'usinage, des charges structurelles, de la finition et des exigences de stabilité dimensionnelle.
Comment les boîtiers en aluminium usinés CNC dissipent-ils la chaleur ?
Le boîtier peut faire partie d'un chemin de conduction thermique depuis le composant électronique, via un dissipateur thermique ou un matériau d'interface thermique, jusqu'à une surface de boîtier usinée, puis vers l'environnement extérieur.
Un boîtier en aluminium usiné CNC peut-il être conforme à la norme IP67 ?
L'usinage CNC permet de réaliser des rainures pour joints, des surfaces d'étanchéité et des interfaces de connecteurs conçues pour répondre à la norme IP67. La configuration finale assemblée nécessite néanmoins des tests de validation appropriés pour établir ce niveau de protection.
L'anodisation a-t-elle une incidence sur le blindage contre les interférences électromagnétiques ?
Oui, au niveau des interfaces de contact électrique. L'oxyde anodique étant isolant, les plots de mise à la terre, les joints conducteurs et les zones de liaison connecteur-boîtier peuvent nécessiter un masquage ou un autre traitement de contact contrôlé.
Quand dois-je choisir le CNC plutôt que l'extrusion ?
L'usinage CNC est particulièrement utile pour les conceptions évolutives ou en petites séries comportant des cavités internes personnalisées, des bossages intégrés, des connecteurs multifaces, des rainures d'étanchéité et des coussinets thermiques. L'extrusion devient plus intéressante lorsqu'une section transversale constante domine la géométrie du boîtier.
Conclusion : Concevoir en tenant compte de l’électronique et de l’environnement
Les boîtiers en aluminium usinés CNC performants sont conçus en tenant compte à la fois des composants électroniques internes et de l'environnement industriel externe.
La position du circuit imprimé, la géométrie des connecteurs, le transfert thermique, l'étanchéité des joints, la mise à la terre, les interfaces CEM, le montage sur machine, l'anodisation et l'inspection peuvent tous interagir au sein d'un même boîtier. Une modification améliorant le refroidissement peut compliquer l'étanchéité. Un revêtement choisi pour la protection contre la corrosion peut interrompre une liaison électrique. Une paroi mince, choisie pour réduire le poids, peut affecter la planéité ou la rigidité du connecteur.
Une demande de devis plus complète fournit donc le modèle CAO, le dessin contrôlé, la géométrie de référence du circuit imprimé ou du connecteur, les exigences thermiques, le niveau de protection contre les infiltrations visé, la méthode de montage et les spécifications de finition de surface.
Pour un projet de boîtier sur mesure, envoyez ces fichiers au service d'usinage CNC aluminium de BOONA pour une étude de faisabilité. Aucune quantité minimale requise. Envoyez votre fichier CAO pour une analyse de fabricabilité gratuite.


