Un prototype de casque haut de gamme peut offrir un son impeccable tout en échouant aux tests mécaniques. Une oreillette pivote plus librement que l'autre. Le transducteur est bien en place, mais sa bague de fixation est légèrement décentrée. Deux oreillettes anodisées présentent des reflets différents sous une même lumière, et une charnière pliable commence à se bloquer une fois les fixations serrées.
Ce sont ce genre de problèmes qui font que l'usinage de pièces pour équipements audio est bien plus qu'une simple découpe de métal aux dimensions CAO.
Les casques audio, les convertisseurs numérique-analogique (DAC), les amplificateurs et les interfaces audio associent des composants acoustiques à des mécanismes de précision, des commandes utilisateur et des surfaces très visibles. Leurs pièces usinées influent sur la position du haut-parleur, l'ajustement de l'assemblage, le mouvement des charnières, le poids du produit et la qualité perçue.
Un prototype utile doit donc reproduire les relations mécaniques dont dépend effectivement le système audio final.
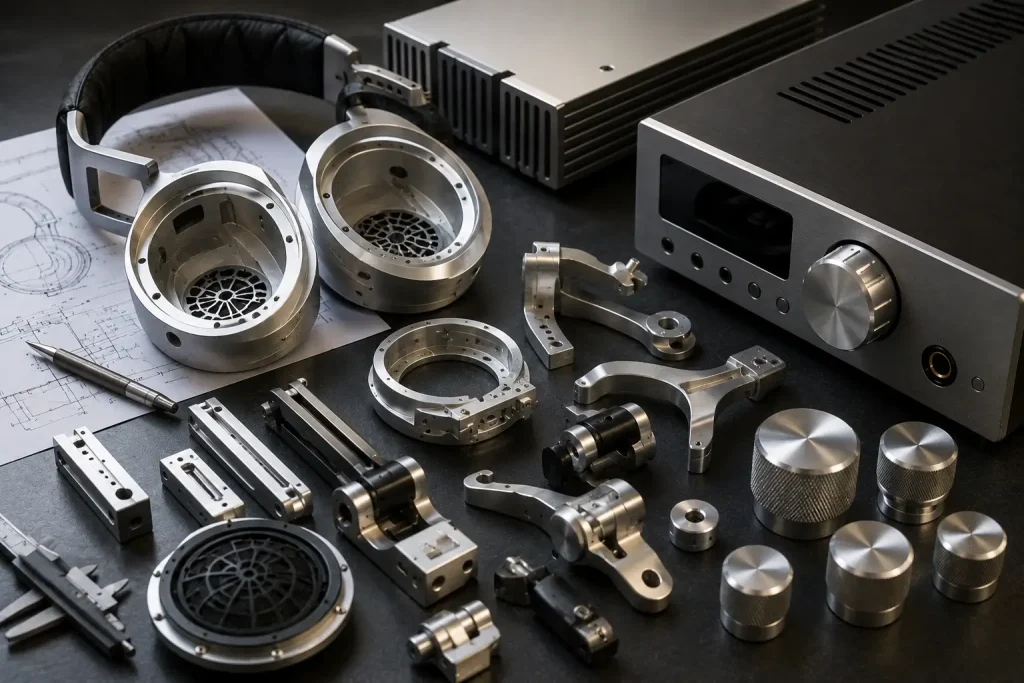
Quelles sont les pièces couramment usinées pour les équipements audio ?
L'usinage des pièces de casque audio englobe les composants structurels, de réglage et esthétiques, et pas seulement l'oreillette extérieure.
Les pièces typiques comprennent :
- Oreillettes en aluminium
- anneaux de montage du pilote
- jougs et fourches
- Blocs de pivot
- charnières pliantes
- curseurs de bandeau
- Composants d'entrée de câble
- Boîtiers de connecteurs
- Mécanismes d'ajustement
- Garniture décorative
L'électronique audio engendre un autre ensemble d'exigences d'usinage :
- Boîtiers DAC
- châssis d'amplificateur de casque
- Boîtiers d'interface audio
- Panneaux avant et arrière
- Boutons de volume et d'encodeur
- Cadres d'affichage
- Plaques de connexion
- Supports internes
- Pièces de châssis à dissipation thermique
L'usinage CNC des équipements audio s'avère particulièrement utile lorsque plusieurs fonctionnalités doivent rester précisément corrélées.
Prenons l'exemple de la façade d'un convertisseur numérique-analogique (DAC) de bureau. Son écran, son encodeur de volume, sa prise casque et ses boutons peuvent chacun respecter leurs tolérances dimensionnelles individuelles tout en paraissant désalignés après assemblage s'ils ont été référencés à partir de données de référence non liées.
Les casques audio posent le même problème avec leurs composants appariés. Une articulation, un pivot et une oreillette peuvent passer l'inspection individuellement, mais l'ensemble peut présenter un jeu excessif ou une rotation irrégulière.
C’est pourquoi la conception pour la fabrication (DFM) doit partir de l’assemblage complet plutôt que de traiter chaque composant comme une pièce usinée CNC isolée.
Pourquoi les composants des casques audio sont-ils si exigeants mécaniquement ?
Les pièces de casques audio usinées CNC combinent souvent légèreté, géométrie incurvée, interfaces mobiles et surfaces esthétiques de première qualité.
L'oreillette peut présenter une cavité interne profonde tout en restant fine et lisse à l'extérieur. L'arceau doit soutenir l'oreillette et permettre une rotation contrôlée. Le curseur doit coulisser de manière répétée sans jeu apparent, et les deux côtés du casque doivent offrir une sensation similaire.
La géométrie ergonomique ajoute une exigence supplémentaire.
Une étude Springer de 2024, évaluée par des pairs et portant sur le confort de port des casques audio circum-auriculaires, a recueilli des mesures 3D de la tête et des oreilles de 30 sujets, avec une représentation équilibrée des sexes , et a testé quatre modèles de casques différents . Les chercheurs ont constaté que la taille des oreillettes, à elle seule, n'influençait pas le confort de port, tandis que le confort de port était positivement corrélé au confort global perçu.
Cette découverte est pertinente pour le développement mécanique car les forces subies par l'utilisateur proviennent de l'ensemble du système bandeau, étrier, curseur et oreillette.
Le fournisseur de machines-outils ne définit pas la force de serrage souhaitée, mais les composants prototypes doivent reproduire la géométrie avec une précision suffisante pour que l'équipe produit puisse l'évaluer.
L'aspect des pièces jumelées mérite une attention similaire. De légères différences dans les marques d'outillage, le microbillage ou la teinte anodisée deviennent plus faciles à remarquer lorsque les composants gauche et droit sont côte à côte.
Usinage de pièces pour équipements audio : oreillettes et boîtiers
L'usinage des boîtiers de casques audio combine un enlèvement de matière important et une finition esthétique extérieure exigeante.
Une oreillette usinée peut intégrer :
- diamètre du siège conducteur
- cavité acoustique interne
- Interfaces de déflecteur
- ouvertures de ventilation
- Passages de câbles
- Géométrie de maintien du coussinet
- bossages filetés
- caractéristiques de montage du joug
- contours décoratifs
Lorsqu'on enlève de la matière d'un lingot d'aluminium, la paroi restante devient moins rigide. La force de coupe, la pression de fixation et les contraintes résiduelles peuvent alors influencer la forme de la paroi.
Les risques potentiels liés à l'usinage comprennent :
- Vibration des parois minces
- Bavarder
- Déviation locale
- distorsion de la base ou du bord
- Transitions de configuration visibles
- Accès difficile aux angles internes profonds
Les oreillettes incurvées ont tendance à répartir les caractéristiques sur plusieurs faces. Pour une géométrie adaptée, l'usinage CNC 5 axes permet d'améliorer l'accès aux contours, aux aérations et aux interfaces de pivotement tout en réduisant les repositionnements inutiles.
L'avantage en matière d'ingénierie réside dans le contrôle de la configuration et de l'accès aux outils plutôt que dans une garantie automatique de tolérances plus strictes.
La réduction de poids doit être sélective. Il peut être judicieux d'alléger les zones peu sollicitées, tandis que les supports de charnières, les bossages filetés et les interfaces des patins peuvent nécessiter une rigidité accrue localement.
Des transitions de parois uniformes et des rayons internes réalistes produisent généralement une stratégie d'usinage plus stable qu'un amincissement agressif de chaque section.
Mécanismes de réglage des étriers, des charnières et du bandeau
Les mécanismes des casques audio sont jugés autant par leur mouvement que par leur dimension.
Un design haut de gamme peut utiliser :
- jougs de type fourche
- Pivots à un seul bras
- articulations rotatives des oreillettes
- charnières pliantes
- Rails coulissants
- mécanismes de détente
- Vis de pivot
- bagues ou inserts
Les relations importantes comprennent la position de l'alésage, la coaxialité, le parallélisme, le jeu axial et l'emplacement des faces d'accouplement.
Une charnière avec un jeu excessif peut sembler lâche. Un jeu insuffisant peut provoquer un blocage, notamment après que la finition de surface ait modifié une interface critique.
Les concepteurs doivent donc définir l'état d'assemblage souhaité avant de réduire les tolérances individuelles.
💡 Conseil de pro : Spécifiez d’abord la relation fonctionnelle entre les pivots. Une tolérance d’alésage très serrée ne peut compenser deux trous de pivot dont les axes sont mal alignés.
Le passage des câbles mérite d'être examiné lors de ce test. Les casques pliables et pivotants font souvent passer le câble à travers ou à côté de l'articulation mobile. Un mécanisme peut fonctionner parfaitement à l'état brut, mais endommager le câble une fois les composants électroniques installés.
L'usure est une autre raison d'évaluer les matériaux en fonction de leurs caractéristiques. L'aluminium permet de réduire la masse totale, tandis que des goupilles, des inserts ou des bagues plus durs peuvent être appropriés pour certaines interfaces à contact fréquent.
Le choix final dépend de la charge, du cycle de mouvement, de la finition et de l'architecture du produit plutôt que d'une règle universelle concernant les matériaux des casques audio.
Comment la géométrie usinée interagit avec l'acoustique des casques audio
L'usinage permet de contrôler plusieurs limites physiques dont l'équipe acoustique peut dépendre.
Ceux-ci peuvent inclure:
- Position du conducteur
- diamètre de montage du pilote
- Géométrie du déflecteur
- volume de la cavité interne
- diamètre de l'évent
- position portuaire
- Supports en matériau amortissant
- géométrie d'assise des coussins
- rigidité de l'enceinte
La norme CEI 60268-7:2025 s'applique aux casques audio, aux écouteurs et aux oreillettes et spécifie leurs caractéristiques ainsi que les méthodes de mesure pertinentes. Cette publication de 2025 est la quatrième édition et remplace l'édition de 2010 et son amendement de 2020.
Cette perspective systémique est utile lors de la conception pour la fabrication (DFM).
Une poche qui semble être un excédent de matériau amovible peut faire partie de la cavité acoustique. Le déplacement d'un orifice pour faciliter l'accès aux outils peut modifier le trajet de ventilation prévu. L'épaississement d'une paroi autour d'une charnière peut réduire le volume interne que le modèle acoustique supposait disponible.
L'usinage CNC ne produit pas un bon son en soi.
Son rôle est de reproduire la géométrie mécanique de manière cohérente afin que l'équipe acoustique puisse évaluer le haut-parleur, la cavité, l'amortissement, les coussinets, les évents et l'électronique prévus au lieu de tester une variation accidentelle de la conception.
Il convient donc d'identifier les dispositifs à commande acoustique avant d'approuver les simplifications d'usinage.
Exemple publié : Fuite sonore des écouteurs ouverts
Un projet de recherche de 2025 fournit un exemple utile de la façon dont la géométrie d'un boîtier influence un objectif acoustique sans modifier le principe de base d'un casque ouvert.
Des chercheurs ont étudié un boîtier conçu pour réduire les fuites sonores vers l'extérieur. L'étude publiée par l'IEEE sur un boîtier de casque ouvert a fait état d'une réduction moyenne de 7.6 dB des fuites sonores normalisées entre 1 000 et 7 000 Hz par rapport à la configuration de référence.
Le problème technique dans ce cas précis était une fuite due à la structure du boîtier plutôt qu'une rupture mécanique.
Cela rend l'étude utile pour l'usinage de prototypes.
Pour un observateur ne s'intéressant qu'à la faisabilité de la pièce, les ouvertures, les structures de ventilation et la géométrie autour d'un haut-parleur à dos ouvert peuvent sembler de simples détails esthétiques ou des éléments destinés à alléger le véhicule. Les modifier sans en comprendre la fonction peut fausser les résultats des tests.
Un prototype CNC contrôlé peut soutenir ce type de développement car des géométries d'enceinte révisées peuvent être fabriquées tout en préservant des références clés telles que l'emplacement du haut-parleur, les interfaces de montage et la position d'assemblage globale.
La valeur de 7.6 dB est spécifique à la conception et à la configuration de test utilisées par les chercheurs. Elle ne doit pas être utilisée comme indicateur de performance général pour les casques usinés CNC ou les projets BOONA.
La leçon plus générale est que les caractéristiques d'un boîtier doivent être classées par fonction avant qu'un machiniste ne les simplifie.
Usinage de pièces pour équipements audio : convertisseurs numérique-analogique, amplificateurs et commandes
L'usinage des boîtiers d'amplificateurs déplace l'attention des mécanismes portables vers l'alignement des commandes, le support des connecteurs et l'apparence du boîtier.
Un châssis de convertisseur numérique-analogique ou d'amplificateur usiné peut intégrer :
- bosses de PCB
- ouvertures d'affichage avant
- trous pour encodeur rotatif
- Prises pour casque
- Ouvertures XLR et RCA
- Connecteurs USB et d'alimentation
- Ventilation
- Cloisons intérieures
- Surfaces de diffusion de chaleur
- pieds et points de fixation
Les panneaux avant présentent des empilements de tolérances particulièrement visibles.
Considérez cette relation :
Circuit imprimé → encodeur → panneau avant → bouton
Si les trous de fixation du circuit imprimé, l'ouverture de l'arbre de l'encodeur et la géométrie visible du panneau avant font référence à des références différentes, le bouton de volume peut sembler décentré même si chaque dimension individuelle passe le contrôle.
Les panneaux de connecteurs arrière fonctionnent de la même manière. L'ouverture d'un connecteur doit être positionnée autour du composant qu'elle dessert, et non pas simplement dimensionnée à partir d'un bord esthétique sans rapport avec celui-ci.
Les composants de commande nécessitent leur propre DFM.
Les boutons de volume et de sélection peuvent comporter des alésages ronds, des méplats, des vis de blocage, un moletage, des rainures indicatrices et des chanfreins décoratifs. La concentricité de l'alésage influe sur le jeu visible, tandis que la position axiale détermine si le bouton est positionné de manière stable par rapport au panneau.
Une commande plus lourde en laiton ou en acier inoxydable peut créer une réponse tactile différente de celle en aluminium, mais la masse du bouton doit être considérée comme un choix d'interface plutôt que comme un critère de performance acoustique.
Choisir les matériaux et réduire le poids
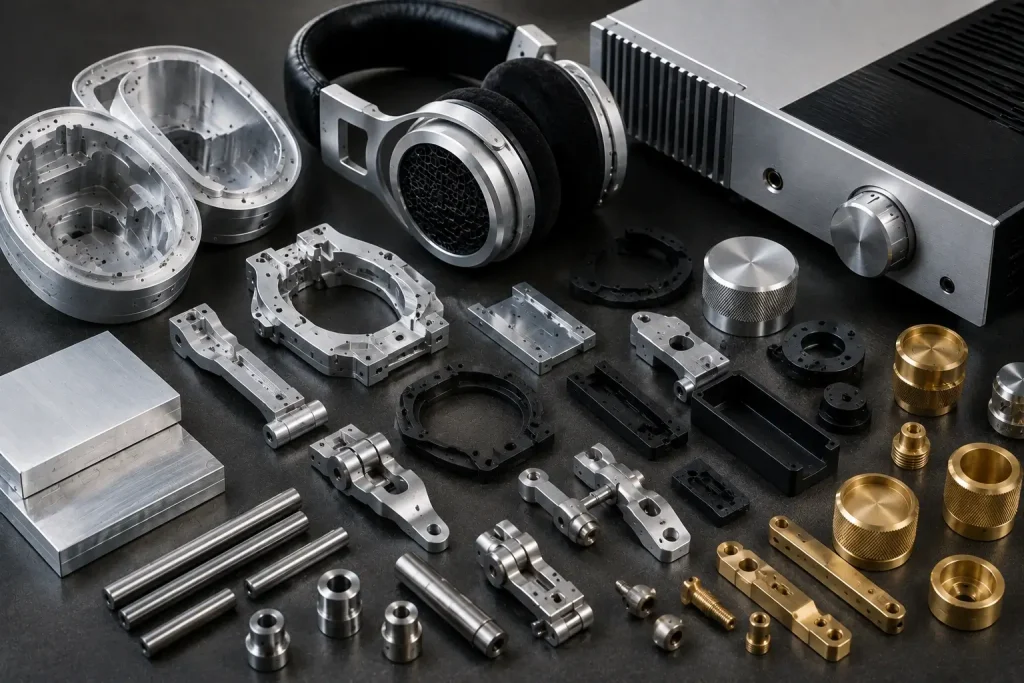
Le choix des matériaux doit tenir compte des exigences en matière de structure, de poids, de résistance à l'usure et de finition.
| Source | Caractéristiques utiles | Applications typiques |
|---|---|---|
| aluminium 6061 | Faible densité, usinable, anodisable | Oreillettes, châssis, boutons, supports |
| aluminium 7075 | Résistance supérieure aux états de trempe courants de l'aluminium 6061 | jougs structurels minces, pièces chargées |
| Inox | résistance à l'usure et rigidité | Goupilles, glissières, charnières, garnitures |
| Laiton | Densité plus élevée et aspect décoratif | Boutons, inserts, ornements |
| plastique ingénierie | Faible masse et isolation électrique | guides internes, couvercles, supports |
Le 6061 est souvent un candidat pratique pour les pièces audio cosmétiques usinées car il supporte un usinage étendu et des finitions de surface courantes.
Pour les pièces à cavités profondes, l'état de la matière première est également important. Le guide BOONA comparant les alliages 6061-T6 et 6061-T651 explique pourquoi l'état T651, après traitement thermique de relaxation des contraintes, offre un point de départ plus prévisible pour les plaques ou les pièces nécessitant un enlèvement de matière asymétrique important.
L'acier 7075 mérite d'être envisagé lorsque la charge structurelle réelle exige une résistance accrue, notamment autour des mécanismes minces. Il ne doit pas être choisi uniquement en raison de son indice de résistance plus élevé.
L'allègement des casques audio est optimal lorsque la matière est retirée de manière sélective. Les grandes cavités et les parois peu sollicitées offrent des possibilités différentes de celles des interfaces de charnières ou des zones de fixation filetées.
L'objectif de masse finale relève de la responsabilité de l'équipe produit ; la conception pour la fabrication (DFM) de l'usinage doit préserver les caractéristiques structurelles nécessaires pour l'atteindre de manière fiable.
Finition de surface, correspondance cosmétique et inspection
Le matériel audio est souvent observé de près, ce qui permet de repérer facilement les défauts d'usinage et de finition.
Les options courantes incluent :
- Grenaillage de billes
- Anodisation claire
- Anodisation noire
- Anodisation colorée
- Brossage
- Polissage
- marquage laser
- Moletage
Après finition, les transitions d'outils profondes, les vibrations ou les marques de montage peuvent rester visibles. Le sablage peut atténuer les motifs d'usinage fins, mais il ne peut pas masquer tous les défauts de manière fiable.
Il convient d'examiner ensemble les composants des écouteurs gauche et droit lorsque la correspondance des couleurs et des finitions est importante. Le même principe s'applique au châssis d'un amplificateur et à sa façade amovible.
Les options de finition de surface BOONA fournissent un contexte utile pour le choix des traitements post-usinage pendant que la conception est encore en cours d'examen.
Le contrôle dimensionnel et le contrôle esthétique doivent rester des activités distinctes.
Les contrôles fonctionnels peuvent inclure :
- Diamètre du siège conducteur
- Emplacement du trou de pivot
- Alignement des charnières
- Ajustement coulissant
- concentricité de l'alésage du bouton
- Position d'ouverture du panneau avant
- Alignement des connecteurs
- État du fil
L'inspection cosmétique porte sur les rayures, les bosses, les marques d'outils, l'uniformité du sablage et la régularité de la finition.
Les plans doivent également préciser si les dimensions critiques s'appliquent avant ou après finition. Un joint sensible au revêtement ne doit pas reposer sur une hypothèse implicite quant à la condition mesurée par l'inspecteur.
Du modèle d'apparence au prototype audio fonctionnel
Un processus de développement par étapes permet d'éviter que les questions de conception initiales ne se transforment en coûteuses modifications matérielles.
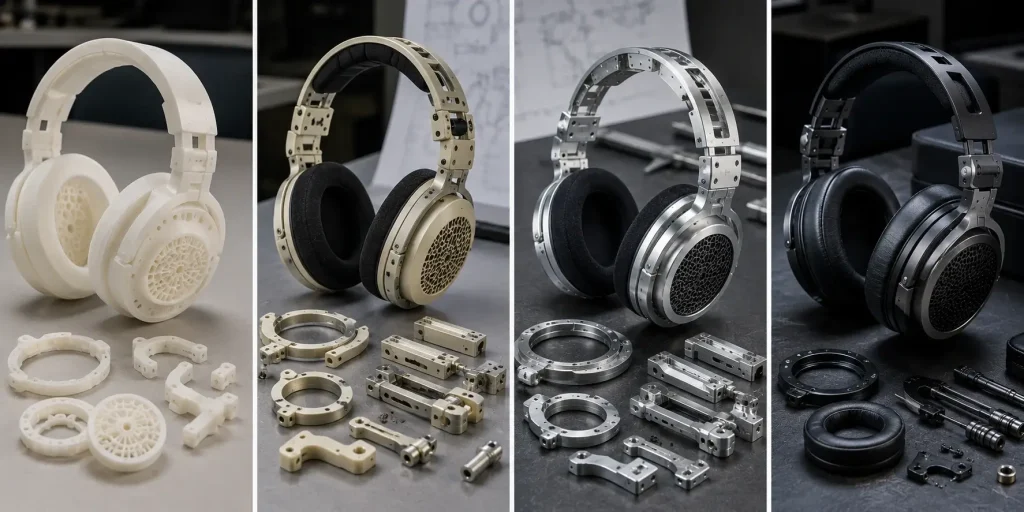
Étape 1 : Forme et ergonomie
Évaluer l'ajustement à la tête, la taille des oreillettes, la position des commandes, les proportions du produit et le design industriel. Des prototypes réalisés par fabrication additive rapide peuvent suffire à ce stade.
Étape 2 : Assemblage mécanique
Présentez des exemples de pilotes, de circuits imprimés, de charnières, de glissières, de connecteurs et de cheminements de câbles. Cela permettra de mettre en évidence les interférences et les problèmes d'empilement de tolérances.
Étape 3 : Prototype fonctionnel CNC
Les métaux similaires à ceux utilisés en production deviennent utiles lorsque l'équipe doit évaluer les filetages réels, la rigidité des charnières, le comportement des parois minces, l'alignement des commandes et la finition.
Étape 4 : Assemblage de préproduction
La conception doit correspondre de plus en plus aux matériaux, aux traitements de surface et à l'architecture d'assemblage prévus afin que les tests acoustiques et électriques soient effectués sur du matériel mécanique représentatif.
Une demande de devis audio utile doit inclure plus que de simples fichiers de parties isolées.
Fournir:
- Assemblage 3D complet
- Dessins 2D contrôlés
- Géométrie de référence du pilote ou du circuit imprimé
- Données critiques
- Interfaces à charnière et à glissière
- Exigences de cheminement des câbles
- Source
- Finition
- Surfaces cosmétiques
- exigences de correspondance gauche/droite
- Dimensions critiques après finition
Le contexte d'assemblage supplémentaire permet aux ingénieurs de fabrication de distinguer les caractéristiques acoustiques, structurelles et esthétiques de la géométrie de dégagement ordinaire.
FAQ
Quelles pièces de casque audio peuvent être usinées par commande numérique (CNC) ?
Les oreillettes, les supports, les blocs de pivot, les charnières, les curseurs, les anneaux de haut-parleur, les boîtiers de connecteurs et les garnitures décoratives peuvent tous être usinés lorsque leur géométrie et leur matériau se prêtent à la fabrication CNC.
L'aluminium convient-il aux oreillettes de casque audio ?
Oui. L'aluminium offre une masse relativement faible, une rigidité utile, une bonne usinabilité et plusieurs options de finition. Les performances acoustiques finales dépendent néanmoins de l'ensemble du haut-parleur, du boîtier, des évents, de l'amortissement et des coussinets d'oreille.
L'usinage CNC peut-il améliorer la qualité sonore des casques audio ?
L'usinage CNC permet de reproduire avec précision l'emplacement des haut-parleurs, la géométrie des cavités, les déflecteurs et les évents, éléments essentiels à la conception acoustique. La qualité sonore demeure le résultat d'un système et non une simple propriété du processus d'usinage.
Pourquoi utiliser l'usinage CNC pour des équipements audio haut de gamme ?
L'usinage CNC prend en charge les bossages intégrés, les ouvertures de connecteurs multifaces, les panneaux métalliques rigides, les mécanismes de précision et les prototypes représentatifs de la production sans nécessiter d'outillage de fonderie dédié.
Quel matériau est le plus adapté aux boutons de volume audio ?
L'aluminium, l'acier inoxydable et le laiton sont autant de choix possibles. Le choix dépend de la masse, de l'aspect, de la finition de surface, de la résistance à l'usure et du toucher souhaités.
Que doit contenir une demande de devis pour l'usinage audio ?
Veuillez fournir le fichier CAO actuel, les plans de contrôle, les informations sur les matériaux, les finitions et les interfaces critiques. Pour les casques audio, veuillez inclure les références des transducteurs, des charnières et des câbles. Pour les convertisseurs N/A et les amplificateurs, veuillez inclure les références du circuit imprimé, de l'écran, des connecteurs et de la géométrie des commandes.
Conclusion : Usiner la pièce autour du système audio complet
La réussite de l'usinage des pièces pour équipements audio commence par la compréhension du rôle de chaque élément dans l'assemblage complet.
Une oreillette comprend un haut-parleur, des évents, un coussinet et une structure. Une charnière assure le mécanisme de réglage et le passage interne des câbles. La façade d'un DAC dépend du circuit imprimé, de l'encodeur, de l'écran, des connecteurs et des boutons de commande.
Le choix des matériaux, la séquence d'usinage, la stratégie de tolérance et la finition de surface doivent respecter ces relations.
Les premiers modèles permettent de valider l'ergonomie et l'esthétique. Les prototypes mécaniques peuvent révéler des problèmes d'emballage et de charnières. Les prototypes CNC ultérieurs permettent de tester la géométrie métallique, l'alignement des assemblages et la finition cosmétique, proches de la production, avant la finalisation de la conception.
Pour les casques, convertisseurs numérique-analogique (DAC), amplificateurs, interfaces audio et autres équipements audio de précision, veuillez envoyer les fichiers CAO d'assemblage, les plans de contrôle, les informations sur les matériaux, les finitions et les interfaces critiques au service d'usinage CNC de BOONA pour une analyse de faisabilité. Envoyez également vos fichiers CAO pour une analyse de fabricabilité (DFM).