
Un dessin d'outillage parvient au fournisseur de moules avec MT-11030 spécifié dans le boîtier principal, MT-11555 Autour d'une zone de préhension et de surfaces polies entourant une ouverture d'affichage, le modèle CAO semble simple jusqu'à ce que l'on commence la fabrication. Où exactement chaque texture doit-elle s'arrêter ? Le mur présente-t-il une dépouille suffisante ? La texture peut-elle franchir une ligne de joint ? La résine choisie reproduira-t-elle l'aspect souhaité ?
Voici les questions pratiques qui sous-tendent les codes de texture des moisissures.
Un marquage MT influe sur bien plus que l'apparence. La texture interagit avec le dépouillement, l'éjection, la géométrie de l'outillage, le comportement de la résine, l'inspection de surface et l'emplacement des lignes de joint ou des inserts.
Les ingénieurs doivent éviter de considérer les normes MT-11010 à MT-11555 comme une simple échelle de rugosité. Les codes de texture Mold-Tech identifient des motifs individuels. La spécification complète dépend de la référence de texture approuvée, de la géométrie de l'élément, de la résine, des conditions de moulage et de la conception de la pièce.
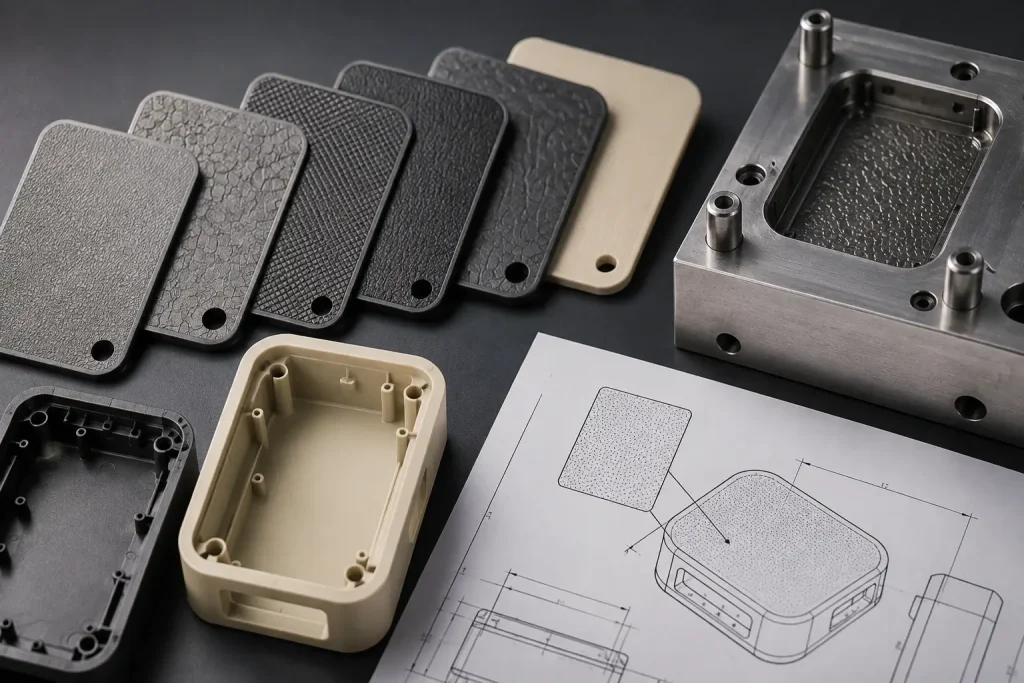
Que révèlent les codes de texture du moule au mouliste ?
Un code de texture fournit à l'équipe d'outillage une référence pour le motif de surface attendu sur la pièce moulée.
Ce chiffre, à lui seul, ne définit pas toutes les conditions de fabrication. Une spécification utile doit également identifier :
- Désignation MT exacte
- Surfaces recevant la texture
- limites de texture
- Orientation du motif le cas échéant
- Zones restant polies ou non texturées
- Traitement de la raie
- Zones de logo et de lettrage
- Résine et couleur de production
- Référence de texture physique approuvée lorsque l'apparence est essentielle
La texture MT-11010 , par exemple, doit être interprétée comme une désignation de texture spécifique plutôt que d'être automatiquement traduite en une seule valeur Ra.
Les textures conçues contiennent des informations spatiales. La taille des éléments, leur espacement, leur direction, la géométrie des crêtes et des creux influencent tous l'aspect et le toucher de la surface moulée.
Deux surfaces peuvent donc présenter des valeurs de rugosité moyennes similaires tout en réfléchissant la lumière différemment.
La texture doit être intégrée à la conception pour la fabrication (DFM) avant la finalisation de la géométrie de l'outillage. Le service d'outillage de moulage par injection de BOONA est l'étape idéale pour examiner simultanément le dépouillement, le sens d'extraction, les coulisseaux, les obturateurs et l'aspect des surfaces.
Lecture des MT-11010 à MT-11555
La manière la plus sûre d'interpréter la gamme MT est de la considérer comme un catalogue de références de texture individuelles plutôt que comme une échelle numérique à croissance continue.
Lorsqu'un dessin spécifie MT-11010, MT-11120 ou MT-11555, la première question devrait être : quelle référence de texture approuvée contrôle l'apparence finale ?
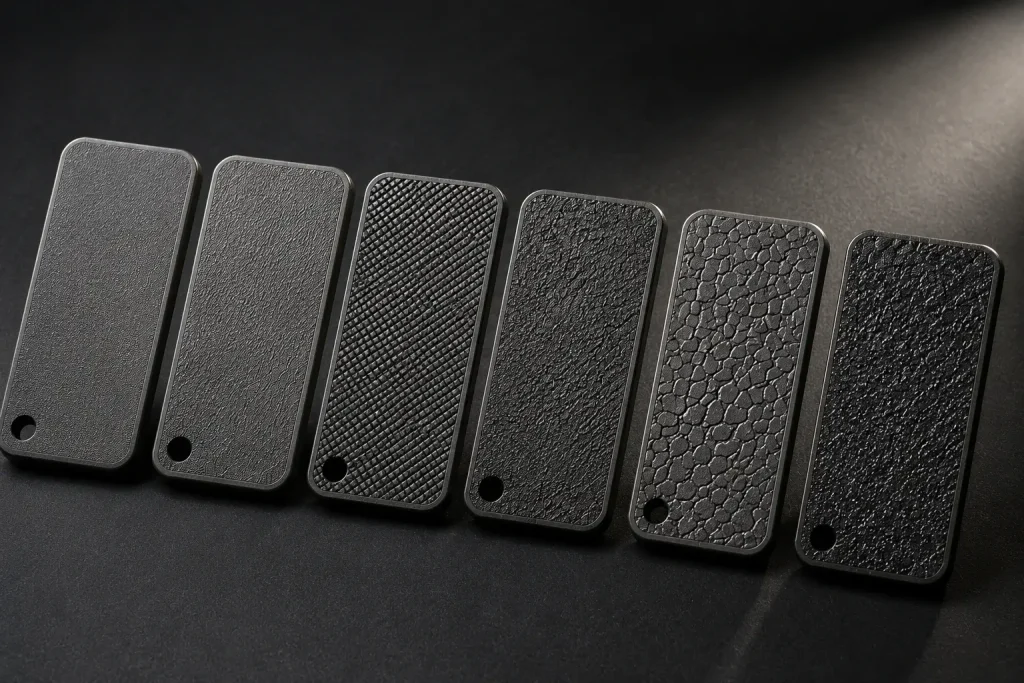
| Appel MT | Interprétation pratique | Confirmer avant l'outillage |
|---|---|---|
| MT 11010 | Texture MT fine spécifique | Plaque, profondeur, tirage |
| MT 11020 | Modèle MT séparé | Aspect, résine, brouillon |
| MT 11030 | sélection individuelle de texture | Limite, profondeur, libération |
| MT 11120 | Modèle de groupe de code séparé | Plaque, orientation, emplacement |
| MT 11550 | Schéma plus marqué nécessitant un examen direct | Profondeur, tirant d'eau, lignes de séparation |
| MT 11555 | Modèle MT spécifique | Échantillon approuvé, profondeur, ébauche |
Ce tableau évite délibérément de publier les profondeurs de texture universelles ou les angles de dépouille requis.
Ces chiffres doivent provenir des spécifications de texture de contrôle ou de la référence Mold-Tech approuvée utilisée pour le moule proprement dit.
Un code plus élevé à lui seul ne fournit pas suffisamment d'informations à un ingénieur pour prédire la brillance, le toucher, la profondeur ou le comportement d'éjection.
La texture MT-11555 mérite donc le même examen direct d'échantillons que toute autre texture dont l'apparence est cruciale, en particulier lorsqu'elle couvre une grande surface visible.
La profondeur de texture est différente de la rugosité de surface.
La texture d' un moule d'injection peut être décrite à plusieurs échelles.
La profondeur de texture fait généralement référence aux reliefs plus importants, avec leurs pics et leurs creux, qui créent le motif visuel ou tactile recherché. Les paramètres de métrologie de surface quantifient certains aspects de la topographie à plus petite échelle.
Les paramètres de profil courants incluent Ra et Rz. La mesure surfacique ajoute des paramètres tels que Sa, Sq et Sz.
La norme ISO 25178-2:2021 actuelle définit les termes et les paramètres d'évaluation de la texture de surface.
Cette distinction explique pourquoi un code MT ne doit pas être remplacé à la légère par un seul numéro Ra.
Ra décrit l'écart moyen arithmétique d'un profil. Sa applique un concept de moyenne similaire sur une surface. Aucun des deux, pris isolément, ne rend compte de la géométrie complète du motif.
Un grain fin et irrégulier et une texture technique plus uniforme pourraient produire des mesures d'amplitude qui se chevauchent tout en restant visiblement différentes.
Le guide BOONA sur SPI, VDI 3400 et Ra aborde le même problème du point de vue du polissage des moules et de la finition par électroérosion.
Pour les pièces dont l'apparence est cruciale, utilisez le code MT pour contrôler l'identité du modèle et n'utilisez la métrologie quantitative que lorsque le dessin nécessite réellement des critères d'acceptation mesurables.
Pourquoi les codes de texture de moisissure doivent être revus avec le brouillon
La texture modifie les conditions d'éjection.
Lors du refroidissement d'une pièce moulée, le polymère se rétracte autour de la géométrie du noyau et contre les surfaces texturées du moule. Lors de l'éjection, la texture moulée doit se détacher des éléments en acier correspondants sans frottement excessif.
Un tirage insuffisant peut contribuer à :
- Faire glisser les marques
- stries polies
- Dégâts de texture
- Éjection difficile
- Blanchiment local
- Distorsion partielle
- Charges d'éjection plus élevées
Une étude de 2025 évaluée par des pairs sur la réplication de l'angle de dépouille et de la texture a évalué huit angles de dépouille entre 0° et 3.5°.
Les chercheurs ont constaté que l'angle de dépouille affectait considérablement la reproduction de la texture de surface, tandis que son influence sur la tendance générale de déformation dimensionnelle était plus limitée.
Ce résultat est utile car il montre que le tirage a une incidence qui dépasse le simple fait qu'une pièce sorte physiquement du moule.
L' angle de dépouille de la texture du moule doit donc être examiné en même temps que la géométrie de la texture, la hauteur de la paroi, la résine, la direction de traction et le système d'éjection.
💡 Conseil de pro : Validez la texture prévue avant de finaliser les surfaces de dépouillement marginales. Un changement tardif pour une texture plus prononcée peut transformer un mur auparavant acceptable en zone à risque d’éjection.
Pourquoi une seule règle de brouillon ne peut pas couvrir toutes les textures MT
Des règles générales, comme l'ajout d'un nombre fixe de degrés de dépouille pour une profondeur de texture donnée, peuvent être utiles lors de la sélection des concepts. Elles ne doivent pas devenir des exigences de dessin universelles.
Un rebord cosmétique court se comporte différemment d'une paroi de boîtier haute, même si les deux portent la même désignation MT.
Le matériau a également son importance. Le PP, l'ABS, le PC et les plastiques techniques chargés présentent des comportements différents en matière de retrait et de réplication de surface.
Examiner des variables telles que :
- Motif de texture et profondeur
- Hauteur du mur
- Famille et qualité de résine
- Rétrécissement du moule
- Direction de traction
- emplacement du noyau ou de la cavité
- rigidité de la pièce
- Méthode d'éjection
- Côtes levées et boss à proximité
- Glissières et élévateurs
Le bord de référence utilisé pour le tirage a également son importance.
L'ajout d'un dépouillement à partir du mauvais bord peut améliorer le démoulage lors du déplacement d'un élément d'accouplement ou de la modification du contour visible du produit.
Un dessin doit donc indiquer quelle géométrie détermine la dimension finale, au lieu d'ajouter une texture comme simple détail esthétique une fois le modèle CAO terminé.
L'analyse du brouillon et la spécification de la texture fonctionnent mieux lorsqu'elles sont considérées comme une seule tâche DFM.
Les conditions de résine et de moulage modifient la reproduction de la texture
La surface du moule crée le motif, mais le polymère et le procédé déterminent la fidélité avec laquelle la pièce finie le reproduit.
Une étude de 2023, évaluée par des pairs, portant sur des composants automobiles texturés en ABS et PP , a révélé que les conditions de traitement avaient un effet substantiel sur la topographie de surface mesurée.
Dans l'ensemble des essais rapportés, les variations de température de l'outillage et de vitesse d'injection ont produit des variations d'environ :
- 40 % en Sa et Sdq
- 35 % en Vmc
- 50 % en Sk
Les chercheurs ont également constaté que l'ABS et le PP ne réagissaient pas de manière identique aux variables de traitement étudiées.
Cela a son importance lors de l'approbation des produits cosmétiques.
La texture d'un même outil peut paraître différente selon les endroits :
- ABS
- PP
- PC
- PC-ABS
- PA
- Polymères chargés de verre
- Matériaux chargés en minéraux
Le pigment, la teneur en charge, la température de fusion, la température de l'outil, la vitesse d'injection et les conditions de maintien peuvent tous affecter la reproduction et la brillance.
Une plaque physique moulée dans une résine différente peut donc être utile pour sélectionner le motif général, tout en restant un indicateur imparfait de l'aspect final du produit.
Pour un projet destiné à la production, l'approbation de la texture devrait idéalement utiliser la résine et la couleur prévues. Le service de moulage par injection plastique de BOONA est le point de rencontre entre la texture de l'outillage et le traitement final du matériau.
Exemple publié : Reproduction de textures intérieures automobiles
Cette même étude automobile de 2023 fournit un exemple concret utile, car le mode de défaillance impliquait une reproduction cosmétique plutôt que des composants cassés.
Les chercheurs ont utilisé une cavité de moule rectangulaire mesurant environ 138 × 78 mm avec une épaisseur de cavité de 2.7 mm.
L'outillage comportait trois zones de texture générées par électroérosion. L'étude comparait l'ABS à un PP contenant 15 % de talc en poids.
Le problème était subtil : deux surfaces moulées pouvaient paraître similaires au premier coup d’œil tout en présentant des différences mesurables de topographie et de réflexion de la lumière.
La modification de la température du moule et de la vitesse d'injection a influencé plusieurs paramètres de texture. Dans les conditions testées, les chercheurs ont constaté que la topographie de surface de l'ABS était moins sensible que celle du PP à certaines de ces modifications de procédé.
Pour les garnitures intérieures automobiles, les panneaux de commande ou les pièces de console, ces différences peuvent avoir leur importance car les composants adjacents sont souvent vus sous la lumière du jour directionnelle ou l'éclairage de l'habitacle.
Le même principe s'applique aux boîtiers grand public et aux commandes industrielles.
Un code de texture définit le motif cible, tandis que la stabilité de la résine et du processus influence la constance avec laquelle les pièces produites le reproduisent.
Il s'agit d'un exemple tiré d'une recherche publiée et non d'un cas client de BOONA.
Lignes de séparation, coupures et limites de texture
La texture devient plus difficile à contrôler autour des caractéristiques de construction du moule.
Examinez la stratégie de texture autour de :
- Lignes de séparation
- Toboggans
- Leveurs
- Inserts
- Arrêts
- Zones de ventilation
- Travers de porc
- Patrons
- Ouvertures d'affichage
- Surfaces d'étanchéité
- Fonctionnalités d'encliquetage
Une texture traversant deux composants de moule distincts peut révéler de légères différences d'alignement ou de transition de motif.
L'arrêt de la texture près d'une coupure nécessite également une délimitation précise. Laisser cette décision à l'outilleur peut aboutir à un résultat réalisable, mais visuellement différent de l'intention du design industriel.
Les surfaces d'étanchéité nécessitent une attention particulière. Le grain cosmétique ne doit pas se prolonger automatiquement sur une surface nécessitant un contact contrôlé.
Les logos et les lettrages posent un autre problème de transition. Les caractères fins en relief ou en creux peuvent perdre en netteté lorsqu'un grain prononcé s'approche de leurs bords.
Un dessin doit donc préciser si le lettrage :
- Partage la texture environnante
- Reste poli
- Utilise une bordure sans texture
- Reçoit une finition séparée
L'acier à outils peut également influencer la stratégie de finition globale. Le guide comparatif des aciers à moules BOONA P20, H13, NAK80 et S136 explique comment le polissage, la corrosion, l'usure et les exigences de moulage influent sur le choix de l'acier.
Pourquoi les plaques de texture physique sont importantes
Le rendu informatique aide les équipes à comparer les grandes orientations de texture, mais un écran constitue un piètre critère d'évaluation esthétique final.
L'angle d'éclairage modifie la profondeur des ombres. L'exposition altère le contraste. La compression d'image supprime les détails fins. Différents écrans affichent une même photographie différemment.
Une plaque de texture physique devient particulièrement utile lorsque :
- L'apparence est essentielle pour une marque.
- Deux textures MT similaires sont en cours d'examen.
- Les parties adjacentes utilisent des résines différentes.
- La texture couvre une grande surface visible.
- La couleur modifie fortement la brillance perçue.
- L'orientation des motifs est importante
- Le client et le mouliste ont besoin d'une référence d'approbation.
Une séquence de développement pratique est :
Rendu CAO → référence de texture → plaque moulée → échantillon destiné à la production
La plaque elle-même devrait également être documentée.
Consignez le code MT, la résine le cas échéant, la couleur, le statut d'homologation et toutes les conditions de visualisation spécifiques.
Le client et le fournisseur de moules doivent convenir de la référence à suivre en cas d'incohérence entre une photographie, un dessin et la plaque physique.
Un échantillon signé élimine une grande partie de l'ambiguïté qui apparaît autrement lors de l'approbation finale d'un produit cosmétique.
Codes de texture de moule par rapport à SPI, VDI 3400 et Ra
Les mesures MT, SPI, VDI et de rugosité décrivent toutes l'état de surface, mais elles servent des objectifs différents.
| Système | Décrit principalement | Utilisation typique |
| Mold-Tech MT | texture à motifs spécifiques | Surfaces moulées décoratives et tactiles |
| SPI | Cours de polissage/préparation des moules | Brillant à travers les surfaces mates |
| VDI3400 | Grade de texture lié à l'EDM | Textures mates techniques contrôlées |
| Ra / Sa | Paramètres de surface quantitatifs | métrologie de surface |
Des problèmes surviennent lorsque les ingénieurs tentent d'établir des conversions exactes entre eux.
Un grain MT contient des informations sur la structure spatiale qu'une seule valeur Ra ne peut pas représenter.
Les classes SPI sont étroitement liées à la préparation et au polissage des moules. Les grades VDI constituent un autre système de classification de la texture. Ra et Sa fournissent des informations quantitatives mesurées.
La mesure de la rugosité peut encore s'avérer extrêmement utile, notamment lorsqu'une surface fonctionnelle nécessite une inspection.
L'approche la plus sûre consiste à identifier une spécification de contrôle, puis à ajouter d'autres paramètres uniquement lorsqu'ils remplissent une fonction claire.
Par exemple, une surface d'aspect peut utiliser un code de texture MT plus une plaque physique approuvée, tandis qu'une surface d'étanchéité voisine reçoit une exigence de texture de surface mesurée.
Erreurs courantes dans la spécification du code de texture des moisissures
Plusieurs erreurs récurrentes génèrent des questions inutiles lors de la mise au point des outils.
Partant du principe que des numéros MT plus élevés signifient toujours une rugosité plus importante
Considérez chaque désignation MT comme une référence de texture individuelle. Ne déduisez pas la profondeur uniquement à partir du nombre.
Inscription uniquement « Finition Mold-Tech »
Précisez le code exact et les surfaces qui le reçoivent.
Ajouter de la texture après la finalisation du brouillon
Le tirage et la texture interagissent lors de l'éjection. Examinez-les ensemble.
Remplacement de MT par Ra
La rugosité moyenne ne peut pas définir complètement un motif conçu.
Laisser les limites de texture indéfinies
Indiquez où le grain s'arrête autour des lignes de séparation, des logos, des zones d'étanchéité et des finitions adjacentes.
Approuver la texture à partir d'une seule photographie
Les photographies facilitent la communication. Les plaques physiques offrent aux équipes un support visuel plus solide.
Ignorer la résine de production
Les conditions relatives aux matériaux et à leur traitement influencent la reproduction de la texture et le brillant.
Appliquer un seul angle de dépouille partout
La hauteur de la paroi, la résine, la direction de traction et la géométrie de la texture peuvent créer des conditions de démoulage très différentes.
Résoudre ces questions lors de la conception pour la fabrication (DFM) est généralement plus facile que de modifier l'acier du moule fini après l'application de la texture.
FAQ
Que signifie MT-11010 ?
Le document MT-11010 désigne une référence de texture Mold-Tech spécifique. Les ingénieurs doivent utiliser l'échantillon de texture approuvé ou la spécification de référence pour définir les exigences d'aspect, de profondeur et de dépouille du projet.
Le MT-11020 est-il plus rugueux que le MT-11010 ?
Ne choisissez pas entre ces produits en vous basant uniquement sur les numéros de code. Il s'agit de désignations de texture distinctes qui doivent être évaluées à l'aide des plaques de référence appropriées et des exigences techniques.
Quel angle de dépouille le MT-11010 requiert-il ?
L'angle de dépouille requis doit être vérifié en fonction des données de texture, de la hauteur de paroi, de la résine, de la géométrie du moule et du sens de tirage. Un angle unique ne saurait être appliqué systématiquement.
Le MT-11555 est-il simplement une version plus approfondie du MT-11010 ?
La spécification MT-11555 doit être considérée comme une spécification de texture à part entière. Veuillez examiner le motif, la profondeur, la plaque et les exigences d'outillage associées.
Les textures Mold-Tech peuvent-elles être converties directement en Ra ?
Il n'existe pas d'équivalence visuelle complète et fiable. Ra mesure un aspect de la rugosité de surface, tandis que la texture MT contient également des informations sur le motif, l'espacement et la direction.
À quel moment le moule doit-il recevoir sa texture finale ?
La séquence dépend de l'outillage et du plan d'approbation. Les exigences en matière de dépouille, de géométrie du moule et d'aspect doivent être confirmées avant la texturation finale, et l'outilleur doit définir à quel moment l'application de la texture s'intègre à la validation du moule.
Conclusion : Lire les codes MT comme des spécifications de fabrication
Les codes de texture de moule efficaces relient l'objectif esthétique aux conditions d'outillage et de moulage nécessaires pour le reproduire.
La chaîne d'ingénierie pratique est la suivante :
Code MT → motif approuvé → profondeur de texture → dessin → résine → géométrie du moule → conditions de moulage → aspect approuvé
Les valeurs MT-11010 à MT-11555 doivent donc être interprétées comme des références de texture spécifiques plutôt que comme des positions sur une simple échelle de rugosité linéaire.
Les problèmes liés au dessin, aux limites de texture, à la réponse de la résine, à l'emplacement des lignes de joint et aux échantillons d'approbation doivent être résolus tant que le produit et l'outillage peuvent encore évoluer de manière économique.
Pour un boîtier moulé par injection, un panneau de commande, un composant de garniture automobile ou toute autre pièce en plastique dont l'apparence est cruciale, envoyez le fichier CAO 3D, le dessin contrôlé, la spécification de la résine et les indications de texture MT via le service d'outillage de moulage par injection BOONA pour une analyse DFM avant que la géométrie de texture finale ne soit verrouillée.


