Un fournisseur télécharge un formulaire de soumission de pièce signé, ferme le portail client et attend l'approbation. Le lendemain matin, le dossier est refusé : le client a demandé une validation de niveau 4 et plusieurs enregistrements spécifiques au client sont manquants. Le fournisseur avait pourtant déjà réalisé l'étude dimensionnelle, les essais de matériaux et l'analyse de capabilité. Aucun de ces éléments n'est parvenu à l'évaluateur.
C’est là le problème pratique que pose la distinction entre les niveaux 1, 3 et 4 du PPAP . Le niveau détermine les documents que le client reçoit, auxquels il conserve l’accès ou qu’il examine à l’aide d’une liste de contrôle personnalisée. Une mauvaise interprétation de cette distinction peut retarder l’approbation de l’outillage, la production pilote et la première expédition autorisée.
Une soumission fiable commence par la résolution de trois questions : Quelles preuves s’appliquent à la pièce ? Que doit conserver le fournisseur ? Que doit-il envoyer au client ?
Que contrôlent réellement les niveaux 1, 3 et 4 de la PPP ?
Le processus d'approbation des pièces de production (PPAP) atteste que les pièces fabriquées en conditions de production sont conformes au dossier de conception et aux spécifications techniques. Les niveaux de soumission PPAP déterminent les éléments de preuve que le fournisseur présente au client ; ils ne dispensent pas des travaux de planification, de validation, d'essais ou de conservation des documents requis.
La liste de contrôle de préparation des fournisseurs de sous-traitance accessible au public de l'AIAG demande si les organisations remplissent tous les éléments PPAP applicables pour les produits et processus de production nouveaux ou révisés, quel que soit le niveau de soumission demandé par le client.
Quatre décisions distinctes sont donc importantes :
- Si un élément PPAP s'applique à la partie
- Que le fournisseur soumette ou conserve l'enregistrement
- Que le client demande des échantillons ou une évaluation sur place
- Que le client approuve, rejette ou accorde une approbation provisoire
Cette différence est importante car les faiblesses des systèmes qualité concernent souvent les mêmes éléments de preuve utilisés dans le cadre du PPAP. Selon les données d'audit mondial de l'IATF de novembre 2024 , la résolution de problèmes représentait 10.07 % des non-conformités majeures. Les résultats de la conception des processus de fabrication représentaient 4.34 %, les plans de contrôle 3.13 % et l'analyse du système de mesure 3.11 %. Il s'agit de résultats d'audits de certification et non de taux de rejet PPAP, mais ils expliquent pourquoi les clients examinent attentivement la chaîne de preuves.
Comparaison rapide des niveaux 1, 3 et 4 de la PPP
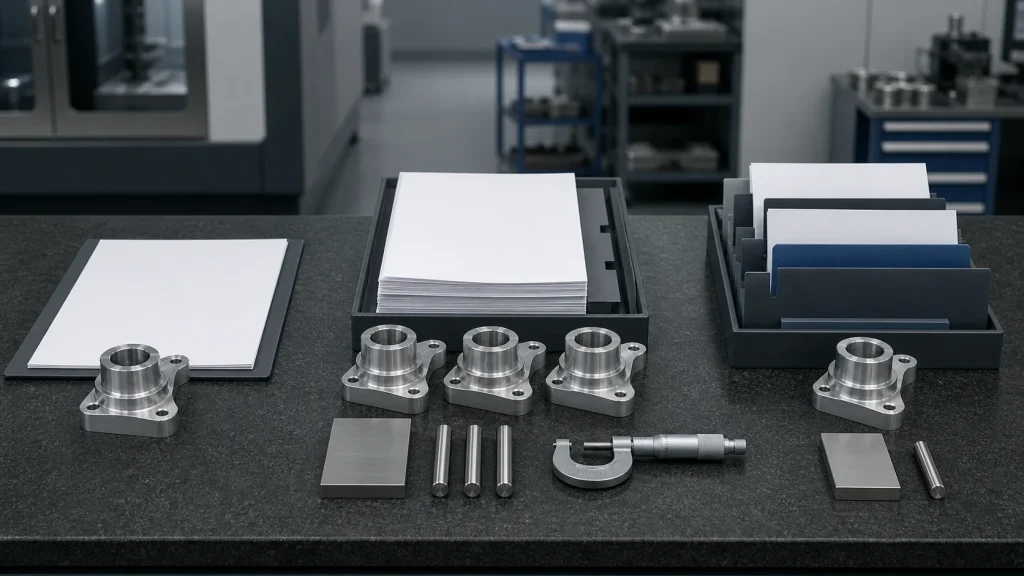
La question centrale est de savoir quels documents PPAP les fournisseurs doivent soumettre . Le tableau comparatif ci-dessous distingue le périmètre de soumission standard des documents pouvant être conservés sur le site de production.
| Exigence | Niveau 1 | Niveau 3 | Niveau 4 |
|---|---|---|---|
| Mandat de soumission de pièce | Soumettre | Soumettre | Soumettre |
| Rapport d'approbation de l'apparence | Soumettre pour les articles de présentation désignés | Soumettre le cas échéant | Suivre les instructions du client |
| Échantillons de production | Conserver sauf demande | Soumettre | Ne soumettre que si spécifié |
| Preuves à l'appui | Compléter et conserver les dossiers applicables | Soumettez le dossier complet applicable | Soumettre la sélection définie par le client |
| Structure du paquet | soumission minimale standard | soumission standard complète | soumission personnalisée |
| Risque primaire | En supposant que peu de préparation soit nécessaire | Preuves manquantes ou incohérentes | En supposant qu'il existe une liste de contrôle universelle |
Le niveau 3 est le niveau par défaut de l'AIAG, sauf si un représentant autorisé du client spécifie un autre niveau. Le niveau 4 n'a pas de position fixe dans la hiérarchie. Un client peut demander trois enregistrements sélectionnés, un ensemble similaire au niveau 3, ou des formulaires supplémentaires qui rendent la soumission plus complexe.
Des termes comme « ensemble complet » restent sujets à interprétation. Un fournisseur non responsable de la conception du produit peut ne pas posséder d'AMDEC. Une pièce non esthétique peut ne pas nécessiter de rapport d'approbation esthétique. Chaque exclusion doit être justifiée par un document, et non pas simplement consignée dans un dossier vide.
Exigences PPAP de niveau 1
Les exigences de base du PPAP de niveau 1 prévoient la soumission du certificat de soumission de pièce (PSW). Un élément d'aspect désigné requiert également le rapport d'approbation d'aspect correspondant. Les instructions spécifiques du client peuvent constituer des éléments de preuve supplémentaires.
Le PSW (Process Work Report) identifie la pièce, la révision, l'organisme et le site de fabrication, le motif de la soumission, le niveau demandé et les résultats de la soumission. Son autorisation confirme que le représentant responsable du fournisseur a examiné les éléments de preuve applicables et que les résultats satisfont aux exigences du client ou ont approuvé les dérogations.
Le niveau 1 réduit la quantité de documents transférés au client. Le fournisseur continue de fournir les documents de conception applicables, le schéma de procédé, l'AMDEC processus, le plan de contrôle, l'analyse de sécurité des matériaux (MSA), les résultats dimensionnels, les rapports d'essais, les études de procédé initiales, les preuves de laboratoire, les échantillons, les outils de vérification et les exigences spécifiques du client. Ces documents restent contrôlés et disponibles conformément aux règles de conservation.
Cette distinction rend le niveau 1 approprié lorsque le client maîtrise déjà le processus, considère la soumission comme présentant un faible risque ou souhaite une nouvelle soumission simplifiée. Le fournisseur doit néanmoins rester prêt à répondre à toute demande de documents, audit, investigation technique ou revue de modification ultérieure.
Avant d'envoyer le certificat, veuillez confirmer la révision du dessin, le motif de la soumission, la spécification du matériau, le lieu de production, l'identification de l'outillage et l'état de chaque résultat applicable. Un certificat de conformité signé ne peut pas compenser les non-conformités non résolues.
Liste de contrôle et preuves à l'appui du PPAP de niveau 3
Une liste de contrôle PPAP de niveau 3 couvre le PSW, les échantillons de production et l'ensemble des données justificatives applicables. Les équipes peuvent organiser les éléments standard en quatre groupes interconnectés :
- Définition du produit : Dossier de conception, modifications techniques autorisées, approbation technique du client et DFMEA le cas échéant.
- Contrôle de processus: Diagramme de flux de processus, AMDEC processus, plan de contrôle et études de systèmes de mesure
- Vérification: résultats dimensionnels, essais de matériaux et de performance, études préliminaires du procédé et documentation de laboratoire qualifiée
- Approbation et référence : Rapport d'analyse après incident (RAA), pièces d'essai, échantillon maître, outils de contrôle, dossiers spécifiques au client et PSW
Les examinateurs exigent une cohérence entre ces documents. Toute caractéristique particulière figurant sur le dessin doit apparaître dans l'AMDEC processus, le plan de contrôle, le plan de mesure, le rapport dimensionnel et l'étude de capabilité, le cas échéant. Les références des pièces, les révisions techniques, l'identification des cavités ou des outils, les quantités d'échantillons et les dates de fabrication doivent concorder.
Le processus de contrôle qualité et d'inspection documenté de BOONA illustre les types de preuves de fabrication que les acheteurs peuvent demander, notamment l'inspection dimensionnelle, les rapports de mesure tridimensionnelle, la documentation des matériaux et les enregistrements de performance. La liste de contrôle PPAP du client reste la référence pour l'emballage final.
Le niveau 3 se complexifie lorsque les services créent les documents indépendamment. Un examen interfonctionnel devrait permettre de relier les services d'ingénierie, de production, de qualité, d'achats, les laboratoires et les preuves de niveau inférieur avant toute signature du mandat.
Les exigences de niveau 4 du PPAP sont définies par le client.
La caractéristique essentielle des exigences PPAP de niveau 4 est le contrôle exercé par le client. Le dossier standard comprend le PSW (Process Process Worksheet) ainsi que toute autre preuve identifiée par le client. Les échantillons, les rapports dimensionnels, les études de capabilité, les déclarations de matériaux, les garanties de sous-traitance, les enregistrements d'aspect ou les classeurs spécifiques au portail ne sont intégrés au dossier que sur instruction du client.
Un exemple actuel d'un constructeur automobile illustre l'ampleur que peut prendre cette orientation. Les exigences spécifiques au client du groupe Volvo, publiées en février 2025, stipulent que le niveau 4 s'applique à tous les composants, sauf accord contraire. Ce même document exige que les études de capabilité portant sur des caractéristiques spéciales ou critiques désignées utilisent au moins 30 pièces issues de la production principale. Il spécifie également un délai de cinq semaines avant la production initiale pour l'analyse intégrée des données (IMDS).
Ces numéros appartiennent au système de Volvo. Les fournisseurs ne doivent en aucun cas les copier dans un dossier client non lié à celui-ci, en tant que règles PPAP universelles.
Le niveau 4 peut être plus restreint, comparable ou plus étendu que le niveau 3. La demande de devis ou l'accord qualité doit identifier chaque enregistrement requis, la quantité d'échantillons, le flux de production, le format de fichier, le champ du portail, l'approbateur et l'obligation de conservation.
💡 Conseil de pro : Convertissez chaque demande de niveau 4 en une matrice de soumission signée. Incluez des colonnes pour l’applicabilité, le statut (soumettre ou conserver), le responsable, la révision, la date d’échéance et l’approbation du client.
Comment les clients choisissent le niveau de soumission
Le niveau de qualification est déterminé par le représentant autorisé du client, souvent en concertation avec les équipes qualité, ingénierie, achats et affaires réglementaires du fournisseur. Cette décision peut tenir compte de la criticité de la pièce, de la maturité du processus, de l'historique du fournisseur, de la responsabilité de la conception, de l'état de l'outillage et du motif de la demande.
Un nouveau composant lié à la sécurité, issu d'une nouvelle ligne de production, peut faire l'objet d'une exigence détaillée. Une modification technique mineure, étayée par des preuves, peut justifier le niveau 1. Un autre client peut utiliser le niveau 4 comme flux de travail habituel, car son portail et son manuel fournisseur définissent une solution personnalisée.
Les événements pouvant déclencher une soumission ou une nouvelle soumission comprennent :
- Une nouvelle pièce ou un nouveau fournisseur
- Modifications techniques affectant l'ajustement, la forme, la fonction ou les performances
- Un nouveau site de production ou un site de production transféré
- Remplacement, transfert ou remise à neuf majeure de l'outillage
- changements de matériaux ou de procédés
- Changements concernant les fournisseurs de sous-traitance
- Correction d'une anomalie dans une soumission précédente
- Longues périodes d'inactivité de production, où les règles clients s'appliquent
Le niveau de soumission et le statut d'approbation restent distincts. Le niveau 3 décrit les preuves présentées. Les mentions « Approuvé », « Approbation provisoire » et « Rejeté » indiquent la décision du client. L'expédition de la production ne doit débuter qu'après autorisation du client et selon ses conditions.
Comment construire correctement un PPAP de niveau 1, 3 ou 4 ?
Un flux de travail rigoureux permet d'éviter la plupart des erreurs de paquetage.
1. Geler les entrées de régulation
Confirmer la révision du dessin, les spécifications, les modifications techniques, le bon de commande, le motif de la soumission, le manuel client et le niveau requis. Résoudre les conflits avant le lancement de la production.
2. Créer une matrice d'applicabilité
Listez chaque élément PPAP et indiquez son responsable, son statut, sa révision, les exigences de soumission et son lieu de conservation. Consignez la justification de chaque élément non applicable.
3. Planifier la production des preuves
Les échantillons et les données doivent être représentatifs des matériaux, outillages, opérateurs, équipements, instruments de mesure, paramètres de processus et lieu de production prévus. Les services de fabrication en petites séries de BOONA peuvent prendre en charge la production de pièces pilotes et de pièces destinées à la production, le client vérifiant ensuite la conformité de la production aux critères PPAP.
4. Relier les enregistrements
Vérifiez scrupuleusement le dessin, le flux de processus, l'AMDEC processus, le plan de contrôle, l'analyse des systèmes de mesure, le rapport d'inspection, les résultats des analyses de matériaux, les études de capabilité, les échantillons et le document de travail. Une seule erreur de révision peut compromettre un dossier par ailleurs complet.
5. Examen avant autorisation
Vérifiez que chaque résultat est conforme ou qu'une déviation approuvée par le client est documentée. Confirmez les noms de fichiers, les champs du portail, l'identification des échantillons et les signatures requises.
6. Contrôler la ligne de base soumise
Archivez précisément ce que le client a reçu. Consignez son statut et empêchez les échanges informels de documents qui pourraient créer des versions concurrentes.
Exemple d'application publié : Qualité de l'induit d'un moteur électrique
Une étude de cas publiée dans le secteur manufacturier démontre l'importance des preuves de processus liées. Il s'agissait d'une étude industrielle universitaire et non d'un projet client de BOONA, et elle n'évaluait pas directement les niveaux de soumission PPAP.
L' étude de cas 2024 en sciences appliquées, portant sur une ligne de production d'induits de moteurs électriques automobiles, a analysé 1 173 538 unités produites entre janvier et septembre 2022. Le taux de rebut moyen a atteint 2.92 %, contre un objectif de 0.7 % pour l'usine. Les défaillances les plus fréquentes étaient dues à des défauts d'isolation sous haute tension liés au contact entre le fil et les tôles magnétiques, à des problèmes de revêtement époxy et à des arêtes vives des tôles.
L'équipe a mené une enquête basée sur la méthode PDCA, revu les contrôles de processus et mis à jour le plan de contrôle et l'AMDEC processus. Après la mise en œuvre, les performances ont dépassé l'objectif de 0.7 % de rebuts et les chercheurs ont estimé les économies annuelles sur les coûts des matériaux à environ 135 000 $ US.
Ces résultats ne permettent pas de prédire les économies réalisées dans une autre usine. Ils montrent comment une modification technique doit se propager à travers l'analyse des risques, la maîtrise des processus, l'inspection et la documentation. Lors de la procédure PPAP, des enregistrements incohérents soulèvent des doutes quant à la conformité du processus approuvé avec les mesures correctives mises en œuvre. Une chaîne de preuves cohérente offre au client une base plus solide pour son approbation.
Erreurs courantes de soumission et contrôles des demandes de devis
Les problèmes récurrents commencent généralement avant même que le colis n'arrive chez le client :
- Considérer le niveau 1 comme une autorisation de laisser les preuves applicables inachevées
- Bâtiment de niveau 4 à partir d'un modèle supposé
- Suppression des échantillons de niveau 3
- Mélanger les révisions des dessins, des PFMEA, des plans de contrôle ou des rapports de test
- Collecte de données à partir d'outillage prototype au lieu du processus prévu
- L'utilisation des résultats de capacité à partir d'un système de mesure inadapté
- Laisser les caractéristiques spéciales déconnectées d'un enregistrement à l'autre
- Indiquer qu'un élément n'est pas applicable sans explication
- Formulaires clients manquants, preuves de niveau inférieur ou champs de portail manquants
- Signer le PSW alors que les résultats restent incertains
La demande de devis doit définir le niveau demandé, la quantité d'échantillons, les cavités ou les flux de production, la portée de la disposition dimensionnelle, les tests, l'analyse de sécurité des matériaux (MSA), les exigences de capacité, les qualifications du laboratoire, le rapport sur les matériaux, les preuves d'emballage, le format de fichier et le portail d'approbation.
La qualité des prestations influe sur le prix et les délais. Un forfait de niveau 3, qui couvre plusieurs outils et des caractéristiques spécifiques, exige une planification plus poussée qu'une demande de garantie de niveau 1. Le devis pour un forfait de niveau 4 ne peut être établi avec précision qu'après réception de la liste de contrôle du client.
Une brève clarification lors de l'approvisionnement coûte bien moins cher que de recommencer une production parce que les preuves soumises provenaient d'une mauvaise révision, d'un mauvais outil, d'un mauvais lot de matériaux ou d'une mauvaise condition de processus.
FAQ
Quelle est la différence entre le PPAP de niveau 1, de niveau 3 et de niveau 4 ?
Le niveau 1 soumet le PSW et l'approbation d'apparence requise. Le niveau 3 soumet des échantillons et toutes les données justificatives requises. Le niveau 4 soumet le PSW ainsi que les preuves spécifiques définies par le client.
Le niveau 1 signifie-t-il que le fournisseur prépare uniquement un PSW ?
Non. Le fournisseur doit traiter et conserver les preuves PPAP applicables. Le niveau 1 réduit principalement les éléments transmis au client.
Le niveau 3 du PPAP est-il toujours le niveau par défaut ?
AIAG considère le niveau 3 comme le niveau par défaut, sauf si le représentant autorisé du client spécifie un autre niveau. Les exigences spécifiques du client peuvent définir un forfait standard différent.
Le niveau 4 exige-t-il la totalité des 18 éléments PPAP ?
Uniquement lorsque les instructions écrites du client l'exigent. Le niveau 4 ne dispose pas de liste de contrôle universelle, et certains éléments peuvent ne pas s'appliquer à une pièce particulière.
Des échantillons sont-ils requis pour le niveau 4 ?
Les échantillons sont soumis au niveau 4 à la demande du client. Le fournisseur doit alors confirmer la quantité, l'identification, les cavités, les outils et le mode de livraison.
Un client peut-il modifier le niveau PPAP après avoir reçu un devis ?
Oui, si le contrat et les procédures du client le permettent. Les fournisseurs doivent documenter le périmètre modifié et évaluer son impact sur les essais, les échantillons, les coûts et les délais avant de poursuivre.
Conclusion
La gestion des niveaux 1, 3 et 4 du PPAP devient plus simple une fois que les équipes distinguent les preuves applicables du périmètre de la soumission. Le niveau 1 envoie le mandat et l'approbation de l'apparence, le cas échéant. Le niveau 3 envoie des échantillons et le dossier complet requis. Le niveau 4 suit une matrice écrite définie par le client.
Avant de produire des échantillons, vérifiez le niveau, la révision du dessin, le motif de la soumission, les règles spécifiques au client, le plan d'échantillonnage, les conditions de production et le format du portail. Ensuite, centralisez les données de conception, l'AMDEC processus, le plan de contrôle, le système de mesure, les données d'inspection, les résultats de capabilité et le PSW dans une base de référence contrôlée.
Si votre programme nécessite des pièces usinées destinées à la production et une documentation d'inspection rigoureuse, veuillez transmettre à BOONA le modèle CAO, le dessin, les spécifications des matériaux, la quantité, le niveau PPAP et la liste de contrôle client. L'équipe pourra évaluer la faisabilité et répondre aux exigences d'inspection grâce à ses services d'usinage CNC de précision . Envoyez votre demande de devis pour lancer l'étude technique.