
La durée de vie des outils en silicone détermine le nombre de pièces moulées sous vide acceptables qu'un moule souple peut produire avant que la réplication de surface, la précision dimensionnelle ou la fiabilité du démoulage ne commencent à décliner.
Un acheteur commande 60 boutons de précision à partir d'un modèle maître approuvé. Les pièces issues des premiers cycles de production présentent des marquages de position nets, une géométrie d'alésage régulière et une finition mate uniforme. Plus tard dans le lot, les contrôleurs constatent des bavures plus importantes, un marquage moins net et une résistance accrue au démoulage.
Le moule en silicone se ferme toujours et contient la résine de polyuréthane, l'acheteur demande donc pourquoi la production ne peut pas continuer.
Cette question révèle la véritable signification de la durée de vie des moules en silicone pour le moulage sous vide . Un moule en silicone passe rarement de parfait à inutilisable en un seul cycle. L'exposition à des produits chimiques, les étirements répétés, l'usure de la cavité et la déformation de la ligne de joint réduisent progressivement ses performances.
La limite classique de 20 exemplaires est surtout utile comme seuil de planification qualité. Elle représente un objectif pratique pour les pièces conformes, plutôt que le cycle auquel chaque moule se déchire physiquement. La géométrie, la chimie de la résine, les conditions de polymérisation, les exigences de surface et les tolérances d'emboutissage déterminent la durée de vie utile réelle.
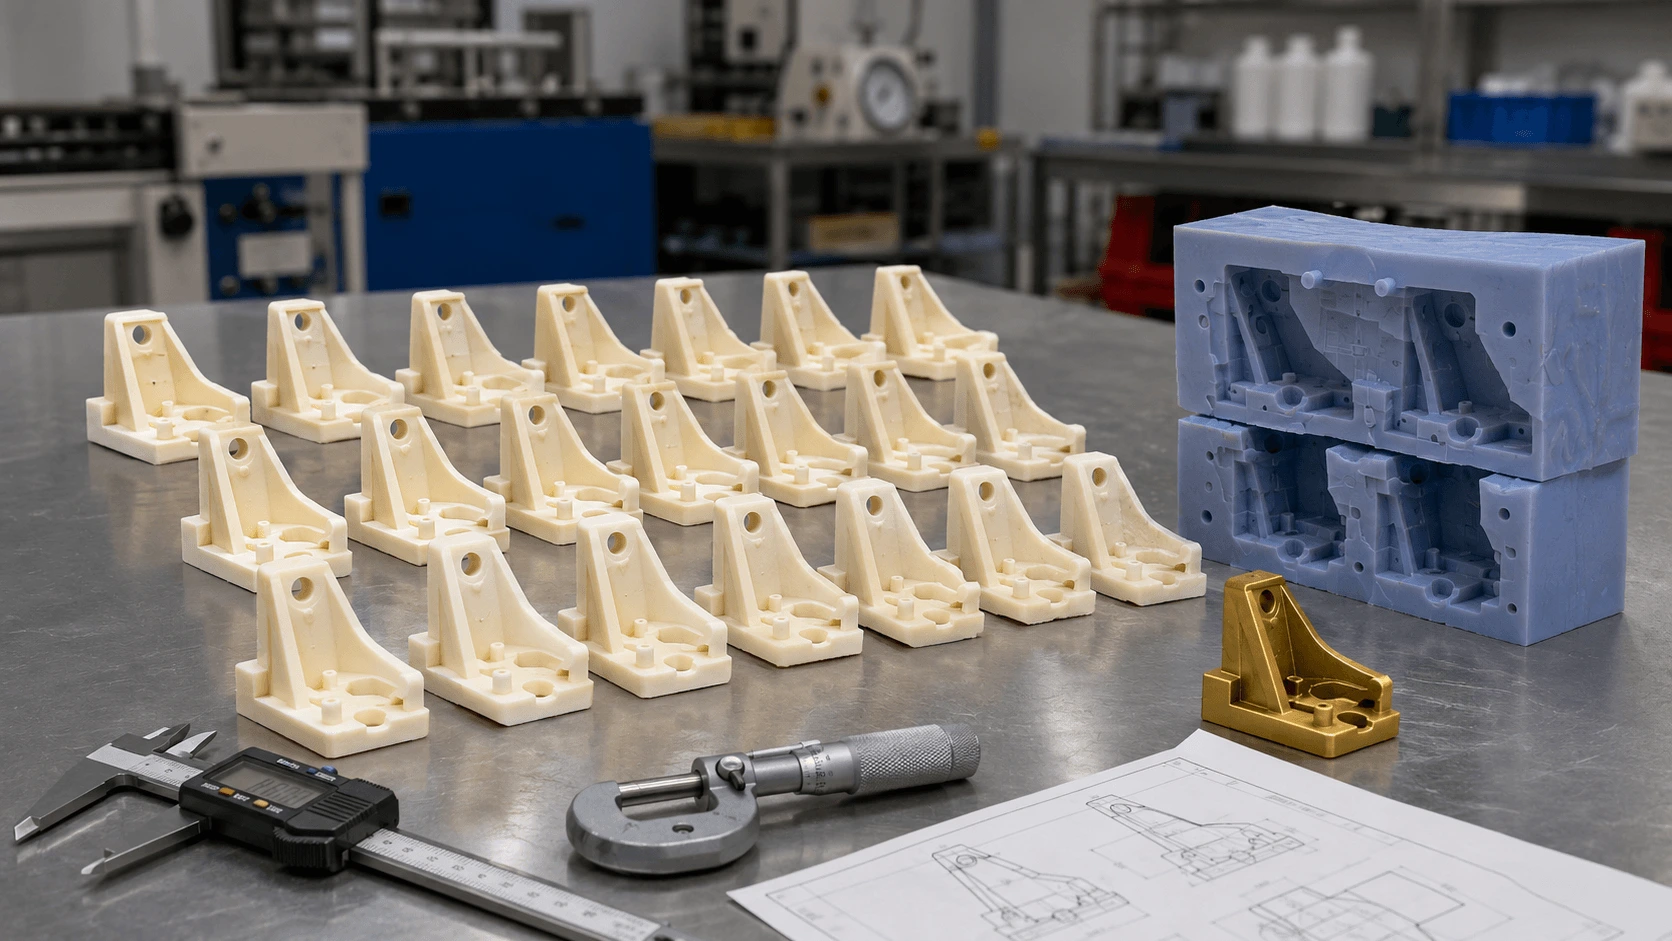
Que signifie la durée de vie d'un moule en silicone en moulage sous vide ?
La durée de vie des moules de coulée sous vide peut désigner trois limites distinctes. L'équipe d'achat doit identifier celle qui est déterminante pour le projet avant de comparer les devis.
Durée de vie du moule physique
Le moule se ferme toujours, contient de la résine liquide, polymérise la pièce coulée et la démoule sans déchirure catastrophique. Un outil peut rester physiquement intact même si ses performances dimensionnelles ou esthétiques se sont dégradées.
Durée de vie du moule dimensionnel
La cavité continue de reproduire les caractéristiques essentielles dans les limites des tolérances de dessin. Les noyaux en silicone minces, les parois de la cavité non soutenues et les lignes de joint endommagées peuvent modifier l'emplacement des alésages, la position des parois ou les dimensions extérieures.
Durée de vie des moules cosmétiques
Le moule reproduit toujours le brillant, la texture, le lettrage, la définition des bords et l'aspect de la ligne de séparation établis par l'échantillon approuvé.
Ces limites sont rarement atteintes pour un même nombre de prises de vue. Un support interne dissimulé, doté de tolérances importantes, peut rester acceptable plus longtemps qu'un cache transparent ou qu'une interface utilisateur brillante.
Une étude de 2022 sur le moulage sous vide à l'échelle industrielle décrit l'outillage en silicone comme un procédé à durée de vie limitée, adapté aux prototypes et aux petites séries de pièces thermodurcissables. Cette étude rapporte des cycles de moulage atteignant environ 90 minutes dans la littérature analysée, la durée de vie des moules restant généralement inférieure à 50 cycles . Ces chiffres correspondent à un large éventail de recherches et ne constituent pas un objectif de livraison recommandé pour chaque projet commercial.
Pour l'établissement du devis, 20 exemplaires devraient correspondre à environ 20 pièces acceptées par rapport aux exigences définies.
Pourquoi le polyuréthane provoque la dégradation des moules en silicone
Le principal mécanisme de dégradation des moules en silicone associe l'exposition chimique à des contraintes mécaniques répétées.
Les systèmes de moulage en polyuréthane contiennent généralement un polyol et un isocyanate. Lors du durcissement, les molécules d'isocyanate peuvent diffuser dans le silicone près de la surface de la cavité. Des réactions impliquant l'humidité résiduelle forment ensuite des structures de polyurée à l'intérieur de la matrice de silicone.
Au fil des cycles répétés, ces modifications chimiques peuvent altérer :
- Rugosité de surface
- Dureté
- Comportement en traction
- Élongation
- Résistance aux fissures
- récupération élastique après démoulage
La même étude de 2022 explique que les zones riches en polyurée peuvent contribuer au blanchiment des dents et à la formation de fissures. Le démoulage étire et déforme ensuite le silicone chimiquement altéré, ce qui permet à de petits défauts de se transformer en fissures visibles ou en déchirures localisées.
Ce mécanisme explique également pourquoi les techniciens peuvent observer des changements de comportement du moule avant sa défaillance complète. La cavité peut démouler facilement les premières pièces, puis nécessiter une force plus importante après plusieurs cycles de coulée. La texture fine peut s'adoucir, les surfaces brillantes peuvent devenir moins réfléchissantes et les noyaux flexibles peuvent ne plus reprendre intégralement leur forme initiale.
La température et la durée d'exposition influent sur la diffusion et la vitesse de réaction, mais la chaleur seule n'explique pas les dommages. Décrire la résine comme une simple « combustion » du moule néglige l'interaction entre la chimie du polyuréthane, la structure du silicone, les conditions de polymérisation et les contraintes de démoulage cycliques.
La compatibilité chimique de la formulation PU sélectionnée peut donc affecter la durée de vie de l'outil autant que la dureté nominale du silicone.
Comment la géométrie influence la durée de vie des moules en silicone lors du moulage sous vide
La géométrie de la pièce détermine souvent si un outil en silicone produit 12, 20 ou plus de pièces moulées acceptables.
Les caractéristiques à haut risque comprennent :
- Dépouilles profondes
- Inversion de courant
- fentes internes étroites
- Côtes hautes
- Noyaux en silicone minces
- Transitions abruptes
- Lettrage gravé en profondeur
- grandes surfaces texturées
- longs murs clos
- Caractéristiques nécessitant une torsion lors du déverrouillage
Un simple couvercle ouvert peut ne nécessiter qu'une légère flexion du moule. Un petit rotor de contrôle des fluides, doté de canaux incurvés et de noyaux internes étroits, peut exercer une contrainte bien plus importante sur le silicone à chaque cycle de démoulage.
La surface de contact a également son importance. Une cavité fortement texturée expose davantage de silicone au polyuréthane qu'une cavité lisse de mêmes dimensions. La texture assure également une meilleure adhérence mécanique avec le moulage, augmentant ainsi la force de démoulage.
La découpe du moule et la conception de la ligne de joint peuvent répartir ou concentrer ces contraintes. Une découpe mal choisie peut obliger l'opérateur à étirer une zone de manière répétée. Des bouchons amovibles ou des noyaux en silicone séparés peuvent réduire la déformation autour des ouvertures internes et des contre-dépouilles difficiles.
L'outillage flexible permet de réaliser des caractéristiques qui nécessiteraient des glissières ou des éjecteurs dans un moule en acier, mais cette flexibilité ne supprime pas les contraintes de démoulage. Un angle de dépouille raisonnable, des rayons internes plus importants, des parois de moule renforcées et des découpes soigneusement positionnées peuvent prolonger la durée de vie de l'outillage en silicone sans altérer l'aspect visuel du produit.
La planification de la durée de vie des outils doit donc commencer lors de l'analyse de la fabricabilité, et non après que le modèle maître soit déjà entré dans la fabrication du moule.
Quels changements surviennent avant que le moule ne se détériore complètement ?
Un moule en silicone déchiré constitue un signal d'arrêt évident. La plupart des problèmes de qualité en production commencent bien avant.
Modifications de la surface et du brillant
Les zones très brillantes peuvent devenir opaques ou moins réfléchissantes. Les textures mates fines peuvent perdre de leur uniformité. Les composants transparents révèlent plus facilement les rayures mineures, les résidus et les aspérités des cavités que les pièces opaques.
Perte des petits détails
Les marquages en relief, les ouvertures de la grille, les emplacements pour numéros de série, le moletage et les arêtes vives peuvent s'affaiblir. De petits fragments de silicone peuvent également se détacher des cavités étroites.
Détérioration de la ligne de séparation
L'ouverture et la fermeture répétées peuvent déformer les surfaces de coupe. Les bavures augmentent lorsque les deux moitiés du moule ne s'alignent plus correctement ou ne scellent plus de manière uniforme.
Dérive dimensionnelle
Les noyaux minces peuvent se déformer, s'étirer ou se durcir de façon permanente. Les parois larges et flexibles peuvent se déplacer pendant le remplissage et le durcissement. Ces variations peuvent affecter l'emplacement des trous, l'épaisseur des parois, la largeur des joints ou le profil extérieur.
Modification du comportement de libération
Une force de démoulage croissante signale souvent une détérioration de la surface ou de la géométrie. Les opérateurs peuvent observer des marques de frottement, un blanchiment, une déformation locale de la pièce ou de petites fissures dans la cavité.
Un moule peut produire des pièces visuellement acceptables malgré des variations dimensionnelles critiques. Un autre moule peut rester dimensionnellement stable tout en perdant la qualité de surface requise pour un produit cosmétique.
Les inspecteurs doivent comparer les pièces de fin de cycle au dessin et à l'échantillon approuvé. La limite déterminante est le dernier cycle produisant systématiquement des pièces conformes, et non le dernier cycle produisant une pièce moulée reconnaissable.
Pourquoi 20 exemplaires constituent un seuil pratique de contrôle qualité
Un objectif de 20 exemplaires offre aux fournisseurs un équilibre optimal entre rendement, régularité et risque de production. Il tient également compte des pièces de réglage, des rebuts imprévus, des dommages liés au démoulage et des composants de remplacement nécessaires lors de l'assemblage final.
Optimiser la production d'un moule au maximum de ses cycles peut permettre d'économiser le coût d'un autre outil. Toutefois, ces économies peuvent rapidement s'évaporer si les pièces produites en fin de cycle nécessitent un tri, une retouche, un remplacement ou un retard de livraison.
Le tableau ci-dessous présente un exemple de plan d'inspection. La fréquence réelle doit être adaptée au niveau de risque du composant.
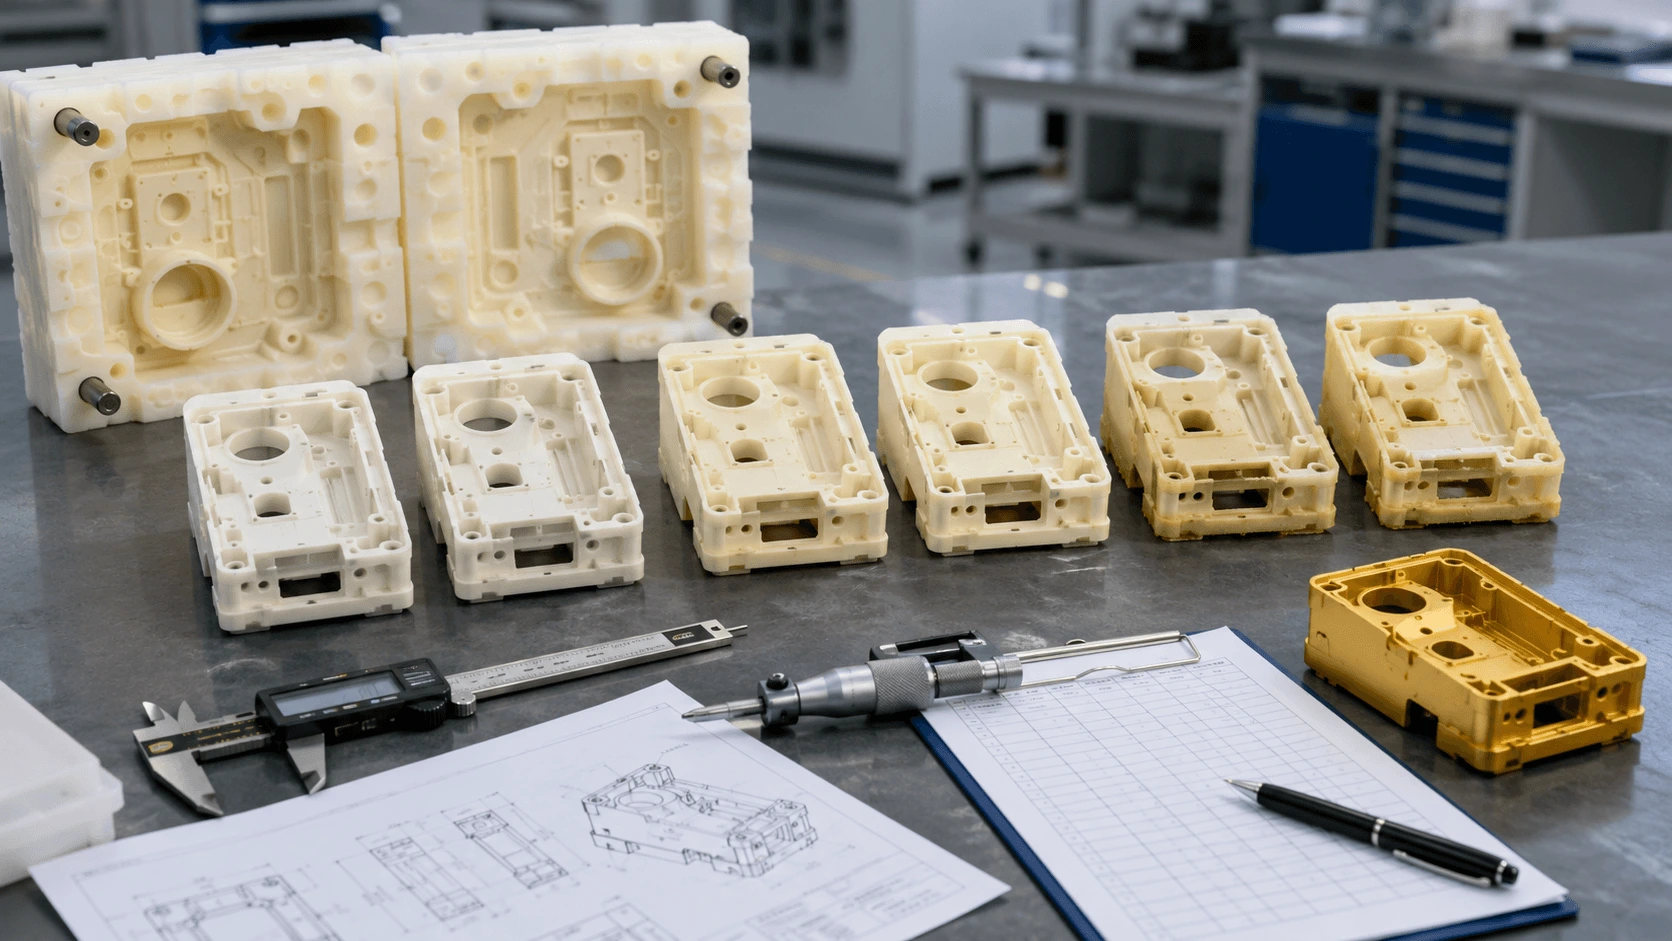
| Phase de tir | Priorité d'inspection | Principale préoccupation |
|---|---|---|
| Cycles 1 à 3 | Inspection complète du premier article | Durcissement, dimensions, couleur et surface |
| Cycles 4 à 10 | Contrôles dimensionnels et visuels de routine | Stabilité du processus |
| Cycles 11 à 15 | Examen plus détaillé et de la ligne de séparation | Usure et flash précoces |
| Cycles 16 à 20 | Inspection en fin de cycle définie | Dérive, perte de texture et dommages au lancement |
| Au-delà de la production prévue | Requalification avant expédition | Correspondance avec le dessin et l'échantillon de référence |
💡 Conseil de pro : Demandez aux fournisseurs de vous indiquer le nombre de pièces conformes par moule , plutôt que le nombre de cycles de coulée théoriques. « Vingt pièces conformes selon ces tolérances et critères esthétiques » est plus pertinent que « jusqu’à 25 injections ».
Les pièces transparentes, brillantes, fortement texturées ou difficiles à démouler peuvent atteindre leur limite de qualité avant le cycle 20. Les composants simples non cosmétiques avec de larges tolérances peuvent rester acceptables plus longtemps.
Comment la durée de vie des outils influence les coûts et la planification de la production
La planification efficace des lots de coulée sous vide commence par le nombre de moules, le rendement accepté par moule et la stratégie d'inspection.
Une commande de 20 pièces peut nécessiter un seul moule de production si la géométrie et les exigences de réception le permettent. Une commande cosmétique sans marge de sécurité peut néanmoins justifier un outillage de secours.
Pour un lot de 40 ou 60 pièces, il est généralement avantageux de réaliser plusieurs moules en silicone à partir du même moule maître. L'utilisation de plusieurs moules présente plusieurs avantages :
- Dépendance moindre à un seul outil
- Capacité de coulée parallèle
- Réduction du risque de qualité en fin de cycle
- Récupération plus rapide après un dommage accidentel
- Résultats acceptés plus prévisibles
Ils créent également des variations entre les moules. Chaque moule de production doit faire l'objet d'une approbation du premier article concernant la couleur, les dimensions, l'aspect de la ligne de joint et l'ajustement fonctionnel.
Une citation complète doit indiquer :
- Quantité de moules prévue
- Production cible acceptée par moule
- La question de savoir si les moules fonctionneront en parallèle
- Exigences relatives au premier article pour chaque moule
- Critères d'inspection des moules croisés
- Allocation pour pièces détachées
- Autorisation de remplacement de moule
- Rétention du modèle maître
La qualité du modèle maître influe sur tous les moules en silicone qui en sont dérivés. Une erreur dimensionnelle, une ligne de couche visible ou un défaut de polissage peut se répercuter sur l'ensemble du lot. La production de modèles maîtres SLA haute résolution permet de réaliser des surfaces détaillées et des géométries complexes, mais le modèle maître nécessite toujours une inspection et une validation de la finition avant le coulage du silicone.
Pour les commandes répétées, conservez autant que possible le moule original approuvé. Un vieux moule en silicone peut se déformer, accumuler des contaminants ou perdre en fiabilité pendant le stockage.
Preuves concrètes d'application : Précision des engrenages en résine sur plusieurs cycles
Une étude de 2025, évaluée par des pairs, portant sur des engrenages en résine fabriqués à l'aide de moules en silicone, fournit un exemple fonctionnel pertinent. Les chercheurs ont testé deux matériaux de silicone, deux résines de coulée et deux niveaux de qualité d'engrenages maîtres, créant ainsi huit moules en silicone . Ils ont coulé dix engrenages à partir de chaque moule , produisant au total quatre-vingts engrenages en résine , soit quarante pièces pour chaque type de résine.
L'équipe a mesuré les écarts de profil et d'hélice des dents plutôt que de se fier uniquement à l'aspect de surface. L'analyse de Pareto a classé le type de résine comme la variable testée la plus influente, suivi par la qualité initiale de la dent maîtresse, le type de silicone et le numéro de coulée.
Le numéro de coulée a également influencé les écarts mesurés, bien que leur direction et leur amplitude aient varié selon les combinaisons de résine, de silicone et de matrice. L'étude soutient donc l'inspection par cycles, sans pour autant établir un taux de dégradation universel.
Cet exemple offre plusieurs leçons pratiques :
- La chimie de la résine peut influencer la réplication dimensionnelle.
- La qualité du master affecte chaque copie créée à partir de cet outil.
- Le choix du silicone influe sur la formulation du moulage.
- La géométrie fonctionnelle peut dériver avant que le moule ne se déchire.
- Une seule caractéristique d'inspection ne peut pas représenter tous les produits.
Un projet d'engrenage peut surveiller le profil et l'écart d'hélice. Un composant de contrôle des fluides peut privilégier la position de l'alésage et la largeur d'étanchéité. Un guide de lumière peut se concentrer sur le voile et la reproduction de surface.
Le remplacement des moules doit être effectué en fonction des caractéristiques du produit qui déterminent sa fonction, son assemblage ou son acceptation par le client.
Comment prolonger la durée de vie des moules et le spécifier dans une demande de devis
L'amélioration de la durée de vie des outils commence dès la conception du produit et se poursuit tout au long du stockage des moules.
Lors de la conception des pièces
- Ajouter un tirage réaliste là où la géométrie le permet.
- Réduisez les contre-dépouilles inutiles.
- Augmenter les rayons aux transitions profondes.
- Évitez les noyaux internes en silicone fragiles.
- Séparer les éléments complexes en inserts amovibles.
Lors de la conception du moule
- Positionnez les lignes de séparation de manière à réduire l'étirement.
- Supporter les parois larges et flexibles du moule.
- Maintenir une épaisseur de silicone suffisante.
- Utilisez des bouchons amovibles autour des ouvertures internes.
- Évitez toute pression de fermeture concentrée.
Pendant le casting
- Respectez les proportions de mélange de résine approuvées.
- Contrôler la température de la résine et du moule.
- Limiter la contamination par l'humidité.
- Respectez les temps de remplissage, de gélification, de polymérisation et de post-polymérisation.
- Utilisez une méthode de démoulage reproductible.
- Nettoyez la cavité sans outils abrasifs.
L'étude de 2022 cite une approche expérimentale ayant permis d'améliorer la durée de vie des moules en silicone jusqu'à 38.5 % . Les auteurs décrivent également les limitations pratiques, de sorte que ce résultat ne saurait être généralisé. Aucun additif, revêtement ou ajustement de procédé ne permet d'éliminer complètement la détérioration pour toutes les combinaisons silicone-résine.
Une demande de devis doit définir la durée de vie du moule grâce à une production acceptée et à une inspection traçable :
Le fournisseur doit indiquer le nombre prévu de moules en silicone et le nombre cible de pièces acceptées par moule. Les pièces produites au-delà du seuil prévu doivent faire l'objet d'une nouvelle qualification dimensionnelle et esthétique par rapport à l'échantillon approuvé.
Demandez également la traçabilité des numéros de tir, l'approbation du premier article pour chaque moule, des contrôles de cohérence entre les moules et une procédure de remplacement des outils.
Erreurs courantes de planification de la durée de vie des moules en silicone
Plusieurs hypothèses engendrent des problèmes de coûts et de qualité évitables :
- Considérer le cycle 20 comme un point de défaillance physique universel
- En supposant qu'un moule intact produise encore des pièces conformes
- Citer les vers au lieu de la sortie acceptée
- Planification d'un lot cosmétique à la durée de vie théorique maximale
- En négligeant les contre-dépouilles et les contraintes de démoulage, on peut s'interroger sur leur intégrité.
- Application d'une seule estimation de durée de vie de l'outil aux pièces transparentes, mates et texturées
- Omission de l'inspection en fin de cycle
- Mélange des produits de plusieurs moules sans approbation croisée des moules
- Jeter le document original avant la clôture de la livraison
- Changer la résine PU sans vérifier la durée de vie du moule
- Réutilisation d'un moule stocké sans requalification
- Omission de l'outillage de secours dans le calendrier de production
L’expression « jusqu’à 25 exemplaires » n’offre qu’une protection limitée. Elle ne précise ni la résine, ni la géométrie, ni la norme de surface, ni les exigences dimensionnelles, ni la tolérance de rejet, ni la fréquence d’inspection.
Il est conseillé aux acheteurs d'éviter de comparer directement les moules en silicone souple aux moules d'injection en acier. Les moules en silicone offrent un faible investissement initial, une reproduction rapide et un démoulage aisé des formes complexes. Leur durée de vie limitée en restreint le champ d'application pratique.
Le choix des matériaux demeure un élément essentiel de cette planification. Le guide des résines de coulée PU pour le moulage sous vide explique comment la rigidité de la résine, son comportement au durcissement, son allongement, sa résistance à la chaleur et le choix de sa formulation influent sur la pièce et le procédé de coulée.
FAQ sur la durée de vie des moules en silicone pour le moulage sous vide
Combien de pièces un moule en silicone peut-il produire ?
Pour la planification, on prévoit généralement environ 20 pièces acceptables par moule. Le rendement réel dépend de la chimie de la résine, des contre-dépouilles, de l'état de surface, de la géométrie, des conditions de polymérisation et des critères d'acceptation. Un moule peut rester utilisable même si ses performances esthétiques ou dimensionnelles se dégradent.
Un moule en silicone se détériore-t-il immédiatement après 20 cycles ?
Non. La détérioration se développe généralement progressivement. Certains moules doivent être remplacés plus tôt, tandis que les moules simples peuvent continuer à produire des pièces acceptables au-delà du seuil prévu. Les résultats de l'inspection doivent déterminer le point d'arrêt.
Pourquoi le polyuréthane endommage-t-il le silicone ?
Les isocyanates peuvent diffuser dans le silicone près de la surface de la cavité. Les réactions qui s'ensuivent modifient la structure et les propriétés mécaniques du matériau. Les démoulages répétés favorisent alors l'apparition de fissures superficielles, de déformations, la perte de détails et des déchirures.
Les contre-dépouilles réduisent-elles la durée de vie des moules en silicone ?
Les contre-dépouilles profondes augmentent souvent l'étirement du moule et la force de démoulage. Les contre-dépouilles, les fentes étroites, les noyaux minces et les surfaces texturées peuvent concentrer les contraintes et accélérer les dommages.
Combien de moules en silicone sont nécessaires pour 60 pièces ?
Le fournisseur doit calculer le nombre de moules nécessaires en fonction de la production acceptée, des besoins en pièces de rechange, de la géométrie et des risques esthétiques. Un plan visant environ 18 à 20 pièces conformes par moule peut nécessiter trois ou quatre moules.
Quand un projet doit-il passer au moulage par injection ?
Comparez les coûts de moulage répétitif en silicone et de coulée manuelle avec ceux de l'outillage de production lorsque la demande devient prévisible, que les quantités augmentent ou que les propriétés thermoplastiques finales deviennent obligatoires.
Recommandation finale concernant la durée de vie des moules en silicone pour le moulage sous vide
La durée de vie des moules en silicone pour le moulage sous vide dépend de l'exposition chimique, du choix de la résine, de la géométrie, de la surface, des contraintes de démoulage, de la température et des critères d'acceptation du projet.
Vingt exemplaires constituent un seuil de planification pratique, car ils permettent au fournisseur de réserver des capacités de production, d'intensifier les contrôles en fin de cycle et d'éviter de dépendre de la durée de vie maximale théorique de l'outillage. Les pièces cosmétiques, transparentes, à texture marquée et difficiles à démouler peuvent nécessiter un remplacement plus précoce. Les composants simples présentant de larges tolérances peuvent rester acceptables plus longtemps.
Un plan de production fiable doit définir :
- Production acceptée par moule
- quantité totale de moules
- Approbation du premier article
- Inspection en fin de cycle
- Consistance du moule croisé
- quantité de rechange
- Rétention du modèle maître
- autorisation de remplacement
L'objectif est d'obtenir des pièces de qualité constante, plutôt que le plus grand nombre possible de coulées à partir de chaque outil en silicone.
Vous prévoyez une commande de moulage sous vide de plus de 20 pièces ? Transmettez à BOONA vos fichiers CAO, la quantité souhaitée, la résine PU choisie, les contre-dépouilles, les zones de finition, les dimensions critiques et les critères de contrôle via ses services de fabrication en petites séries . BOONA peut examiner la méthode de fabrication du modèle maître, le rendement admissible par moule, la quantité d'outillage, le plan de moulage en parallèle, les points de contrôle et la solution de rechange pour les moules avant le lancement de la production.


