
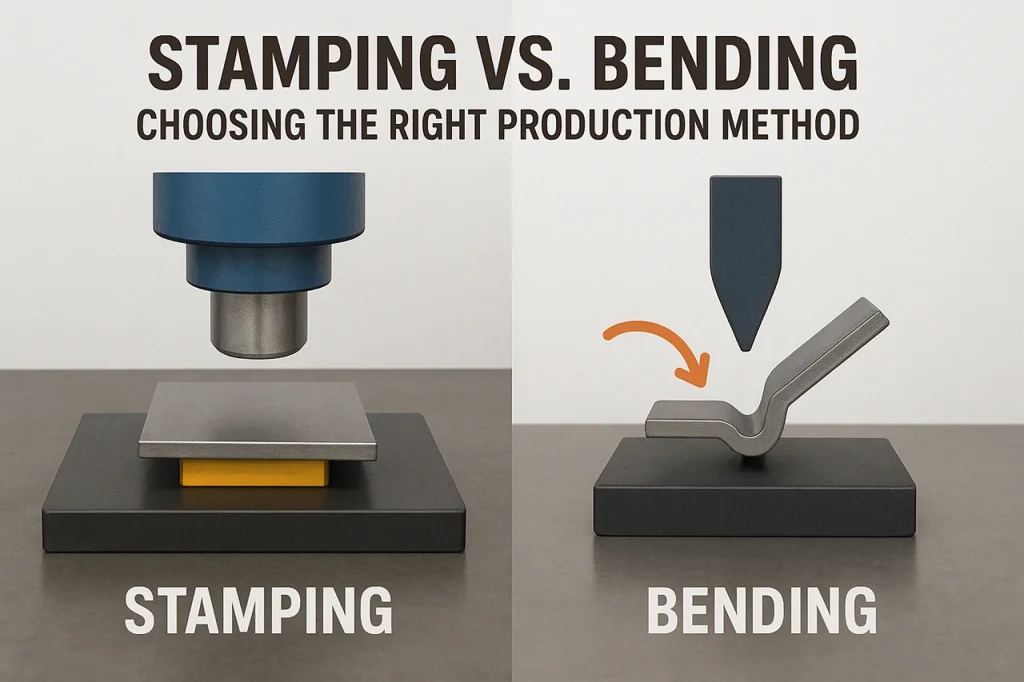
Dans la production moderne, la capacité à façonner la tôle de manière efficace et précise est essentielle à la qualité et au coût des produits. Deux des procédés les plus utilisés, l'emboutissage et le pliage des métaux, jouent un rôle fondamental dans des secteurs tels que l'automobile, l'aérospatiale et l'électronique grand public.
Bien que les deux méthodes permettent de transformer le métal en pièces fonctionnelles, leurs approches de production, leurs coûts et leur adéquation diffèrent considérablement. Le choix de la méthode appropriée peut avoir un impact non seulement sur l'efficacité de la production, mais aussi sur les performances du produit final.
Cet article explore les différences entre l'emboutissage et le pliage, compare leurs avantages, leurs limites et leurs cas d'utilisation idéaux, et vous aide à déterminer la meilleure solution pour votre projet.
Comprendre l'emboutissage des métaux
1. Définition et processus
L'emboutissage des métaux est un procédé de formage à froid qui utilise une presse et un outillage pour donner à des tôles plates des formes spécifiques. Selon la conception, l'emboutissage peut impliquer des opérations telles que :
-
Découpe : Découpe de formes plates dans de la tôle.
-
Perforation : Création de trous ou de fentes dans une feuille.
-
Frappe ou gaufrage : Production de reliefs ou de creux.
-
Bordage : pliage du bord métallique pour plus de rigidité ou pour l’assemblage.
Équipement d'estampage typique :
-
Presses mécaniques (capacité de 30 à 1000 tonnes)
-
Presses hydrauliques (jusqu'à 2000 tonnes)
-
Matrices progressives pour la production à grande vitesse
2. Matériaux et gamme d'épaisseurs
| Type d'ouvrage | Plage d'épaisseur typique (mm) | Applications |
|---|---|---|
| Acier Inoxydable | 0.2 – 3.0 | Panneaux automobiles, appareils électroménagers |
| Aluminium | 0.5 – 2.5 | Électronique, aérospatiale |
| Copper | 0.2 – 1.5 | Connecteurs électriques |
| Acier au carbone | 0.5 – 4.0 | Pièces structurelles et mécaniques |
3. Avantages de l'estampage
-
Productivité élevée : jusqu'à 100 à 600 pièces par minute sur les lignes automatisées.
-
Excellente répétabilité : précision dimensionnelle généralement de ±0.05 mm.
-
Rentabilité : Coût unitaire inférieur pour les grands volumes.
-
Formes complexes possibles : les matrices multi-étapes permettent de former, de découper et de poinçonner en une seule opération.
4. Limites de l'estampage
-
Coûts initiaux d'outillage élevés (souvent de 5 000 $ à 50 000 $ selon la complexité de la matrice).
-
Les modifications de conception nécessitent des modifications coûteuses des puces.
-
Génère davantage de déchets de matériaux, notamment lors du découpage et du poinçonnage.
Comprendre le pliage des métaux
1. Définition et processus
Le pliage des métaux consiste à déformer une tôle le long d'un axe droit pour obtenir un angle ou une courbe, sans enlever de matière.
Les opérations de pliage courantes comprennent :
-
Pliage en V : Utilisation d’un poinçon et d’une matrice en V pour créer un angle précis.
-
Cintrage à l'air : Contrôle de la profondeur et de l'angle de cintrage par contact partiel avec la matrice.
-
Cintrage par rouleaux : Production de courbes à grand rayon à l'aide de rouleaux.
Équipement utilisé:
-
Presses plieuses CNC (capacité de 20 à 500 tonnes)
-
Machines à plier
-
Machines à cintrer à 3 ou 4 rouleaux
2. Matériaux et gamme d'épaisseurs
| Type d'ouvrage | Plage d'épaisseur typique (mm) | Rayon de courbure (minimum) |
|---|---|---|
| Acier doux | 0.5 – 6.0 | 1 × épaisseur |
| Aluminium | 0.8 – 4.0 | 1.5 × épaisseur |
| Acier Inoxydable | 0.5 – 4.0 | 1.5 à 2 fois l'épaisseur |
| Titane | 0.5 – 3.0 | 2 × épaisseur |
3. Avantages du pliage
-
Faibles coûts d'outillage : les matrices standard peuvent être réutilisées d'un projet à l'autre.
-
Grande flexibilité : Convient aux modifications de conception et aux productions sur mesure.
-
Déchets de matériaux minimaux.
-
Idéal pour les petites et moyennes séries de production ou les prototypes.
4. Limites de la flexion
-
Plus lent que l'estampage — généralement 10 à 20 pliages par minute.
-
Limité aux géométries linéaires simples.
-
La précision dépend de la configuration ; tolérance généralement ±0.1 mm.
-
Le retour élastique peut affecter la précision, notamment avec les alliages à haute résistance.
Estampage vs pliage : comparaison détaillée
| Paramètre | Estampillage | Cintrage |
|---|---|---|
| Volume de production | Élevé (plus de 10,000 XNUMX pièces) | Faible à moyenne (1 à 5 000 pièces) |
| Coût de l'outillage | Élevé (5,000 50,000 à XNUMX XNUMX $) | Faible (200 1,000 $ à XNUMX XNUMX $) |
| Souplesse | Low | Haute |
| Temps de cycle | 0.1 à 1.0 secondes par partie | 3 à 6 secondes par partie |
| La précision | ± 0.05 mm | ± 0.1 mm |
| Temps d'installation | Longue (2 4 à XNUMX XNUMX heures) | Court (15 à 30 min) |
| Déchets de matériaux | Modéré à élevé | Un petit peu |
| Matériaux idéaux | Feuilles minces (≤3 mm) | Feuilles d'épaisseur moyenne à épaisse (≥1 mm) |
| Complexité de la forme | Très élevé | Limité aux courbes droites |
| Niveau d'automatisation | Entièrement automatisé | Semi ou entièrement automatisé |
Applications dans l'industrie
1. Utilisations courantes du marquage
-
panneaux et supports de carrosserie automobile
-
Connecteurs électriques et carters de moteur
-
Étuis pour smartphones et ordinateurs portables
-
Composants d'appareils électroménagers (lave-linge, micro-ondes, etc.)
2. Utilisations courantes du pliage
-
Boîtiers, cadres et armoires
-
pièces de conduits de CVC et de meubles métalliques
-
Châssis et supports sur mesure
-
Prototypes en petite série ou fabrication sur mesure
Choisir la bonne méthode
Le choix entre l'emboutissage et le pliage dépend de plusieurs paramètres de production :
| Critères | Processus recommandé |
|---|---|
| Volume de production élevé | Estampillage |
| Volume faible ou moyen | Cintrage |
| Forme 3D complexe | Estampillage |
| parties droites ou angulaires | Cintrage |
| Délais courts / prototypage rapide | Cintrage |
| Optimisation du coût par pièce | Estampillage |
| Changements de conception fréquents | Cintrage |
| Matériau mince (<2 mm) | Estampillage |
| Matériau épais (>3 mm) | Cintrage |
Exemple :
-
Production de 100 000 supports identiques → Estampage (coût unitaire inférieur).
-
Production de 500 panneaux de machine personnalisés → Cintrage (flexibilité et mise en place plus rapide).
Intégration des deux méthodes
Dans de nombreux processus de fabrication modernes, l'emboutissage et le pliage sont utilisés conjointement pour optimiser l'efficacité et la précision.
Par exemple:
-
Un support automobile peut être estampé à partir d'une tôle pour réaliser des trous et des brides, puis plié pour obtenir la forme de montage finale.
-
Cette approche hybride réduit les étapes de soudage tout en maintenant une précision géométrique élevée.
Conclusion
L'emboutissage et le pliage sont deux procédés essentiels de mise en forme des métaux, chacun présentant des avantages distincts.
-
L'emboutissage domine la production de masse avec une grande précision et des géométries complexes, mais nécessite un investissement initial important.
-
Le pliage offre flexibilité, rentabilité pour les petites séries et rapidité de mise en œuvre, ce qui le rend idéal pour les prototypes et la fabrication sur mesure.
Le choix du procédé approprié dépend de la complexité de votre conception, de l'échelle de production et de votre budget. Dans de nombreux cas, la combinaison des deux méthodes offre le meilleur compromis entre efficacité et flexibilité.
FAQ
Quelle est la principale différence entre l'emboutissage et le pliage ?
L'emboutissage utilise des matrices et des presses pour découper ou former des feuilles de métal en formes complexes, souvent en une ou plusieurs étapes.
Le pliage, en revanche, déforme le métal le long d'un axe droit pour créer des angles ou des courbes sans couper le matériau.
En résumé, l'emboutissage est utilisé pour le façonnage, tandis que le pliage est principalement utilisé pour le formage angulaire.
Quel procédé est le plus adapté à une production à grande échelle ?
L'emboutissage est plus adapté à la production en grande série car il offre des temps de cycle plus courts et des résultats constants. Une fois les matrices réglées, on peut produire des milliers de pièces par heure avec une variation minimale.
Le pliage des métaux est-il plus rentable pour les petites séries ?
Oui. Le pliage nécessite un outillage simple et réutilisable, ce qui le rend plus économique pour les productions en petites et moyennes séries, les prototypes ou les pièces sur mesure où la flexibilité de conception est importante.
Quel est le degré de précision des procédés d'emboutissage et de pliage ?
-
Tolérance d'estampage : typiquement ±0.05 mm
-
Tolérance de pliage : généralement ±0.1 mm (en fonction de la configuration, de l’outillage et du matériau)
L'emboutissage offre une précision dimensionnelle supérieure grâce à l'utilisation de matrices fixes, tandis que la précision du pliage dépend de l'habileté de l'opérateur et du calibrage de la presse plieuse.
Quels types de matériaux peuvent être utilisés pour l'estampage et le pliage ?
Les deux procédés fonctionnent bien avec les tôles métalliques telles que l'aluminium, l'acier inoxydable, le cuivre, l'acier au carbone et le laiton.
Cependant, l'estampage est généralement préférable pour les matériaux minces (0.2 à 3.0 mm), tandis que le pliage est idéal pour les feuilles plus épaisses (1 à 6 mm).
Est-il possible de combiner l'emboutissage et le pliage sur une même ligne de production ?
Absolument. De nombreux fabricants utilisent l'emboutissage pour créer des trous, des brides ou des contours, suivi d'un pliage pour obtenir la géométrie finale de la pièce.
Cette approche hybride améliore à la fois la précision et l'efficacité des assemblages complexes.
Quel procédé offre une meilleure flexibilité de conception ?
Le pliage offre une plus grande flexibilité car les pièces peuvent être ajustées ou redessinées rapidement sans avoir à créer de nouveaux outils.
L'emboutissage nécessite des changements de matrices coûteux pour toute modification, ce qui le rend moins adapté aux mises à jour rapides de conception.
Quels sont les coûts d'outillage pour chaque processus ?
-
Estampage : Coût élevé — les matrices personnalisées peuvent coûter de 5 000 $ à plus de 50 000 $ selon leur complexité.
-
Pliage : Faible — les outils de presse plieuse standard coûtent généralement entre 200 et 1 000 $ et peuvent être réutilisés pour différents projets.
Quel procédé est le plus rapide : l'emboutissage ou le pliage ?
L'emboutissage est nettement plus rapide, permettant de produire jusqu'à 100 à 600 pièces par minute sur des lignes automatisées.
La fabrication par pliage permet généralement de produire de 10 à 20 pièces par minute, selon la complexité des pièces et la configuration.
Quelles sont les applications courantes de chaque procédé ?
-
Estampage : panneaux automobiles, boîtiers électriques, connecteurs, composants d'appareils électroménagers.
-
Cintrage : boîtiers, cadres, supports, pièces de mobilier et prototypes sur mesure.
Les deux processus peuvent-ils être automatisés à l'aide de machines CNC ?
Oui. Les ateliers de fabrication modernes utilisent des presses à emboutir CNC et des presses plieuses CNC pour un contrôle automatisé, garantissant une qualité constante, un débit plus rapide et des coûts de main-d'œuvre réduits.
Comment choisir entre l'estampage et le pliage pour mon projet ?
Choisissez l'estampage si nécessaire :
-
Volume de production élevé
-
Tolérances serrées
-
Géométrie de pièce complexe
Choisissez le pliage si nécessaire :
-
Flexibilité de conception
-
Prototypage rapide
-
Volume de production faible à moyen


