
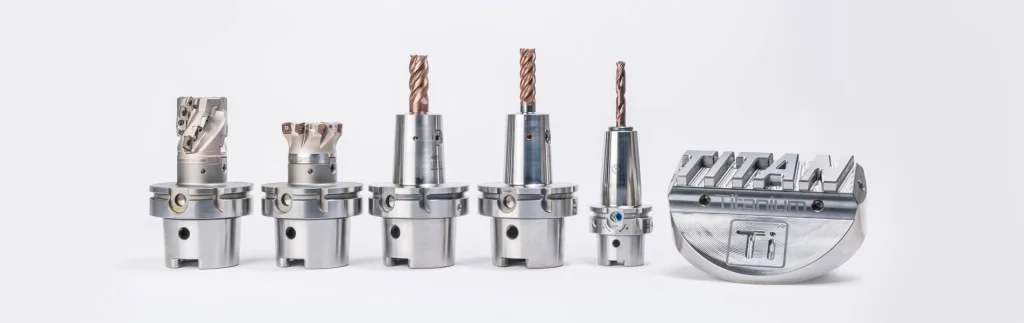
L'ingegneria aerospaziale richiede materiali che combinino leggerezza, durata e resistenza alle alte temperature . Due materiali di spicco in questo settore sono le leghe di titanio e il PEEK (polietereterchetone) . Entrambi offrono vantaggi unici e presentano sfide di lavorazione che richiedono precisione, attrezzature avanzate e competenze specifiche.
Per i produttori che necessitano di lavorazioni meccaniche di alta qualità di questi materiali esigenti, Boona Prototypes offre servizi di lavorazione CNC avanzata, prototipazione rapida e produzione di piccoli lotti , garantendo risultati di livello aerospaziale.
I. Proprietà dei materiali: titanio vs PEEK
Il titanio e il PEEK svolgono ruoli molto diversi nel settore aerospaziale, ma condividono una caratteristica: entrambi sono difficili da lavorare senza strategie adeguate.
Tabella 1. Confronto tra le proprietà del titanio e del PEEK
| Proprietà | Lega di titanio (Ti-6Al-4V) | PEEK (non riempito) |
|---|---|---|
| Densità (g / cm³) | 4.43 | 1.30 |
| Resistenza alla trazione (MPa) | ~ 900 | ~ 100 |
| Modulo elastico (GPa) | 110 | 3.6 |
| Punto di fusione (° C) | 1660 | 343 |
| Temperatura di utilizzo continuo (°C) | 400+ | 250 |
| Resistenza alla Corrosione | Ottimo | Eccellente (prodotti chimici, solventi) |
| lavorabilità | Scarso-moderato (duro con gli utensili) | Moderato (sensibile al calore) |
Considerazione chiave: il titanio offre un eccezionale rapporto resistenza-peso, mentre il PEEK è un polimero leggero ideale per componenti aerospaziali non strutturali che richiedono resistenza chimica.
II. Sfide di lavorazione
Titanio
-
La bassa conduttività termica provoca un accumulo di calore.
-
L'incrudimento da deformazione provoca l'usura dell'utensile.
-
Modulo basso → vibrazioni e oscillazioni durante la lavorazione.
Soluzioni: utilizzare utensili in carburo rivestito o CBN, applicare un refrigerante criogenico o ad alta pressione e adottare dispositivi di fissaggio rigidi.
PEEK
-
Comportamento termoplastico → può fondersi o deformarsi con calore eccessivo.
-
L'assorbimento di umidità può causare instabilità dimensionale.
-
La formazione di bave è un fenomeno comune nella fresatura.
Soluzioni: utilizzare utensili affilati , basse velocità di taglio e raffreddamento ad aria anziché liquido refrigerante per prevenire il rigonfiamento.
III. Tecniche di lavorazione CNC
Boona Prototypes si avvale di sistemi di lavorazione avanzati per polimeri e metalli destinati al settore aerospaziale:
-
Lavorazione CNC a 5 assi per geometrie complesse.
-
Raffreddamento criogenico per leghe di titanio.
-
Fresatura e tornitura di precisione per PEEK con tolleranze ristrette.
-
Servizi di finitura superficiale (lucidatura, sabbiatura, anodizzazione, passivazione).
Tabella 2. Parametri di lavorazione consigliati
| Materiale | Tipo di strumento | Velocità di taglio (m/min) | Avanzamento (mm/giro) | Metodo di raffreddamento |
|---|---|---|---|---|
| Titanio | Carburo, rivestito in TiAlN | 30-60 | 0.1-0.3 | Alta pressione/refrigerante o criogenico |
| PEEK | Utensili affilati in metallo duro | 250-500 | 0.1-0.4 | Getto d'aria (evitare liquidi) |
IV. Applicazioni aerospaziali
-
Leghe di titanio
-
Componenti del motore a reazione
-
Carrello di atterraggio e dispositivi di fissaggio
-
Telai e rivestimenti strutturali
-
-
PEEK
-
Isolamento, guarnizioni e guarnizioni dei cavi
-
Cuscinetti e boccole leggeri
-
Componenti interni della cabina
-
La combinazione della resistenza strutturale del titanio e della versatilità e leggerezza del PEEK è sempre più diffusa nei progetti aerospaziali ibridi.
V. Considerazioni sui costi e sulla produzione
I costi di lavorazione variano a seconda della complessità, dell'usura degli utensili e dei requisiti di finitura.
Tabella 3. Fattori di confronto dei costi
| Fattore | Titanio | PEEK |
|---|---|---|
| Prezzo della materia prima | Alto (~$40–60/kg) | Moderato (~$60–80/kg per i pellet; ~$150/kg per le bacchette) |
| Impatto sui costi di lavorazione | Elevato (usura degli utensili, tempi di ciclo più lunghi) | Moderato (è necessario il controllo della distorsione termica) |
| Impatto dei rottami/rifiuti | Alto | Basso-moderato |
Approfondimento: Sebbene la lavorazione del titanio sia costosa a causa degli utensili e dei tempi di ciclo, il PEEK offre un risparmio sui costi per i componenti non sottoposti a carichi critici.
VI. Tendenze future
-
PEEK composito (CF-PEEK, GF-PEEK) : rinforzato per una maggiore resistenza strutturale.
-
Leghe di titanio di nuova generazione : progettate per una migliore lavorabilità.
-
Produzione ibrida : combinazione di produzione additiva e finitura CNC.
-
Lavorazione assistita dall'intelligenza artificiale : percorsi utensile ottimizzati per ridurre gli sprechi e migliorare la precisione.
Conclusione
La lavorazione del titanio e del PEEK richiede competenza, precisione e attrezzature all'avanguardia. Il titanio offre una resistenza strutturale ineguagliabile , mentre il PEEK garantisce leggerezza, resistenza chimica e versatilità.
Per i produttori aerospaziali, collaborare con specialisti come Boona Prototypes garantisce lavorazioni meccaniche di alta qualità, tempi di consegna più rapidi e affidabilità di livello aerospaziale.
DOMANDE FREQUENTI
1. Perché il titanio è così difficile da lavorare?
Il titanio ha una bassa conduttività termica , che provoca un accumulo di calore sul tagliente, con conseguente rapida usura dell'utensile. Inoltre, ha un basso modulo di elasticità , il che lo rende soggetto a vibrazioni e oscillazioni durante la lavorazione. Sono necessari utensili e metodi di raffreddamento specializzati.
2. Il PEEK è una buona alternativa al metallo nelle applicazioni aerospaziali?
Sì. Il PEEK (polietereterchetone) offre un'eccellente resistenza chimica, leggerezza e prestazioni ad alta temperatura (fino a 250 °C in utilizzo continuo). Pur non potendo eguagliare la resistenza strutturale del titanio, è ideale per componenti interni, elettrici e aerospaziali non portanti.
3. Quali sono le migliori pratiche di lavorazione per le leghe di titanio?
-
Utilizzare utensili in carburo o rivestiti (TiAlN, CBN, PCD).
-
Mantenere basse velocità di taglio (30–60 m/min).
-
Applicare raffreddamento ad alta pressione o criogenico.
-
Assicurarsi di fissare saldamente i componenti per ridurre al minimo le vibrazioni.
4. Come si impedisce che il PEEK si fonda o si deformi durante la lavorazione?
Il PEEK deve essere lavorato con utensili affilati, basse velocità di taglio e avanzamenti ridotti . Si raccomanda il raffreddamento ad aria o la lavorazione a secco , poiché i refrigeranti liquidi possono causare rigonfiamenti. Un corretto fissaggio previene la deformazione del pezzo.
5. Quali componenti aerospaziali sono comunemente realizzati in titanio?
Il titanio viene utilizzato per motori a reazione, carrelli di atterraggio, elementi di fissaggio, fusoliere e altri componenti strutturali sottoposti a carichi elevati, dove resistenza e resistenza alle alte temperature sono fondamentali.
6. Quali componenti aerospaziali sono solitamente realizzati in PEEK?
Il PEEK è comunemente utilizzato per connettori elettrici, guarnizioni, cuscinetti, anelli di tenuta, isolamento dei cavi e componenti interni leggeri , soprattutto dove sono necessarie resistenza chimica e riduzione del peso .
7. Come si confrontano i costi di lavorazione tra titanio e PEEK?
La lavorazione del titanio è generalmente più costosa a causa dell'usura degli utensili, delle velocità di taglio inferiori e dei requisiti di finitura. Il PEEK è più facile e veloce da lavorare , ma anche le materie prime (barre, lastre) possono essere costose.
8. La lavorazione CNC può essere combinata con la produzione additiva per questi materiali?
Sì. La produzione ibrida è una tendenza emergente. I componenti in titanio vengono spesso stampati in 3D (produzione additiva) e poi rifiniti con macchine CNC per garantire la precisione. Anche il PEEK può essere stampato in 3D e successivamente lavorato meccanicamente per ottenere tolleranze ristrette.


