Un fornitore carica un documento di richiesta di approvazione del componente firmato, chiude il portale clienti e si aspetta l'approvazione. La mattina successiva, il pacchetto viene rifiutato: il cliente aveva richiesto il Livello 4 e mancano diversi record definiti dal cliente. Il fornitore aveva già completato lo studio dimensionale, i test sui materiali e l'analisi di capacità. Nessuna di queste prove è giunta al responsabile della revisione.
Questo è il problema pratico alla base della distinzione tra PPAP Livello 1, 3 e 4. Il livello determina quali documenti il cliente riceve, a quali conserva l'accesso o che può consultare in base a una checklist personalizzata. Un'errata interpretazione di questa distinzione può ritardare l'approvazione degli stampi, la produzione pilota e la prima spedizione autorizzata.
Una presentazione affidabile inizia con la distinzione tra tre domande: Quali prove si applicano al componente? Quali documenti deve conservare il fornitore? Quali documenti devono essere inviati al cliente?
Cosa controllano effettivamente i livelli 1, 3 e 4 del PPAP
Il processo di approvazione delle parti di produzione (PPAP) fornisce la prova che le parti realizzate in condizioni di produzione soddisfano i requisiti di progettazione e le specifiche tecniche. I livelli di presentazione del PPAP determinano quindi quali prove il fornitore deve presentare al cliente; tali livelli non escludono le attività di pianificazione, convalida, collaudo o conservazione della documentazione applicabili.
La checklist di preparazione dei fornitori di livello inferiore, accessibile al pubblico da AIAG, chiede se le organizzazioni completano tutti gli elementi PPAP applicabili per i prodotti e i processi di produzione nuovi o modificati, indipendentemente dal livello di presentazione richiesto dal cliente.
Pertanto, contano quattro decisioni distinte:
- Se un elemento PPAP si applica alla parte
- Se il fornitore invia o conserva la registrazione
- Sia che il cliente richieda campioni o una valutazione in loco
- Se il cliente approva, rifiuta o concede un'approvazione provvisoria
La differenza è importante perché le debolezze del sistema qualità riguardano spesso le stesse prove utilizzate nel PPAP. Nei dati di audit globali dell'IATF di novembre 2024 , la risoluzione dei problemi rappresentava il 10.07% delle non conformità maggiori. I risultati della progettazione del processo produttivo rappresentavano il 4.34%, i piani di controllo il 3.13% e l'analisi del sistema di misurazione il 3.11%. Si tratta di risultati di audit di certificazione, non di tassi di rifiuto del PPAP, ma dimostrano perché i clienti esaminano attentamente la catena di prove.
PPAP Livello 1, Livello 3 e Livello 4 in sintesi
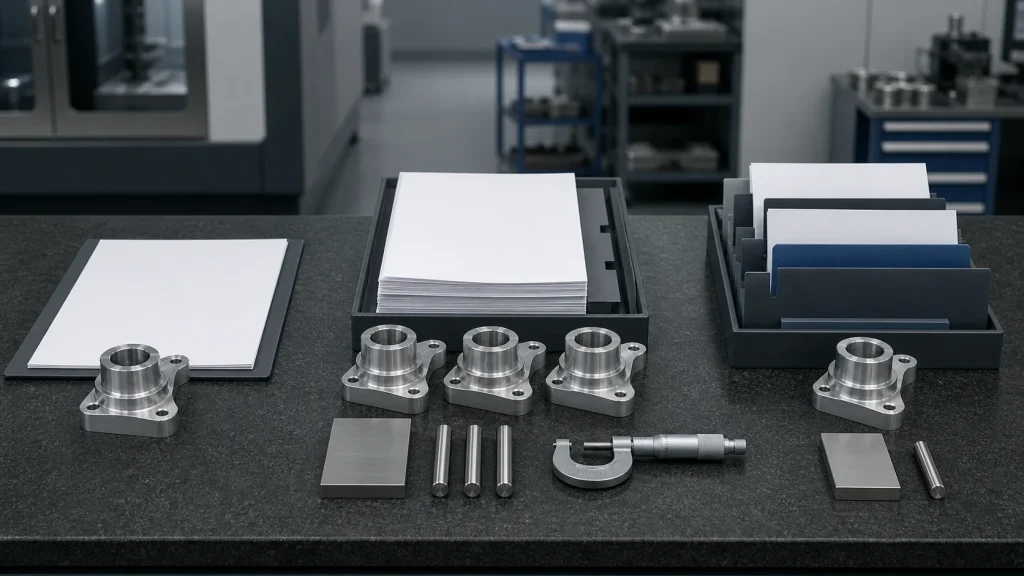
La questione centrale è quali documenti PPAP i fornitori devono presentare . Il seguente confronto distingue l'ambito di presentazione standard dai documenti che possono rimanere presso il luogo di produzione.
| Requisito | Livello 1 | Livello 3 | Livello 4 |
|---|---|---|---|
| Mandato di presentazione parziale | Invio | Invio | Invio |
| Rapporto di approvazione dell'aspetto | Invia la richiesta per gli articoli di aspetto designati | Inviare quando applicabile | Seguire le istruzioni del cliente. |
| Campioni di produzione | Conservare salvo richiesta | Invio | Inviare solo se specificato |
| Prove a sostegno | Completare e conservare la documentazione pertinente. | Inviare la documentazione completa applicabile | Invia la selezione definita dal cliente |
| Struttura del pacchetto | Standard minimi di presentazione | Presentazione standard completa | Presentazione personalizzata |
| Rischio primario | Supponendo che sia necessaria poca preparazione | Prove mancanti o incoerenti | Supponendo che esista una lista di controllo universale |
Il livello 3 funge da impostazione predefinita di AIAG, a meno che un rappresentante autorizzato del cliente non specifichi un livello diverso. Il livello 4 non ha una posizione fissa nella gerarchia. Un cliente può richiedere tre record selezionati, un pacchetto simile al livello 3 o moduli aggiuntivi che rendono l'invio più complesso.
Termini come "pacchetto completo" dipendono ancora dalla loro applicabilità. Un fornitore senza responsabilità di progettazione del prodotto potrebbe non disporre di un'analisi DFMEA propria. Un componente non estetico potrebbe non richiedere un rapporto di approvazione estetica. Ogni esclusione dovrebbe avere una motivazione documentata, anziché una cartella vuota.
Requisiti del livello 1 del programma PPAP
I requisiti principali del PPAP Livello 1 prevedono la presentazione del Part Submission Warrant (PSW). Per ogni elemento estetico designato è inoltre necessario il relativo Rapporto di Approvazione Estetica. Le istruzioni specifiche del cliente possono richiedere ulteriore documentazione.
Il PSW identifica la parte, la revisione, l'organizzazione e la sede di produzione, il motivo della richiesta, il livello richiesto e i risultati della richiesta. La sua autorizzazione conferma che il rappresentante del fornitore responsabile ha esaminato la documentazione pertinente e che i risultati soddisfano i requisiti del cliente o hanno approvato le deviazioni.
Il Livello 1 riduce il materiale trasferito al cliente. Il fornitore continua a gestire la documentazione di progetto, il diagramma di flusso del processo, l'analisi PFMEA, il piano di controllo, l'analisi dei sistemi di sicurezza (MSA), i risultati dimensionali, i rapporti di prova, gli studi iniziali di processo, le evidenze di laboratorio, i campioni, gli strumenti di verifica e i requisiti specifici del cliente. Tale documentazione rimane controllata e disponibile in conformità alle norme di conservazione.
Questa distinzione rende il Livello 1 adatto quando il cliente comprende già il processo, considera l'invio a basso rischio o desidera una ripresentazione semplificata. Il fornitore deve comunque essere pronto a ricevere in seguito una richiesta di documentazione, un audit, un'indagine tecnica o una revisione delle modifiche.
Prima di inviare il mandato, confermare la revisione del disegno, il motivo della presentazione, le specifiche del materiale, l'ubicazione di produzione, l'identità dell'attrezzatura e lo stato di ogni risultato applicabile. Un PSW firmato non può compensare le non conformità non risolte.
Lista di controllo e documentazione di supporto per il livello 3 del programma PPAP
Una checklist PPAP di livello 3 comprende il PSW, i campioni di produzione e la documentazione di supporto completa e applicabile. I team possono organizzare gli elementi standard in quattro gruppi correlati:
- Definizione del prodotto: documentazione di progetto, modifiche ingegneristiche autorizzate, approvazione ingegneristica del cliente e DFMEA ove applicabile.
- Controllo di processo: Diagramma di flusso del processo, PFMEA, piano di controllo e studi sui sistemi di misurazione.
- Verifica: risultati dimensionali, prove sui materiali e sulle prestazioni, studi iniziali di processo e documentazione di laboratorio qualificata
- Approvazione e referenze: AAR, parti campione, campione master, strumenti di verifica, registri specifici del cliente e PSW
I revisori si aspettano coerenza tra questi documenti. Una caratteristica speciale presente sul disegno deve comparire nell'analisi PFMEA, nel piano di controllo, nel piano di misurazione, nel rapporto dimensionale e nello studio di capacità, a seconda dei casi. I codici articolo, le revisioni ingegneristiche, l'identificazione della cavità o dell'utensile, le quantità dei campioni e le date di produzione devono corrispondere.
Il processo documentato di controllo qualità e ispezione di BOONA illustra le tipologie di documentazione di produzione che gli acquirenti possono richiedere, tra cui ispezione dimensionale, report CMM, documentazione dei materiali e registri delle prestazioni. La checklist PPAP del cliente rimane comunque determinante per il pacchetto finale.
Il livello 3 diventa difficile quando i reparti creano i registri in modo indipendente. Una revisione interfunzionale dovrebbe collegare ingegneria, produzione, qualità, acquisti, laboratori e prove di livello inferiore prima che chiunque firmi il mandato.
I requisiti del livello 4 del PPAP sono definiti dal cliente.
La caratteristica distintiva dei requisiti PPAP di Livello 4 è il controllo da parte del cliente. Il pacchetto standard contiene il PSW (Product Standards Work) e qualsiasi altra documentazione indicata dal cliente. Campioni, report dimensionali, studi di capacità, dichiarazioni dei materiali, certificati di conformità, registri di aspetto o cartelle di lavoro specifiche del portale vengono inseriti nel pacchetto solo secondo le istruzioni fornite.
Un esempio attuale di un produttore OEM mostra quanto possa essere estesa questa direzione. I requisiti specifici per il cliente del Gruppo Volvo, pubblicati nel febbraio 2025, stabiliscono che il Livello 4 si applica a tutti i componenti, salvo diverso accordo. Lo stesso documento richiede che gli studi di capacità per determinate caratteristiche speciali o critiche utilizzino almeno 30 pezzi della produzione principale. Specifica inoltre un requisito di tempistica IMDS di cinque settimane prima della costruzione C.
Quei numeri appartengono al sistema Volvo. I fornitori non devono mai copiarli in un pacchetto per un cliente non correlato, in conformità con le regole universali del PPAP.
Il livello 4 può essere più ristretto, paragonabile o più ampio del livello 3. La richiesta di offerta (RFQ) o l'accordo di qualità devono identificare ogni record richiesto, quantità di campioni, flusso di produzione, formato di file, campo del portale, responsabile dell'approvazione e obbligo di conservazione.
💡 Consiglio: converti ogni richiesta di Livello 4 in una matrice di invio firmata. Includi colonne per applicabilità, stato di invio o conservazione, responsabile, revisione, data di scadenza e approvazione del cliente.
Come i clienti scelgono il livello di invio
Il livello di certificazione viene selezionato dal rappresentante autorizzato del cliente, spesso con il contributo dei team di qualità, ingegneria, acquisti e conformità normativa del fornitore. La decisione può riflettere la criticità del componente, la maturità del processo, la storia del fornitore, la responsabilità della progettazione, lo stato degli stampi e il motivo della richiesta.
Un nuovo componente legato alla sicurezza, proveniente da una nuova linea di produzione, potrebbe essere soggetto a requisiti completi. Una modifica ingegneristica di minore entità, supportata da prove consolidate, potrebbe giustificare il Livello 1. Un altro cliente potrebbe utilizzare il Livello 4 come flusso di lavoro standard, poiché il suo portale e il manuale del fornitore definiscono un pacchetto personalizzato.
Gli eventi che possono attivare l'invio o il reinvio includono:
- Un nuovo componente o fornitore
- Modifiche ingegneristiche che influiscono su forma, funzionalità o prestazioni
- Un nuovo stabilimento di produzione o un sito produttivo trasferito.
- Sostituzione, trasferimento o revisione generale degli utensili
- Modifiche di materiale o di processo
- Modifiche che coinvolgono i fornitori di livello inferiore
- Correzione di una discrepanza riscontrata in una precedente presentazione.
- Lunghi periodi di inattività produttiva, ai quali si applicano le normative del cliente.
Il livello di presentazione e lo stato di approvazione rimangono distinti. Il livello 3 descrive la documentazione presentata. Approvato, approvazione provvisoria e respinto descrivono la decisione del cliente. La spedizione della produzione dovrebbe iniziare solo in presenza dell'autorizzazione e alle condizioni stabilite dal cliente.
Come costruire correttamente un PPAP di livello 1, 3 o 4
Un flusso di lavoro disciplinato previene la maggior parte degli errori di confezionamento.
1. Congelare gli input di governo
Confermare la revisione del disegno, le specifiche, le modifiche ingegneristiche, l'ordine di acquisto, il motivo della presentazione, il manuale del cliente e il livello richiesto. Risolvere i conflitti prima dell'avvio della produzione.
2. Creare una matrice di applicabilità
Elenca ogni elemento del PPAP e assegnagli il responsabile, lo stato, la revisione, i requisiti di presentazione e il luogo di conservazione. Registra la motivazione per ogni elemento non applicabile.
3. Pianificare la produzione delle prove
I campioni e i dati devono rappresentare il materiale, gli utensili, gli operatori, le attrezzature, i calibri, le impostazioni di processo e il luogo di produzione previsti. I servizi di produzione a basso volume di BOONA possono supportare la realizzazione di prototipi e parti destinate alla produzione, mentre il cliente verifica se la produzione soddisfa i propri criteri PPAP.
4. Collegare i record
Verificate il disegno, il diagramma di flusso del processo, l'analisi PFMEA, il piano di controllo, l'analisi MSA, il rapporto di ispezione, i risultati dei materiali, gli studi di capacità, i campioni e il PSW. Un singolo errore di revisione può compromettere un pacchetto altrimenti completo.
5. Revisione prima dell'autorizzazione
Verificare che ogni risultato sia conforme o presenti una deviazione documentata e approvata dal cliente. Confermare i nomi dei file, i campi del portale, l'identificazione del campione e le firme richieste.
6. Controllare la linea di base inviata
Archivia esattamente ciò che il cliente ha ricevuto. Registra lo stato della documentazione ed evita che sostituzioni informali di documenti creino versioni contrastanti.
Esempio di applicazione pubblicata: Qualità dell'indotto di un motore elettrico
Un caso di studio pubblicato sul settore manifatturiero dimostra l'importanza delle prove di processo collegate. Si trattava di uno studio industriale accademico, non di un progetto per un cliente BOONA, e non ha valutato direttamente i livelli di presentazione del PPAP.
Lo studio di caso del 2024 di Scienze Applicate su una linea di indotti per motori elettrici automobilistici ha analizzato 1,173,538 unità prodotte da gennaio a settembre 2022. Il tasso medio di scarto ha raggiunto il 2.92%, rispetto all'obiettivo dello 0.7% fissato dallo stabilimento. La modalità di guasto più frequente ha riguardato cedimenti dell'isolamento ad alta tensione associati al contatto tra filo e lamierini, problemi di rivestimento epossidico e bordi taglienti dei lamierini.
Il team ha utilizzato un'indagine basata sul ciclo PDCA, ha rivisto i controlli di processo e ha aggiornato il piano di controllo e la PFMEA. Dopo l'implementazione, le prestazioni hanno superato l'obiettivo di scarti dello 0.7% e i ricercatori hanno stimato un risparmio annuo sui costi dei materiali di circa 135,000 dollari USA.
Questi risultati non possono prevedere i risparmi per un altro stabilimento. Dimostrano come una modifica tecnica debba propagarsi attraverso l'analisi dei rischi, i controlli di processo, le ispezioni e la documentazione probatoria. Durante il processo PPAP, la presenza di registrazioni frammentarie crea dubbi sul fatto che il processo approvato rifletta effettivamente l'azione correttiva. Una catena di prove coerente fornisce al cliente una base più chiara per l'approvazione.
Errori comuni nell'invio dei documenti e controlli nelle richieste di offerta
I problemi ricorrenti di solito iniziano prima che il pacco raggiunga il cliente:
- Considerare il Livello 1 come autorizzazione a lasciare incomplete le prove applicabili.
- Costruzione del livello 4 a partire da un modello predefinito
- Esclusione dei campioni dal livello 3
- Revisioni del disegno di miscelazione, PFMEA, piano di controllo o rapporto di prova.
- Raccolta di dati da prototipi di utensili anziché dal processo previsto
- Utilizzo dei risultati di capacità derivanti da un sistema di misurazione inadeguato
- Lasciando le caratteristiche speciali scollegate tra i record
- Contrassegnare un elemento come non applicabile senza fornire una spiegazione.
- Moduli cliente, prove di sottolivello o campi del portale mancanti.
- Firmare il PSW mentre i risultati non sono ancora definiti.
La richiesta di offerta (RFQ) deve definire il livello richiesto, la quantità di campioni, le cavità o i flussi di produzione, l'ambito dimensionale e di layout, i test, l'accordo sui materiali (MSA), i requisiti di capacità, le qualifiche di laboratorio, la documentazione relativa ai materiali, la documentazione di imballaggio, il formato dei file e il portale di approvazione.
L'impegno profuso per la qualità influisce sul prezzo e sulle tempistiche. Un pacchetto di Livello 3, che comprende più strumenti e caratteristiche speciali, richiede una pianificazione più accurata rispetto a una richiesta di intervento di Livello 1. Per il Livello 4 non è possibile fornire un preventivo preciso finché il cliente non ci fornisce la sua checklist.
Un breve chiarimento in fase di approvvigionamento costa molto meno che ripetere un ciclo di produzione perché la documentazione presentata proviene da una revisione, uno strumento, un lotto di materiale o una condizione di processo errati.
DOMANDE FREQUENTI
Qual è la differenza tra il livello 1, il livello 3 e il livello 4 del programma PPAP?
Il Livello 1 invia il PSW e l'approvazione dell'aspetto, se applicabile. Il Livello 3 invia i campioni e la documentazione di supporto completa, se applicabile. Il Livello 4 invia il PSW più la documentazione specifica definita dal cliente.
Il livello 1 significa che il fornitore prepara solo un PSW?
No. Il fornitore deve gestire e conservare la documentazione PPAP applicabile. Il livello 1 riduce principalmente ciò che viene inviato al cliente.
Il livello 3 del programma PPAP è sempre l'impostazione predefinita?
AIAG considera il Livello 3 come predefinito, a meno che il rappresentante autorizzato del cliente non specifichi un livello diverso. Requisiti specifici del cliente possono determinare un pacchetto standard differente.
Il livello 4 richiede tutti i 18 elementi del programma PPAP?
Solo quando richiesto dalle istruzioni scritte del cliente. Il livello 4 non prevede una checklist universale e i singoli elementi potrebbero non essere applicabili a una particolare parte.
Per il Livello 4 sono necessari campioni?
I campioni vengono inviati al Livello 4 quando il cliente ne fa richiesta. Il fornitore deve confermare quantità, identificazione, cavità, strumenti e modalità di consegna.
Un cliente può modificare il livello PPAP dopo aver ricevuto un preventivo?
Sì, se il contratto e le procedure del cliente consentono la modifica. I fornitori devono documentare l'ambito rivisto e valutarne l'impatto su test, campioni, costi e tempi prima di procedere.
Conclusione
La gestione del PPAP di livello 1, 3 e 4 diventa più agevole una volta che i team separano le prove applicabili dall'ambito della presentazione. Il livello 1 invia il mandato e l'approvazione di comparizione applicabile. Il livello 3 invia i campioni e il pacchetto completo applicabile. Il livello 4 segue una matrice scritta definita dal cliente.
Prima di produrre i campioni, confermare il livello, la revisione del disegno, il motivo della presentazione, le regole specifiche del cliente, il piano di campionamento, le condizioni di produzione e il formato del portale. Quindi collegare la documentazione di progetto, la PFMEA, il piano di controllo, il sistema di misurazione, i dati di ispezione, i risultati di capacità e il PSW in un'unica baseline controllata.
Se il vostro programma richiede componenti lavorati destinati alla produzione e documentazione di ispezione controllata, inviate a BOONA il modello CAD, il disegno, le specifiche del materiale, la quantità, il livello PPAP e la checklist del cliente. Il team può valutare la fattibilità produttiva e i requisiti di ispezione attraverso i suoi servizi di lavorazione CNC di precisione . Inviate la vostra richiesta di preventivo per avviare la revisione tecnica.