Una richiesta di offerta (RFQ) per custodie in lamiera specifica acciaio laminato a freddo da 1.5 mm, verniciatura a polvere nera, un'apertura per la ventola e un grado di protezione IP54. Tuttavia, la documentazione non menziona i carichi termici interni, le zone di messa a terra mascherate, la compressione della guarnizione, lo spazio per i cavi o se la planarità dello sportello si applica in modalità libera o con chiusura a scatto. Ogni omissione può comportare modifiche al modello di planarità, alla ferramenta, al cablaggio, alla finitura e al piano di verifica.
Gli involucri di successo coordinano struttura, flusso d'aria, accesso ai cavi, tenuta, collegamento elettrico, assemblaggio e manutenzione prima della produzione. Le seguenti scelte progettuali trasformano pannelli tagliati e piegati in affidabili alloggiamenti per componenti elettronici.
Che cosa sono le custodie e gli armadi in lamiera?
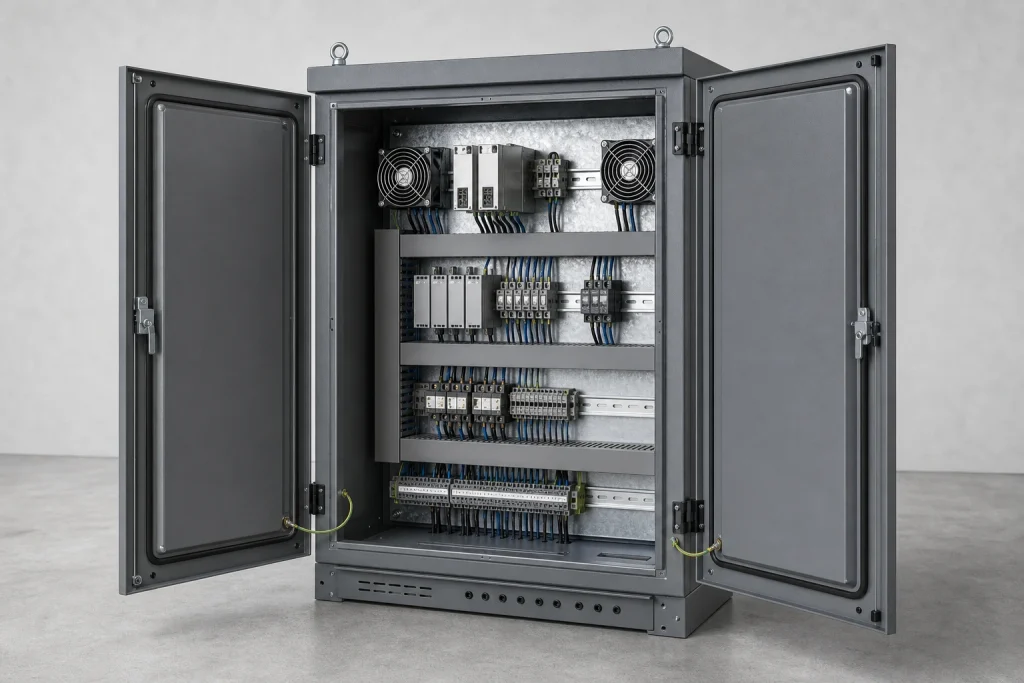
Le custodie in lamiera variano da piccole scatole per strumenti di dimensioni tascabili a pannelli di controllo a parete e armadi per apparecchiature a pavimento. Un telaio compatto può ospitare un circuito stampato, un display e connettori. Un armadio più grande può contenere la distribuzione dell'alimentazione, gli azionamenti, i relè, gli switch di rete, le ventole, i filtri e le piastre di montaggio rimovibili.
Nell'industria, i termini "involucro", "armadio", "telaio" e "rack" si sovrappongono. La costruzione può prevedere l'utilizzo di un guscio piegato, pannelli assemblati, un telaio saldato o una struttura ibrida. Il disegno e la distinta base devono pertanto definire l'assemblaggio, il montaggio interno, l'accesso per la manutenzione e le interfacce standardizzate.
Le applicazioni più comuni includono controlli per macchine, hardware per telecomunicazioni, strumenti di laboratorio, sistemi di gestione delle batterie, convertitori di potenza, computer edge e apparecchiature di monitoraggio per esterni. In tutti questi prodotti, l'involucro influenza molto più del semplice aspetto. La rigidità del pannello influisce sull'allineamento dei connettori, le giunture sulla schermatura, la geometria delle prese d'aria sul raffreddamento e la planarità dello sportello sulla compressione della guarnizione.
Scelta dei materiali per involucri in lamiera
La scelta dei materiali deve essere dettata dall'ambiente di utilizzo, dalla geometria di formatura, dal peso obiettivo, dalla finitura, dalla strategia di messa a terra e dalla struttura dei costi.
Alluminio
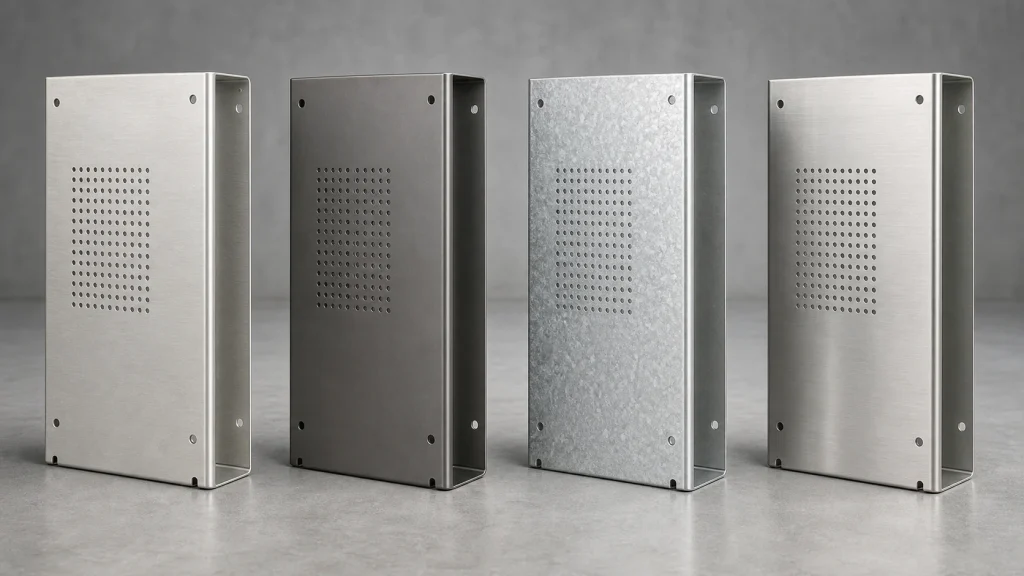
L'alluminio riduce la massa, resiste alla corrosione e conduce bene il calore. La lega 5052-H32 è comunemente utilizzata per coperchi, vaschette e alloggiamenti con curve multiple perché si forma in modo più affidabile rispetto alla lega 6061-T6, indurita per precipitazione. L'alluminio è meno rigido dell'acciaio a parità di spessore, quindi i pannelli di grandi dimensioni potrebbero richiedere nervature, bordature, nervature di rinforzo o una maggiore profondità della sezione.
Acciaio laminato a freddo e zincato
L'acciaio laminato a freddo offre elevata rigidità, formatura prevedibile, saldabilità e una base economica per la verniciatura a polvere. È adatto per quadri elettrici interni e telai di apparecchiature dove il peso è secondario. La lamiera zincata o elettrozincata aggiunge protezione dalla corrosione, sebbene sia necessario prestare attenzione ai bordi tagliati, alle zone di saldatura, ai punti di messa a terra e alla compatibilità della finitura.
Acciaio inossidabile
Gli acciai inossidabili 304 e 316 sono adatti ad applicazioni in ambienti con lavaggi frequenti, laboratori, settore navale e ambienti esterni. La loro resistenza alla corrosione e la facilità di pulizia comportano costi, forze di formatura e massa maggiori.
| Materiale | Vantaggio principale | Problema progettuale principale | Ruolo tipico di contenimento |
|---|---|---|---|
| Alluminio 5052-H32 | Massa ridotta e buona formabilità | Rigidità del pannello inferiore rispetto all'acciaio. | Coperture, scatole, custodie per strumenti |
| Acciaio laminato a freddo | Rigido ed economico | Richiede una finitura anticorrosione | Quadri elettrici interni |
| acciaio zincato | Protezione anticorrosione integrata | Bordi tagliati e zone di saldatura | Comandi per utenze e impianti di climatizzazione |
| Acciaio inossidabile 304 / 316 | Resistenza alla corrosione e facilità di pulizia | Formatura del carico, del peso e del costo | Armadietti lavabili o per esterni |
Priorità di progettazione per gli involucri in lamiera
Lo spessore da solo non garantisce la rigidità di un mobile. Un'anta piatta e poco profonda può incurvarsi o deformarsi anche se il materiale sembra pesante, mentre un pannello più sottile con bordi, flange di ritorno e nervature sagomate può rimanere stabile. È fondamentale partire dai percorsi di carico: il montaggio a parete, le reazioni delle cerniere, la trazione dei cavi, il peso del trasformatore, il carico delle maniglie e le vibrazioni influiscono sulla struttura in modi diversi.
Il passo successivo è la progettazione della piega. Il raggio interno, lo spessore del materiale, la tempra, la direzione delle fibre, gli utensili e l'angolo di piega influenzano la formazione di crepe e il ritorno elastico. Fori o alette posizionati troppo vicino a una piega possono causare deformazioni, e flange corte potrebbero non fornire un supporto sufficiente per gli utensili della pressa piegatrice. Utilizzare i dati di piegatura qualificati del fabbricante anziché un fattore K universale applicato a ogni lega e spessore.
La strategia di riferimento mantiene allineati gli assemblaggi. I distanziatori per PCB, i fori per i connettori, gli assi delle cerniere, le posizioni dei fermi e le superfici di tenuta delle guarnizioni devono fare riferimento alle superfici funzionali. Tolleranze eccessivamente strette su ogni foro aumentano i tempi di ispezione e di produzione senza migliorare il prodotto finito. Riservate controlli più rigorosi alle interfacce che posizionano i componenti elettronici, chiudono una guarnizione o si accoppiano con un altro assemblaggio.
Consiglio pratico: rilasciate sia il modello del pezzo formato che il disegno controllato. Il modello comunica la geometria, mentre il disegno definisce il materiale, le piegature sensibili alla venatura, i riferimenti, la finitura, la mascheratura, la ferramenta e le condizioni di ispezione.
Funzioni di taglio, piegatura, unione e precisione
Il taglio laser gestisce profili, fessure, aperture per ventole e intagli per connettori di vario tipo senza bisogno di utensili di tranciatura dedicati. La punzonatura CNC diventa interessante per fori, griglie, fori pretranciati e elementi sagomati ripetuti, quando la geometria e la quantità sono compatibili con gli utensili disponibili. Le piccole nervature tra le perforazioni dense richiedono un'attenta valutazione, poiché il calore di taglio e le tensioni residue possono deformare un pannello di grandi dimensioni.
La sequenza di piegatura della pressa determina se le piegature successive rimangono accessibili. Ritorni profondi, flange opposte e orli interni possono entrare in collisione con il punzone, la matrice o la geometria completata. Un modello piatto producibile tiene conto della deduzione della piegatura, degli scarichi, dell'accesso all'utensile e dell'ordine in cui si formano le caratteristiche.
Le opzioni di assemblaggio includono saldatura a punti, saldatura TIG o MIG, rivetti, viti, linguette e fessure, dadi a pressione e prigionieri autofilettanti. La saldatura produce strutture rigide ma introduce distorsioni dovute al calore e richiede lavorazioni di finitura. Il fissaggio meccanico facilita la manutenzione e la sostituzione dei pannelli, aggiungendo al contempo componenti e interfacce di tolleranza.
Alcuni armadi richiedono anche blocchi di dissipazione del calore lavorati a macchina, piastre di collegamento di precisione o guide di montaggio rigide. Un design ibrido può combinare pannelli sagomati con componenti funzionali lavorati a CNC laddove la planarità, le filettature o le relazioni tra le più facce superano le possibilità di controllo pratico della lamiera.
Ferramenta, porte e accesso di servizio
Le scelte relative alla ferramenta influiscono sia sulla fabbricazione che sull'assistenza in loco. I dispositivi di fissaggio autofilettanti richiedono uno spessore della lamiera adeguato, una corretta preparazione dei fori, una distanza appropriata dai bordi, una direzione di installazione e un accesso agevole. Posizionare un dado accanto a una curva o dietro una parete saldata può rendere impossibile l'installazione. Cerniere, fermi, maniglie, pressacavi e filtri acquistati devono essere rappresentati nel modello di assemblaggio con i loro effettivi ingombri operativi.
Il comportamento della porta merita un'analisi a parte. La cerniera sostiene la massa della porta e qualsiasi componente montato su di essa, mentre il chiavistello deve comprimere il perimetro in modo controllato la guarnizione. Le porte lunghe potrebbero richiedere più punti di chiusura o rinforzi strutturali. Anche l'accumulo di vernice attorno alle cerniere e le fessure strette possono influire sulla tenuta.
All'interno del quadro elettrico, guide DIN, canaline per cavi, barre di messa a terra, griglie di protezione per ventole, vassoi rimovibili e piastre di montaggio si contendono lo spazio. È importante lasciare uno spazio adeguato per cacciaviti, chiavi inglesi, piegature di cavi e accoppiamenti di connettori. Un layout che si adatta al progetto CAD potrebbe comunque costringere i tecnici a rimuovere componenti non necessari durante l'installazione. Un buon accesso per la manutenzione riduce i tempi di assemblaggio e semplifica le successive operazioni di manutenzione, evitando errori.
Gestione termica negli armadi per componenti elettronici
La progettazione termica inizia considerando le perdite di potenza interne, l'intervallo di temperatura ambiente, i limiti dei componenti, l'orientamento dell'involucro e il rischio di contaminazione. I sistemi passivi utilizzano la conduzione tramite pannelli, la convezione naturale, le griglie di ventilazione e la superficie esterna. I sistemi attivi aggiungono ventole, filtri, condotti o scambiatori di calore aria-aria. Gli armadi sigillati possono richiedere un percorso conduttivo o un raffreddamento a circuito chiuso, poiché lo scambio d'aria introduce anche polvere e umidità.
La spaziatura e il posizionamento dei componenti possono essere importanti quanto la capacità della ventola. Uno studio del 2025, sottoposto a revisione paritaria, sugli armadi elettrici dei treni ad alta velocità ha modellato spazi di installazione da 0 a 10 mm. Spostando un gruppo di componenti ad alta perdita in una posizione con flusso d'aria maggiore, la temperatura massima rilevata si è ridotta da 178 °C a 109 °C, con una diminuzione del 39% nelle condizioni estreme definite dallo studio. Il risultato dimostra la sensibilità alla disposizione; non si tratta di una previsione generale della temperatura dell'armadio.
Anche l'hardware di raffreddamento necessita di prove. Uno studio sperimentale del 2022 su un armadio elettrico ha riportato che, nella configurazione di prova, la temperatura dell'involucro si manteneva al di sotto dei 60 °C con un carico termico di 2,000 W. Questa scala dimostra perché la strategia termica deve basarsi sul carico termico effettivo, piuttosto che sulle sole dimensioni dell'involucro. Convalidare la configurazione finale con componenti, cablaggi, filtri e condizioni ambientali rappresentativi.
Protezione EMI, messa a terra e protezione ambientale
Un armadio conduttivo può garantire la compatibilità elettromagnetica solo se la corrente ha un percorso controllato attraverso giunture, porte, coperchi e involucri dei connettori. Vernici e rivestimenti in polvere interrompono il contatto metallo-metallo. I disegni devono pertanto identificare i pad di collegamento mascherati, i perni di messa a terra, le guarnizioni conduttive, i contatti a pettine e la ferramenta che mantiene il contatto per tutta la durata di vita prevista.
Le aperture meritano attenzione perché prese d'aria, display, ingressi per cavi e giunzioni mal incollate possono indebolire la schermatura. La norma IEC 61000-5-7 descrive i metodi per la valutazione della schermatura di un contenitore vuoto da 10 kHz a 40 GHz. Le prestazioni di un contenitore vuoto non sono ancora sufficienti a stabilire la conformità per le apparecchiature assemblate; il layout del PCB, i filtri, i cavi, i connettori e l'architettura di messa a terra rimangono parte integrante dei test di sistema.
La protezione contro l'ingresso di agenti esterni crea un'ulteriore catena di interfacce. Il codice IP IEC 60529 classifica la protezione fornita dagli involucri elettrici contro l'accesso, i corpi solidi estranei e l'acqua. La sezione trasversale della guarnizione, la compressione, la continuità degli angoli, la planarità dello sportello, la spaziatura delle viti, i pressacavi, gli sfiati e i percorsi di drenaggio influenzano tutti il risultato finale. Considerare il grado di protezione IP richiesto come un obiettivo di validazione dell'intero assemblaggio. Un pannello prefabbricato da solo non può essere certificato come l'intero armadio finito.
Finiture superficiali e mascheratura funzionale
La scelta della finitura influisce su corrosione, aspetto, usura, collegamento elettrico e accoppiamento dimensionale. La verniciatura a polvere è adatta per armadi in acciaio e alluminio, con colori e texture adatti alle apparecchiature industriali. Lo spessore del rivestimento deve essere considerato intorno a cerniere, componenti inseriti, linguette a stretto contatto e fessure di accoppiamento. Filettature, sedi di guarnizione e zone di messa a terra potrebbero richiedere mascheratura.
L'anodizzazione è adatta a telai e pannelli in alluminio dove la resistenza alla corrosione e un aspetto duraturo sono importanti. Poiché lo strato anodico è elettricamente isolante rispetto all'alluminio non trattato, il disegno deve identificare ogni area di contatto conduttiva. L'acciaio inossidabile può essere trattato con passivazione o con una finitura spazzolata, controllando la direzione delle venature sui pannelli visibili.
Anche i requisiti estetici necessitano di limiti. Definire le superfici di aspetto principali, la visibilità consentita delle saldature, le aspettative in termini di molatura, lucentezza, texture e standard cromatici. Un campione di finitura può chiarire le aspettative prima di una produzione su larga scala. Le opzioni di finitura superficiale BOONA offrono un utile punto di partenza, mentre il disegno di progetto deve comunque specificare il processo esatto e le interfacce protette.
Mini Case: Schema termico in un armadio elettrico su guida
Lo studio del 2025 sulle unità multiple elettriche ad alta velocità offre un utile esempio pratico di quadro elettrico. I ricercatori hanno esaminato un quadro elettrico di trazione in cui l'aumento di temperatura di diversi componenti superava il limite di 60 °C nelle condizioni simulate di piena potenza. Invece di optare per un involucro più grande o modificare il materiale del quadro, hanno analizzato la spaziatura, la posizione dei componenti, il flusso d'aria e la forma della presa d'aria.
La configurazione finale prevedeva un'intercapedine di installazione di 4 mm per gli interruttori ad alta perdita, lo spostamento di tali componenti in una zona con un flusso d'aria più intenso, la modifica dell'ingresso in un rettangolo con rapporto 2:1 e l'impostazione del flusso d'aria in condizioni estreme a 10 m³/min. Nel modello, tale combinazione ha portato l'aumento di temperatura dei componenti al limite specificato di 60 °C.
Questo studio, pubblicato nell'ambito dell'industria ferroviaria e non un progetto per un cliente BOONA, non deve essere applicato direttamente ad altri armadi. La lezione appresa in fase di produzione è di ampia utilità: le aperture dei pannelli, la posizione delle guide, la configurazione dei fori di montaggio e il percorso del flusso d'aria definiscono le caratteristiche termiche. Una volta che i disegni di produzione definiscono tali caratteristiche, la correzione di un problema di layout può richiedere nuovi pannelli, modifiche al cablaggio e una nuova validazione. Pertanto, è necessario effettuare una verifica termica prima del rilascio del progetto preliminare.
Controllo qualità e requisiti della richiesta di offerta (RFQ)
L'ispezione deve seguire la funzione dell'involucro. I controlli tipici includono la verifica del materiale e dello spessore, le caratteristiche del modello piano, gli angoli di curvatura, la posizione delle flange, l'aderenza dello sportello, la relazione tra i fori di montaggio, la sicurezza della ferramenta inserita, le condizioni della saldatura e la qualità del rivestimento. Le attrezzature funzionali possono verificare l'aderenza dei connettori, il movimento delle cerniere, l'innesto del fermo o l'allineamento del pannello di accoppiamento in modo più efficiente rispetto alle misurazioni di coordinate isolate.
Specificare le condizioni di ispezione. Un pannello di grandi dimensioni può assumere una forma diversa a seconda che sia libero, fissato a un telaio o completamente assemblato. I requisiti di planarità e posizione dei fori devono definire quale condizione determina l'accettazione. L'ispezione della finitura deve riguardare lo spessore del rivestimento, l'adesione, il colore, la texture, la mascheratura e i bordi esposti, ove applicabile.
Una richiesta di offerta (RFQ) efficace include l'assemblaggio 3D, i modelli delle parti formate, i disegni 2D controllati, la distinta base, il grado e la tempra del materiale, le specifiche di finitura, i codici dei componenti hardware, le zone estetiche, le maschere di messa a terra, il livello IP target, la quantità annua e i requisiti del primo articolo. Aggiungere i componenti elettronici reali o le aree di esclusione precise per connettori, ventole, filtri e curve dei cavi. Input chiari consentono al DFM di concentrarsi sul rischio di produzione piuttosto che sulla ricostruzione dell'intento progettuale.
DOMANDE FREQUENTI
Qual è il materiale migliore per un contenitore per componenti elettronici?
L'alluminio è adatto a progetti leggeri e resistenti alla corrosione. L'acciaio laminato a freddo offre una rigidità economica per interni, mentre l'acciaio inossidabile è ideale per ambienti soggetti a lavaggi frequenti e corrosivi. La geometria, la messa a terra e l'esposizione agli agenti atmosferici dovrebbero determinare il tipo e lo spessore del materiale.
Quale spessore dovrebbe avere un contenitore per componenti elettronici in lamiera?
Non esiste uno spessore unico adatto a ogni tipo di contenitore. La campata del pannello, il materiale, i rinforzi sagomati, i carichi di montaggio, la ferramenta della porta e le vibrazioni sono tutti fattori importanti. È fondamentale migliorare la geometria della sezione prima di aumentare lo spessore.
È meglio l'alluminio o l'acciaio per un quadro elettrico?
L'alluminio riduce il peso e resiste alla corrosione. L'acciaio offre una maggiore rigidità a parità di spessore ed è generalmente adatto per grandi armadi per interni. Lasciate che siano l'ambiente, la struttura e la movimentazione a determinare la scelta.
In che modo un contenitore in lamiera può fornire schermatura EMI?
Garantire la continuità conduttiva attraverso pannelli, porte, giunture e involucri dei connettori. Controllare le aperture e definire i dispositivi di collegamento, i pad di messa a terra o le guarnizioni conduttive. Testare il sistema assemblato.
Un mobile verniciato a polvere può mantenere la messa a terra elettrica?
Sì, quando i disegni definiscono aree di contatto mascherate o un altro metodo di incollaggio validato. Anche la componentistica, la pressione di contatto, la corrosione e la durata di servizio influiscono sulla continuità.
Quali documenti devono accompagnare una richiesta di offerta (RFQ)?
Inviare il disegno CAD dell'assemblaggio, i disegni controllati, la distinta base, le specifiche di finitura e ferramenta, le quantità, i requisiti di ispezione e gli obiettivi pertinenti in materia di isolamento termico, messa a terra, tenuta e conformità.
Conclusione: specificare l'armadio come un sistema
Gli involucri in lamiera offrono prestazioni ottimali quando materiale, struttura, piegature, componenti, flusso d'aria, messa a terra, tenuta, finitura e ispezione soddisfano gli stessi requisiti di prodotto. Un disegno accurato identifica i riferimenti funzionali e le interfacce rilevanti, lasciando al contempo un margine di sicurezza adeguato per la produzione. Un coordinamento tempestivo tra i team di progettazione meccanica, elettrica, termica, conformità e approvvigionamento impedisce che una revisione tardiva dell'involucro si ripercuota sul layout del PCB, sul cablaggio, sui test di certificazione e sulle procedure di assistenza sul campo.
Se il vostro armadio per componenti elettronici include sportelli sagomati, sistemi di ventilazione, componenti installati, assemblaggi saldati o zone di messa a terra sensibili alla finitura, inviate a BOONA il modello 3D e i disegni controllati. Il servizio di lavorazione della lamiera può esaminare la scelta del materiale, l'accesso alla piegatura, la sequenza di assemblaggio, i componenti, le tolleranze di rivestimento e i requisiti di ispezione. Inviate il vostro CAD per una verifica di fattibilità.