La durata degli stampi in silicone determina quanti pezzi stampati sottovuoto di qualità accettabile uno stampo morbido può produrre prima che la replicazione della superficie, la precisione dimensionale o l'affidabilità dello stampaggio inizino a deteriorarsi.
Un acquirente ordina 60 manopole di controllo di precisione da un modello master approvato. I pezzi dei primi cicli di produzione mostrano marcature di posizione nitide, geometria del foro uniforme e una finitura opaca omogenea. Successivamente, nel lotto, gli ispettori riscontrano bave di stampaggio più evidenti, scritte meno nitide e una maggiore resistenza durante la sformatura.
Lo stampo in silicone si chiude ancora e contiene resina poliuretanica, quindi l'acquirente chiede perché la produzione non possa continuare.
Questa domanda rivela il vero significato della durata degli stampi in silicone nella fusione sottovuoto . Uno stampo in silicone raramente passa da perfetto a inutilizzabile in un singolo ciclo. L'esposizione a sostanze chimiche, lo stiramento ripetuto, l'usura della cavità e la distorsione della linea di separazione ne riducono gradualmente le prestazioni.
Il noto limite di 20 copie funziona al meglio come soglia di pianificazione della qualità. Rappresenta un obiettivo pratico per la conformità dei pezzi, piuttosto che il ciclo in cui ogni stampo si rompe fisicamente. La geometria, la composizione chimica della resina, le condizioni di polimerizzazione, i requisiti di superficie e le tolleranze di disegno determinano la durata utile effettiva.
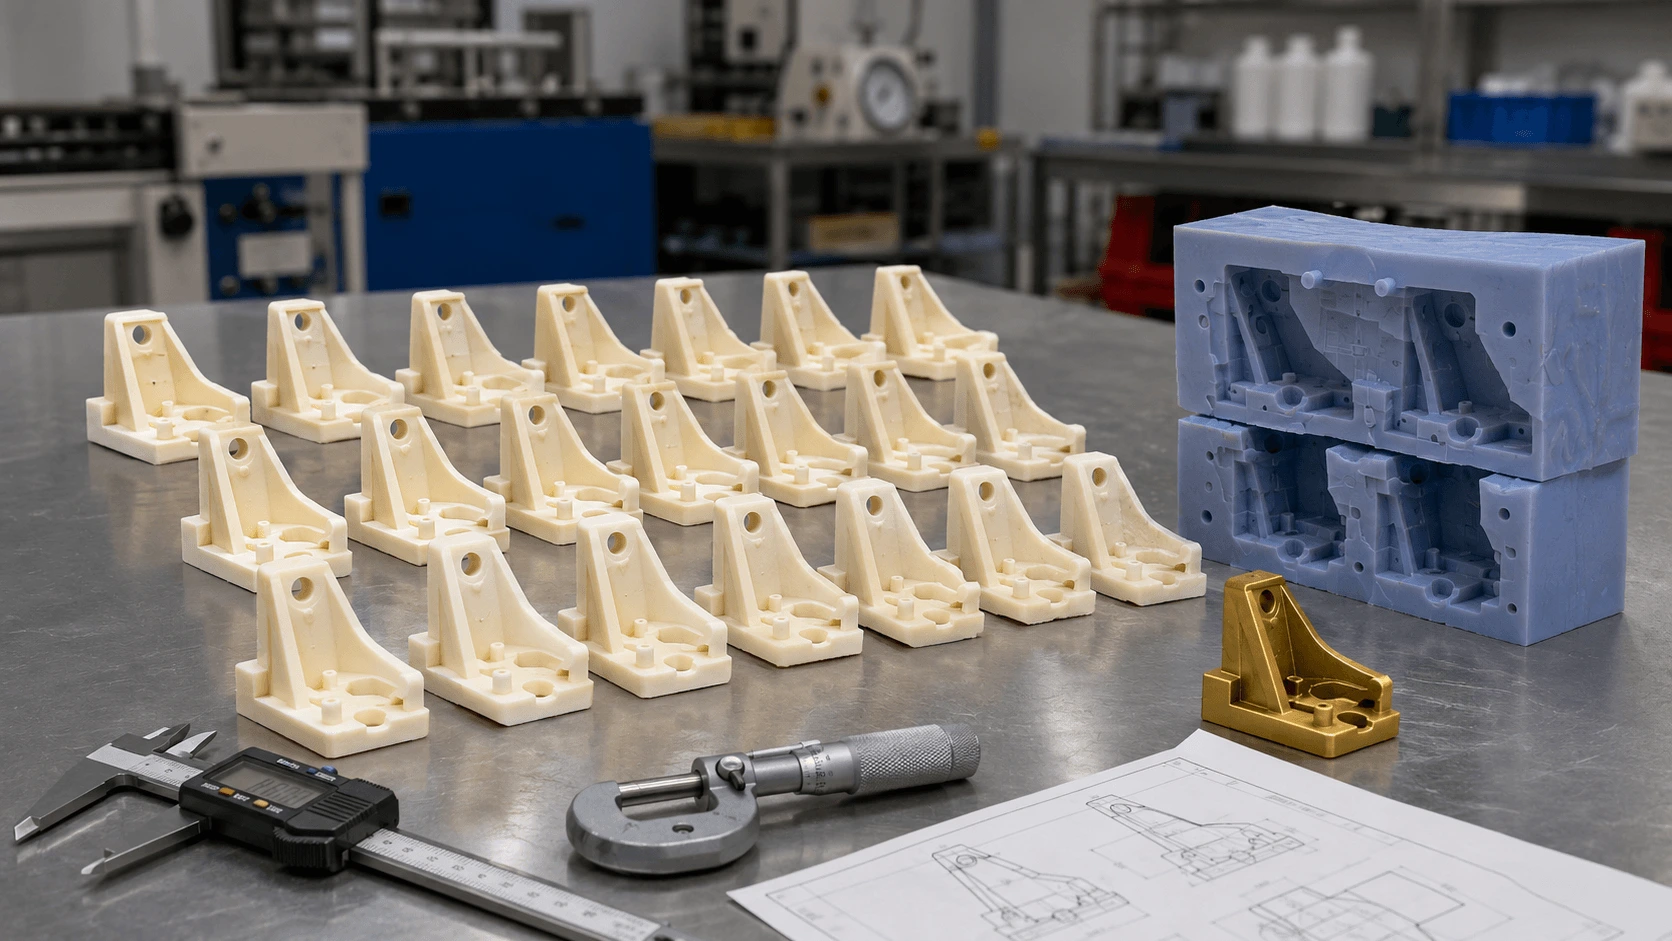
Che cosa si intende per durata dello stampo in silicone nella fusione sottovuoto?
Il termine " durata dello stampo per la fusione sottovuoto" può descrivere tre limiti distinti. Il team acquisti dovrebbe identificare quale di questi limiti è determinante per il progetto prima di confrontare i preventivi.
Vita fisica della muffa
Lo stampo si chiude comunque, contiene resina liquida, indurisce il getto e lo rilascia senza lacerazioni catastrofiche. Uno strumento può rimanere fisicamente intatto anche dopo che le sue prestazioni dimensionali o estetiche si sono deteriorate.
Durata dello stampo dimensionale
La cavità continua a riprodurre le caratteristiche critiche entro le tolleranze di disegno. Anime in silicone sottili, pareti della cavità non supportate e linee di separazione danneggiate possono modificare la posizione del foro, la posizione delle pareti o le dimensioni esterne.
Durata della muffa cosmetica
Lo stampo riproduce fedelmente la lucentezza, la texture, la scritta, la definizione dei bordi e l'aspetto della linea di separazione stabiliti dal campione approvato.
Questi limiti raramente si verificano con lo stesso numero di scatti. Una staffa interna nascosta con ampie tolleranze può rimanere accettabile più a lungo di una copertura trasparente per la luce o di un'interfaccia utente lucida.
Una revisione del 2022 sulla fusione sottovuoto su scala industriale descrive gli stampi in silicone come un processo a vita limitata, adatto solo a prototipi e piccole serie di componenti in materiale termoindurente. La revisione riporta cicli di fusione che raggiungono circa 90 minuti nella letteratura esaminata e una durata utile dello stampo che generalmente rimane inferiore a 50 cicli di fusione . Queste cifre descrivono un ampio intervallo di ricerca, non un obiettivo di consegna raccomandato per ogni progetto commerciale.
Ai fini della pianificazione dei preventivi, 20 copie dovrebbero corrispondere a circa 20 parti accettate in base ai requisiti definiti.
Perché il poliuretano provoca il degrado degli stampi in silicone
Il principale meccanismo alla base del degrado degli stampi in silicone è la combinazione dell'esposizione a sostanze chimiche con ripetute sollecitazioni meccaniche.
I sistemi di colata in poliuretano contengono tipicamente un componente poliolo e un componente isocianato. Durante la polimerizzazione, le molecole di isocianato possono diffondersi nel silicone in prossimità della superficie della cavità. Le reazioni che coinvolgono l'umidità residua formano quindi strutture di poliurea all'interno della matrice siliconica.
Nel corso di cicli ripetuti, questi cambiamenti chimici possono alterare:
- Ruvidezza della superficie
- Durezza
- Comportamento di trazione
- Allungamento
- Resistenza alle crepe
- Recupero elastico dopo la sformatura
La stessa revisione del 2022 spiega che le regioni ricche di poliurea possono contribuire allo sbiancamento della cavità e alla formazione di fessure. La rimozione dallo stampo, quindi, allunga e piega il silicone chimicamente alterato, consentendo ai piccoli difetti di trasformarsi in crepe visibili o lacerazioni locali.
Questo meccanismo spiega anche perché i tecnici potrebbero notare un cambiamento nel comportamento dello stampo prima del cedimento completo. La cavità potrebbe staccare facilmente i pezzi iniziali, per poi richiedere una forza maggiore dopo diversi cicli di colata. La texture fine potrebbe ammorbidirsi, le superfici lucide potrebbero diventare meno riflettenti e le anime flessibili potrebbero non tornare più completamente alla loro forma originale.
La temperatura e il tempo di esposizione influenzano la diffusione e la velocità di reazione, ma il calore da solo non spiega il danno. Descrivere la resina come una semplice "bruciatura" dello stampo non tiene conto dell'interazione tra la chimica del poliuretano, la struttura del silicone, le condizioni di polimerizzazione e lo stress ciclico dovuto allo stampaggio.
La compatibilità chimica della formulazione di poliuretano selezionata può quindi influire sulla durata dell'utensile tanto quanto la durezza nominale del silicone.
Come la geometria influenza la durata degli stampi in silicone nella fusione sottovuoto
La geometria del pezzo spesso determina se uno stampo in silicone produce 12, 20 o più fusioni accettabili.
Le caratteristiche ad alto rischio includono:
- Sottosquadri profondi
- Bocchetta inversa
- Strette fessure interne
- costole alte
- Sottili nuclei in silicone
- transizioni nette
- Lettere incise in profondità
- Ampie superfici definite
- Lunghi muri chiusi
- Caratteristiche che richiedono la torsione durante il rilascio
Un semplice coperchio aperto può richiedere solo una leggera flessione dello stampo. Un piccolo rotore di controllo del fluido con canali curvi e nuclei interni stretti può esercitare una pressione molto maggiore sul silicone durante ogni ciclo di sformatura.
Anche la superficie è importante. Una cavità fortemente ruvida espone una maggiore quantità di silicone al poliuretano rispetto a una cavità liscia con le stesse dimensioni complessive. La ruvidità crea inoltre un maggiore attrito meccanico con il pezzo fuso, aumentando la forza di distacco.
Il taglio dello stampo e la progettazione della linea di separazione possono distribuire o concentrare questa sollecitazione. Un taglio scelto in modo errato può costringere l'operatore a stirare ripetutamente una determinata area. Tappi rimovibili o anime in silicone separate possono ridurre la deformazione attorno alle aperture interne e ai sottosquadri difficili.
Gli stampi flessibili consentono di realizzare caratteristiche che in uno stampo in acciaio richiederebbero guide o sollevatori, ma la flessibilità non elimina i costi derivanti dalle sollecitazioni di sformatura. Una sformo adeguato, raggi interni più ampi, pareti dello stampo rinforzate e tagli posizionati con cura possono prolungare la durata degli stampi in silicone senza alterare il design visibile del prodotto.
La pianificazione del ciclo di vita degli utensili dovrebbe quindi iniziare durante la revisione DFM, piuttosto che dopo che il modello principale è già entrato nella fase di produzione dello stampo.
Quali cambiamenti avvengono prima che lo stampo ceda completamente?
Uno stampo in silicone rotto rappresenta un chiaro segnale di arresto. La maggior parte dei problemi di qualità della produzione inizia prima.
Modifiche della superficie e della lucentezza
Le aree lucide possono diventare opache o meno riflettenti. Le texture opache fini possono perdere uniformità. I componenti trasparenti rivelano piccoli graffi, residui e ruvidità delle cavità prima delle parti opache.
Perdita di piccoli dettagli
Le marcature in rilievo, le aperture della griglia, i campi del numero di serie, la zigrinatura e i bordi taglienti potrebbero ammorbidirsi. Piccoli frammenti di silicone potrebbero inoltre staccarsi dalle cavità più strette.
Deterioramento della linea di separazione
Le ripetute aperture e chiusure possono deformare le superfici tagliate. La bava di stampaggio aumenta quando le due metà dello stampo non si allineano o non si sigillano più in modo uniforme.
Deriva dimensionale
Le anime sottili possono inclinarsi, allungarsi o assumere una forma permanente. Le pareti larghe e flessibili possono muoversi durante il riempimento e la stagionatura. Queste modifiche possono influire sulla posizione dei fori, sullo spessore delle pareti, sulla larghezza delle sigillature o sui profili esterni.
Modifica del comportamento di rilascio
Un aumento della forza di estrazione dallo stampo è spesso indice di un deterioramento della superficie o della geometria. Gli operatori potrebbero notare segni di trascinamento, sbiancamento, deformazioni locali del pezzo o piccole fessure nella cavità.
Uno stampo può comunque produrre componenti visivamente accettabili anche se le dimensioni critiche subiscono delle variazioni. Un altro stampo, invece, può rimanere dimensionalmente stabile pur perdendo la qualità superficiale richiesta per un prodotto cosmetico.
Gli ispettori devono confrontare i pezzi prodotti nelle fasi finali del ciclo di produzione sia con il disegno che con il campione approvato. Il limite di controllo è rappresentato dall'ultimo ciclo che produce costantemente pezzi conformi, piuttosto che dall'ultimo ciclo che produce una fusione riconoscibile.
Perché 20 copie rappresentano una soglia pratica per il controllo qualità
Un obiettivo di 20 copie offre ai fornitori un equilibrio gestibile tra produzione, uniformità e rischio di produzione. Lascia inoltre un margine per le parti di impostazione, gli scarti imprevisti, i danni da sformatura e i componenti di ricambio necessari durante l'assemblaggio finale.
Portare uno stampo al suo massimo numero di cicli di produzione può far risparmiare il costo di un altro stampo. Tuttavia, questo risparmio può svanire rapidamente se i pezzi prodotti nelle fasi finali del ciclo di produzione richiedono selezione, rilavorazione, sostituzione o spedizione ritardata.
La tabella seguente mostra un esempio di piano di ispezione. La frequenza effettiva deve essere commisurata al livello di rischio del componente.
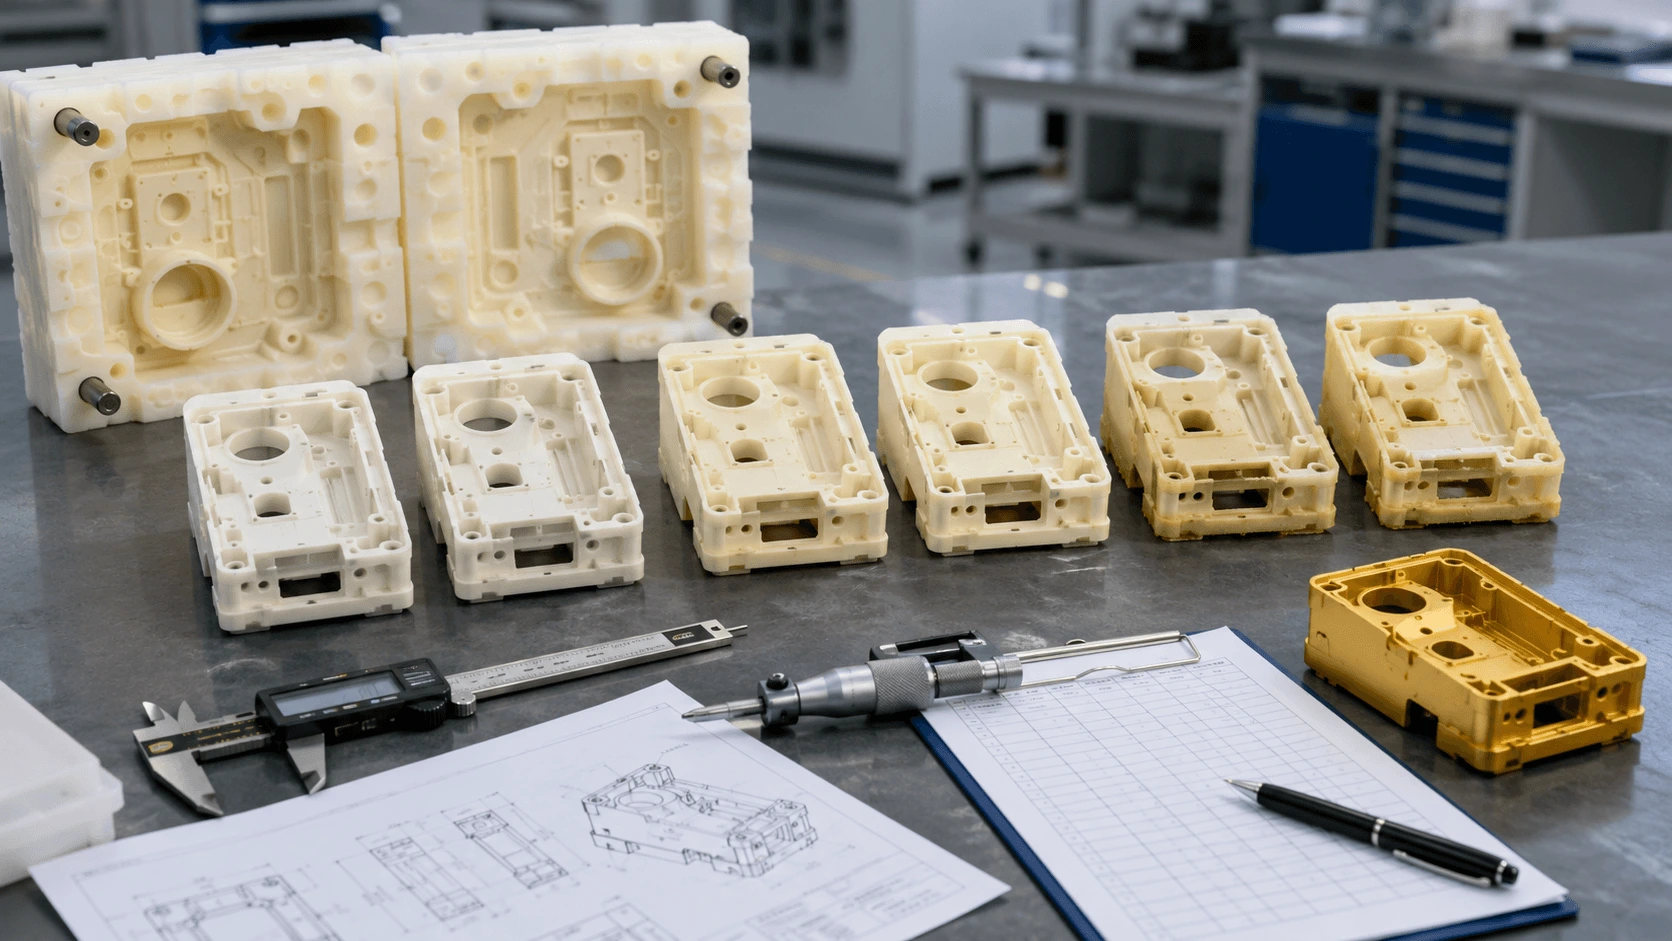
| fase di ripresa | priorità di ispezione | Preoccupazione principale |
|---|---|---|
| Cicli 1–3 | Ispezione completa del primo articolo | Cuocere, dimensioni, colore e superficie |
| Cicli 4–10 | Controlli dimensionali e visivi di routine | Stabilità del processo |
| Cicli 11–15 | Maggiori dettagli e revisione della riga finale | usura precoce e flash |
| Cicli 16–20 | Ispezione definita di fine ciclo | Deriva, perdita di texture e danni da rilascio |
| Oltre la produzione prevista | Riqualificazione prima della spedizione | Corrispondenza con il disegno e campione aureo |
💡 Consiglio: chiedete ai fornitori di indicare il numero di pezzi accettati per stampo , anziché i cicli di colata teorici. "Venti pezzi conformi a queste tolleranze e criteri estetici" offre un valore maggiore rispetto a "fino a 25 colate".
Componenti trasparenti, lucidi, con texture marcata o difficili da smontare potrebbero raggiungere il limite di qualità prima del ciclo 20. Componenti semplici, non estetici, con ampie tolleranze potrebbero rimanere accettabili più a lungo.
In che modo la durata degli utensili influisce sui costi e sulla pianificazione della produzione
Una pianificazione efficace dei lotti di fusione sottovuoto inizia con il numero di stampi, la produzione accettabile per stampo e la strategia di ispezione.
Un ordine di 20 pezzi può utilizzare un unico stampo di produzione quando la geometria e i requisiti di accettazione lo consentono. Un ordine di componenti estetici senza margine di ricambio può comunque giustificare la realizzazione di stampi di emergenza.
Per una produzione di 40 o 60 pezzi, solitamente è vantaggioso utilizzare più stampi in silicone ricavati dallo stesso stampo master. L'utilizzo di più stampi offre diversi vantaggi:
- Minore dipendenza da un unico strumento
- Capacità di colata parallela
- Riduzione del rischio di qualità nelle fasi finali del ciclo di vita.
- Recupero più rapido dopo danni accidentali
- Risultati accettati più prevedibili
Inoltre, creano variazioni tra gli stampi. Ogni stampo di produzione dovrebbe ricevere l'approvazione del primo campione per colore, dimensioni, aspetto della linea di separazione e adattamento funzionale.
Un preventivo completo dovrebbe indicare:
- Quantità di stampo prevista
- Produzione target accettata per stampo
- Se gli stampi funzioneranno in parallelo
- Requisiti del primo articolo per ogni stampo
- criteri di ispezione incrociata degli stampi
- Indennità per pezzi di ricambio
- Autorizzazione per la sostituzione dello stampo
- Conservazione del modello principale
La qualità del master influisce su ogni stampo in silicone che ne deriva. Un errore dimensionale, una linea di stratificazione visibile o un difetto di lucidatura possono ripercuotersi sull'intero lotto. La produzione di master SLA ad alta risoluzione può supportare superfici dettagliate e geometrie complesse, ma il master richiede comunque un'ispezione e un'approvazione della finitura prima della colata di silicone.
Per gli ordini ripetuti, si consiglia di conservare lo stampo originale approvato, ove possibile. Uno stampo in silicone vecchio potrebbe deformarsi, contaminarsi o perdere affidabilità durante la conservazione.
Esempi concreti di applicazione: precisione degli ingranaggi in resina su diversi cicli di lavorazione.
Uno studio del 2025, sottoposto a revisione paritaria, sugli ingranaggi in resina realizzati con stampi in silicone fornisce un utile esempio funzionale. I ricercatori hanno variato due materiali siliconici, due resine per colata e due livelli di qualità degli ingranaggi master, creando otto stampi in silicone . Da ogni stampo hanno ricavato 10 ingranaggi , producendo in totale 80 ingranaggi in resina , di cui 40 per ogni tipo di resina.
Il team ha misurato la deviazione del profilo dentale e la deviazione dell'elica anziché basarsi esclusivamente sull'aspetto superficiale. L'analisi di Pareto ha classificato il tipo di resina come la variabile testata più influente, seguita dalla qualità iniziale dell'ingranaggio principale, dal tipo di silicone e dal numero di fusione.
Anche il numero di colate ha influenzato le deviazioni misurate, sebbene la direzione e l'entità variassero a seconda delle combinazioni di resina, silicone e stampo. Lo studio, pertanto, supporta l'ispezione basata sui cicli senza stabilire un tasso di degradazione universale.
Questo esempio offre diversi insegnamenti pratici:
- La composizione chimica della resina può influenzare la replicazione dimensionale.
- La qualità del master influisce su ogni copia creata con questo strumento.
- La scelta del silicone interagisce con la formulazione dello stampo.
- La geometria funzionale può subire delle modifiche prima che lo stampo si rompa.
- Una singola caratteristica di ispezione non può rappresentare ogni prodotto.
Un progetto di ingranaggi può monitorare la deviazione del profilo e dell'elica. Un componente di controllo dei fluidi può dare priorità alla posizione del foro e alla larghezza della tenuta. Una guida di luce può concentrarsi sulla torbidità e sulla replicazione della superficie.
La sostituzione dello stampo deve essere effettuata tenendo conto delle caratteristiche del prodotto che ne determinano la funzionalità, l'assemblaggio o l'accettazione da parte del cliente.
Come prolungare la durata degli stampi e specificarlo in una richiesta di preventivo.
Il miglioramento della durata degli utensili inizia con la progettazione del prodotto e continua fino allo stoccaggio degli stampi.
Durante la progettazione del componente
- Aggiungere la sagomatura pratica dove la geometria lo consente.
- Ridurre i sottosquadri non necessari.
- Aumentare i raggi nelle transizioni profonde.
- Evitate i nuclei interni in silicone, che sono fragili.
- Separare le parti più complesse in inserti rimovibili.
Durante la progettazione dello stampo
- Posizionare le linee di separazione in modo da ridurre lo stiramento.
- Supporto per ampie pareti di stampo flessibili.
- Mantenere uno spessore di silicone sufficiente.
- Utilizzare tappi rimovibili intorno alle aperture interne.
- Evitare una pressione di chiusura concentrata.
Durante il casting
- Attenersi al rapporto di miscelazione della resina approvato.
- Controllare la temperatura della resina e dello stampo.
- Limitare la contaminazione da umidità.
- Rispettare i tempi di riempimento, gelificazione, polimerizzazione e post-polimerizzazione.
- Utilizzare un metodo di sformatura ripetibile.
- Pulire la cavità senza utilizzare strumenti abrasivi.
La revisione del 2022 cita un approccio sperimentale che ha riportato un miglioramento della durata utile degli stampi in silicone fino al 38.5% . Gli autori descrivono anche i limiti pratici, quindi il risultato non dovrebbe essere considerato un'affermazione universale per la produzione. Nessun singolo additivo, rivestimento o modifica del processo elimina il deterioramento in ogni combinazione di resina siliconica.
Una richiesta di offerta (RFQ) dovrebbe definire la durata di vita dello stampo attraverso la produzione accettata e un'ispezione tracciabile:
Il fornitore dovrà indicare il numero previsto di stampi in silicone e il numero di pezzi accettabili per stampo. I pezzi prodotti oltre la soglia prevista dovranno essere sottoposti a una nuova qualificazione dimensionale ed estetica rispetto al campione approvato.
Richiedi inoltre la tracciabilità del numero di stampaggio, l'approvazione del primo campione per ogni stampo, i controlli di uniformità tra i diversi stampi e una procedura per la sostituzione degli utensili.
Errori comuni nella pianificazione del ciclo di vita degli stampi in silicone
Diverse ipotesi creano problemi di costi e qualità evitabili:
- Considerare il ciclo 20 come un punto di rottura fisica universale
- Supponendo che uno stampo intatto produca ancora pezzi conformi
- Citare le colate invece della produzione accettata
- Pianificazione di un lotto di cosmetici alla massima durata teorica
- Ignorando i sottosquadri e la tensione di sformatura
- Applicazione di una stima della durata utile dell'utensile a parti trasparenti, opache e testurizzate.
- Saltare l'ispezione di fine ciclo
- Miscelazione del materiale proveniente da diversi stampi senza approvazione incrociata tra gli stampi.
- Smaltimento del master prima della chiusura della consegna
- Sostituzione della resina poliuretanica senza aver prima valutato la durata dello stampo.
- Riutilizzo di uno stampo immagazzinato senza riqualificazione
- Escludere gli utensili di emergenza dal programma di produzione
La frase "fino a 25 copie" di per sé offre una protezione limitata. Non specifica la resina, la geometria, lo standard di superficie, i requisiti dimensionali, la tolleranza di scarto o la frequenza di ispezione.
Gli acquirenti dovrebbero inoltre evitare di confrontare direttamente gli stampi in silicone morbido con gli stampi a iniezione in acciaio. Gli stampi in silicone offrono un basso investimento iniziale, una rapida replicazione e una più facile estrazione di geometrie complesse. La loro durata limitata definisce l'ambito di produzione pratico del processo.
La scelta del materiale rimane parte integrante del processo decisionale di pianificazione. La guida alle resine poliuretaniche per colata sottovuoto spiega come la rigidità della resina, il comportamento di polimerizzazione, l'allungamento, la resistenza al calore e la scelta della formulazione influenzino sia il componente che il processo di colata.
Domande frequenti sulla durata degli stampi in silicone nella fusione sottovuoto
Quanti pezzi si possono produrre con uno stampo in silicone?
In fase di pianificazione, molti progetti utilizzano circa 20 pezzi accettabili per stampo. La produzione effettiva dipende dalla composizione chimica della resina, dai sottosquadri, dalla finitura superficiale, dalla geometria, dalle condizioni di polimerizzazione e dai criteri di accettazione. Uno stampo può rimanere fisicamente utilizzabile anche dopo che le sue prestazioni estetiche o dimensionali si sono deteriorate.
Uno stampo in silicone si rompe immediatamente dopo 20 cicli?
No. Il deterioramento di solito si sviluppa gradualmente. Alcuni stampi richiedono la sostituzione anticipata, mentre gli stampi semplici possono continuare a produrre pezzi accettabili anche oltre la soglia prevista. I risultati dell'ispezione dovrebbero determinare il punto di arresto.
Perché il poliuretano danneggia il silicone?
I componenti isocianati possono diffondersi nel silicone in prossimità della superficie della cavità. Le reazioni successive alterano la struttura locale del materiale e le proprietà meccaniche. Ripetute operazioni di sformatura favoriscono quindi la formazione di fessure superficiali, deformazioni, perdita di dettagli e lacerazioni.
Le sottosquadre riducono la durata degli stampi in silicone?
Le profonde sottosquadre spesso aumentano l'allungamento dello stampo e la forza di distacco. La sfiatazione inversa, le fessure strette, i nuclei sottili e le superfici ruvide possono concentrare lo stress e accelerare il danneggiamento.
Quanti stampi in silicone servono per 60 pezzi?
Il fornitore dovrebbe calcolare il numero di stampi necessari in base alla produzione accettata, al fabbisogno di pezzi di ricambio, alla geometria e al rischio estetico. Un piano che preveda circa 18-20 pezzi conformi per stampo potrebbe richiedere tre o quattro stampi.
Quando è opportuno passare allo stampaggio a iniezione in un progetto?
Confronta i costi ripetuti di stampaggio in silicone e fusione manuale con quelli degli stampi di produzione quando la domanda diventa prevedibile, le quantità aumentano o le proprietà finali del materiale termoplastico diventano obbligatorie.
Raccomandazione finale sulla durata degli stampi in silicone nella colata sottovuoto
La durata degli stampi in silicone nella fusione sottovuoto dipende dall'esposizione a sostanze chimiche, dalla scelta della resina, dalla geometria, dalla superficie, dalla deformazione durante la sformatura, dalla temperatura e dai criteri di accettazione del progetto.
Venti copie rappresentano una soglia di pianificazione pratica perché consentono al fornitore di riservare capacità produttiva, aumentare i controlli a fine ciclo ed evitare di dipendere dalla durata di vita più ottimistica possibile dello stampo. I componenti estetici, trasparenti, con texture profonde e difficili da estrarre potrebbero richiedere una sostituzione anticipata. I componenti semplici con ampie tolleranze potrebbero rimanere accettabili più a lungo.
Un piano di produzione affidabile dovrebbe definire:
- Produzione accettata per stampo
- Quantità totale di muffa
- Approvazione del primo articolo
- Ispezione di fine ciclo
- consistenza dello stampo incrociato
- Quantità di riserva
- Conservazione del modello principale
- Autorizzazione alla sostituzione
L'obiettivo è ottenere pezzi di qualità costante, piuttosto che massimizzare il numero di colate effettuate con ogni stampo in silicone.
Avete in programma un ordine di fusione sottovuoto superiore a 20 pezzi? Inviate a BOONA i vostri file CAD, la quantità richiesta, la resina PU selezionata, i sottosquadri, le zone estetiche, le dimensioni critiche e i criteri di ispezione tramite i suoi servizi di produzione a basso volume . BOONA può esaminare il metodo del modello master, la produzione accettata per stampo, la quantità di utensili, il piano di fusione parallela, i punti di controllo dell'ispezione e il piano di emergenza per la sostituzione dello stampo prima dell'inizio della produzione.