
先月、私はある若手機械工が400ドルのAZ31Bマグネシウムの塊を加工するのを目撃した。彼はそれを標準的な6061アルミニウムのように扱い、少し切れ味の鈍いエンドミルで主軸を高速回転させすぎたため、数秒後には機械のベッド上で火花が散った。
それが、カスタムマグネシウムCNC部品の現実です。マグネシウムは航空宇宙や医療機器の試作品にとって非常に優れた素材です。アルミニウムよりも33%軽量で、振動吸収性も抜群です。しかし、だからこそ、問い合わせた機械加工工場の90%は、見積もり依頼に対して「見積もり不可」と断り返答するのです。彼らは火災の危険性を恐れているだけでなく、正直なところ、マグネシウムを高精度に加工するための設備や空調システムを備えていないのです。
もしあなたがマグネシウム部品の調達先を探しているエンジニアなら、この金属を正しく加工するために実際に何が必要なのか、そして製造パートナーに何を求めるべきなのかについて、ありのままの真実をお伝えします。
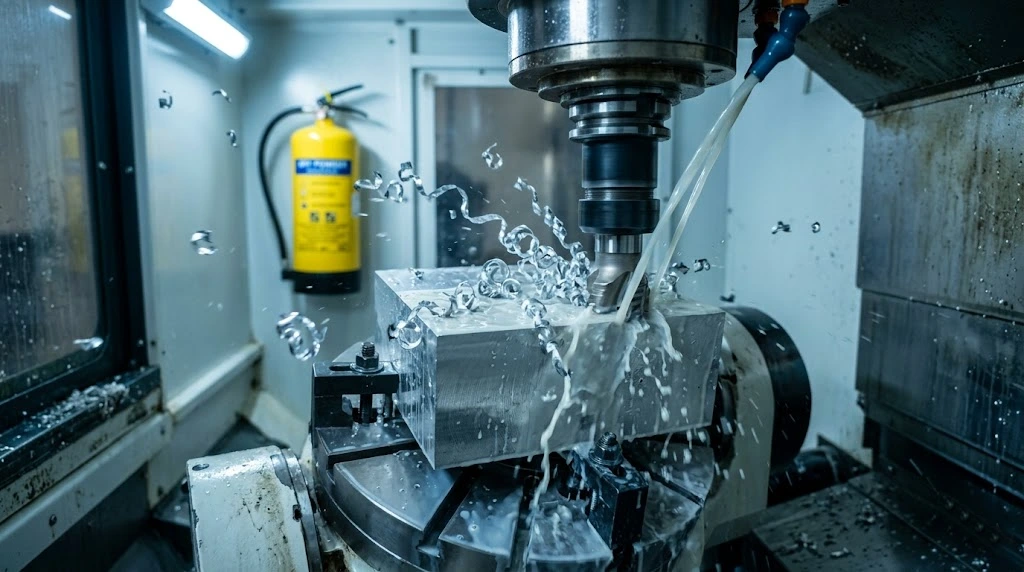
火災の危険性は確かに存在する(しかし、完全に管理可能)
誰もが気になっている問題、マグネシウム加工における火災の危険性について触れておきましょう。マグネシウムの塊が自然発火するわけではありません。危険なのは、切削加工中に発生する微細な切り屑や粉塵、いわゆる「切削屑」です。切れ味の悪い工具が材料をきれいに切断するのではなく、こすりつけることで、瞬時に熱が発生します。
実際に作業内容を熟知している工場は、ただ壁にD級消火器を取り付けて終わり、というようなことはしません。切削工程をきちんと管理します。私がマグネシウム加工能力のある工場を監査する際は、粗削り加工の工程がしっかりしているかを確認します。熱を部品から逃がすような、厚くて重い切削屑を生成する必要があるからです。もし工場が細かい粉末状のマグネシウム粉塵を出しているようなら、その工場は避けるべきです。また、鉱物油系クーラントの使用は必須です。水性クーラントがマグネシウム火災に少しでも触れると、爆発が起こります。
公差:AZ91D部品が反り続ける理由
マグネシウム部品で±0.005mmの公差を達成することは、アルミニウムや鋼鉄を加工するのとは全く異なる作業である。
AZ31BやAZ91Dを加工する際、最大の敵は熱膨張です。マグネシウムはすぐに熱くなります。加工者が大量の材料を削り取った後、部品がまだ温かいうちに仕上げ加工を行うと、部品が冷えて万力から外された瞬間に反ってしまいます。
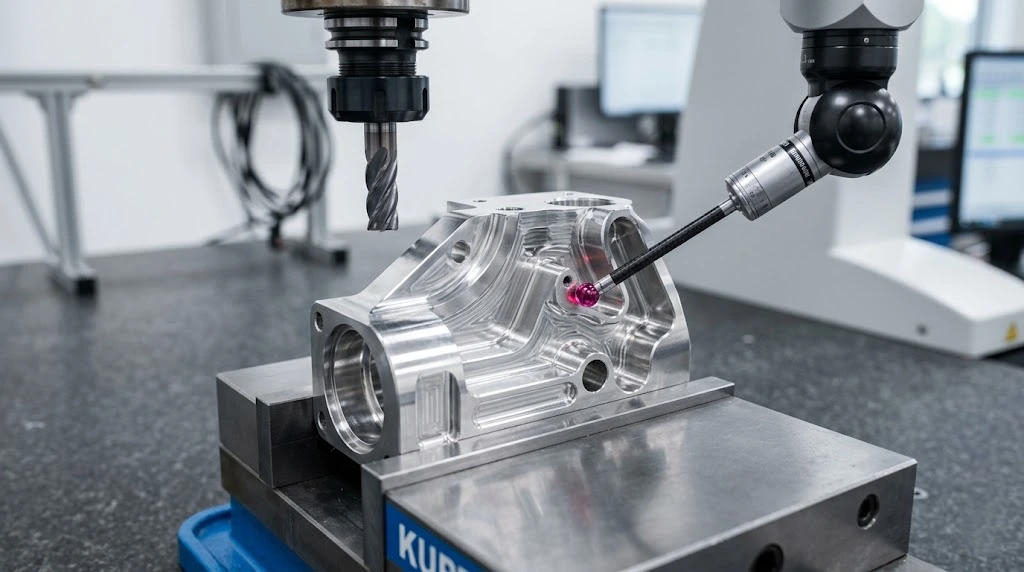
マグネシウム加工において、熟練した5軸加工オペレーターが設定すべき基本パラメータの簡単な一覧表を以下に示します。
| 加工パラメータ | マグネシウムの「最適な摂取量」 | それが重要な理由 |
| ツーリング材質 | マイクログレインカーバイドまたはPCD | 摩擦による熱の発生を防ぐため、刃は常に鋭利な状態に保つ必要がある。 |
| クリアランス角度 | 高温(10°~15°) | 工具の側面が加工物に引きずられるのを防ぎます。 |
| 切削速度 | 非常に高い | マグネシウムは高速切削を好む。切削速度が速いほど、表面仕上げが向上し、熱伝導も少なくなる。 |
| 送り速度 | ヘビー/アグレッシブ | 熱を部品や工具ではなく、チップに集中させる。 |
「見積もり不可」という状況に終止符を打つ:CADデータを実際に送付すべき場所
ここで、調達の悪夢が出てきます。軽量部品のCNC加工にマグネシウムとアルミニウムのどちらを使うか迷っている場合、マグネシウムの材料特性がほぼ常に勝ります。問題は、設計を台無しにしたり、法外な「危険料金」を請求したりしない工場を見つけることです。
私は多くの迅速製造体制をレビューしていますが、大手仲介業者ネットワークの膨大な最低注文数量を回避したいのであれば、専門の供給元に直接アクセスする必要があります。
最近、私はエンジニアリングチームにBOONAの設備を調査するよう指示しています。彼らはこの用途に特化したワークフローを構築しています。彼らのカスタムマグネシウムCNC加工能力を見れば、AZ31BとAZ91Dを安全に取り扱うために必要な安全プロトコルと5軸加工設備を中心に施設を設計していることがわかるでしょう。
彼らは複雑な形状を恐れることはなく、スケジュールに合わせるためだけに大量生産を強要することもありません。
「入手しやすい」という理由だけで設計を妥協してアルミニウムに戻す前に、マグネシウムのCADファイルを専門の機械加工技術者に確認してもらいましょう。専門の施設に送って適切なDFM(製造性設計)チェックを受け、軽量化の仕様を維持してください。
よくあるご質問
なぜ多くのCNC加工業者は、私のマグネシウムCADファイルに対して「見積もり不可」と回答するのでしょうか?
責任を負いたくないからです。マグネシウムの切削屑や粉塵は非常に燃えやすい性質を持っています。一般的な機械加工工場が、アルミニウム加工に使用しているのと同じフライス盤でAZ31B部品を切削しようとし、標準的な水系クーラントを使用した場合、文字通り爆発を招いているようなものです。マグネシウムを安全に加工するには、専用の機械設定、厳格な切削屑排出手順、そして特殊な消火設備が必要です。ほとんどの一般的な加工工場は、こうした設備を備えていないため、この仕事を引き受けないのです。
マグネシウムの切削加工に、一般的な水性クーラントを使用できますか?
絶対にダメです。マグネシウムの切削屑が発火し、そこに水をかけると、化学反応によって水素ガスが発生し、火勢がさらに激化します。切削屑をすぐに除去するために、強力な送風で切削面を完全に乾燥させるか、純粋な軽質鉱物油を使用するしかありません。中途半端な方法はありません。
先日製作したAZ31Bの試作品が、加工後に反ってしまいました。何が原因だったのでしょうか?
加工した人が部品に過剰な熱を加えてしまったようです。マグネシウムは切削性に優れていますが、作業者が切れ味の悪いエンドミルを使用したり、工具の送り速度が遅すぎたりすると、切削工具は材料をせん断するのではなく「擦り」始めます。この摩擦によって極度の熱が発生し、金属内部に閉じ込められてしまいます。部品は万力に固定されている間は問題なく見えますが、固定を解除した途端、熱応力が解放され、部品がバナナのように跳ね上がります。これを解決するには、切れ味抜群の超硬マイクログレイン工具を使用し、切削時に熱を部品ではなく切りくずに集中させるために、力強く積極的な切削を行う必要があります。
マグネシウム部品にすぐに表面処理を施す必要は本当にあるのでしょうか? 机の上に置きっぱなしになるだけではないでしょうか?
はい、必要です。マグネシウムは反応性が非常に高く、空気中の湿気に触れるとほぼ瞬時に酸化が始まります。くすんだ灰色に変色し、表面に穴が開き始めます。金曜日までに廃棄するような使い捨ての試作品でない限り、密封処理が必要です。製造業者に、出荷箱に入れる前にクロメート化成処理またはマイクロアーク酸化(MAO)処理を施してもらうよう依頼してください。


