「銅は熱伝導率が高いから銅で作ろう」というように、材料に関する決定は完了したように聞こえるかもしれません。しかし、実際はそうではありません。アルミニウムと銅のヒートシンクの加工は、より広範な問題から始まります。つまり、熱はベース、インターフェース、フィン、そして空気の流れ経路をどのように伝わるのか、ということです。
銅を早々に選択すると、重量増加、加工の難易度上昇、材料費の増加、および取り付け時の負荷増大につながる可能性があります。一方、コスト削減のみを目的としてアルミニウムを選択すると、熱源が集中し、熱拡散が不十分になる可能性があります。どちらの材料も、加工後にベースが反ったり、バリによって狭い流路が制限されたり、コーティングによって熱界面が覆われたりすると、性能が低下する可能性があります。
信頼性の高い意思決定は、材料特性と形状、気流、取り付け圧力、製造手順、仕上げ、および検証を関連付けるものです。
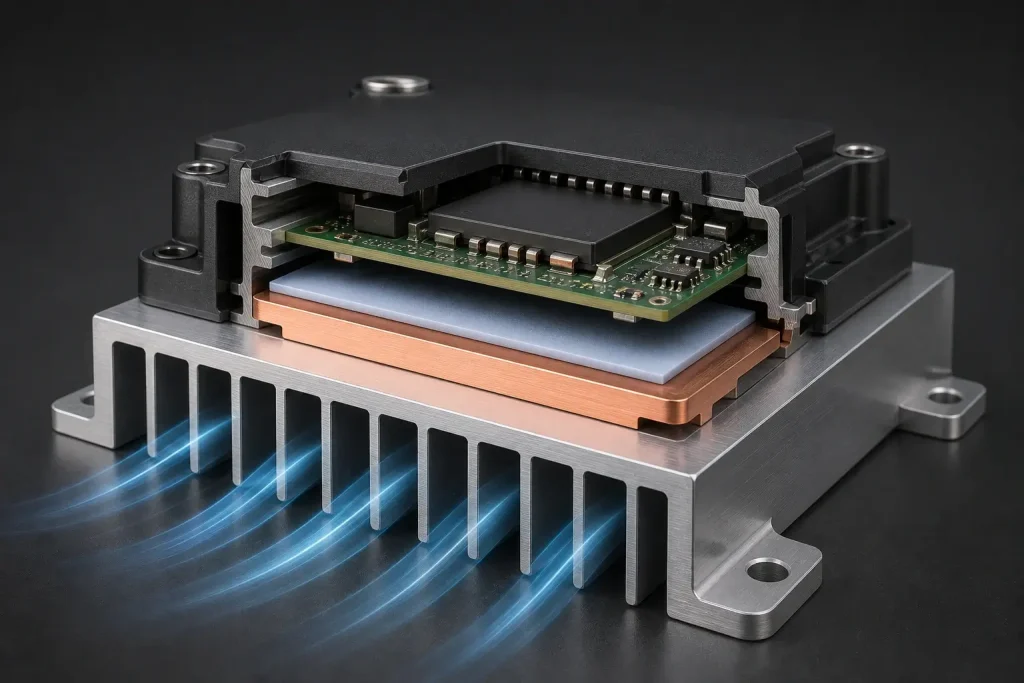
機械加工されたヒートシンクが部品の温度を制御する仕組み
ヒートシンクは、複数の連結された段階を経てエネルギーを伝達します。熱は半導体パッケージから放出され、熱伝導性材料を通過し、ベース全体に広がり、フィンを通って周囲の空気または冷却液へと放出されます。
エンジニアは一般的にこの性能を熱抵抗として表現します。
Rθ = (Tソース − 周囲温度) / Q
ここで、Rθは熱抵抗(℃/W)、Tsourceは部品または界面温度、Tambientは周囲温度、Qは消費電力(ワット)を表します。一般的に、熱抵抗が低いほど、同じ動作負荷下で部品温度を低く抑えることができます。
体積伝導率は拡散抵抗に影響を与え、特に小型半導体パッケージがはるかに大きなヒートシンクに熱を伝達する場合に顕著です。ベースの厚さ、接触圧力、界面材料の厚さ、フィン面積、チャネル形状、気流方向、表面の平坦度も最終温度に影響を与えます。
金属を選択する前に、熱負荷、許容部品温度、周囲温度範囲、利用可能な空気流量、熱源の設置面積、取り付け範囲、向き、衝撃または振動負荷、および重量制限を明確に定義してください。これらの情報に基づいて、プロジェクトに完全なアルミニウム製シンク、コンパクトな銅製スプレッダー、またはハイブリッド構造のいずれが必要かを判断します。
アルミニウムおよび銅製ヒートシンクの加工に適した材料の選定
アルミニウムは、電源装置、LEDモジュール、通信機器、産業用制御機器、組み込みコンピュータなどにおいて、依然として実用的な選択肢となっている。低密度、耐腐食性、そして加工性の良さといった優れた特性を兼ね備えているからだ。
アルミニウム協会が2025年12月に発表した合金規格データでは、6061と6063の公称密度はどちらも2.70 g/cm³となっています。2022年に査読済みの実験で、機械加工されたマイクロチャネルヒートシンクに使用された6063アルミニウムの熱伝導率は25℃で204 W/m・Kでした。材料特性は合金の種類、熱処理状態、温度、製品形状によって異なるため、製造図面には必要なグレードと状態を明記する必要があります。
銅は、狭い面積に高い熱流束が流入する箇所で、より強力な放熱効果を発揮します。2026年1月に発行されたAurubis Cu-ETPのデータシートによると、軟質状態での熱伝導率は390 W/m・K、密度は8.9 g/cm³です。したがって、同じ体積の銅はアルミニウムの約3.3倍の重量になります。
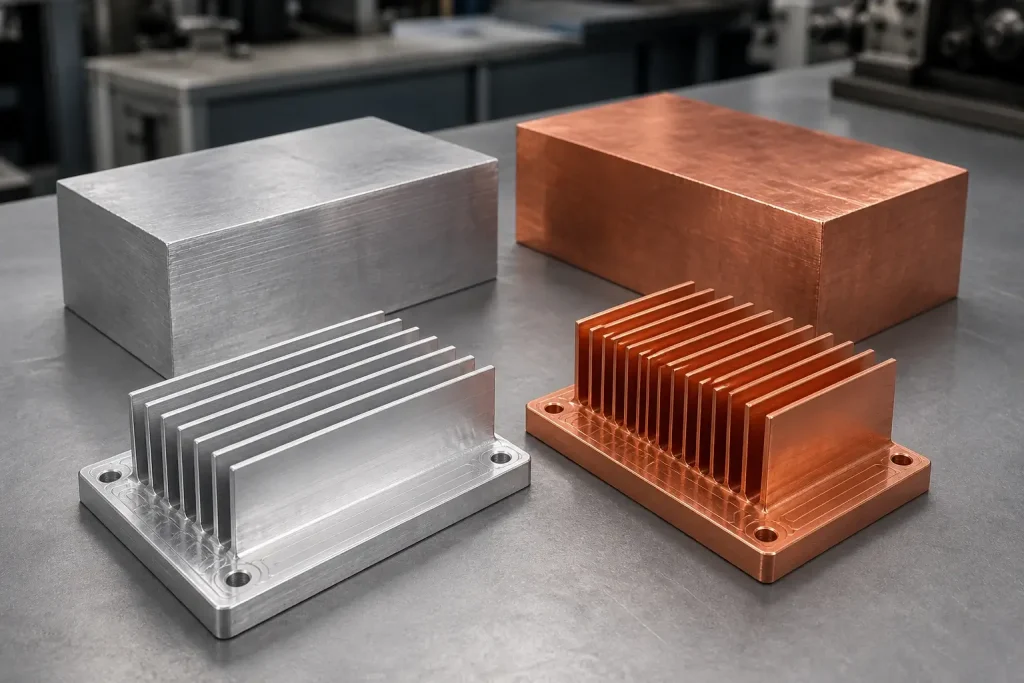
| 決定要因 | アルミニウム6061または6063 | C110銅またはCu-ETP |
|---|---|---|
| 代表密度 | 約2.70 g/cm³ | 約8.9 g/cm³ |
| 代表的な導電率 | 研究対象材料である6063の熱伝導率は204 W/m·Kである。 | 前述の軟質条件下では390 W/m·K |
| 熱拡散能力 | 多くの中負荷システムに適しています | 集中した熱源に対して強力 |
| 加工挙動 | 適切な工具を使用すれば、概ね予測可能である。 | 延性のある切りくずやバリは厳密な管理が必要です |
| 重量の影響 | 移動式および空中装備を優先 | 取り付けおよび構造の検証が必要です |
| 共通の役割 | ベースとフィンを備えた完全なヒートシンク | スプレッダー、インサート、コールドプレート、またはコンパクトシンク |
| 典型的なゴールルート | 陽極酸化処理または化成処理 | 未加工、変色防止処理済み、またはメッキ済み |
CNC加工が最適なヒートシンク加工プロセスである場合
ヒートシンクは、いくつかの製造プロセスで製造できます。押出成形は、一定の断面形状と安定した生産量に適しています。スキビング加工は、高密度で直線的なフィンを製造します。接着フィン構造は大型アセンブリを支え、ダイカストは、生産量に応じて金型費用を正当化できる場合に、形状を統合することができます。
CNC加工されたヒートシンクは、熱特性と精密な機械的インターフェースの基準点を共有する必要がある場合に特に有効です。機械加工により、局所的なフィンフィールド、ねじ穴、Oリング溝、コネクタリリーフ、センサーポケット、部品クリアランス、流体ポート、および取り付け面を1つの部品に統合できます。
この柔軟性は、試作品、パイロット生産、カスタム産業用電子機器、光学機器、ロボット工学、航空宇宙システム、および不規則な形状のパワーモジュールに適しています。また、エンジニアは、新たな押出成形や鋳造用金型を用意することなく、機械加工設計を修正することも可能です。
部品に非常に高く、広い面積にわたって高密度に配置されたフィンが必要な場合、機械加工は経済的ではなくなります。長い工具はたわみ、サイクルタイム、および切りくず除去の難易度を高めます。大量の材料除去は材料費を増加させます。加工工程を確定する前に、提案された設計を押し出し加工、スキビング加工、ろう付けフィン、ヒートパイプ、ベーパーチャンバー、および銅・アルミニウムハイブリッド構造と比較検討してください。
アルミニウムおよび銅製ヒートシンクの機械加工におけるプロセス上の課題
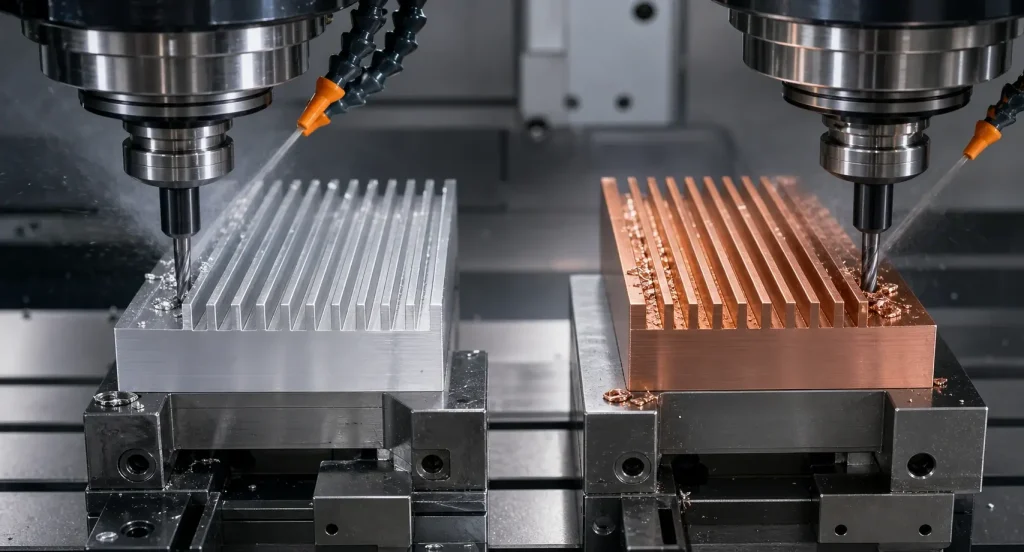
アルミニウム製ヒートシンクの加工
薄いアルミニウム製のフィンは、切削工具が周囲の支持材を除去する際に振動したり曲がったりすることがある。リーチの長い工具は振れやたわみを増幅させ、深い溝に詰まった切削屑は壁面を傷つけたり、フィンの端を損傷したりする可能性がある。
安定した加工プロセスでは、繊細な形状の周囲に支持材を残して後の工程まで保持することがよくあります。鋭利な工具、適切なフルート形状、制御された切削、バランスの取れた切削量、効果的な切りくず排出は、ベースとフィンを保護するのに役立ちます。切削量が多い設計では、安定した基準面から荒加工、中仕上げ加工、最終加工を行う必要がある場合があります。
熱特性と筐体、取り付けインターフェース、または角度付き通路を組み合わせたプログラムでは、BOONAのアルミニウムCNC加工サービスを利用して、工具のアクセス、ワークの保持、および基準点戦略を見直すことができます。
銅製ヒートシンクの機械加工
銅の延性は、長い切りくず、構成刃先、表面の擦り傷、薄肉部に沿ったバリの発生を促します。過度の摩擦は熱を発生させ、繊細なフィンを変形させる可能性があります。したがって、銅製ヒートシンクの加工においては、鋭利な切削刃と慎重な切りくず制御が重要となります。
軟らかい銅の表面は、クランプの下や取り扱い中に傷がつきやすい。カスタム銅CNC加工の工程では、加工開始前に、クランプ位置、保護された取り扱い方法、バリ取り箇所、接合面の要件、最終的なメッキまたは変色防止処理を明確に定める必要がある。
アルミニウムおよび銅製ヒートシンクの機械加工に関するDFMルール
効果的なヒートシンクフィン設計は、表面積、空気抵抗、重量、および加工性のバランスが取れている必要があります。フィンの数を増やすと、開口面積が減少し、圧力損失が増加する可能性があります。また、狭いスロットでは、より小型またはより長いカッターが必要となり、たわみや切りくず詰まりのリスクが高まります。
DFM(設計・製造性評価)の際に、以下の機能を確認してください。
- 溝の幅を、使用可能なカッター径と切りくず排出経路に合わせてください。
- 材質、工具の到達範囲、および表面の要件に応じて、フィン高さと厚さを設定してください。
- 選択したエンドミルを反映した内側コーナー半径を含めてください。
- ねじ穴や取り付けボスが熱伝導ベースを弱めないようにしてください。
- 適切な場合は、部品と接触する面を機能的な基準面として使用してください。
- 実際の熱源接触面に平面度を適用してください。
- ファスナー、ワッシャー、コネクタ、および組み立て工具のためのクリアランスを確保してください。
- 図面上で、コーティングが施されていない熱的および電気的接触領域を特定してください。
- 表面積を増やすだけの不必要な公差をフィンに設けるのは避けてください。
ベースを厚くすると、拡散性と剛性が向上しますが、重量と熱容量が増加します。ベースを薄くすると、反応が速く材料の使用量を削減できますが、加工時やねじ締め時にたわむ可能性があります。熱的および構造的評価には、実際の熱源の設置面積、界面層、締結パターン、および取り付けサポートを含める必要があります。
プロのヒント:CADモデルをリリースする際は、熱接触領域、主要基準面、平面度要件、コーティングマスク、組立トルク、および外観領域を明記した管理図面を添付してください。形状だけでは、完全な熱要件を伝えることはできません。
表面仕上げと界面管理
表面処理は、組立品の環境、電気、外観、および熱に関する要件に従う必要がある。
陽極酸化処理は、アルミニウムの耐食性と耐摩耗性を向上させると同時に、均一な外観を実現します。酸化皮膜は電気絶縁性を持つため、接地箇所、ねじ込み部、および直接接触する箇所はマスキングが必要になる場合があります。また、皮膜の堆積は、密着嵌合部や小さな穴にも影響を与えます。
化学変換皮膜は、選択したプロセスと仕様に応じて、腐食防止と電気的接合の両方をサポートすることができます。銅はそのままの状態で使用することも、変色防止処理を施すことも、ニッケルなどの指定されためっきシステムを使用することもできます。めっきの決定にあたっては、腐食への曝露、はんだ付け性、電気的接触、熱サイクル、および寸法許容差を考慮する必要があります。
熱源との接合面は個別に制御する必要がある。反射面だからといって接触抵抗が低いとは限らない。平面度、うねり、粗さ、清浄度、接合面材料の厚さ、クランプ圧力などが相互に影響し合う。
極めて精密な仕上げは、比較的厚い熱伝導パッドを使用する接合部の品質を向上させることなく、加工コストを増加させる可能性があります。深い切削痕、隆起したバリ、局所的な高低差は、全体の寸法が検査基準を満たしていても、完全な嵌合を妨げる可能性があります。
検査および熱検証
検査は、熱伝達、気流、シール性、および組み立てに影響を与える特性に重点を置くべきです。これらには一般的に、ベースの平面度、フィンの厚さ、チャンネル幅、全体の高さ、取り付け穴の位置、ねじの品質、シール溝、およびコネクタのクリアランスが含まれます。
座標測定機は、基準点や取り付け部の形状を検証できます。光学測定は、タッチプローブではアクセスできない高密度のフィンに適しています。プロファイル測定器は、部品と接触する面の形状を測定できます。平面度検査は、クランプによって歪みが一時的に隠される可能性があるため、図面に指定された自由状態または拘束状態の条件に従って行う必要があります。
先に述べた2022年の銅とアルミニウムのマイクロチャネルに関する研究では、0.46 × 0.46 mmのチャネルを0.10 mmの壁で隔てた36個のチャネルを調査した。壁面熱流束が最大174 kW/m²の場合、アルミニウム製シンクは平均して熱伝達係数が12%高く、圧力損失が28%高かった。全体的な熱性能は、両材料間でほぼ同等であった。
研究者らは、この差異の一部は機械加工によって生じた表面の空洞と流体の挙動に起因すると考えた。この特殊な流動沸騰実験では、材料の普遍的なランキングを確立することはできない。しかし、検証には、完成した流路形状、表面状態、冷却剤、流量、取り付け状態、および動作範囲を考慮する必要がある理由を示している。
応用例:CNC加工されたCubeSat用バッテリーヒートシンク
2026 Energies社によるCubeSatバッテリーの熱管理に関する研究は、材料と機械加工された形状が、いかに同じ熱管理戦略を支えることができるかを示している。
研究者らは、PumpkinおよびOPTIMUS CubeSatのバッテリーモジュールに適合するよう、断面が約4×4インチの密閉型アルミニウム製ヒートシンク筐体を製作した。各蓋には、高さが等しい3本の脚がCNC加工で直接取り付けられている。これらの脚は、熱伝導性を高める発泡材を底面に押し付け、熱が直接伝わるように設計されている。
この実験では、10Wの熱入力を加え、37℃付近で融解するパラフィン相変化材料を使用しました。研究者らは、基準となるPCMと、カーボンフォーム、膨張黒鉛、およびオープンセル銅フォームを組み込んだ複合材料を、大気圧下および真空下で比較しました。銅フォームとカーボンフォームの構成は、基準となる構成よりも約4℃低い温度で動作し、全体の熱抵抗を最大40%低減しました。
これは、BOONA社の顧客プロジェクトや飛行実績のあるシステムではなく、発表された実験室研究です。この論文には、アルミニウム合金の種類、加工公差、幾何公差、表面仕上げ、蓋の平面度などの仕様は記載されていません。
設計から製造上の示唆を推測することは可能です。脚の高さを一定に保つことで発泡体の圧縮が制御され、下壁が安定した熱接触を支え、ガスケット溝とファスナーのパターンが密閉性を維持します。これらの考察は、公開されている構造から得られた工学的推論です。
ヒートシンクの見積依頼書に含めるべき事項
完全な見積依頼書(RFQ)により、製造チームは加工リスクと併せて熱的意図を評価できます。以下を含めてください。
- ネイティブ3D CADと制御された2D図面
- 材料の等級、焼き戻し状態、および承認された代替品
- 試作品および想定生産数量
- 熱源の面積と消費電力
- コンポーネントまたはインターフェースの最大温度
- 周囲温度と空気の流れまたは冷却条件
- 熱界面材料と圧縮厚さ
- 取り付けパターン、締結具の種類、および組み立てトルク
- 重要な基準点、平面度、位置、および表面仕上げの要件
- 電気的ボンディングまたは絶縁の要件
- 表面処理およびマスキングゾーン
- バリ、清潔さ、外観の許容基準
- 検査報告書および熱試験に関する期待事項
供給された部品が、完全なヒートシンク、スプレッダー、コールドプレート、またはより大きな筐体の一部を構成する要素のいずれであるかを明記してください。後から銅製インサート、ヒートパイプ、接着フィン、またはろう付け部品が組み込まれる場合は、その工程も併せて記載してください。
よくあるご質問
放熱器として、銅はアルミニウムよりも常に優れているのでしょうか?
銅は集中した熱を効率的に拡散する一方、アルミニウムは質量を低減し、効率的な機械加工を可能にする。システムの性能は、形状、空気の流れ、界面抵抗、取り付け圧力、および利用可能なスペースにも左右される。
機械加工されたヒートシンクに適したアルミニウムのグレードはどれですか?
6061-T6は、ヒートシンクに構造強度、ねじ切り加工、および予測可能な機械加工性が求められる場合によく選ばれます。6063は優れた熱特性を備えており、押出成形ヒートシンクによく用いられます。最終的な選定は、素材の形状、機械的負荷、仕上げ、および検証済みの熱モデルを考慮して行うべきです。
CNC加工されたヒートシンクのフィンは、どれくらい薄くできるのか?
普遍的な最小値は存在しません。材質、フィン高さ、スロット幅、カッター径、工具到達距離、機械の安定性、数量、表面仕上げの要件など、すべてが実現可能性に影響します。薄くて背の高いフィンは、短くて間隔の広いフィンよりも、より保守的な加工が必要です。
陽極酸化処理はヒートシンクの性能に影響しますか?
陽極酸化処理はアルミニウムの表面を変化させ、電気絶縁層を形成します。その効果は熱伝導経路によって異なります。部品が直接接触する部分、接地箇所、密着性の高い箇所にはマスキングが必要となる場合があります。
ヒートシンクのベースはどの程度平らであるべきですか?
平面度は、熱源の設置面積、熱伝導性材料、取り付けパターン、およびクランプ圧力に適合している必要があります。過度に厳しい要求は製造コストを増加させ、不適切な管理は隙間や接触抵抗の増加につながる可能性があります。
アルミニウムと銅を一つのヒートシンクに組み合わせることは可能でしょうか?
はい。銅製のスプレッダーは集中熱源から熱を集めることができ、アルミニウム製のフィン構造は質量を制御します。設計においては、接合、ガルバニック適合性、熱膨張、界面抵抗、および点検の容易性を考慮する必要があります。
結論
アルミニウムおよび銅製ヒートシンクの機械加工が成功するためには、材料、形状、界面、製造プロセス、および試験方法が、同一の熱的目標をサポートする必要がある。
アルミニウムは、重量、加工性、耐食性、熱伝導性のバランスに優れています。銅は、集中負荷に対して高い熱伝導性を発揮する一方で、質量が大きく、切りくずやバリの制御がより困難です。ハイブリッド設計では、それぞれの金属をシステムレベルで最大の効果を発揮する場所に配置することができます。
製造前に、熱負荷、気流、取り付け条件、基板の平面度、フィン形状、コーティングマスク、および検査状態を明確に定義してください。導電率だけに頼るのではなく、代表的な動作条件下で完成品を検証してください。
ヒートシンクに狭い流路、薄いフィン、重要なインターフェースの平面度、銅製スプレッダー、または一体型取り付け機能が含まれている場合は、CADモデル、図面、材料仕様、および熱要件をBOONAにお送りください。BOONAチームは、製造前に精密CNC加工サービスを通じて製造リスクを検証します。