ロボットの製造工程は、CADから安定した生産まで、スムーズに一回のステップで完了することはほとんどありません。最初のブラケットでは、穴のパターンを変更する必要が生じるかもしれません。グリッパーアダプタは適合性テストには合格しても、繰り返し使用するうちに取り付けネジ周辺が摩耗する可能性があります。センサープレートは一見シンプルに見えても、組み立てテスト後にはより高い平面度が必要になるかもしれません。修正のたびに大量発注が必要になると、チームは予算を無駄にし、検証を遅らせることになります。だからこそ、カスタムロボット部品には最低発注数量(MOQ)のないCNC加工が重要なのです。チームは部品を1つ加工し、テストし、修正し、設計が完成した時点で初めて量産化することができます。
産業分野およびサービス分野におけるロボット需要は依然として堅調である。国際ロボット連盟(IFR)によると、2024年には世界中で54万2000台の産業用ロボットが設置され、年間設置台数は4年連続で50万台を超えた。2024年の新規導入台数の74%はアジア地域が占めた。IFRはまた、業務用サービスロボットの販売台数が2024年に約20万台に達し、前年比9%増となったと報告している。
ロボット関連のスタートアップ企業、自動化システムインテグレーター、研究開発ラボ、そしてOEMエンジニアリングチームにとって、柔軟な製造は単なる利便性ではありません。それは、エンジニアリングチームがリスクを軽減し、機能を検証し、不必要な在庫を抱えることなく最初のプロトタイプから試作生産へと移行するのに役立ちます。
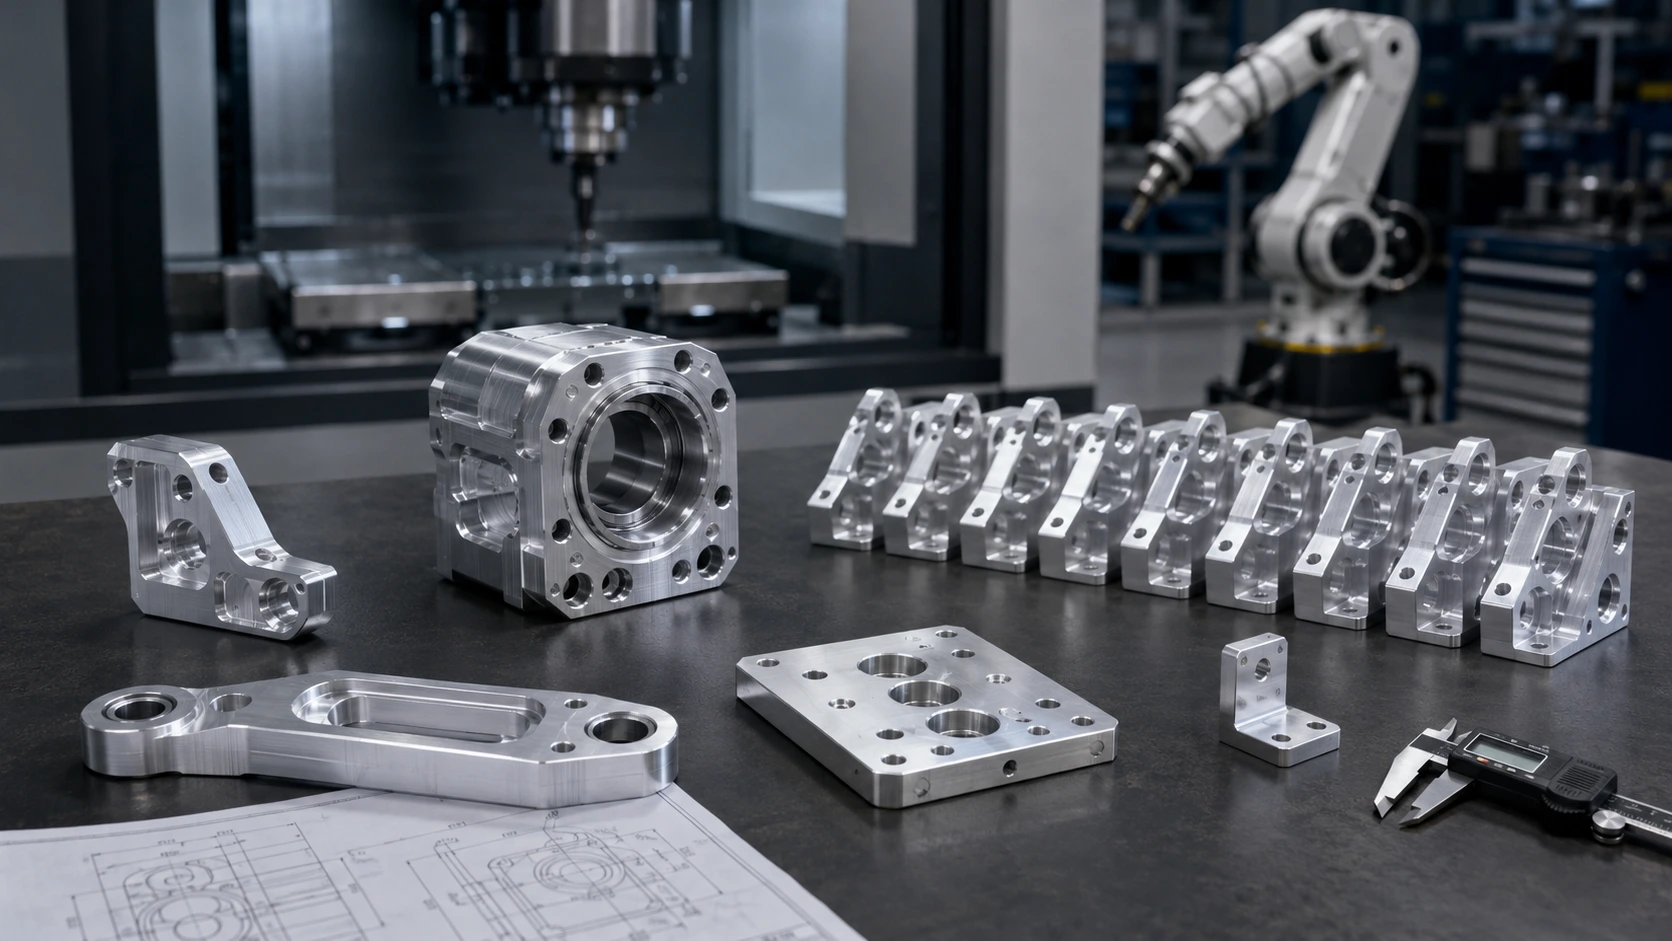
カスタムロボット部品における最低発注数量なしの意味とは
MOQなしとは、最低注文数量がないことを意味します。チームは、固定数量のしきい値を満たすことなく、プロトタイプブラケット1個、改良型グリッパープレート3枚、アクチュエータマウント10個、または少量の試作バッチを注文できます。ロボットプロジェクトにおいては、この柔軟性は、実績のない設計におけるわずかな単価引き下げよりも重要な場合が多いのです。
ロボットのハードウェアは、各部品がより大きなモーションシステムに接続されるため、頻繁に変更されます。センサーの取り付け位置は、カメラの角度やケーブルのクリアランスに依存します。ロボット手首アダプターは、ロボットフランジとツールインターフェースの両方に適合する必要があります。グリッパーベースには、ダボ穴、ねじ込みインサート、真空ポート、または特定の生産ラインでのみ意味のある接触面が必要になる場合があります。
従来の最小発注数量(MOQ)による購買は、設計が安定した後に行う方が効果的です。量産時にはコスト削減につながりますが、チームが適合性、耐荷重、表面仕上げ、組み立て挙動などをテストする必要がある場合はリスクが高まります。MOQなしの加工であれば、エンジニアは大量生産に踏み切る前に検証を行うことができます。
| 因子 | 最低発注数量なしのCNC加工 | 従来型の最小発注数量(MOQ)製造 |
|---|---|---|
| 開始数量 | 1個または少量 | 数十人から数百人 |
| ベストステージ | 試作品、改訂版、パイロットビルド | 成熟した生産 |
| 設計の柔軟性 | ハイ | 注文リリース後に値下がり |
| 先行投資コスト | 低くなる | より高い |
| 改訂リスク | コントロールが簡単 | 形状が変わるとコストが高くなる |
| 最適なパーツ | カスタムブラケット、EOATプレート、ジョイント、ハウジング | 安定した標準化されたコンポーネント |
このアプローチはロボット工学に適している。なぜなら、多くのロボット部品は、製品が研究室を出た後もカスタムメイドのままだからだ。
最初のプロトタイプから試作生産までの実践的なワークフロー
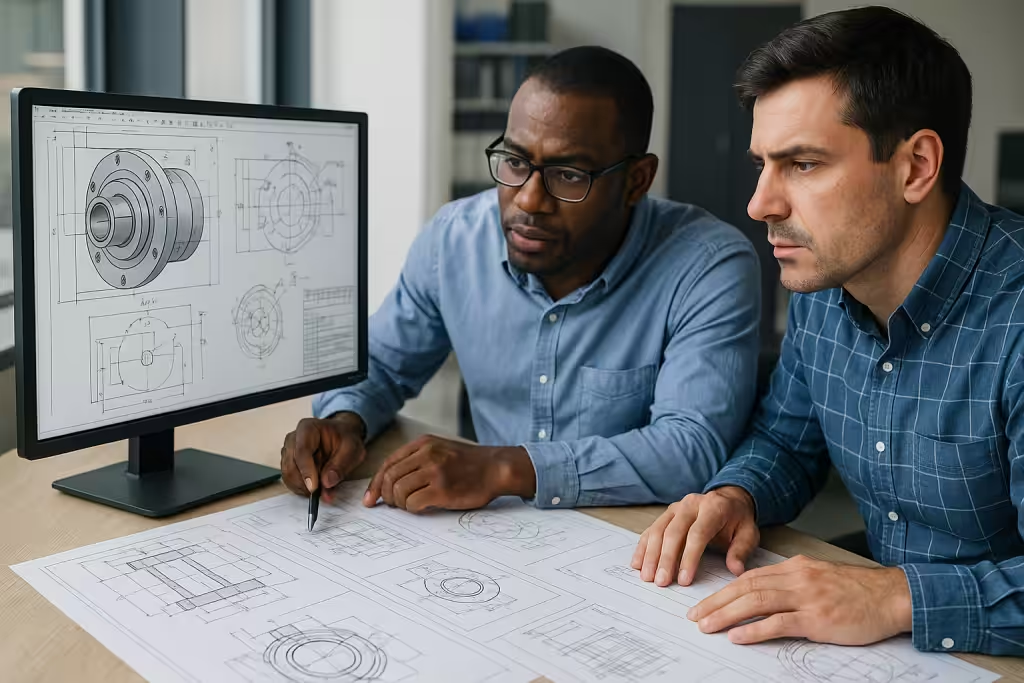
実用的な最低発注数量(MOQ)なしのワークフローは、機械加工ではなくCADレビューから始まります。顧客は3Dファイル、2D図面、材料に関する注記、および用途要件を送付します。優れたサプライヤーは、最初の切削加工を行う前に、肉厚、工具のアクセス性、内径半径、穴の深さ、ねじ山設計、公差要件、表面仕上げ、および検査ポイントを確認します。
最初のCNCプロトタイプは通常1~5個の部品で構成されます。この段階では、形状だけでなく、組み立て精度、モーターの取り付け、ベアリングのアライメント、ケーブルの配線、グリッパーのクリアランス、平面度、剛性、繰り返し動作時の挙動など、さまざまな項目を検証する必要があります。実際に機械加工された部品は、プラスチック製のプリントや模型では隠されてしまうような問題点を明らかにすることができます。
テスト後、設計が変更される可能性があります。チームは、穴の位置を変更したり、リブを追加したり、材料を変更したり、ポートの位置を調整したり、ねじ込みを強化したり、機能公差を厳しくしたりする場合があります。最小発注数量(MOQ)がないため、次回の改訂は小規模かつ的を絞ったものにすることができます。
設計がテストに合格すると、注文数は20個、50個、あるいは100個に増える可能性があります。その後、プロセスは迅速な学習から再現性へと移行します。つまり、材料の一貫性、安定したセットアップ、明確な検査、そして管理された仕上げが実現されます。
CNC加工が最低発注数量なしのロボット部品に適合する理由
CNC加工はロボット工学に適しています。なぜなら、ロボット部品には多くの場合、実際のエンジニアリング材料と正確な機能特性が求められるからです。3Dプリントモデルはパッケージングの確認に役立ちますが、部品が荷重を支え、位置合わせを維持し、摩耗に耐え、繰り返し使用に耐える必要がある場合、CNC加工こそが性能を証明する手段となります。
CNC加工されたロボットによく見られる特徴としては、ベアリング穴、ダウエルピン穴、モーター取り付け面、ギアボックスインターフェース、ねじ穴、真空通路、シール面、センサーポケット、および平面基準面などが挙げられます。これらの詳細は、ロボットの移動、把持、位置合わせ、および繰り返し動作に影響を与えます。
材料の柔軟性も開発を支えます。チームは、スピードとコストを重視してアルミニウム6061から始め、より高い負荷に対応するために一部の部品をアルミニウム7075に変更することができます。ステンレス鋼は、シャフト、ピン、または摩耗面に適しています。POM、ナイロン、ABS、PC、PEEKは、絶縁性、軽量化、または低摩擦の要件を満たすことができます。BoonaのCNC加工材料オプションは、チームが見積依頼前に実用的な金属とプラスチックを比較検討するのに役立ちます。
試作品や少量生産のロボット部品向けに、Boonaの精密CNC加工サービスは、機能的な公差と表面仕上げを備えた金属およびプラスチック部品の加工をサポートします。部品に複数の角度面、深いポケット、またはコンパクトなアクチュエータ形状が含まれる場合、5軸CNC加工により段取り時間を短縮し、形状の精度を向上させることができます。
💡プロのヒント:最初の試作品が機械に届く前に、DFM(設計製造性)に関するフィードバックを求めましょう。公差、肉厚、ポート位置、工具アクセスなどの問題を修正する最も費用対効果の高いタイミングは、加工開始前です。
最低発注数量なしのCNC加工で製造可能な一般的なロボット部品
最低発注数量(MOQ)なしのCNC加工は、カスタム形状と機能精度を兼ね備えたロボット部品に最適です。これらの部品は、特定のロボット構造、アクチュエータ配置、ペイロード、ツールインターフェース、または自動化セルに適合させる必要があるため、カタログ製品では対応できない場合がほとんどです。
一般的な例としては、ロボットアームリンク、ジョイントプレート、ベアリングハウジング、アクチュエータマウント、ギアボックスハウジング、カメラブラケット、LiDARマウント、センサープレート、ケーブル配線ブロック、エンドエフェクタアダプタ、グリッパーフィンガー、真空ツールマウント、カスタム治具プレートなどが挙げられます。
ロボットアームの部品には、剛性、軽量性、そして正確な位置合わせが求められます。ベアリング穴やモーター面周辺のわずかな誤差でも、再現性が低下する可能性があります。Boona社のロボットアーム部品加工に関する記事では、ジョイント、リンク、ブラケット、ベアリングシートがどのように動作精度を支えるかを解説しています。
ロボットアーム先端工具(EOAT)には、特有のリスクが伴います。部品には、制御された接触形状、真空チャネル、ダボ穴、交換可能な摩耗面、またはセンサーマウントが必要となる場合があります。Boona社のロボットグリッパーおよびエンドエフェクタ向けCNC加工ガイドでは、これらのEOAT要件についてより詳細に解説しています。
最低発注数量(MOQ)のない柔軟なアプローチにより、チームは未完成の設計に関連する部品を倉庫いっぱいに抱え込むことなく、次のテストに必要な部品だけを発注できる。
試作および量産ロボット部品の材料選定
材料の選定は、部品の用途に応じて行うべきです。初期の試作品では、加工性が良く、コストも抑えられ、ブラケット、カバー、プレート、ハウジング、試験治具などに適しているため、アルミニウム6061がよく使用されます。一方、アルミニウム7075は、より高い強度を必要とする部品、特に小型アームリンク、アクチュエータインターフェース、グリッパーベース、高荷重がかかる取り付け構造などに適しています。
ステンレス鋼は、部品に耐摩耗性、耐腐食性、ねじ部の耐久性、または高い質量が求められる場合に適しています。シャフト、ピン、ブッシング、接触プレート、および高耐久性治具にはステンレス鋼がよく使用されますが、この材料は加工時間と部品重量を増加させる可能性があります。
エンジニアリングプラスチックは、それぞれ異なる課題を解決します。POMは低摩擦部品に適しています。ナイロンは軽量化と衝撃吸収に優れています。PEEKは耐熱性、断熱性、耐薬品性、そして過酷な使用環境に対応します。ABSとPCは、カバー、ハウジング、非耐荷重の試作部品に適しています。
プロトタイプには必ずしも最終材料は必要ありませんが、各テストが何を証明しているのかをチームは理解しておく必要があります。6061アルミニウム製の部品は、組み立ての妥当性を迅速に検証できます。後から7075アルミニウム、ステンレス鋼、またはPEEK製の部品を使用することで、負荷、摩耗、絶縁性、または熱特性を検証できます。ロボットの材料計画全般については、Boona氏のロボット向けCNC加工に関する記事が、カスタム精密ロボット部品に関する有益な情報を提供しています。
スケーリング前の公差、DFM、および検査
ロボット部品は、すべての箇所で高い精度が求められるわけではありません。機能に影響を与える箇所でこそ、高い精度が求められます。ベアリング穴、ダウエルピン穴、モーター取り付け面、減速機座、シール面、工具インターフェースパターンなどは、ロボットの性能を左右する重要な要素です。一方、化粧ポケット、クリアランス穴、外形などは、それほど高い精度を必要としない場合があります。
多くのロボット部品では、±0.02mm~±0.05mmの範囲の機能公差が特定の形状に適用される場合があります。この公差をすべての寸法に適用すると、組み立て精度が向上することなく、コストと検査負担が増加します。より適切な図面を作成することで、機能上重要な形状と一般的な加工形状を明確に区別できます。
DFMレビューでは、内径半径、ポケット深さ、薄肉部、ねじ込み、ワーク保持面、工具アクセス、表面仕上げ要件、および後処理許容値をチェックする必要があります。陽極酸化処理、硬質陽極酸化処理、ビーズブラスト処理、ブラッシング処理、無電解ニッケルめっき、および不動態化処理は、最終的な外観や寸法に影響を与える可能性があります。
プロジェクトが部品単位から小ロット生産へと移行するにつれて、検査計画の重要性が増します。プロトタイプの場合、チームは重要な機能のみをチェックするかもしれません。試作段階においては、サプライヤーは再現性のある検査ポイント、測定ツール、サンプリング方法、および梱包保護を明確に定める必要があります。これにより、軽微なばらつきが組立ライン全体の問題に発展するのを防ぐことができます。
試作品とパイロット生産:何が変わるのか?
機械自体は同じでも、試作段階を過ぎると製造に対する考え方が変わります。試作段階では、チームはスピード、実践的なフィードバック、そして変更の余地を求めます。一方、試作生産段階では、再現性、文書化、コスト管理、そして一貫した仕上がりが求められます。
| 要件 | 試作段階 | 試作/少量生産 |
|---|---|---|
| 標準量 | 1〜5個 | 10~500個以上 |
| 主な目標 | フィット感、機能性、早期テスト | 再現性と安定したプロセス |
| 設計状況 | まだ変化中 | ほとんど凍っている |
| コスト重視 | スピードと柔軟性 | 単位コストと一貫性 |
| 検査の焦点 | 主要機能を確認済み | 明確に定義された検査計画 |
| フィニッシング | 実験的なものかもしれません | より一貫性があり、制御されている |
少量生産のロボット部品製造に着手する前に、材料グレード、表面仕上げ、重要な公差、ねじの要件、検査寸法、および梱包要件を確認してください。皿穴の深さ、陽極酸化処理の許容値、ダウエルピンの嵌合、ねじインサートの種類といった細かな点でも、バッチ全体で問題が発生する場合があります。
この段階では、部品の強度を損なうことなくコストを削減する機会も得られます。サプライヤーは、より大きな内径半径、簡素化されたセットアップ、標準的なドリルサイズ、より優れた治具表面、または重要度の低い形状に対する公差の緩和などを推奨する場合があります。
アプリケーション例:EOATアダプターのプロトタイプ1個からパイロットバッチまで
エンドオブアームツールでは、最低発注数量(MOQ)なしの実用的なシナリオがよく見られます。ロボットインテグレーターは、包装ライン用にカスタムEOATアダプタープレートを必要とするかもしれませんが、最終的なグリッパーのレイアウトはまだ確定していません。最初の注文には、ロボットフランジのパターン、真空ポートの位置、ダウエルピンの位置合わせ、および空気圧継手周辺のクリアランスを確認するためのCNC加工アルミニウムプレートが1枚だけ含まれる場合があります。
最初のライン試験では、プロトタイプはロボットの手首に装着できたものの、2つの問題点が明らかになった。真空継手がケーブルクランプに近すぎるため、工具交換を繰り返すと、取り付け箇所のアルミニウム製ネジ山が摩耗し始めた。また、吸引インターフェースの平面度もより厳密に管理する必要があり、0.05~0.10mmの隙間でも軽量包装材の真空安定性が低下する可能性がある。
チームは、大量生産を早めに行うのではなく、生産前にプレートを改良することにした。第2バージョンでは、鋼製のねじ込みインサートを追加し、真空ポートの位置を6mm移動させ、シール面の平面度要件を0.03mmに厳格化した。改良されたプロトタイプがラインテストに合格した後、チームは複数のロボットセル向けに40個の試作ロットを発注した。
この例は、最低発注数量(MOQ)のないCNC加工がなぜ価値があるのかを示しています。チームはまず機能設計を検証し、実際の組み立てやサービス上の問題を解決し、部品が生産ラインで正しく動作することを確認してから初めて規模を拡大します。
最低発注数量なしのロボット部品製造における最適な製造パートナーの選び方
最低発注数量(MOQ)なしのロボット部品サプライヤーは、単に利用可能な機械時間を提供するだけでなく、それ以上のサービスを提供すべきです。ロボットハードウェアには、アプリケーションに関する深い理解が不可欠です。ベアリング穴、ダボ穴、モーター面、ねじの品質、平面度、表面仕上げなど、すべてがロボットの組み立てと性能に影響を与えます。
プロジェクトに合った加工範囲(3軸CNCフライス加工、5軸加工、CNC旋削加工、金属・プラスチック加工、表面仕上げ、検査サポートなど)を確認しましょう。有能なサプライヤーであれば、アルミニウム6061、アルミニウム7075、ステンレス鋼304/316、真鍮、銅、チタン、POM、ナイロン、PC、ABS、PEEKといった一般的なロボット加工材料についても理解しているはずです。
DFM(製造性設計)のサポートが最も重要になるのは、設計が試作品から量産へと移行する段階です。優れたサプライヤーであれば、生産開始前に、加工が困難な角、危険な薄肉部、不必要に厳しい公差、深いポケット、弱いねじ山、仕上げの不一致、不明瞭な図面などを指摘してくれるはずです。
コミュニケーションも重要です。ロボットプロジェクトは変化が激しいため、CADデータを確認し、要件を検証し、細かな修正に対応できるサプライヤーは、エンジニアリングチームが品質管理を損なうことなく、より迅速に作業を進める上で役立ちます。
最終推奨事項:構築、テスト、修正、そして拡張
最低発注数量(MOQ)なしのCNC加工により、ロボットチームは最初のサンプルから試作生産まで、実用的な道筋を得ることができます。最初のプロトタイプで適合性を検証し、次の改訂版で機能を向上させます。少量生産で再現性を確認し、試作生産によって、大量生産が現実的になる前に実際の導入をサポートします。
最良の結果を得るには、数量、材料、公差、仕上げ、検査を開発段階に合わせて調整することが重要です。設計が実証される前に在庫を補充するほどではなく、次の技術的な疑問に答えるのに十分な部品を発注してください。CNC加工を使用して、実際の材料、機能的なインターフェース、ねじ山、穴、シール面、および組み立て時の動作を検証してください。
ロボット部品の場合、初期段階での大量購入価格よりも、柔軟性の方が大きな価値を生み出すことが多い。最低発注数量(MOQ)なしのアプローチを採用することで、チームは時代遅れの在庫を抱えることを避け、問題を早期に解決し、設計の信頼性が確立されてから初めて規模を拡大できる。そのため、ロボット関連のスタートアップ企業、自動化システムインテグレーター、研究開発チーム、カスタムハードウェアを扱うOEMプログラムにとって特に有用である。
よくあるご質問
ロボットのカスタムパーツを1つだけ注文することはできますか?
はい。最低発注数量(MOQ)のないCNC加工により、チームはプロトタイプテスト用にカスタムロボット部品を1つ注文し、設計が適合性、機能、および組み立てテストに合格した後に数量を増やすことができます。
CNC加工は、試作品用ロボット部品と量産用ロボット部品の両方に適していますか?
はい。CNC加工は、実際のエンジニアリング材料、正確な形状、再現性の高い品質に対応できるため、機能プロトタイプ、試作機、少量生産のロボット部品の製造に最適です。
最低発注数量なしでCNC加工できるロボット部品は何ですか?
一般的な例としては、ロボットアームリンク、アクチュエータマウント、EOATアダプタプレート、グリッパーフィンガー、センサーブラケット、カメラマウント、ギアボックスハウジング、ケーブル配線ブロック、カスタム治具プレートなどが挙げられます。
ロボット部品に最適な素材は何ですか?
アルミニウム6061は、一般的なブラケット、ハウジング、カバー、プロトタイプフレームに適しています。アルミニウム7075は、高負荷リンク、アクチュエータマウント、グリッパーベースに適しています。ステンレス鋼、PEEK、POM、ナイロン、ABSなどの材料は、特定の耐摩耗性、絶縁性、重量、強度要件を満たす場合があります。
特注ロボット部品のコストを削減するにはどうすればよいでしょうか?
実用的な公差を使用し、セットアップを簡素化し、不必要な深いポケットを避け、穴のサイズを標準化し、適切な材料を選択し、表面仕上げを早期に確認し、生産前にDFM(製造性設計)に関するフィードバックを求めましょう。
試作品からパイロット生産へ移行すべきタイミングはいつですか?
部品が適合性、機能、組み立て、動作テストに合格したら、試作生産に進みます。量産化の前に、最終的な材料、公差、仕上げ、検査寸法、ねじ山形状、および梱包要件を確認してください。
カスタムロボット部品のCNC加工を最低発注数量なしでご提供いたします。
プロトタイプのロボットブラケット1個、改良版のEOATアダプタプレート、精密ロボット部品の試作バッチなど、お客様のニーズに合わせて、BoonaはカスタムロボットハードウェアのCNC加工を最低発注数量なしでサポートします。CADファイル、図面、アプリケーションノートをBoonaのロボット向けCNC加工チームにお送りいただければ、DFM(製造性設計)に関するフィードバックとカスタムロボット部品の見積もりをご提供いたします。