板金筐体の見積依頼書には、1.5mm厚の冷間圧延鋼板、黒色粉体塗装、ファンカットアウト、IP54の目標値が指定されている。しかし、内部の熱負荷、マスキングされた接地ゾーン、ガスケットの圧縮、ケーブルクリアランス、ドアの平面度がフリー状態かラッチ状態かといった点については何も記載されていない。これらの記載漏れの一つ一つが、展開図、ハードウェア、配線、仕上げ、検証計画など、あらゆる面で変更を余儀なくさせる可能性がある。
優れた筐体は、製造前に構造、通気、ケーブル配線、シーリング、電気的接合、組み立て、およびメンテナンスを統合的に検討します。以下の設計上の決定事項により、切断・曲げ加工されたパネルが信頼性の高い電子機器筐体へと生まれ変わります。
板金製の筐体やキャビネットとは何ですか?
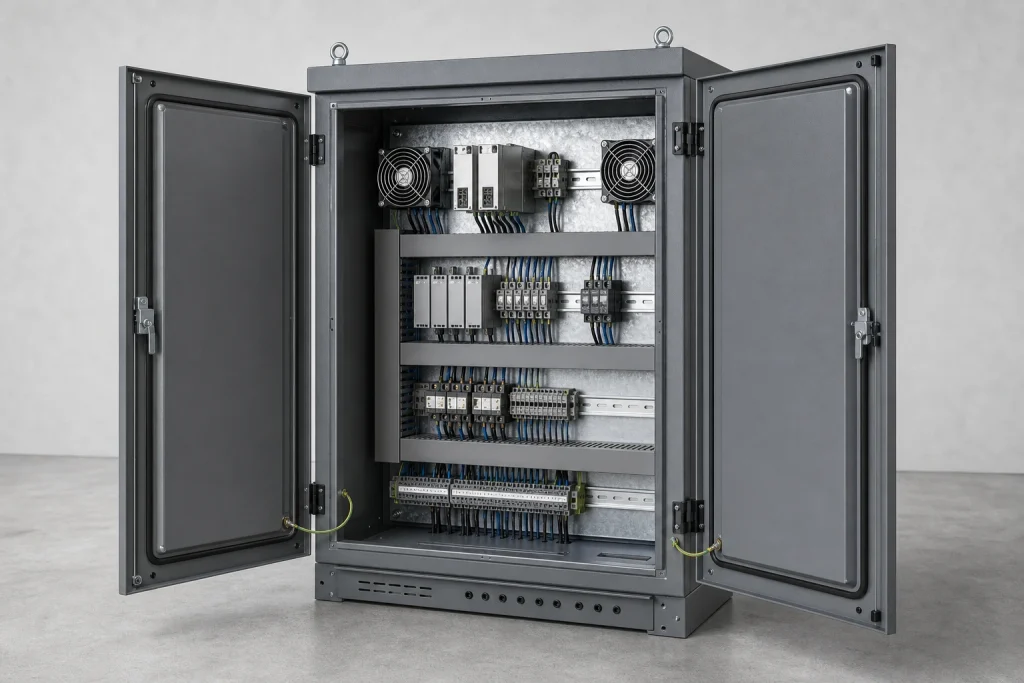
板金製の筐体は、手のひらサイズの計器ボックスから、壁掛け式の制御盤、床置き式の機器キャビネットまで多岐にわたります。コンパクトなシャーシには、プリント基板、ディスプレイ、コネクタなどを収容できます。大型のキャビネットには、配電装置、ドライブ、リレー、ネットワークスイッチ、ファン、フィルタ、着脱式取付板などを収納できます。
業界では、「筐体」「キャビネット」「シャーシ」「ラック」といった用語が重複して使用されています。構造は、折り畳み式のシェル、組み立て式パネル、溶接フレーム、あるいはハイブリッド構造など、様々な形態が考えられます。そのため、図面と部品表には、組み立て方法、内部取り付け方法、保守アクセス方法、および標準化されたインターフェースを明確に記載する必要があります。
一般的な用途としては、機械制御装置、通信機器、実験機器、バッテリー管理システム、電力変換器、エッジコンピュータ、屋外監視装置などが挙げられます。これらの製品において、筐体は外観だけでなく、はるかに多くの要素に影響を与えます。パネルの剛性はコネクタの位置合わせに影響を与え、継ぎ目はシールドに影響を与え、通気口の形状は冷却に影響を与え、ドアの平面度はガスケットの圧縮に影響を与えます。
板金筐体の材質選択
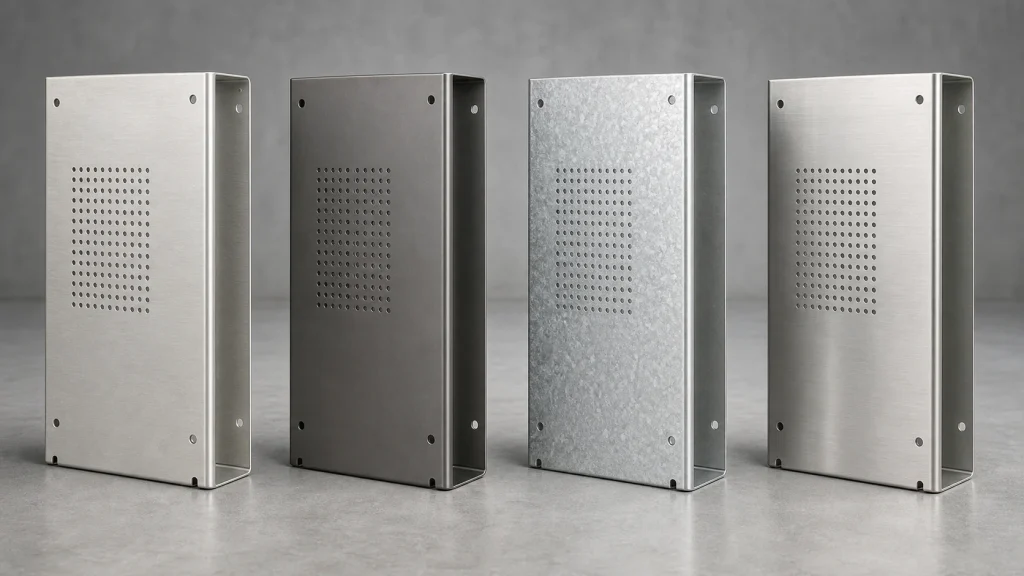
材料選定は、使用環境、成形形状、目標重量、仕上げ、接地方法、およびコスト構造に基づいて行うべきである。
アルミ
アルミニウムは軽量で、耐腐食性に優れ、熱伝導性も良好です。5052-H32は、析出硬化型の6061-T6よりも成形性が高いため、カバー、パン、多曲げ加工の筐体などによく用いられます。アルミニウムは同厚の鋼鉄よりも剛性が低いため、幅広のパネルには、折り返し部、ビード、リブ、または断面の深さを追加する必要がある場合があります。
冷間圧延鋼板および亜鉛メッキ鋼板
冷間圧延鋼は、高い剛性、予測可能な成形性、溶接性、そして粉体塗装の経済的な下地という利点を備えています。重量が二の次となる屋内制御盤や機器シャーシに適しています。亜鉛メッキまたは電気亜鉛メッキ鋼板は耐食性を向上させますが、切断面、溶接部、接地箇所、および仕上げの適合性には注意が必要です。
ステンレス鋼
304および316ステンレス鋼は、洗浄用途、実験室用途、船舶用途、屋外用途に適しています。耐食性と洗浄性に優れていますが、その分、コスト、成形力、質量が大きくなります。
| 材料 | 主な利点 | 主な設計上の懸念事項 | 典型的な囲いの役割 |
|---|---|---|---|
| 5052-H32アルミニウム | 軽量で成形性に優れている | 鋼材よりもパネル剛性が低い | カバー、ボックス、計器筐体 |
| 冷間圧延鋼 | 硬くて経済的 | 防錆仕上げが必要です | 屋内制御盤 |
| 亜鉛めっき鋼 | 内蔵の防錆機能 | 切断面と溶接部 | ユーティリティおよびHVAC制御 |
| 304 / 316ステンレス鋼 | 耐腐食性と洗浄性 | 成形時の荷重、重量、コスト | 洗浄可能なキャビネットまたは屋外用キャビネット |
板金筐体の設計における優先事項
厚みだけでは、頑丈なキャビネットは作れません。浅くて平らな扉は、素材が重そうに見えても、たわんだりねじれたりすることがあります。一方、縁取りや折り返しフランジ、成形リブを備えた薄いパネルは、安定性を保つことができます。まずは荷重経路から考えてみましょう。壁への取り付け、ヒンジの反力、ケーブルの引っ張り、変圧器の重量、ハンドルの荷重、振動など、すべてが構造に異なる影響を与えます。
次に曲げ設計を行います。内径、材料の厚さ、焼き戻し、結晶粒の方向、工具、曲げ角度は、割れやスプリングバックに影響を与えます。曲げ部に近すぎる穴やルーバーは歪みの原因となり、フランジが短いとプレスブレーキ工具の支持が不十分になる場合があります。合金や厚さに関わらず一律のK係数を使用するのではなく、加工業者の認定された曲げデータを使用してください。
基準点戦略は、アセンブリの位置合わせを維持する上で重要です。PCBのスペーサー、コネクタの切り欠き、ヒンジ軸、ラッチ位置、ガスケットランドは、機能面を基準とする必要があります。すべての穴の公差を過度に厳しくすると、最終製品の品質向上には繋がらず、検査と製造の手間が増加します。より厳格な管理は、電子機器の位置決め、シールの閉鎖、または他のアセンブリとの嵌合を行うインターフェースに限定してください。
プロのヒント:成形部品モデルと制御図面の両方をリリースしてください。モデルは形状を伝え、図面は材料、木目に影響される曲げ、基準点、仕上げ、マスキング、ハードウェア、および検査条件を定義します。
切断、曲げ加工、接合、および精密加工機能
レーザー切断は、専用のブランキングツールを使わずに、さまざまな形状、スロット、ファン開口部、コネクタの切り抜きなどを加工できます。CNCパンチングは、形状と数量が既存の工具に適合する場合、繰り返し穴、ルーバー、ノックアウト、成形部品の加工に適しています。密集した穴の間の小さなウェブは、切断熱と残留応力によって広いパネルが歪む可能性があるため、注意が必要です。
プレスブレーキのシーケンスによって、後続の曲げ加工が可能かどうかが決まります。深い折り返し部、対向するフランジ、内側の折り返し部は、パンチ、ダイ、または完成した形状と干渉する可能性があります。製造可能な展開図は、曲げによる減算、逃げ角、工具のアクセス、および形状が形成される順序を考慮に入れています。
組み立て方法には、スポット溶接、TIG溶接またはMIG溶接、リベット、ねじ、タブとスロット、クリンチナット、セルフクリンチングスタッドなどがあります。溶接は剛性の高い構造を実現しますが、熱による歪みや仕上げ作業が必要となります。機械的締結は、メンテナンスやパネル交換を容易にする一方で、ハードウェアや公差の調整箇所を追加します。
キャビネットによっては、機械加工された放熱ブロック、精密なコネクタプレート、または剛性の高い取り付けレールが必要となる場合もあります。平面度、ねじ山、または多面関係が板金加工の現実的な精度を超える場合、成形パネルとCNC加工された機能部品を組み合わせるハイブリッド設計が採用されます。
ハードウェア、ドア、およびサービスアクセス
ハードウェアに関する決定は、製造と現場サービスの両方に影響を与えます。セルフクリンチングファスナーには、適切な板厚、穴の加工、端部の距離、取り付け方向、およびアクセス性が必要です。ナットを曲げ部の横や溶接された仕切りの裏側に配置すると、取り付けが不可能になる場合があります。購入したヒンジ、ラッチ、ハンドル、グランド、およびフィルターは、実際の動作範囲とともに組立モデルに表示される必要があります。
ドアの動作は個別に検討する必要がある。ヒンジはドア本体と取り付けられた機器の重量を支え、ラッチは周囲をガスケットで制御された圧縮状態に引き込む必要がある。長いドアの場合は、複数のラッチポイントや構造的な補強が必要になる場合がある。ヒンジ周辺のコーティングの蓄積や狭いスロットも、嵌合状態に影響を与える可能性がある。
キャビネット内部では、DINレール、ケーブルダクト、接地バー、ファンガード、取り外し可能なトレイ、取り付けプレートなどがスペースを奪い合っています。ドライバー、レンチ、ケーブルの曲げ、コネクタの接続に必要なスペースを確保してください。CADで設計したレイアウトでも、設置時に技術者が関係のない部品を取り外さなければならない場合があります。メンテナンス性を高めることで、組み立て時間を短縮し、後々のメンテナンス時のミスを減らすことができます。
電子機器キャビネットにおける熱管理
熱設計は、内部電力損失、周囲温度範囲、部品の制限、筐体の向き、汚染リスクから始まります。受動的な冷却方式では、パネル伝導、自然対流、ルーバー、外部表面積を利用します。能動的なシステムでは、ファン、フィルター、ダクト、または空対空熱交換器を追加します。密閉型キャビネットでは、空気交換によって塵や湿気も侵入するため、伝導経路または閉ループ冷却が必要になる場合があります。
部品の間隔や配置は、ファンの容量と同じくらい重要になる場合があります。2025年に査読された高速鉄道用電気キャビネットの研究では、設置間隔を0~10mmでモデル化しました。損失の大きい部品群を流量の多い位置に移動させたところ、報告された最高温度は178℃から109℃に低下し、この研究で定義された極限条件下で39%の減少となりました。この結果はレイアウトに対する感度を示しており、一般的なキャビネット温度予測ではありません。
冷却ハードウェアについても、その有効性を示す証拠が必要です。2022年の実験的な電気キャビネットの研究では、試験構成において2,000Wの熱負荷で筐体温度を60℃以下に維持できたと報告されています。この規模は、熱対策が筐体サイズだけでなく、実際の熱負荷に基づいて策定されるべき理由を示しています。最終的な構成は、代表的な部品、配線、フィルター、および周囲環境条件を用いて検証してください。
EMI、接地、および環境保護
導電性キャビネットは、電流が継ぎ目、扉、カバー、コネクタシェルを横切る経路が制御されている場合にのみ、電磁両立性を維持できます。塗装や粉体塗装は金属同士の接触を妨げます。したがって、図面には、想定される耐用年数を通して接触を維持する、マスキングされたボンディングパッド、接地スタッド、導電性ガスケット、フィンガーストック、およびハードウェアを明記する必要があります。
開口部は、通気口、ディスプレイ、ケーブル引き込み口、接着不良の継ぎ目などがシールドを弱める可能性があるため、注意が必要です。IEC 61000-5-7では、10 kHzから40 GHzまでの空筐体シールドの評価方法が規定されています。空筐体での性能評価は、実装機器の適合性を保証するものではありません。PCBレイアウト、フィルタ、ケーブル、コネクタ、接地構造などは、システムテストの一部として引き続き考慮する必要があります。
侵入保護は、さらに別のインターフェースの連鎖を生み出します。IEC 60529 IPコードは、電気筐体が侵入、固体異物、および水に対して提供する保護を分類します。ガスケットの断面、圧縮、コーナーの連続性、ドアの平面度、ネジの間隔、グランド、通気孔、および排水経路はすべて最終結果に影響を与えます。要求されたIP定格は、完全なアセンブリの検証目標として扱ってください。製造されたパネルだけでは、完成したキャビネットの認証を取得することはできません。
表面仕上げと機能性マスキング
仕上げ材の選択は、腐食、外観、摩耗、電気的接合、寸法精度に影響します。粉体塗装は、スチール製およびアルミニウム製のキャビネットに適しており、産業機器に適した色と質感があります。ヒンジ、挿入金具、密着するタブ、嵌合溝周辺の塗装厚を考慮する必要があります。ねじ山、ガスケットランド、接地ゾーンはマスキングが必要になる場合があります。
陽極酸化処理は、耐食性と耐久性のある外観が重要なアルミニウム製シャーシやパネルに適しています。陽極酸化層は裸のアルミニウムに比べて電気的に絶縁性があるため、図面にはすべての導電性接触領域を明記する必要があります。ステンレス鋼の場合は、不動態化処理またはヘアライン仕上げが用いられ、目に見えるパネル全体で木目方向が制御されます。
外観に関する要件にも境界線が必要です。主要な外観面、許容される溶接部の透け具合、研削に関する要件、光沢、質感、および色の基準を明確に定義してください。量産前に仕上げサンプルを作成することで、期待値を明確にすることができます。BOONAの表面仕上げオプションは有用な出発点となりますが、プロジェクト図面には正確なプロセスと保護対象となる界面を明記する必要があります。
ミニケース:レール式電気キャビネットの熱設計
2025年の高速電気複数ユニットに関する研究は、実用的なキャビネットの事例を提供している。研究者らは、モデル化された全出力条件下で、いくつかの部品の温度上昇が60℃の制限値を超えた牽引電気キャビネットを調査した。彼らは、より大きな筐体を選択したり、キャビネットの材質を変更したりするのではなく、間隔、部品の位置、空気の流れ、および吸気口の形状を調査した。
最終的な構成では、高損失ブレーカーの設置間隔を4mmとし、これらの部品をより強い気流のある領域に移動させ、吸気口を2:1の長方形に変更し、極限状態での気流を10m³/分に設定した。モデルでは、この組み合わせにより部品の温度上昇が規定の60℃の制限値に達した。
これは鉄道業界で発表された研究であり、BOONAの顧客プロジェクトではありません。そのため、その値を他のキャビネットに直接適用すべきではありません。製造に関する教訓は広く応用可能です。パネルの切り欠き、レールの位置、取り付け穴のパターン、および空気の流れの経路は、熱に関する決定事項をコード化しています。製造図面でこれらの特徴が確定すると、レイアウトの問題を修正するには、新しいパネル、配線の変更、および再検証が必要になる場合があります。したがって、熱に関するレビューは、フラットパターンをリリースする前に実施する必要があります。
品質管理および見積依頼要件
検査は筐体の機能に続いて行うべきです。一般的な検査項目には、材質と厚みの確認、展開図の形状、曲げ角度、フランジの位置、ドアの嵌合状態、取り付け穴の位置関係、挿入されたハードウェアの固定状態、溶接状態、およびコーティングの品質が含まれます。機能治具を使用することで、個別の座標測定よりも効率的に、コネクタの嵌合状態、ヒンジの動き、ラッチの係合、または嵌合パネルの位置合わせを検証できます。
検査条件を明記してください。大型パネルは、自由状態、フレームに固定された状態、完全に組み立てられた状態など、さまざまな状態で形状が変化する可能性があります。平面度と穴の位置に関する要件は、どの状態が合格基準となるかを明確にする必要があります。仕上げ検査では、塗膜厚、密着性、色、質感、マスキング、および該当する場合は露出した端部を検査する必要があります。
有用な見積依頼書には、3Dアセンブリ、成形部品モデル、管理された2D図面、部品表、材料グレードと焼き戻し、仕上げ仕様、ハードウェア部品番号、外観ゾーン、接地マスク、目標IPレベル、年間数量、および初回品要件が含まれます。コネクタ、ファン、フィルタ、ケーブル曲げ部については、実際の電子部品または正確なキープアウト範囲を追加してください。明確な入力情報があれば、DFMは設計意図の再構築ではなく、製造リスクに集中できます。
よくあるご質問
電子機器の筐体にはどのような素材が最適ですか?
アルミニウムは軽量で耐腐食性に優れた設計に適しています。冷間圧延鋼は屋内での使用に適した経済的な剛性を提供し、ステンレス鋼は洗浄環境や腐食環境に適しています。材質と厚さは、形状、接地、および暴露条件によって決定する必要があります。
金属製の電子機器筐体は、どのくらいの厚さにするべきでしょうか?
すべての筐体に合う単一の厚みはありません。パネルのスパン、材質、成形補強材、取り付け荷重、ドア金具、振動など、すべてが影響します。厚みを増やす前に、断面形状を改善してください。
電気キャビネットには、アルミニウムとスチールのどちらが適していますか?
アルミニウムは軽量で耐腐食性に優れています。一方、鋼材は同じ厚さであればより高い剛性を持ち、一般的に大型の屋内キャビネットに適しています。どちらを選ぶかは、環境、構造、取り扱い方法によって決まります。
板金製の筐体はどのようにしてEMIシールド効果を発揮できるのでしょうか?
パネル、ドア、継ぎ目、コネクタシェル全体にわたって導電性の連続性を維持します。開口部を制御し、ボンディングハードウェア、接地パッド、または導電性ガスケットを定義します。実装済みのシステムをテストします。
粉体塗装されたキャビネットは電気的接地を維持できますか?
はい、図面でマスキングされた接触領域または別の検証済みの接合方法が定義されている場合です。ハードウェア、接触圧力、腐食、および耐用年数も導通に影響を与えます。
見積依頼書(RFQ)に添付すべきファイルは何ですか?
組立CADデータ、管理図面、部品表、仕上げおよびハードウェア仕様、数量、検査要件、ならびに関連する熱、接地、シーリング、およびコンプライアンス目標を送付してください。
結論:キャビネットをシステムとして指定する
板金筐体は、材料、構造、曲げ加工、ハードウェア、エアフロー、接地、シーリング、仕上げ、検査といったすべての要素が製品要件を満たしている場合に優れた性能を発揮します。正確な図面は、重要な機能基準点とインターフェースを明確に示しつつ、通常のクリアランス特性については実用的な製造範囲を確保します。機械、電気、熱、コンプライアンス、調達チーム間の早期の連携により、筐体設計の最終段階での変更がPCBレイアウト、配線、認証試験、現場サービス手順に影響を及ぼすことを防ぎます。
電子機器キャビネットに成形ドア、通気パターン、取り付け済みハードウェア、溶接アセンブリ、または仕上げに敏感な接地ゾーンが含まれている場合は、3Dモデルと管理図面をBOONAにお送りください。板金加工サービスでは、材料の選択、曲げ加工の容易性、組み立て手順、ハードウェア、塗装許容値、および検査要件について検討いたします。製造可能性レビューのためにCADデータをお送りください。