
CNC 가공 전략에서 재료 경도의 중요한 역할
I. 소개
정밀 CNC 가공(CNC 밀링 및 터닝과 같은 공정 포함)은 현대 제조의 기반이며, 거의 모든 산업에 필수적인 신속한 시제품 제작 및 생산 부품 공급에 필수적입니다. 이 분야의 근본적인 과제는 가공 공정을 절삭 대상 재료의 특정 특성에 맞추는 것입니다. 이러한 특성 중에서도 재료의 경도는 가장 중요한 요소입니다.
재료 경도는 영구적인 형상 변화(예: 압입 또는 마모)에 대한 저항으로 정의되며, 가공 특성을 예측하는 가장 중요한 요소입니다. 경도는 재료를 절삭하는 데 필요한 힘, 발생하는 열량, 그리고 무엇보다 절삭 공구의 수명을 결정합니다. 따라서 공구 선택, 절삭 속도 및 이송 속도, 냉각수 사용 등 전체 가공 전략은 정밀도와 효율성을 보장하기 위해 이 경도에 맞춰 세심하게 조정되어야 합니다. BOONA Prototypes 와 같이 주문형 맞춤형 부품을 전문으로 하는 기업에서는 엄격한 공차 기준을 충족하고 빠른 납기를 제공하기 위해 이러한 전략적 조정이 필수적입니다.
II. 재료 경도 및 그 기계적 특성
경도는 독립적인 특성이 아니라, 가공성에 직접적인 영향을 미치는 다른 기계적 특성과 강한 상관관계를 가지고 있습니다.
- 인장 및 항복 강도: 경도가 증가하면 일반적으로 강도가 높아지므로 절삭력이 커지고 기계 스핀들에서 더 많은 동력이 필요하게 됩니다.
- 마모 저항 : 재질이 단단할수록 마모성이 높아져 절삭날의 마모가 가속화됩니다.
- 가공 강화: 오스테나이트계 스테인리스강(예: 304, 316)과 같은 재료는 소성 변형을 받을 때 급속하게 경화되는 경향이 있습니다. 따라서 특수한 전략이 필요하며, 이는 다음에서 강조된 바와 같습니다. BOONA에서 제공하는 스테인리스강 합금 가공 고급 기술 관련 자료.
III. 가공 전략에 대한 직접적인 영향: 매개변수 및 공구
재료의 경도는 절삭 공구 선택과 주요 공정 매개변수 설정에 직접적인 영향을 미칩니다.
A. 절삭 공구 재질 및 코팅 선택
경질 재료(일반적으로 경도 45HRC 이상 ) 를 가공할 때 발생하는 고온과 심한 마모에 대처하기 위해 공구 엔지니어는 재료 계층 구조를 더 높은 단계로 끌어올려야 합니다.
| 작업물 경도 | 권장 도구 재료 | 주요 마모 메커니즘 | 코팅 전략 (예시) |
| 부드러움 ($\text{HB}<150$) | 고속강(HSS), 코팅되지 않은 초경합금 | 접착력, 빌드업 엣지(BUE) | 없음/매끄러운 표면 |
| 중급 (HB$ 150 - 300) | 코팅된 초경합금(서멧) | 확산, 크레이터 마모 | TiN, TiAlN |
| 하드 ($\text{HRC}$ 45 - 65) | 세라믹, 코팅된 초경합금 | 마모, 열충격 | 알티엔, $\text{Al}_2\text{O}_3$ |
| 열심히 ($\text{HRC}>65$) | 다결정 입방정 질화붕소(PCBN) | 고온 마모 | CVD(화학 기상 증착) |
B. 가공 매개변수 최적화
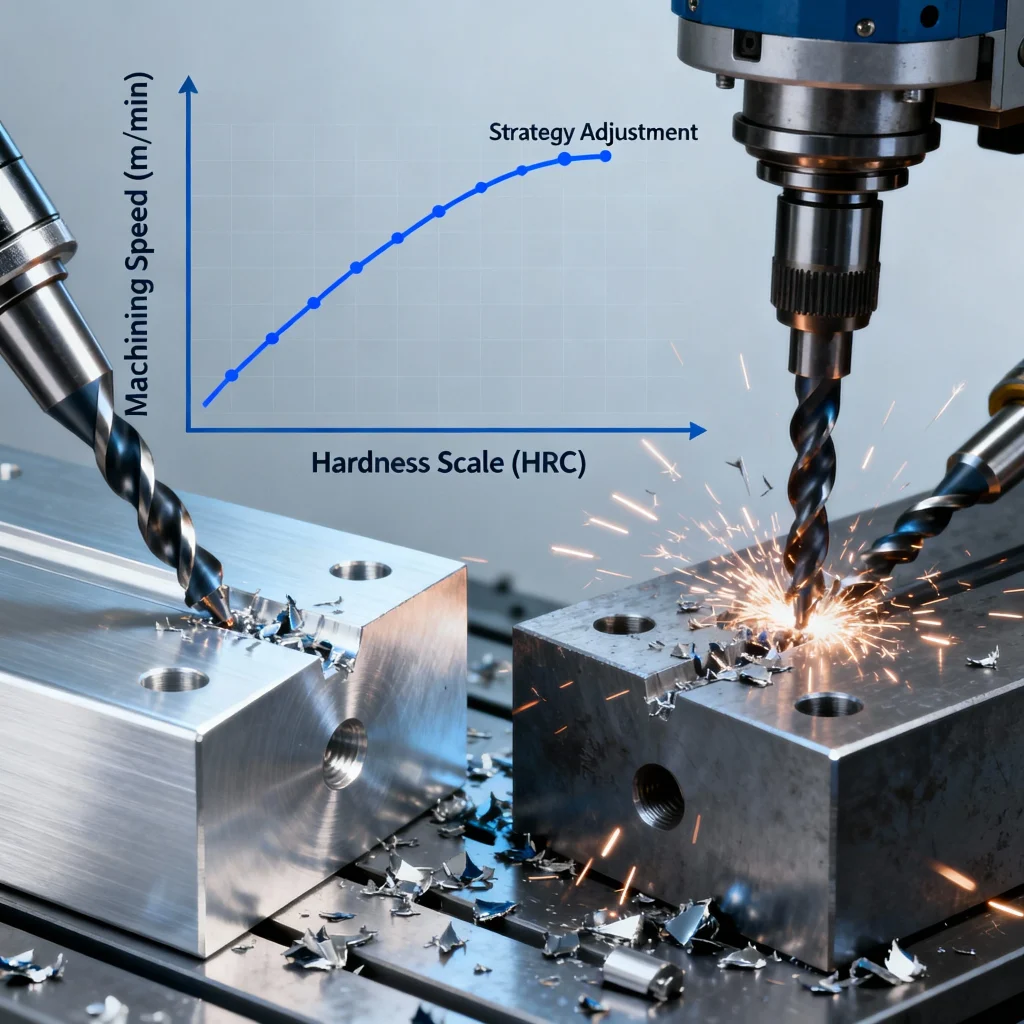
절삭 속도 ( $V_c$ ), 이송 속도 ( $f$ ), 절삭 깊이 ( $a_p$ )와 같은 주요 절삭 매개변수는 재료의 경도에 반비례하여 조정해야 합니다.
| 매개 변수 | 공작물 경도 증가의 영향 | 전략적 조정 |
| 절단 속도 ($V_c$) | 공구 끝단의 열 부하를 증가시킵니다. | 감소 $V_c$ 열을 관리하고 확산 마모를 늦춥니다. |
| 이송 속도 ($f$) | 절삭력을 증가시키고, 가공 경화를 방지할 수 있습니다. | 유지하거나 약간 증가시키세요 $f$ 공구가 항상 이전 절삭면의 경화층 아래를 절삭하도록 합니다. |
| 절삭 깊이 ($a_p$) | 스핀들 동력 요구량이 급격히 증가하고 진동 위험이 커집니다. | 줄입니다 $a_p$ 증가하다 방사형 결합($a_e$(예: 트로코이드 밀링에서) 더 나은 열 분포를 위해. |
가공 데이터 예시 (설명용):
| 재료 등급 | 경도(BHN) | 권장 Vc (m/min) (초경 공구) | 권장 fz (mm/치) (밀링) |
| 알루미늄 6061 | 95 | 200 – 350 | 0.08 – 0.15 |
| 연강 1018 | 130 | 150 – 250 | 0.06 – 0.12 |
| 스테인레스 스틸 304 | 180 | 80 – 150 | 0.05 – 0.10 |
| 경화 공구강 H13 | 경도 50 HRC (~500 BHN) | 30 – 60 | 0.01 – 0.04 |
참고: 이 값들은 일반적인 지침일 뿐입니다. 최적의 매개변수는 기계 강성, 공구 형상 및 냉각수 사용량에 따라 크게 달라집니다.
IV. 품질 관리 및 검증
최종 제품의 품질은 경도에 따른 가공 전략과 밀접하게 관련되어 있습니다. 매우 단단한 재료를 가공할 때 전략이 잘못되면 높은 잔류 응력이 발생하고 표면 조도가 저하될 수 있습니다.
- 경도 검사: 가공 후 경도 검증은 매우 중요한 품질 관리 단계입니다. BOONA는 엄격한 공정의 일환으로 다음과 같은 서비스를 제공합니다. 경도 검사 보고서 완성된 부품의 특성이 설계 사양을 충족하도록 보장하고, 고강도 합금에 필요한 정밀 가공에도 불구하고 무결성을 유지합니다.
- 표면 무결성: 부적절한 가공 전략(예: 스테인리스강 가공 시 낮은 이송 속도)은 마찰을 일으켜 심각한 가공 경화를 초래하고 최종 부품의 피로 수명을 단축시킵니다. 정밀 가공에는 깨끗하게 절삭하는 전략이 필수적입니다. 아래서 이전 공정에서 생긴 경화층.
맺음말
가공 대상 재료의 경도는 CNC 가공 작업의 성공 여부를 결정짓는 가장 중요한 요소입니다. 경화강 가공에 내마모성 PCBN 인서트를 선택하는 것부터 경도가 높은 티타늄 가공에 고속 이송, 중속 트로코이드형 공구 경로를 적용하는 것까지, 가공 공정의 모든 결정은 이 핵심적인 기계적 특성에 달려 있습니다. 체계적이고 데이터 기반의 공구 및 매개변수 선택 방식을 통해 제조업체는 경질 재료 가공의 고유한 문제점을 효율적으로 극복하고 시제품 및 양산 부품을 신속하고 정밀하게 생산할 수 있습니다.
자주 묻는 질문
1. 재료의 경도와 가공성 사이의 기본적인 관계는 무엇입니까?
기본적인 관계는 반비례 합니다 . 재료의 경도가 증가할수록 가공성은 일반적으로 감소합니다 . 단단한 재료는 더 큰 절삭력을 필요로 하고, 더 많은 열을 발생시키며, 마모와 온도 상승으로 인해 공구 마모 속도를 현저히 빠르게 합니다 . 따라서 더욱 신중하고 전문적인 가공 전략이 필요합니다.
2. 제조 현장에서 재료의 경도는 일반적으로 어떻게 측정됩니까?
경도는 주로 압입 시험을 통해 측정됩니다. CNC 가공 재료에 일반적으로 사용되는 경도 척도는 다음과 같습니다.
- 브리넬(HB): 알루미늄이나 어닐링 처리된 강철과 같은 연질 재료에 주로 사용됩니다.
- 록웰(HRC/HRB): C-스케일을 사용하는 강철에서 매우 흔한 현상입니다.$\text{HRC}$) 경질 금속 및 B 스케일에 사용됨 ($\text{HRB}$더 부드러운 것을 원하시면 )
- 비커스(HV): 다양한 재료에 사용되며, 주로 얇은 케이스 또는 미세 경도 시험에 사용됩니다.
3. 경도가 높을수록 가공성이 항상 떨어지는 것일까요?
항상 그런 것은 아닙니다. 경도가 높으면 마모가 증가하지만, 특정 순수 구리나 연질 알루미늄처럼 질기고 점성이 있는 (연성이 있는) 재료는 칩 제어에 문제를 일으키고 공구에 구성날 (Built-Up Edge, BUE) 을 형성 하여 표면 조도를 떨어뜨리기 때문에 가공성이 떨어질 수 있습니다. 가공이 용이한 이상적인 재료는 대개 적당한 경도이면서 취성이 있는 재료입니다(예: 쾌삭 황동).
4. 경도는 절삭 공구 재질 선택에 어떤 영향을 미칩니까?
가공물의 경도가 높아질수록 절삭 공구의 고온 경도 와 내마모성 도 높아져야 합니다.
- 럭셔리 $\text{HRC} \le 40$ (중간 경도) 텅스텐 카바이드 도구는 표준입니다.
- 럭셔리 $\text{HRC}$ 45 달러 에 65 달러 (경화강), 특수 재료 등 세라믹 or 다결정 입방정 질화붕소(PCBN) 필수적입니다. PCBN은 기존 초경합금으로는 경도가 너무 높은 "경질 선삭"에 필수적입니다.
5. 절삭 속도가 왜 중요한가 ($V_c$일반적으로 더 단단한 재료를 가공할 때 감소하는 경향이 있습니까?
절삭 속도는 열 발생 의 주요 원인입니다 . 단단한 재료를 가공할 때 열로 변환되는 기계적 에너지가 높습니다. 절삭 속도 (V_c)를 줄이면 이러한 열 부하를 관리하여 공구의 절삭날이 연화되는 것( 고온 경도 손실 )을 방지하고 급속 확산 마모 (공구와 공작물 재료의 화학 반응) 발생을 지연시킬 수 있습니다.
6. 스테인리스강과 같은 가공 경화 재료를 가공할 때 가장 큰 어려움은 무엇이며, 어떻게 해결합니까?
가장 큰 어려움은 가공 경화 입니다 . 재료가 절삭될수록 더 단단해지는 현상으로, 후속 가공 과정에서 매우 단단한 표면층이 형성됩니다. 이 문제는 다음과 같은 방법으로 해결할 수 있습니다.
- 사용 날카로운 도구 과 양의 레이크 각도 밀어 넣는 대신 썰어 넣는다.
- 충분히 유지하는 것 높은 공급 속도 ($f$) and 절삭 깊이 ($a_p$공구 끝이 절삭력을 확보하도록 하기 위해 아래서 이전에 가공 경화된 층.
- 유지 보수 지속적인 절삭 작업 굳어지는 원인이 되는 "머무름"이나 "마찰"을 피해야 합니다.
7. 경질 재료를 가공할 때 냉각제는 어떤 역할을 합니까?
단단한 재료의 경우 냉각제는 두 가지 이유로 매우 중요합니다.
- 열 관리: 이는 절삭 부위에서 열을 발산하여 공구의 고온 경도를 유지시켜 줍니다.
- 칩 배출: 고압 냉각수 (HPC이 기능은 단단한 칩을 부수고 절삭 영역 밖으로 밀어내어 재절삭 및 열 급증을 방지할 수 있습니다.
8. 경질 재료에 대한 부적절한 가공 전략은 최종 부품 품질에 어떤 영향을 미칩니까?
부적절한 전략(예: 무딘 공구 사용 또는 낮은 이송 속도)은 다음과 같은 결과를 초래합니다.
- 공구 마모 가속화: 잦은 공구 교체가 필요하여 비용이 증가합니다.
- 불량한 표면 마감: 깨짐, 진동으로 인해 (재잘 거리다), 또는 BUE.
- 부품 수명 단축: 표면층에 높은 잔류 응력이나 바람직하지 않은 가공 경화가 발생하여 사용 중 조기 고장을 초래할 수 있습니다.
9. 경질 재료를 가공한 후 필수적인 품질 관리 단계는 무엇입니까?
가장 중요한 단계는 경도 검사 보고서를 통해 최종 재료의 특성을 검증하는 것입니다( BOONA Prototypes 의 품질 관리에서 강조하는 바와 같이 ). 이는 가공 과정에서 재료의 본래 기능이나 강도를 저해할 수 있는 바람직하지 않은 열 효과나 과도한 가공 경화가 발생하지 않았는지 확인하는 데 도움이 됩니다.


