Um protótipo de fone de ouvido premium pode ter um som excelente e ainda assim falhar no teste mecânico. Uma das conchas gira com mais facilidade do que a outra. O driver encaixa, mas o anel de fixação está ligeiramente descentralizado. Duas conchas anodizadas apresentam reflexos diferentes sob a mesma luz, enquanto uma dobradiça começa a emperrar após o aperto dos parafusos.
São esses tipos de problemas que fazem com que a usinagem de peças para equipamentos de áudio seja mais do que uma simples questão de cortar metal de acordo com as dimensões do CAD.
Fones de ouvido, DACs, amplificadores e interfaces de áudio combinam componentes acústicos com mecanismos de precisão, controles de usuário e superfícies altamente visíveis. Suas peças usinadas influenciam a posição do driver, o encaixe da montagem, o movimento das dobradiças, o peso do produto e a qualidade percebida.
Um protótipo útil precisa, portanto, reproduzir as relações mecânicas das quais o sistema de áudio final depende de fato.
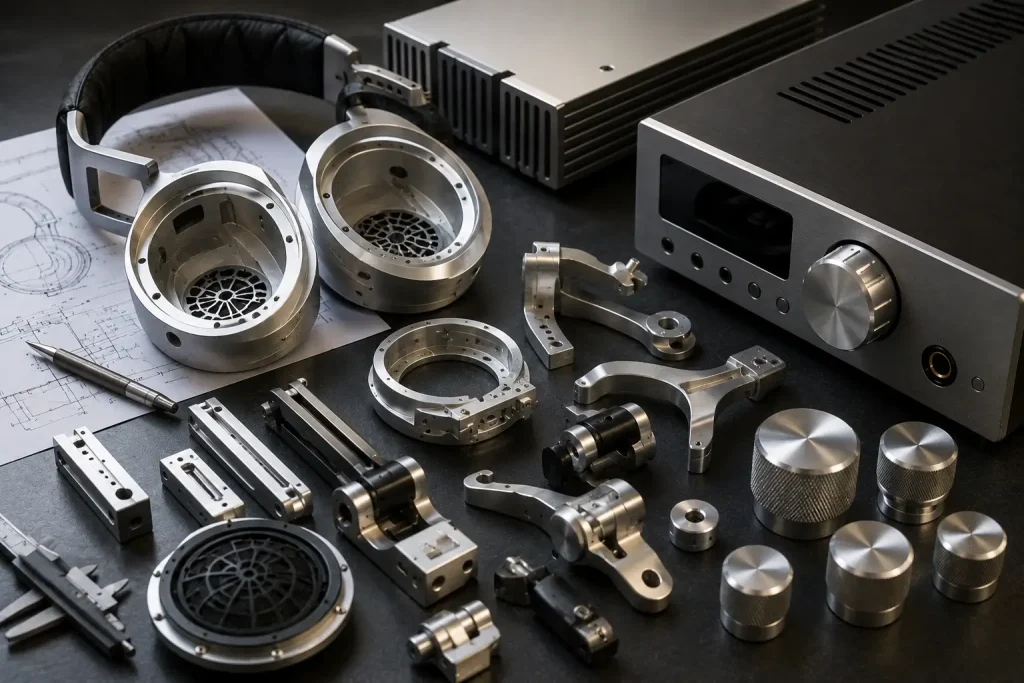
Quais são as peças mais comumente usinadas para equipamentos de áudio?
A usinagem de peças de fones de ouvido abrange componentes estruturais, de ajuste e estéticos, e não apenas a parte externa da concha auricular.
As peças típicas incluem:
- Fones de ouvido de alumínio
- Anéis de montagem do driver
- Garfos e garfos
- Blocos de pivô
- Dobradiças dobráveis
- Ajustadores de faixa de cabeça
- Componentes de entrada de cabos
- Carcaças de conectores
- Mecanismos de ajuste
- Guarnição decorativa
A eletrônica de áudio cria outro conjunto de requisitos de usinagem:
- Caixas DAC
- Chassi do amplificador de fone de ouvido
- Gabinetes de interface de áudio
- Painéis frontal e traseiro
- Botões de volume e codificador
- Molduras da tela
- Placas de conexão
- Colchetes internos
- Peças do chassi que dissipam o calor
A usinagem CNC de equipamentos de áudio torna-se particularmente útil quando várias características funcionais precisam permanecer precisamente relacionadas.
Considere o painel frontal de um DAC de mesa. Seu visor, codificador de volume, entrada para fones de ouvido e botões podem, cada um, atender às suas respectivas tolerâncias dimensionais, mas ainda assim parecer desalinhados após a montagem, caso tenham sido referenciados a partir de referências não relacionadas.
Os fones de ouvido apresentam o mesmo problema com componentes emparelhados. Um garfo, um pivô e um fone podem passar na inspeção individualmente, mas a articulação completa ainda apresenta folga excessiva ou rotação irregular.
Por essa razão, o DFM deve começar pela montagem completa, em vez de tratar cada componente como uma peça CNC isolada.
Por que os componentes de fones de ouvido são mecanicamente exigentes
As peças para fones de ouvido fabricadas por CNC geralmente combinam baixo peso, geometria curva, interfaces móveis e superfícies com acabamento de alta qualidade.
Um fone de ouvido pode conter uma cavidade interna profunda, enquanto sua superfície externa permanece fina e visualmente lisa. A haste de sustentação deve suportar o fone e permitir rotação controlada. O controle deslizante deve se mover repetidamente sem folga aparente, e ambos os lados do fone devem apresentar a mesma sensação ao toque.
A geometria ergonômica acrescenta mais um requisito.
Um estudo de 2024 da Springer, revisado por pares, sobre o conforto de fones de ouvido supra-auriculares, coletou medidas tridimensionais da cabeça e da orelha de 30 participantes com representação equilibrada de gênero e avaliou quatro fones de ouvido diferentes . Os pesquisadores descobriram que o tamanho da almofada auricular, por si só, não determinava o conforto de uso, enquanto o conforto da força aplicada apresentou uma relação positiva com o conforto geral percebido.
Essa descoberta é relevante para o desenvolvimento mecânico porque as forças experimentadas por um usuário emergem de todo o sistema composto pela faixa de cabeça, suporte, mecanismo deslizante e concha auricular.
O fornecedor de usinagem não define a força de fixação desejada, mas os componentes protótipos devem reproduzir a geometria com precisão suficiente para que a equipe de produto possa avaliá-la.
A aparência dos componentes em conjunto merece atenção semelhante. Pequenas diferenças nas marcas de ferramentas, jateamento de microesferas ou tonalidade da anodização tornam-se mais fáceis de notar quando os componentes esquerdo e direito são colocados lado a lado.
Usinagem de peças para equipamentos de áudio: fones de ouvido e gabinetes.
O processo de usinagem da caixa dos fones de ouvido combina a remoção de cavidades profundas com um acabamento estético externo exigente.
Um fone de ouvido usinado pode incorporar:
- diâmetro do assento do motorista
- Cavidade acústica interna
- Interfaces de defletor
- Aberturas de ventilação
- Passagens de cabos
- Geometria de retenção da almofada
- chefes roscados
- Características de montagem do garfo
- Contornos decorativos
À medida que o material é removido de um tarugo de alumínio, a casca restante torna-se menos rígida. A força de corte, a pressão de fixação e a tensão residual podem então influenciar o formato da parede.
Os riscos potenciais de usinagem incluem:
- vibração de parede fina
- Marcas de vibração
- Desvio local
- distorção da base ou da borda
- Transições de configuração visíveis
- Acesso difícil a cantos internos profundos
Os fones de ouvido curvos também tendem a distribuir as características por várias faces. Para uma geometria adequada, a usinagem CNC de 5 eixos pode melhorar o acesso aos contornos, aberturas de ventilação e interfaces de pivô, reduzindo o reposicionamento desnecessário.
A vantagem em termos de engenharia reside no controle de configuração e acesso às ferramentas, em vez de uma garantia automática de tolerâncias mais rigorosas.
A redução de peso também deve ser seletiva. Remover material de áreas amplas com baixa carga pode ser sensato, enquanto suportes de dobradiças, ressaltos roscados e interfaces de almofadas podem precisar de maior rigidez localizada.
Transições uniformes nas paredes e raios internos realistas geralmente resultam em uma estratégia de usinagem mais estável do que o afinamento agressivo de cada seção.
Garfos, dobradiças e mecanismos de ajuste da faixa de cabeça
Os mecanismos dos fones de ouvido são avaliados tanto pelo movimento quanto pela inspeção dimensional.
Um design premium pode utilizar:
- Garfos em forma de garfo
- Pivôs de braço único
- Juntas giratórias dos fones de ouvido
- Dobradiças dobráveis
- Trilhos deslizantes
- Mecanismos de detenção
- Parafusos de pivô
- Buchas ou insertos
Relações importantes incluem a posição do furo, a coaxialidade, o paralelismo, a folga axial e a localização das faces de acoplamento.
Uma dobradiça com folga excessiva pode parecer frouxa. Folga insuficiente pode causar travamento, principalmente após alterações no acabamento da superfície em uma interface crítica.
Portanto, os projetistas devem definir a condição de montagem desejada antes de reduzir as tolerâncias individuais.
💡 Dica profissional: especifique primeiro a relação funcional do pivô. Uma tolerância de furo muito apertada não compensa dois furos de pivô cujos eixos estejam mal relacionados entre si.
O roteamento dos cabos merece atenção durante a mesma análise. Fones de ouvido dobráveis e giratórios frequentemente passam o fio por dentro ou ao lado da articulação móvel. Um mecanismo pode funcionar perfeitamente em uma estrutura metálica exposta e ainda assim danificar o cabo após a instalação dos componentes elétricos.
O desgaste é outro motivo para avaliar os materiais por suas características. O alumínio pode reduzir a massa total, enquanto pinos, insertos ou buchas mais duros podem ser apropriados em determinadas interfaces de alto contato.
A escolha final depende da carga, do ciclo de movimento, do acabamento e da arquitetura do produto, e não de uma regra universal para materiais de fones de ouvido.
Como a geometria usinada interage com a acústica dos fones de ouvido
O processo de usinagem controla diversas fronteiras físicas das quais a equipe de acústica pode depender.
Estes podem incluir:
- Posição do motorista
- diâmetro de montagem do driver
- Geometria do defletor
- Volume da cavidade interna
- Diâmetro da abertura
- Posição do porto
- Suportes de material de amortecimento
- Geometria do assento almofadado
- Rigidez do invólucro
A norma IEC 60268-7:2025 atual aplica-se a fones de ouvido, auriculares e conjuntos de fones de ouvido, especificando as características e os métodos de medição relevantes para sistemas de fones de ouvido. A publicação de 2025 é a quarta edição e substituiu a edição anterior de 2010, juntamente com sua emenda de 2020.
Essa perspectiva sistêmica é útil durante o DFM (Design for Manufacturing).
Um compartimento que aparenta ser um excesso de material removível pode fazer parte da cavidade acústica. Mover um furo para simplificar o acesso da ferramenta pode alterar o caminho de ventilação planejado. Espessar uma parede ao redor de uma dobradiça pode consumir o volume interno que o modelo acústico considerava disponível.
A usinagem CNC, por si só, não produz um bom som.
Sua função é reproduzir a geometria mecânica de forma consistente para que a equipe de acústica possa avaliar o driver, a cavidade, o amortecimento, as almofadas, as aberturas e a eletrônica pretendidos, em vez de testar uma variação acidental do projeto.
Portanto, as características controladas acusticamente devem ser identificadas antes que as simplificações de usinagem sejam aprovadas.
Exemplo publicado: Vazamento de som em fones de ouvido abertos
Um projeto de pesquisa de 2025 fornece um exemplo útil de como a geometria da caixa acústica afeta um objetivo acústico sem alterar a ideia básica de um fone de ouvido aberto.
Pesquisadores investigaram um gabinete projetado para reduzir a fuga de som para o exterior. O estudo publicado pela IEEE sobre um gabinete de fone de ouvido aberto relatou uma redução média de 7.6 dB na fuga de som normalizada entre 1,000 e 7,000 Hz em comparação com a configuração de referência.
A questão de engenharia, neste caso, era o vazamento através da estrutura da caixa, e não uma quebra mecânica.
Isso torna o estudo útil para a usinagem de protótipos.
Aberturas, estruturas de ventilação e a geometria ao redor de um driver de traseira aberta podem parecer características cosméticas ou de redução de peso comuns para alguém que avalia a peça apenas quanto à sua fabricação. Alterá-las sem entender sua finalidade pode mudar o resultado do teste.
Um protótipo CNC controlado pode dar suporte a esse tipo de desenvolvimento, pois permite a fabricação de geometrias de gabinete revisadas, preservando referências importantes, como a localização do driver, as interfaces de montagem e a posição geral da montagem.
O valor de 7.6 dB refere-se exclusivamente ao projeto e à configuração de teste específicos dos pesquisadores. Não deve ser reutilizado como uma afirmação de desempenho geral para fones de ouvido usinados por CNC ou projetos BOONA.
A lição mais ampla é que as características da estrutura devem ser classificadas por função antes que um operador de máquinas as simplifique.
Usinagem de peças para equipamentos de áudio: DACs, amplificadores e controles.
O processo de usinagem da caixa do amplificador muda o foco dos mecanismos de desgaste para o alinhamento dos controles, o suporte dos conectores e a aparência da caixa.
Um chassi de DAC ou amplificador usinado pode integrar:
- chefes do PCB
- Aberturas de exibição frontal
- furos do codificador rotativo
- entradas para fones de ouvido
- Aberturas XLR e RCA
- Conectores USB e de alimentação
- Ventilação
- Divisórias internas
- Superfícies de dissipação de calor
- Pés e pontos de montagem
Os painéis frontais criam acúmulos de tolerância particularmente visíveis.
Considere esta relação:
Placa de circuito impresso → codificador → painel frontal → botão
Se os furos de montagem da placa de circuito impresso, a abertura do eixo do codificador e a geometria visível do painel frontal tiverem referências diferentes, o botão de volume pode parecer descentralizado, mesmo que todas as dimensões individuais sejam aprovadas na inspeção.
Os painéis de conectores traseiros comportam-se de maneira semelhante. A abertura de um conector deve ser posicionada em torno do hardware que ele serve, em vez de ser dimensionada simplesmente a partir de uma borda estética irrelevante.
Os componentes de controle requerem seu próprio projeto de fabricação (DFM).
Os botões de volume e seletor podem utilizar furos redondos, rebaixos em forma de D, parafusos de fixação, serrilhados, ranhuras indicadoras e chanfros decorativos. A concentricidade do furo afeta a oscilação visível, enquanto a posição axial determina se o botão se assenta de forma consistente em relação ao painel.
Um botão de controle mais pesado, de latão ou aço inoxidável, pode criar uma resposta tátil diferente da do alumínio, mas a massa do botão deve ser considerada uma escolha de interface, e não uma alegação de desempenho acústico.
Escolha de materiais e redução de peso
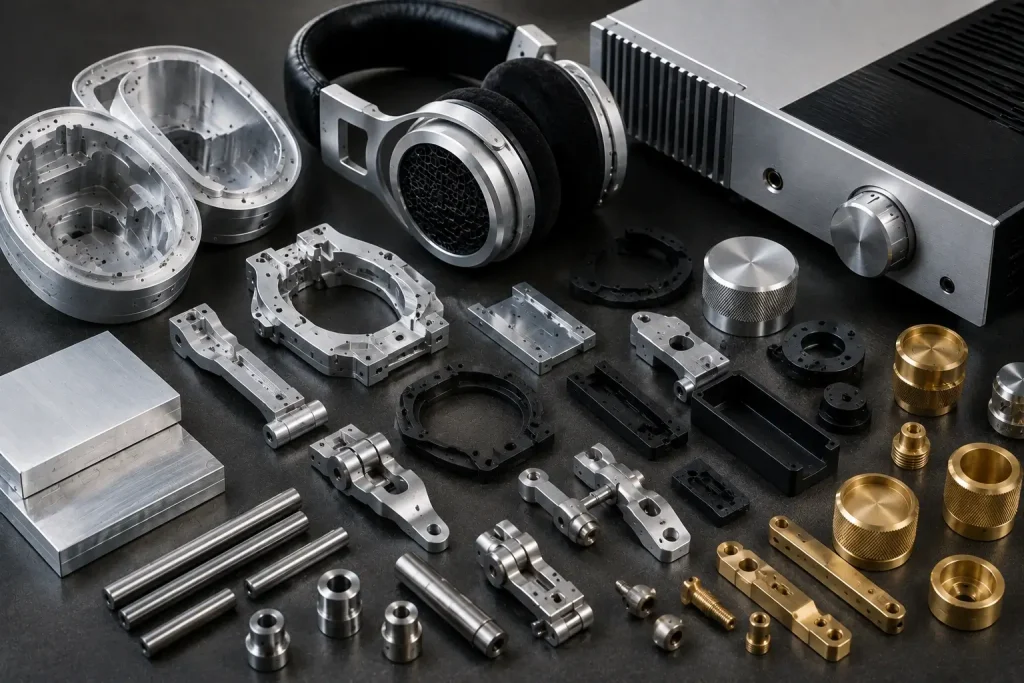
A seleção de materiais deve levar em consideração os requisitos de estrutura, peso, desgaste e acabamento.
| Material | Características úteis | Aplicações típicas |
|---|---|---|
| Alumínio 6061 | Baixa densidade, usinável, anodizável | Fones de ouvido, chassi, botões, suportes |
| Alumínio 7075 | Maior resistência do que as têmperas comuns do aço 6061. | Garfos estruturais finos, peças carregadas |
| Aço inoxidável | Resistência ao desgaste e rigidez | Pinos, corrediças, dobradiças, acabamentos |
| Resina | Maior densidade e aparência decorativa | Puxadores, inserções, detalhes |
| plástico de engenharia | Baixa massa e isolamento elétrico | Guias internas, tampas, suportes |
O alumínio 6061 é frequentemente uma opção prática para componentes de áudio com acabamento estético usinado, pois suporta usinagem extensiva e acabamentos de superfície comuns.
Para peças com cavidades profundas, a condição do material também importa. O guia da BOONA sobre 6061-T6 vs 6061-T651 explica por que a condição T651, aliviada de tensões, pode fornecer um ponto de partida mais previsível para chapas ou peças que envolvem grande remoção assimétrica de material.
O aço 7075 merece ser considerado quando a carga estrutural real exigir resistência adicional, principalmente em torno de mecanismos finos. Ele não deve ser escolhido simplesmente por ter um número de resistência maior.
A redução do peso dos fones de ouvido funciona melhor quando o material é removido seletivamente. Grandes cavidades e paredes com baixa carga oferecem oportunidades diferentes das interfaces de dobradiças ou regiões com fixadores roscados.
A meta de massa final pertence à equipe de produto; o planejamento de fabricação (DFM) da usinagem deve preservar as características estruturais necessárias para atingi-la de forma confiável.
Acabamento de superfície, correspondência estética e inspeção
Os equipamentos de áudio são frequentemente vistos de perto, o que facilita a identificação de defeitos de usinagem e acabamento.
As opções comuns incluem:
- Jateamento de contas
- Anodização clara
- Anodização preta
- Anodização colorida
- Escovar
- polimento
- Marcação a laser
- Recartilhado
Transições profundas da ferramenta, vibrações ou marcas de fixação podem permanecer visíveis após o acabamento. O jateamento pode suavizar padrões de usinagem finos, mas não consegue ocultar todos os defeitos de forma confiável.
Os componentes dos fones de ouvido esquerdo e direito devem ser analisados em conjunto quando a cor e a textura da superfície forem importantes. O mesmo princípio se aplica ao chassi do amplificador e ao seu painel frontal removível.
As opções de acabamento superficial da BOONA fornecem um contexto útil para a seleção de tratamentos pós-usinagem enquanto o projeto ainda está em fase de análise.
A inspeção dimensional e a inspeção estética devem permanecer atividades separadas.
As verificações funcionais podem incluir:
- Diâmetro do assento do motorista
- Localização do furo de pivô
- Alinhamento de dobradiças
- Ajuste deslizante
- Concentricidade do furo do botão
- Posição de abertura do painel frontal
- Alinhamento do conector
- Condição da rosca
A inspeção estética avalia arranhões, amassados, marcas de ferramentas, uniformidade da jateamento e consistência do acabamento.
Os desenhos também devem identificar se as dimensões críticas se aplicam antes ou depois do acabamento. Uma junta sensível ao revestimento não deve se basear em uma suposição implícita sobre qual condição o inspetor está medindo.
Do modelo de aparência ao protótipo de áudio funcional
Um processo de desenvolvimento em etapas evita que dúvidas iniciais sobre o projeto se transformem em revisões caras de peças metálicas.
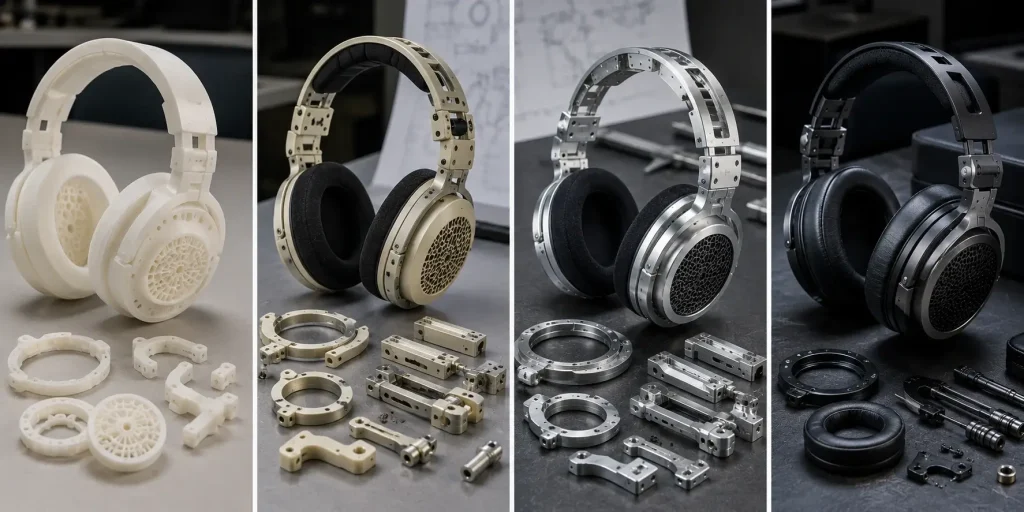
Etapa 1: Forma e Ergonomia
Avalie o encaixe na cabeça, o tamanho dos fones, a posição dos controles, as proporções do produto e o design industrial. Protótipos de manufatura aditiva rápida podem ser suficientes nesta etapa.
Etapa 2: Montagem Mecânica
Introduza drivers representativos, PCBs, dobradiças, deslizadores, conectores e roteamento de cabos. Isso expõe problemas de interferência e de tolerância acumulada.
Etapa 3: Protótipo funcional CNC
Metais semelhantes aos utilizados na produção em série tornam-se úteis quando a equipe precisa avaliar roscas reais, rigidez de dobradiças, comportamento de paredes finas, alinhamento de controle e acabamento.
Etapa 4: Montagem de pré-produção
A construção deve corresponder cada vez mais aos materiais, tratamentos de superfície e arquitetura de montagem pretendidos, de modo que os testes acústicos e elétricos ocorram em equipamentos mecânicos representativos.
Uma solicitação de cotação (RFQ) de áudio útil deve incluir mais do que apenas arquivos de áudio independentes.
Providenciar:
- Montagem 3D completa
- Desenhos 2D controlados
- Geometria de referência do driver ou da placa de circuito impresso
- Dados críticos
- Interfaces de dobradiça e deslizante
- Requisitos de roteamento de cabos
- Material
- Acabamento
- Superfícies cosméticas
- Requisitos de correspondência esquerda/direita
- Dimensões críticas pós-acabamento
O contexto de montagem adicional permite que os engenheiros de produção distingam características acústicas, estruturais e estéticas da geometria de folga comum.
Perguntas Frequentes
Quais peças de fones de ouvido podem ser usinadas por CNC?
Os fones de ouvido, suportes, blocos de pivô, dobradiças, deslizadores, anéis de driver, alojamentos de conectores e acabamentos decorativos podem ser usinados quando sua geometria e material forem adequados à fabricação CNC.
O alumínio é adequado para as conchas auriculares dos fones de ouvido?
Sim. O alumínio oferece massa relativamente baixa, rigidez útil, facilidade de usinagem e diversas opções de acabamento. O desempenho acústico final ainda depende do conjunto completo, incluindo o alto-falante, a caixa acústica, as aberturas de ventilação, o sistema de amortecimento e as almofadas auriculares.
A usinagem CNC pode melhorar a qualidade do som dos fones de ouvido?
A usinagem CNC consegue reproduzir com precisão a localização do driver, a geometria da cavidade, os defletores e as aberturas de ventilação dos quais o projeto acústico depende. A qualidade do som permanece um resultado do sistema como um todo, e não uma propriedade exclusiva do processo de usinagem.
Por que usar usinagem CNC para equipamentos de áudio de alta qualidade?
A usinagem CNC suporta ressaltos integrados, aberturas de conectores multifacetados, painéis metálicos rígidos, mecanismos de precisão e protótipos representativos da produção, sem a necessidade de ferramentas de fundição dedicadas.
Qual o melhor material para botões de volume de áudio?
Alumínio, aço inoxidável e latão são opções possíveis. A escolha depende da massa desejada, da aparência, do acabamento da superfície, da resistência ao desgaste e da resposta tátil.
O que deve ser incluído em uma solicitação de cotação (RFQ) para processamento de áudio?
Envie o desenho CAD atual, os desenhos controlados, o material, o acabamento e as interfaces críticas. Para fones de ouvido, inclua referências de driver, dobradiça e cabo. Para DACs e amplificadores, inclua a geometria da placa de circuito impresso (PCB), do display, do conector e dos controles.
Conclusão: Usine a peça em torno de todo o sistema de áudio.
A usinagem bem-sucedida de peças para equipamentos de áudio começa com a compreensão da função de cada elemento na montagem completa.
Um fone de ouvido está relacionado ao seu driver, aberturas de ventilação, almofada e suporte. Uma dobradiça está relacionada tanto ao mecanismo de ajuste quanto ao caminho interno do cabo. O painel frontal de um DAC depende da placa de circuito impresso (PCB), do codificador, do visor, dos conectores e dos botões de controle.
A escolha do material, a sequência de usinagem, a estratégia de tolerância e o acabamento superficial devem seguir essas relações.
Os primeiros modelos podem validar a ergonomia e a aparência. As montagens mecânicas podem expor problemas de encaixe e dobradiças. Posteriormente, os protótipos CNC podem testar a geometria metálica semelhante à da produção, o alinhamento da montagem e o acabamento estético antes que o projeto seja finalizado.
Para fones de ouvido, DACs, amplificadores, interfaces de áudio ou outros equipamentos de áudio de precisão, envie o projeto CAD de montagem, desenhos controlados, informações sobre materiais, acabamento e interfaces críticas para o serviço de usinagem CNC da BOONA para uma análise de viabilidade de fabricação. Envie seu projeto CAD para uma análise de DFM (Design for Manufacturing).