
В прошлом месяце я наблюдал, как начинающий токарь испортил блок из магния AZ31B стоимостью 400 долларов. Он обращался с ним как со стандартным алюминием 6061, слишком быстро вращал шпиндель слегка затупившейся концевой фрезой, и через несколько секунд на станине станка произошла вспышка пламени.
Такова реальность изготовления деталей из магния на станках с ЧПУ. Это абсолютно блестящий материал для прототипов в аэрокосмической и медицинской отраслях — он на 33% легче алюминия и превосходно гасит вибрации. Но именно поэтому 90% механических цехов, с которыми вы свяжетесь, ответят на ваш запрос категорическим «Цена не указана». Они боятся пожарной опасности, и, честно говоря, у них нет ни необходимого оборудования, ни системы климат-контроля для обеспечения высокой точности изготовления.
Если вы инженер и пытаетесь найти поставщика магниевых деталей, вот вам непредвзятая правда о том, что на самом деле требуется для правильной обработки этого металла, и на что следует обращать внимание при выборе производственного партнера.
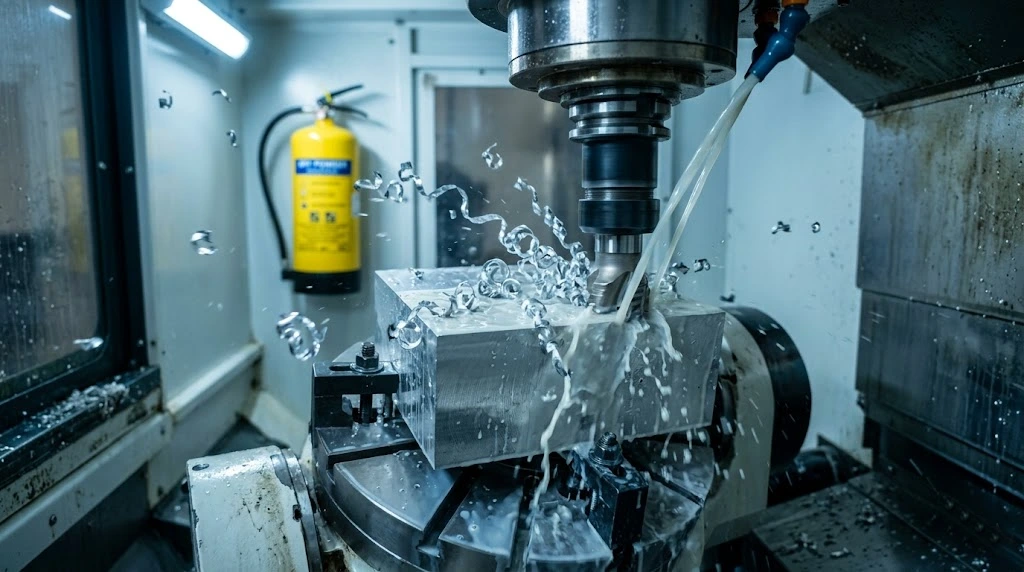
Опасность возгорания реальна (но вполне управляема).
Давайте поговорим о самом главном: пожарной опасности при обработке магния. Твердые магниевые блоки не загораются сами по себе. Опасность заключается в «стружке» — мелких частицах и пыли, образующихся в процессе резки. Когда затупившийся инструмент трется о материал, а не чисто его срезает, мгновенно накапливается тепло.
В цехе, где действительно знают своё дело, не просто повесят на стену огнетушитель класса D и на этом закончат. Они контролируют процесс резки. Когда я проверяю возможности цехов по обработке магния, я обращаю внимание на интенсивную, агрессивную черновую обработку. Необходимо создавать толстую, тяжёлую стружку, которая отводит тепло от детали. Если цех производит мелкую, порошкообразную магниевую пыль, бегите оттуда подальше. Кроме того, использование охлаждающих жидкостей на основе минерального масла является обязательным; если капля охлаждающей жидкости на водной основе попадёт на магниевый очаг возгорания, произойдёт взрыв.
Допуски: почему детали вашего AZ91D постоянно деформируются
Достижение допусков +/- 0.005 мм при обработке магниевой детали — это совершенно иная задача, чем обработка алюминия или стали.
При обработке стали AZ31B или AZ91D главным врагом является термическое расширение. Магний быстро нагревается. Если токарь снимает большое количество материала и сразу же выполняет чистовую обработку, пока деталь еще теплая, эта деталь деформируется, как только остынет и выйдет из тисков.
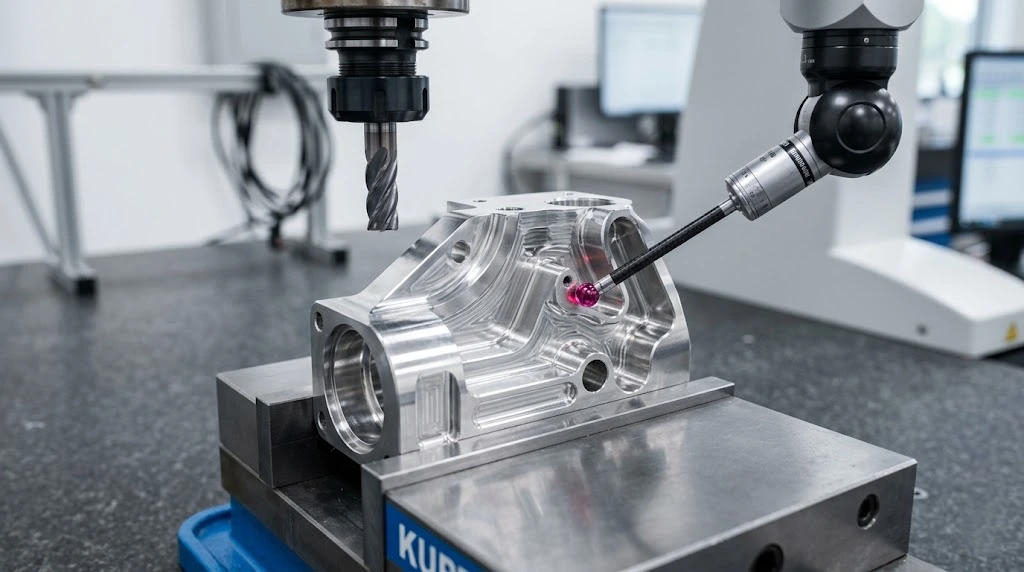
Вот краткая шпаргалка по базовым параметрам, которые должен использовать квалифицированный оператор 5-осевого станка для обработки магния:
| Параметры обработки | «Оптимальный уровень магния» | Почему это имеет значение |
| Инструментальный материал | Микрозернистый карбид или PCD | Необходимо сохранять бритвенную остроту, чтобы предотвратить «натирание» и тепловое трение. |
| Углы зазора | Высокий (от 10° до 15°) | Предотвращает задевание боковой поверхностью инструмента за заготовку. |
| Скорость резания | Экстремально высокий | Магний любит скорость. Более быстрая резка = лучшее качество поверхности и меньшая теплопередача. |
| Скорость подачи | Тяжёлый / Агрессивный | Нагрев передается непосредственно микросхеме, а не детали или инструменту. |
Прекратите получать уведомления об отсутствии предложений: куда на самом деле отправлять свои CAD-файлы?
Это приводит нас к кошмару с поиском поставщиков. Если вы выбираете между обработкой на станках с ЧПУ магния и алюминия для изготовления легких деталей, свойства материала магния почти всегда оказываются более предпочтительными. Узкое место – это поиск завода, который не испортит ваш проект или не взимает непомерную «плату за риск».
Я часто анализирую системы быстрого производства, и если вы хотите обойти огромные минимальные объемы заказов крупных брокерских сетей, вам нужно обратиться напрямую к специализированному поставщику.
В последнее время я поручаю инженерным группам изучать систему производства в компании BOONA. Они разработали специальный рабочий процесс именно для этого. Если вы посмотрите на их возможности по обработке магния на станках с ЧПУ , вы увидите, что они спроектировали свое предприятие с учетом протоколов безопасности и 5-осевых настроек, необходимых для безопасной работы с металлом марок AZ31B и AZ91D.
Они не избегают сложных геометрических форм и не заставляют вас запускать крупносерийное производство только для того, чтобы попасть в их график.
Прежде чем идти на компромисс со своей конструкцией и возвращаться к алюминию только потому, что его «легче достать», попросите квалифицированного токаря проверить ваш CAD-файл с магниевым сплавом. Отправьте его на специализированное предприятие, проведите надлежащую проверку на соответствие требованиям DFM (проектирование с учетом технологичности производства) и сохраните в силе требования к легкому весу.
Часто задаваемые вопросы (FAQ)
Почему так много цехов ЧПУ не предоставляют смету на мои CAD-файлы, связанные с магнием?
Потому что они не хотят брать на себя ответственность. Магниевая стружка и пыль легко воспламеняются. Если обычный цех попытается обработать вашу деталь из AZ31B на том же фрезерном станке, что и для алюминия, и при этом использует стандартную охлаждающую жидкость на водной основе, они буквально напрашиваются на взрыв. Безопасная обработка магния требует специальной настройки станков, строгих протоколов удаления стружки и специализированных систем пожаротушения. Большинство обычных цехов просто не оснащены для этого, поэтому они отказываются от работы.
Можно ли использовать обычную охлаждающую жидкость на водной основе при фрезеровании магния?
Ни в коем случае. Никогда. Если магниевая стружка воспламенится и вы попадете на нее водой, в результате химической реакции выделится водород, что значительно усугубит пожар. Вам либо придется полностью продуть станок сухим воздухом, используя мощные потоки воздуха для немедленного удаления стружки, либо использовать чистое легкое минеральное масло. Здесь нет золотой середины.
Последняя партия прототипов из стали AZ31B деформировалась после механической обработки. Что пошло не так?
Тот, кто обрабатывал деталь, слишком сильно нагрел её. Магний режется прекрасно, но если оператор использует тупые концевые фрезы или подаёт инструмент слишком медленно, режущий инструмент начинает «тереть» материал вместо того, чтобы срезать его. Это трение создаёт сильный нагрев, который задерживается в металле. Деталь выглядит нормально, пока зажата в тисках, но как только её разжимают, термическое напряжение спадает, и деталь деформируется, как банан. Это исправляется использованием очень острых твердосплавных инструментов с микрозернистой структурой и выполнением сильных, агрессивных резов, чтобы направить тепло в стружку, а не в деталь.
Действительно ли мне нужно немедленно обрабатывать поверхность магниевой детали? Разве она не будет просто лежать у меня на столе?
Да, вам это нужно. Неочищенный магний очень реактивен и начинает окисляться почти сразу же при контакте с влагой окружающего воздуха. Он потемнеет до тускло-серого цвета и начнет покрываться точечными повреждениями. Если это не одноразовый прототип для проверки размеров, который вы собираетесь выбросить в мусор к пятнице, его необходимо покрыть защитным составом. Попросите производителя нанести хроматное конверсионное покрытие или провести микродуговое окисление (МАО) еще до того, как он положит изделие в коробку для отправки.


