
Срок службы силиконовой оснастки определяет, сколько пригодных для вакуумного литья деталей можно изготовить с помощью одной мягкой формы, прежде чем начнет снижаться качество воспроизведения поверхности, точность размеров или надежность извлечения изделия из формы.
Покупатель заказывает 60 прецизионных ручек управления, используя один утвержденный эталонный образец. Детали из первых производственных циклов демонстрируют четкую маркировку положения, одинаковую геометрию отверстия и равномерное матовое покрытие. Позже в партии инспекторы обнаруживают более выраженный облой, размытые надписи и возрастающее сопротивление при извлечении из формы.
Силиконовая форма по-прежнему закрывается и удерживает полиуретановую смолу, поэтому покупатель спрашивает, почему производство не может быть продолжено.
Этот вопрос раскрывает истинное значение срока службы силиконовой формы при вакуумном литье . Силиконовая форма редко меняется из идеальной в непригодную для использования за один цикл. Воздействие химических веществ, многократное растяжение, износ полости и деформация линии разъема постепенно снижают ее характеристики.
Привычный лимит в 20 экземпляров лучше всего подходит в качестве порогового значения для планирования качества. Он представляет собой практическую цель для соответствующих требованиям деталей, а не цикл, при котором каждая пресс-форма физически выходит из строя. Фактический срок службы определяется геометрией, химическим составом смолы, условиями отверждения, требованиями к поверхности и допусками при вытяжке.
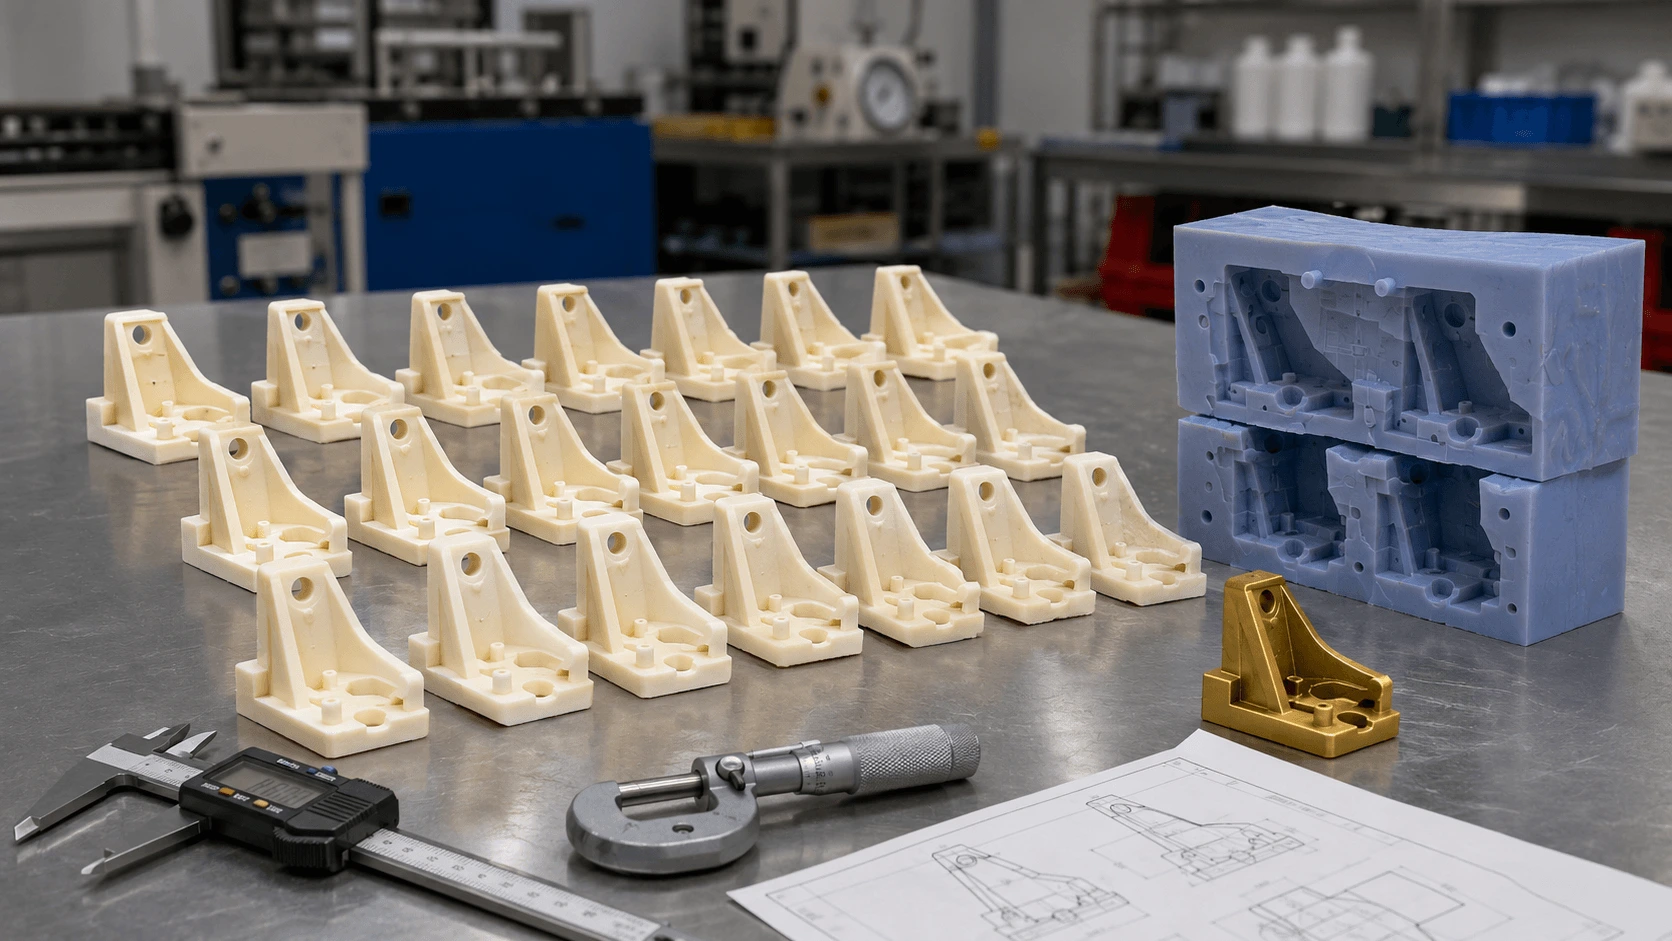
Что означает срок службы силиконовой формы при вакуумном литье?
Термин « срок службы формы для вакуумного литья» может описывать три отдельных предела. Перед сравнением предложений группа по закупкам должна определить, какой из них является определяющим для проекта.
Физическая плесень Жизнь
Форма по-прежнему закрывается, содержит жидкую смолу, затвердевает отливку и извлекает ее без катастрофических повреждений. Инструмент может оставаться физически целым, даже если его размерные или эстетические характеристики ухудшились.
Срок службы объемной формы
Полость продолжает воспроизводить критически важные элементы в пределах допусков чертежа. Тонкие силиконовые сердечники, незакрепленные стенки полости и поврежденные линии разъема могут изменить расположение отверстий, положение стенок или наружные размеры.
Срок жизни косметической плесени
Форма по-прежнему воспроизводит блеск, текстуру, надписи, четкость кромок и внешний вид линии разъема, установленные утвержденным образцом.
Эти ограничения редко возникают при одинаковом количестве снимков. Скрытый внутренний кронштейн с широкими допусками может оставаться приемлемым дольше, чем прозрачная защитная крышка или глянцевый пользовательский интерфейс.
В обзоре 2022 года, посвященном вакуумному литью в промышленных масштабах, силиконовая оснастка описывается как процесс с ограниченным сроком службы для прототипов и мелкосерийного производства термореактивных деталей. В обзоре сообщается, что в изученной литературе циклы литья достигают примерно 90 минут , а срок службы пресс-форм обычно остается ниже 50 циклов литья . Эти цифры описывают широкий диапазон исследований, а не рекомендуемый целевой показатель для каждого коммерческого проекта.
При планировании коммерческого предложения 20 экземпляров должны означать приблизительно 20 принятых деталей в соответствии с установленными требованиями.
Почему полиуретан вызывает деградацию силиконовых форм
Основной механизм деградации силиконовых форм сочетает в себе воздействие химических веществ и многократные механические нагрузки.
Полиуретановые системы для литья обычно содержат полиольный компонент и изоцианатный компонент. В процессе отверждения молекулы изоцианата могут диффундировать в силикон вблизи поверхности полости. Затем реакции с участием остаточной влаги приводят к образованию полимочевинных структур внутри силиконовой матрицы.
В результате многократных циклов эти химические изменения могут привести к следующим результатам:
- Шероховатость поверхности
- Твердость
- Поведение при растяжении
- относительное удлинение
- Трещиностойкость
- Восстановление упругости после извлечения из формы
В том же обзоре 2022 года объясняется, что области, богатые полимочевиной, могут способствовать побелению кариозных полостей и образованию трещин. Затем при извлечении из формы химически обработанный силикон растягивается и изгибается, позволяя небольшим дефектам перерастать в видимые трещины или локальные разрывы.
Этот механизм также объясняет, почему специалисты могут заметить изменения в поведении формы до полного разрушения. Полость может легко отделять детали на ранних стадиях, а затем требовать большего усилия после нескольких циклов литья. Мелкодисперсная текстура может размягчиться, глянцевые поверхности могут стать менее отражающими, а гибкие стержни могут перестать полностью возвращаться к своей первоначальной форме.
Температура и время воздействия влияют на скорость диффузии и реакции, но одного тепла недостаточно для объяснения повреждений. Описание воздействия смолы как простого «сжигания» формы игнорирует взаимодействие между химическим составом полиуретана, структурой силикона, условиями отверждения и циклическим напряжением при извлечении из формы.
Таким образом, химическая совместимость выбранного состава полиуретана может влиять на срок службы инструмента так же сильно, как и номинальная твердость силикона.
Как геометрия влияет на срок службы силиконовой формы при вакуумном литье
Геометрия детали часто определяет, сможет ли силиконовый инструмент изготовить 12, 20 или более качественных отливок.
К факторам высокого риска относятся:
- Глубокие подрезы
- Обратный черновик
- Узкие внутренние щели
- Высокие рёбра
- Тонкие силиконовые сердечники
- Резкие переходы
- Надпись, выполненная глубокой гравировкой.
- Большие текстурированные поверхности
- Длинные закрытые стены
- Функции, требующие поворота при отпускании
Простая открытая крышка может потребовать лишь легкого изгиба формы. Небольшой ротор управления потоком жидкости с изогнутыми каналами и узкими внутренними сердечниками может создавать гораздо большую нагрузку на силикон во время каждого цикла извлечения из формы.
Площадь поверхности также имеет значение. В сильно текстурированной полости больше силикона контактирует с полиуретаном, чем в гладкой полости тех же габаритных размеров. Текстура также обеспечивает более прочное механическое сцепление с отливкой, увеличивая усилие извлечения.
Конструкция линии разреза и разъема пресс-формы может либо распределять, либо концентрировать это напряжение. Неправильно выбранный разрез может вынудить оператора многократно растягивать один и тот же участок. Съемные заглушки или отдельные силиконовые сердечники могут уменьшить деформацию вокруг внутренних отверстий и труднодоступных подрезов.
Гибкая оснастка позволяет создавать элементы, для которых в стальной форме потребовались бы направляющие или подъемники, но гибкость не исключает затрат, связанных с нагрузкой при извлечении изделия из формы. Разумный уклон, большие внутренние радиусы, поддерживаемые стенки формы и тщательно расположенные разрезы могут продлить срок службы силиконовой оснастки без изменения видимого дизайна изделия.
Поэтому планирование срока службы инструмента следует начинать на этапе анализа технологичности изготовления, а не после того, как мастер-модель уже была использована для изготовления пресс-формы.
Какие изменения произойдут, прежде чем плесень полностью разрушится?
Разорванная силиконовая форма — очевидный сигнал к остановке производства. Большинство проблем с качеством продукции начинаются на ранних стадиях.
Изменения поверхности и блеска
Глянцевые поверхности могут стать мутными или менее отражающими. Мелкие матовые текстуры могут потерять однородность. На прозрачных компонентах мелкие царапины, остатки загрязнений и шероховатость полостей проявляются раньше, чем на непрозрачных деталях.
Утрата мелких деталей
Рельефные метки, отверстия решетки, поля серийных номеров, насечки и острые края могут размягчиться. Из узких полостей также могут отслаиваться мелкие фрагменты силикона.
Износ линии разъема
Многократное открывание и закрывание может деформировать срезы. Заусенцы образуются сильнее, когда половинки формы перестают плотно прилегать друг к другу или обеспечивать герметичность.
Пространственный дрейф
Тонкие сердечники могут наклоняться, растягиваться или деформироваться навсегда. Широкие гибкие стенки могут смещаться во время заполнения и отвердевания. Эти изменения могут влиять на расположение отверстий, толщину стенок, ширину герметизации или внешний профиль.
Изменение поведения при выпуске
Увеличение усилия при извлечении детали из формы часто свидетельствует об ухудшении состояния поверхности или геометрии. Операторы могут заметить следы трения, побеление, локальную деформацию детали или небольшие трещины в углублениях.
Одна пресс-форма может по-прежнему производить визуально приемлемые компоненты, даже если критически важные размеры изменяются. Другая пресс-форма может оставаться стабильной по размерам, но при этом терять качество поверхности, необходимое для косметического продукта.
Инспекторам следует сравнивать детали, изготовленные на поздних стадиях производства, как с чертежом, так и с утвержденным образцом. Критерием оценки является последний цикл, в котором стабильно изготавливаются соответствующие требованиям детали, а не последний цикл, в котором изготавливаются какие-либо узнаваемые отливки.
Почему 20 экземпляров — это практичный порог контроля качества
Целевой показатель в 20 экземпляров обеспечивает поставщикам приемлемый баланс между объемом производства, стабильностью и производственными рисками. Он также оставляет место для запасных частей, непредвиденных браков, повреждений при извлечении из формы и замены компонентов, необходимых во время окончательной сборки.
Доведение одной пресс-формы до максимально возможного количества циклов может сэкономить средства на другой оснастке. Однако эта экономия может быстро исчезнуть, если детали, изготовленные на поздних стадиях производства, потребуют сортировки, доработки, замены или задержки отгрузки.
В таблице ниже представлен пример плана проверок. Фактическая периодичность должна соответствовать уровню риска компонента.
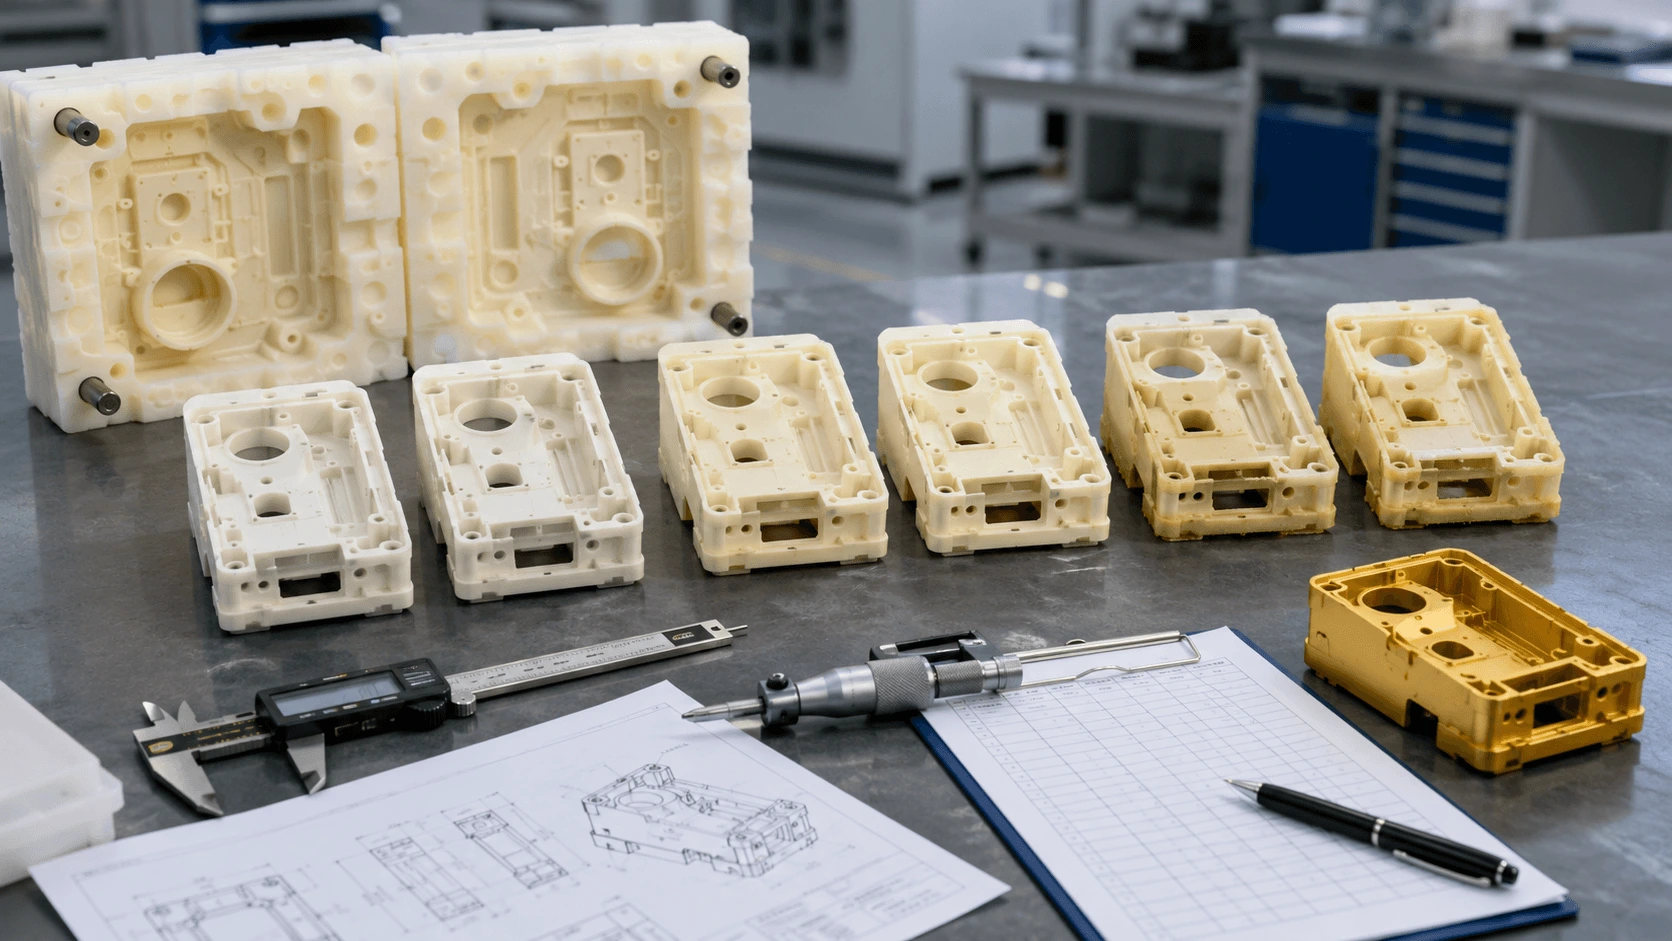
| Этап съемки | Приоритет проверки | Основная проблема |
|---|---|---|
| Циклы 1–3 | Полная проверка первого образца | Затвердевание, размеры, цвет и поверхность |
| Циклы 4–10 | Плановые проверки размеров и визуальные проверки. | Стабильность процесса |
| Циклы 11–15 | Более детальный анализ и заключительная фраза. | Ранний износ и вспышка |
| Циклы 16–20 | Определенная проверка на поздней стадии цикла | Дрейф, потеря текстуры и повреждения при отпускании |
| Выше запланированного объема производства | Повторная квалификация перед отгрузкой | Сопоставьте с рисунком и золотым образцом. |
💡 Полезный совет: Попросите поставщиков указывать количество деталей, соответствующих требованиям, для каждой пресс-формы , а не теоретическое количество циклов литья. Указание «Двадцать деталей, соответствующих этим допускам и эстетическим критериям» более выгодно, чем «до 25 циклов литья».
Прозрачные, глянцевые, сильно текстурированные или трудно поддающиеся формовке детали могут достичь предела качества до 20-го цикла. Простые некосметические компоненты с широкими допусками могут оставаться пригодными для использования дольше.
Как срок службы инструмента влияет на планирование затрат и производства.
Эффективное планирование партии вакуумного литья начинается с определения количества форм, допустимого объема производства с каждой формы и стратегии контроля качества.
При заказе 20 деталей можно использовать одну производственную пресс-форму, если это позволяют геометрические и приемочные требования. При заказе декоративных деталей без резерва на изготовление дополнительной оснастки может быть оправдано ее приобретение.
Для партии из 40 или 60 деталей обычно полезно использовать несколько силиконовых форм, изготовленных на основе одной и той же исходной мастер-формы. Использование нескольких форм дает ряд преимуществ:
- Снижение зависимости от одного инструмента.
- Возможность параллельного литья
- Снижение риска ухудшения качества на поздних стадиях цикла
- Более быстрое восстановление после случайных повреждений
- Более предсказуемый принятый результат
Они также создают межформовочные отклонения. Каждая производственная пресс-форма должна пройти утверждение первого образца по цвету, размерам, внешнему виду линии разъема и функциональной точности.
В полной цитате должно быть указано:
- Планируемое количество пресс-форм
- Целевой допустимый объем производства на одну пресс-форму
- Будут ли пресс-формы работать параллельно?
- Требования к первому образцу для каждой пресс-формы
- Критерии контроля качества при литье под давлением
- Компенсация за запасные части
- Разрешение на замену пресс-формы
- сохранение основного шаблона
Качество мастер-модели влияет на каждую силиконовую форму, созданную на её основе. Неточности размеров, видимые линии слоев или дефекты полировки могут отразиться на всей партии. Высокоточное производство мастер-моделей методом SLA позволяет создавать детализированные поверхности и сложные геометрические формы, но мастер-модель всё равно требует проверки и утверждения качества отделки перед заливкой силикона.
При повторных заказах по возможности сохраняйте утвержденную мастер-форму. Старая силиконовая форма может деформироваться, загрязниться или потерять свою надежность во время хранения.
Реальные примеры применения: точность работы полимерных зубчатых передач в течение различных циклов.
В рецензируемом исследовании 2025 года, посвященном шестерням из смолы, изготовленным с использованием силиконовых форм, приводится полезный функциональный пример. Исследователи варьировали два силиконовых материала, две литьевые смолы и два уровня качества мастер-шестерен, создав восемь силиконовых форм . Из каждой формы они отлили по 10 шестерен , получив в общей сложности 80 шестерен из смолы , включая 40 деталей для каждого типа смолы.
Команда измеряла отклонение профиля зуба и отклонение спирали, а не полагалась только на внешний вид поверхности. Анализ Парето показал, что тип смолы является наиболее влиятельной из исследованных переменных, за которым следуют исходное качество мастер-модели, тип силикона и номер отливки.
Номер отливки также влиял на измеренные отклонения, хотя направление и величина варьировались в зависимости от комбинации смолы, силикона и мастер-матрицы. Таким образом, исследование подтверждает целесообразность контроля на основе циклов без установления единой универсальной скорости деградации.
Этот пример содержит несколько практических уроков:
- Химический состав смолы может влиять на воспроизведение размеров.
- Качество мастер-копии влияет на каждую копию, созданную с помощью этого инструмента.
- Выбор силикона влияет на состав отливки.
- Функциональная геометрия может измениться до того, как порвётся пресс-форма.
- Одна характеристика контроля не может охватить весь ассортимент продукции.
В проекте по созданию зубчатой передачи может осуществляться мониторинг профиля и отклонения спирали. Компонент управления потоком жидкости может отдавать приоритет положению отверстия и ширине уплотнения. Световод может фокусироваться на мутности и воспроизведении поверхности.
Замена пресс-формы должна производиться в соответствии с характеристиками изделия, определяющими его функциональность, сборку или приемку заказчиком.
Как продлить срок службы пресс-формы и указать это в запросе коммерческого предложения.
Увеличение срока службы инструмента начинается с проектирования изделия и продолжается на протяжении всего процесса хранения пресс-форм.
В процессе проектирования деталей
- Добавьте практичный чертеж там, где это позволяет геометрия.
- Сократите количество ненужных подрезов.
- Увеличьте радиусы в местах глубоких переходов.
- Избегайте использования хрупких внутренних силиконовых сердечников.
- Выделите труднодоступные элементы в съемные вставки.
В процессе проектирования пресс-формы
- Расположите линии разъема таким образом, чтобы уменьшить растяжение.
- Поддерживающие широкие гибкие стенки формы.
- Обеспечьте достаточную толщину силикона.
- Используйте съемные заглушки вокруг внутренних отверстий.
- Избегайте концентрированного давления при закрытии.
Во время кастинга
- Соблюдайте утвержденное соотношение компонентов смолы в смеси.
- Контролируйте температуру смолы и формы.
- Ограничьте загрязнение влагой.
- Соблюдайте сроки наполнения, гелеобразования, полимеризации и постполимеризации.
- Используйте метод извлечения из формы, обеспечивающий повторяемость результатов.
- Очистите полость без использования абразивных инструментов.
В обзоре 2022 года приводится пример экспериментального подхода, показавшего увеличение срока службы силиконовых форм до 38.5% . Авторы также описывают практические ограничения, поэтому этот результат не следует считать универсальным для производства. Ни одна отдельная добавка, покрытие или технологическая корректировка не устраняют ухудшение характеристик при любой комбинации силиконовой смолы.
В запросе коммерческого предложения следует указать срок службы пресс-формы в зависимости от объема произведенной продукции и наличия системы прослеживаемого контроля:
Поставщик должен указать планируемое количество силиконовых форм и целевое количество деталей, принимаемых каждой формой. Детали, произведенные сверх запланированного порога, требуют проверки размеров и внешнего вида по утвержденному образцу.
Также необходимо запросить отслеживаемость номеров партий, утверждение первого образца для каждой пресс-формы, проверки соответствия размеров при литье в разные формы и процедуру замены оснастки.
Распространенные ошибки при планировании срока службы силиконовых матриц
Ряд допущений приводит к проблемам с затратами и качеством, которых можно избежать:
- Рассматривая цикл 20 как универсальную точку физического отказа
- Предположим, что неповрежденная пресс-форма по-прежнему позволяет изготавливать детали, соответствующие заданным параметрам.
- Указание объема заливки вместо принятого результата.
- Планирование производства косметической партии с максимальным теоретическим сроком годности.
- Игнорирование подрезов и напряжения при извлечении плесени.
- Применение одной оценки срока службы инструмента к прозрачным, матовым и текстурированным деталям.
- Пропуск проверки на поздней стадии цикла
- Смешивание продукции из нескольких пресс-форм без согласования использования разных пресс-форм.
- Утилизация исходного файла до завершения доставки.
- Замена полиуретановой смолы без проверки срока службы пресс-формы.
- Повторное использование хранившейся пресс-формы без повторной квалификации.
- Исключение резервного оборудования из производственного графика
Фраза «до 25 экземпляров» сама по себе мало что дает для защиты. Она не указывает на тип смолы, геометрию, стандарт поверхности, требования к размерам, допустимый процент брака или частоту проверок.
Покупателям также следует избегать прямого сравнения мягкой силиконовой оснастки со стальными литьевыми формами. Силиконовые формы обеспечивают низкие первоначальные инвестиции, быстрое копирование и более легкое извлечение изделий сложной геометрии. Их ограниченный срок службы определяет практический диапазон производства данного процесса.
Выбор материала остается частью этого планового решения. В руководстве по полиуретановым литьевым смолам для вакуумного литья объясняется, как жесткость смолы, поведение при отверждении, удлинение, термостойкость и выбор состава влияют как на сам компонент, так и на процесс литья.
Часто задаваемые вопросы о сроке службы силиконовой формы при вакуумном литье
Сколько деталей может изготовить одна силиконовая форма?
При планировании многих проектов используется примерно 20 приемлемых деталей на одну пресс-форму. Фактический объем производства зависит от химического состава смолы, подрезов, качества поверхности, геометрии, условий отверждения и критериев приемки. Пресс-форма может оставаться физически пригодной для использования даже после того, как ее внешний вид или размерные характеристики ухудшатся.
Разрушается ли силиконовая форма сразу после 20 циклов?
Нет. Износ обычно происходит постепенно. Некоторые пресс-формы требуют замены раньше, в то время как простые пресс-формы могут продолжать производить качественные детали даже после достижения запланированного порога. Точка прекращения производства должна определяться результатами проверки.
Почему полиуретан повреждает силикон?
Компоненты изоцианата могут диффундировать в силикон вблизи поверхности полости. Последующие реакции изменяют локальную структуру материала и механические свойства. Повторное извлечение изделия из формы приводит к образованию трещин на поверхности, деформации, потере деталей и разрывам.
Сокращают ли подрезы срок службы силиконовых форм?
Глубокие подрезы часто увеличивают растяжение пресс-формы и усилие извлечения готового изделия. Обратный уклон, узкие пазы, тонкие стержни и текстурированные поверхности могут концентрировать напряжение и ускорять повреждение.
Сколько силиконовых форм потребуется для изготовления 60 деталей?
Поставщик должен рассчитать количество пресс-форм, исходя из принятого объема производства, потребности в запасных частях, геометрии и рисков, связанных с внешним видом. План, предусматривающий изготовление около 18–20 соответствующих требованиям деталей на одну пресс-форму, может потребовать трех или четырех пресс-форм.
Когда следует переходить к литью под давлением в рамках проекта?
Сравните затраты на многократное использование силиконовых форм и ручное литье с затратами на производственную оснастку в условиях предсказуемого спроса, увеличения объемов производства или обязательного требования к конечным термопластичным свойствам.
Окончательная рекомендация по сроку службы силиконовых форм при вакуумном литье.
Срок службы силиконовых форм при вакуумном литье зависит от воздействия химических веществ, выбора смолы, геометрии, площади поверхности, деформации при извлечении из формы, температуры и критериев приемки проекта.
Двадцать экземпляров представляют собой практичный порог планирования, поскольку поставщик может зарезервировать производственные мощности, увеличить объем контроля на поздних стадиях производства и избежать зависимости от максимально возможного срока службы инструмента. Декоративные, прозрачные, с глубокой текстурой и трудноразъемные детали могут потребовать более ранней замены. Простые компоненты с широкими допусками могут оставаться пригодными для использования дольше.
Надежный производственный план должен определять:
- Допустимый объем производства на одну пресс-форму
- Общее количество пресс-форм
- Одобрение первой статьи
- Проверка на поздней стадии цикла
- консистенции поперечного литья
- Запасное количество
- сохранение основного шаблона
- Замена авторизации
Цель состоит в обеспечении стабильного качества поставляемых деталей, а не в достижении максимально возможного количества заливок из каждого силиконового инструмента.
Планируете заказ на вакуумное литье более 20 деталей? Отправьте в BOONA ваши CAD-файлы, необходимое количество, выбранную полиуретановую смолу, подрезы, декоративные зоны, критические размеры и критерии контроля качества в рамках услуг по мелкосерийному производству . BOONA сможет проверить метод изготовления мастер-модели, допустимый объем производства на одну пресс-форму, количество оснастки, план параллельного литья, контрольные точки и резерв на замену пресс-форм до начала производства.


