
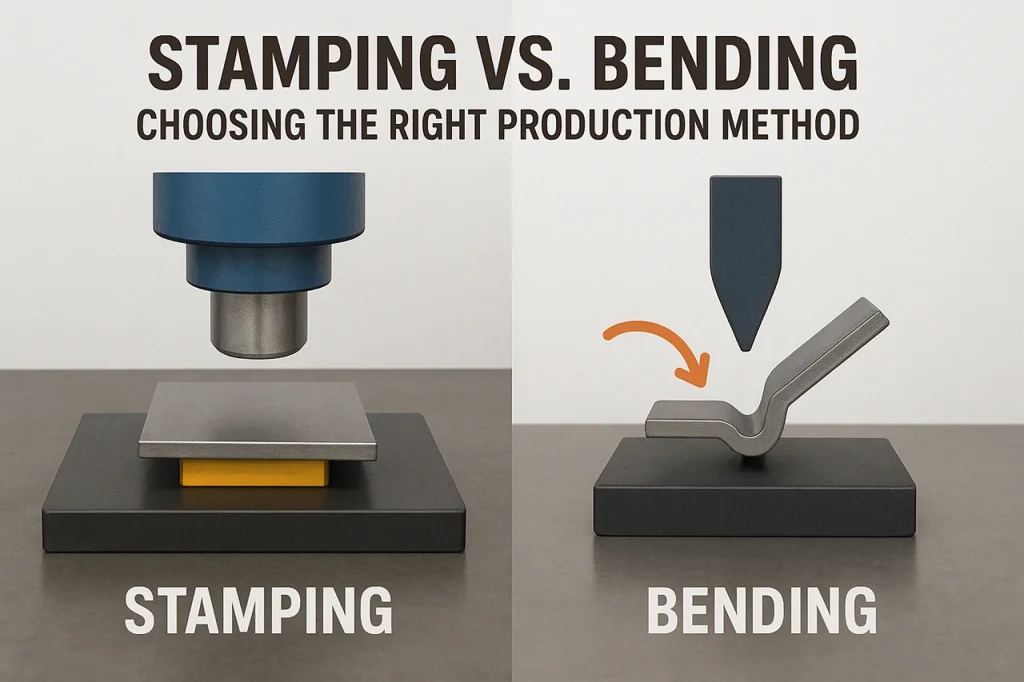
В современном производстве способность эффективно и точно формовать листовой металл имеет решающее значение для качества продукции и ее себестоимости. Два наиболее распространенных процесса — штамповка металла и гибка металла — играют важную роль в таких отраслях, как автомобилестроение, аэрокосмическая промышленность и производство бытовой электроники.
Хотя оба метода позволяют изготавливать из металла функциональные детали, подходы к производству, структура затрат и пригодность этих методов значительно различаются. Выбор правильного метода может повлиять не только на эффективность производства, но и на характеристики конечного продукта.
В этой статье рассматриваются различия между штамповкой и гибкой, сравниваются их преимущества, ограничения и идеальные варианты применения, а также дается помощь в определении наилучшего решения для вашего проекта.
Понимание штамповки металла
1. Определение и процесс
Штамповка металла — это процесс холодной формовки, при котором с помощью пресса и штампов плоские металлические листы приобретают заданную форму. В зависимости от конструкции штамповка может включать в себя такие операции, как:
-
Вырубка: вырезание плоских деталей из листового металла.
-
Пробивка отверстий: создание отверстий или прорезей в листе металла.
-
Чеканка или тиснение: создание выпуклых или углубленных элементов.
-
Фланцевание: Изгибание металлической кромки для придания жесткости или обеспечения прочности при сборке.
Типичное штамповочное оборудование:
-
Механические прессы (мощностью 30–1000 тонн)
-
Гидравлические прессы (до 2000 тонн)
-
Последовательные штампы для высокоскоростного производства
2. Материалы и диапазон толщины
| Тип материала | Типичный диапазон толщины (мм) | Области применения |
|---|---|---|
| Нержавеющая сталь | 0.2 – 3.0 | Автомобильные панели, приборы |
| алюминий | 0.5 – 2.5 | Электроника, аэрокосмическая промышленность |
| Медь | 0.2 – 1.5 | Электрические разъемы |
| Углеродистая сталь | 0.5 – 4.0 | Конструктивные и механические части |
3. Преимущества штамповки
-
Высокая производительность: до 100–600 деталей в минуту на автоматизированных линиях.
-
Отличная воспроизводимость: точность размеров обычно составляет ±0.05 мм.
-
Экономическая эффективность: снижение себестоимости одной детали при больших объемах производства.
-
Возможно изготовление изделий сложной формы: многоступенчатые штампы позволяют выполнять формовку, резку и пробивку за одну операцию.
4. Ограничения штамповки
-
Высокие первоначальные затраты на оснастку (часто от 5,000 до 50 000 долларов в зависимости от сложности штампа).
-
Изменения в конструкции требуют дорогостоящей модификации кристалла.
-
Это приводит к образованию большего количества отходов материалов, особенно при штамповке и пробивке.
Понимание изгиба металла
1. Определение и процесс
Изгиб металла — это деформация листового металла вдоль прямой оси для получения угла или кривой без удаления материала.
К распространенным операциям гибки относятся:
-
V-образная гибка: использование пуансона и V-образной матрицы для создания определенного угла.
-
Гибка в воздухе: контроль глубины и угла изгиба путем частичного контакта с матрицей.
-
Вальцовая гибка: изготовление кривых большого радиуса с помощью валков.
Используемое оборудование:
-
Листогибочные прессы с ЧПУ (грузоподъемность 20–500 тонн)
-
Фальцевальные машины
-
3-валковые или 4-валковые гибочные станки
2. Материалы и диапазон толщины
| Тип материала | Типичный диапазон толщины (мм) | Радиус изгиба (минимальный) |
|---|---|---|
| Мягкая сталь | 0.5 – 6.0 | 1 × толщина |
| алюминий | 0.8 – 4.0 | 1.5 × толщина |
| Нержавеющая сталь | 0.5 – 4.0 | 1.5–2 × толщины |
| Титан | 0.5 – 3.0 | 2 × толщина |
3. Преимущества изгиба
-
Низкая стоимость оснастки: стандартные штампы можно использовать повторно в разных проектах.
-
Высокая гибкость: подходит для модификации конструкции и изготовления изделий на заказ.
-
Минимум отходов материала.
-
Идеально подходит для мелкосерийного и среднесерийного производства или изготовления прототипов.
4. Ограничения изгиба
-
Медленнее, чем штамповка — обычно 10–20 изгибов в минуту.
-
Ограничено простыми линейными геометрическими формами.
-
Точность зависит от настроек; допуск обычно составляет ±0.1 мм.
-
Пружинящий эффект может повлиять на точность, особенно в случае высокопрочных сплавов.
Штамповка против гибки: подробное сравнение.
| Параметр | чеканка | Изгиб |
|---|---|---|
| Объем производства | Высокая (более 10,000 деталей) | Низкий и средний уровень (1–5,000 деталей) |
| Стоимость инструмента | Высокая (5,000 50,000–XNUMX XNUMX долл. США) | Низкая (200 1,000–XNUMX XNUMX долл. США) |
| Гибкость | Низкий | Высокий |
| Цикл литья | 0.1–1.0 сек/часть | 3–6 сек/часть |
| Точность | ±0.05 мм | ±0.1 мм |
| Время установки | Длительный (2 4–XNUMX XNUMX часов) | Короткий (15–30 мин) |
| Материальные отходы | От среднего до высокого | Минимальные |
| Идеальные материалы | Тонкие листы (≤3 мм) | Листы средней и большой толщины (≥1 мм) |
| Сложность формы | Очень высоко | Ограничено прямыми поворотами |
| Уровень автоматизации | Полностью автоматизированный | Полуавтоматический или полностью автоматизированный |
Применение в промышленности
1. Распространенные способы применения штамповки
-
Автомобильные кузовные панели и кронштейны
-
Электрические разъемы и корпуса двигателей
-
Корпуса для смартфонов и ноутбуков
-
Компоненты бытовой техники (стиральные машины, микроволновые печи и т. д.)
2. Распространенные области применения изгиба
-
Корпуса, рамы и тумбы
-
Воздуховоды систем отопления, вентиляции и кондиционирования воздуха, а также металлические детали мебели.
-
Изготовленные на заказ шасси и опорные кронштейны
-
Изготовление прототипов в малых объемах или на заказ.
Выбор правильного метода
Выбор между штамповкой и гибкой зависит от множества производственных параметров:
| Критерии | Рекомендуемый процесс |
|---|---|
| Высокий объем производства | чеканка |
| Низкий или средний объем | Изгиб |
| Сложная трехмерная форма | чеканка |
| Прямые или угловые детали | Изгиб |
| Сжатые сроки выполнения / быстрое прототипирование | Изгиб |
| Оптимизация стоимости детали | чеканка |
| Частые изменения дизайна | Изгиб |
| Тонкий материал (<2 мм) | чеканка |
| Толстый материал (>3 мм) | Изгиб |
Пример:
-
Производство 100 000 одинаковых кронштейнов → Штамповка (снижение себестоимости единицы продукции).
-
Производство 500 нестандартных панелей для станков → Гибка (гибкость и более быстрая настройка).
Интеграция обоих методов
Во многих современных производственных процессах штамповка и гибка используются совместно для достижения максимальной эффективности и точности.
Например:
-
Автомобильный кронштейн может быть изготовлен методом штамповки из листового металла с целью получения отверстий и фланцев, а затем согнут до окончательной формы для крепления.
-
Этот гибридный подход сокращает количество этапов сварки и обеспечивает высокую геометрическую точность.
Заключение
Как штамповка, так и гибка являются важными процессами формовки металла, каждый из которых имеет свои преимущества.
-
Штамповка доминирует в массовом производстве, обеспечивая высокую точность и возможность изготовления сложных геометрических форм, но требует значительных первоначальных инвестиций.
-
Гибка обеспечивает гибкость, экономичность при мелкосерийном производстве и быструю настройку, что делает ее идеальной для прототипирования и изготовления изделий на заказ.
Выбор оптимального процесса зависит от сложности вашего проекта, масштабов производства и бюджета. Во многих случаях сочетание обоих методов обеспечивает наилучший баланс между эффективностью и гибкостью.
Часто задаваемые вопросы (FAQ)
В чём основное различие между штамповкой и гибкой?
Штамповка использует штампы и прессы для резки или придания металлическим листам сложных форм, часто в один или несколько этапов.
Изгиб, с другой стороны, деформирует металл вдоль прямой оси, создавая углы или кривые без разрезания материала.
Вкратце, штамповка используется для придания формы, а гибка — в основном для угловой формовки.
Какой процесс больше подходит для крупносерийного производства?
Штамповка металла лучше подходит для крупносерийного производства, поскольку обеспечивает более короткие циклы и стабильные результаты. После установки штампов можно производить тысячи деталей в час с минимальными отклонениями.
Является ли гибка металла более экономически выгодной при производстве небольших партий?
Да. Для гибки требуется простая и многоразовая оснастка, что делает ее более экономичной для мелкосерийного и среднесерийного производства, прототипов или деталей, изготовленных на заказ, где важна гибкость конструкции.
Насколько точны процессы штамповки и гибки?
-
Допуск при штамповке: обычно ±0.05 мм.
-
Допуск на изгиб: обычно ±0.1 мм (в зависимости от настройки, оснастки и материала).
Штамповка обеспечивает более высокую точность размеров благодаря фиксированным матрицам, в то время как точность гибки зависит от навыков оператора и калибровки листогибочного пресса.
Какие материалы можно использовать для штамповки и гибки?
Оба процесса хорошо подходят для обработки листового металла, такого как алюминий, нержавеющая сталь, медь, углеродистая сталь и латунь.
Однако штамповка, как правило, лучше подходит для тонких материалов (0.2–3.0 мм), тогда как гибка идеально подходит для более толстых листов (1–6 мм).
Можно ли объединить штамповку и гибку в одной производственной линии?
Безусловно. Многие производители используют штамповку для создания отверстий, фланцев или контуров, а затем гибку для получения окончательной геометрии детали.
Этот гибридный подход повышает как точность, так и эффективность при сборке сложных узлов.
Какой процесс обеспечивает большую гибкость проектирования?
Гибка обеспечивает большую гибкость, поскольку детали можно быстро корректировать или перепроектировать без создания новых штампов.
Штамповка требует дорогостоящей замены штампов при любых изменениях, что делает ее менее подходящей для быстрого обновления дизайна.
Каковы затраты на оснастку для каждого процесса?
-
Штамповка: Высокая стоимость — изготовление штампов на заказ может стоить от 5,000 до 50 000 долларов и более в зависимости от сложности.
-
Гибка: Низкая стоимость — стандартные инструменты для листогибочных прессов обычно стоят от 200 до 1,000 долларов и могут использоваться в разных проектах.
Какой процесс быстрее — штамповка или гибка?
Штамповка значительно ускоряет процесс, позволяя производить от 100 до 600 деталей в минуту на автоматизированных линиях.
В зависимости от сложности детали и настроек оборудования, гибочный станок обычно формирует от 10 до 20 деталей в минуту.
Каковы общие области применения каждого процесса?
-
Штамповка: автомобильные панели, корпуса электропроводки, разъемы, компоненты бытовой техники.
-
Гибка: корпуса, рамы, кронштейны, детали мебели и прототипы, изготовленные на заказ.
Можно ли автоматизировать оба процесса с помощью станков с ЧПУ?
Да. В современных цехах для автоматизированного производства используются штамповочные и листогибочные прессы с ЧПУ, что обеспечивает стабильное качество, более высокую производительность и снижение трудозатрат.
Как мне выбрать между штамповкой и гибкой для моего проекта?
При необходимости выберите услугу штамповки:
-
Высокий объем производства
-
Жесткие допуски
-
Сложная геометрия детали
При необходимости выберите вариант сгибания:
-
Гибкость дизайна
-
Быстрое прототипирование
-
Низкий и средний объем производства


