
На чертеже материал обозначен как «хирургическая нержавеющая сталь». В заказе на покупку указан стандарт ASTM F899. В другом примечании требуется пассивация, однако на чертеже ничего не говорится о конечной твердости, условиях термообработки или о том, применяются ли критические размеры до или после финишной обработки.
Каждая инструкция сама по себе кажется разумной. Но в совокупности они оставляют у поставщика оборудования для механической обработки множество вопросов без ответа.
Именно в этом зазоре обычно начинаются проблемы при обработке хирургических инструментов . Точный компонент должен по-прежнему выполнять функции режущего, зажимного, отводного, измерительного или направляющего инструмента. Химический состав материала, термообработка, износ инструмента, удаление заусенцев, обработка поверхности и контроль качества сборки — все это влияет на эту функцию.
Титан снижает вес и обладает полезными коррозионными свойствами, хотя его меньшая жесткость и сложные режущие свойства затрудняют обработку тонких деталей. Нержавеющая сталь предоставляет больше возможностей выбора твердости, жесткости и сохранения остроты кромки, но термин «хирургическая нержавеющая сталь» не обозначает полного перечня необходимых материалов.
Надежный производственный план связывает чертеж с конечным назначением инструмента.
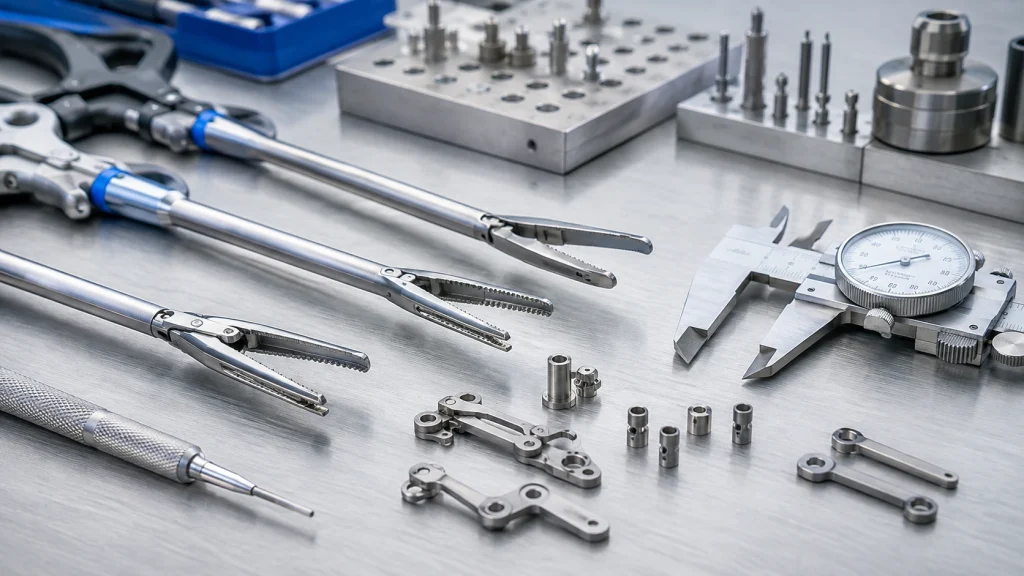
Почему для обработки хирургических инструментов необходимо функциональное планирование?
Компонент хирургического инструмента может включать в себя длинный гибкий рычаг, прецизионное отверстие для поворота, небольшие зубцы, узкий паз и полированную поверхность для захвата. Каждый элемент по-разному реагирует на силы резания, термообработку и финишную обработку.
Тонкие участки могут смещаться по мере снятия остаточного напряжения. Отверстие для оси может измениться после закалки. Полировка может сгладить резкий переход, а агрессивная зачистка может скруглить верхнюю часть захватывающего зуба. Две одинаковые губки могут пройти индивидуальный контроль размеров, но при этом неравномерно контактировать после сборки.
Стандарт ISO 7153-1 для металлов, используемых в хирургических инструментах, охватывает материалы, обычно применяемые для стандартных инструментов в общей хирургии, ортопедии и стоматологии. ISO пересмотрела и утвердила редакцию 2016 года в 2022 году. В его области применения также поясняется, что инструменты для специальных применений, включая имплантологию и малоинвазивную хирургию, могут предъявлять дополнительные требования.
Для медицинских инструментов, обрабатываемых на станках с ЧПУ , это различие имеет значение. Стандарт на материал устанавливает часть спецификации. Чертеж изделия по-прежнему должен определять конечное состояние, функциональную геометрию, обработку поверхности и критерии приемки.
Таким образом, проверка может включать в себя, помимо стандартных размеров, проверку точности прилегания губок, перекрытия режущей кромки, перемещения оси вращения, прямолинейности вала, силы пружины и состояния внутренних заусенцев.
Титан против стали при обработке хирургических инструментов
Правильный выбор материала для хирургического инструмента зависит от его основной механической функции.
| Фактор выбора | Титан | Нержавеющая сталь |
|---|---|---|
| Относительный вес | Низкая | Высокая |
| Жесткость при одинаковой геометрии | Низкая | Высокая |
| Закаленные режущие кромки | Ограниченная пригодность для многих проектов. | Мартенситные марки обычно считаются |
| Основная проблема обработки | Концентрация тепла, адгезия и деформация | Упрочнение при обработке, заусенцы и перемещение при термообработке |
| Коррозионная стойкость | Прочный при правильном сплаве и состоянии поверхности. | Зависит от сорта, термообработки и отделки. |
| Магнитный отклик | Обычно низкий | Зависит от семейства сплавов и состояния. |
| Общие роли инструментов | Рукоятки, выдвижные механизмы и легкие валы | Челюсти, ножницы, зажимы, шарниры и режущие детали |
| Типичный маршрут финиша | Полировка и контролируемая обработка поверхности. | Пассивация, полировка или электрополировка |
Титан полезен в тех случаях, когда большая стальная рукоятка или механизм втягивания создают излишнюю массу. Это преимущество в весе достигается за счет меньшей упругой жесткости. Титановый вал, изготовленный по тем же размерам, что и стальной, как правило, будет сильнее прогибаться под эквивалентной нагрузкой.
Сталь предлагает более широкий выбор материалов. Аустенитные марки могут подходить для деталей, подверженных коррозии и не требующих резки. Мартенситные марки позволяют создавать закаленные кромки и элементы захвата. Упрочняемые осаждением стали могут использоваться для компактных конструкционных деталей, требующих высокой прочности.
При принятии окончательного решения следует учитывать геометрию, материалы сопряжения, условия стерилизации, отделку и контроль качества.
Выбор нержавеющей стали для хирургических инструментов
Фраза «хирургическая нержавеющая сталь» не указывает поставщику металлообрабатывающих материалов, какой сплав следует приобрести, как его термообработать или какую твердость следует проверить.
Спецификация ASTM F899-23 для кованых сталей, используемых в производстве хирургических инструментов, описывает химические требования к аустенитным, мартенситным, дисперсионно-упрочняемым и ферритным нержавеющим сталям, применяемым в производстве хирургических инструментов. ASTM указывает, что значения твердости и циклы термообработки, указанные в стандарте, являются справочной информацией. Механические свойства, термообработка и конечная твердость должны соответствовать другому применимому стандарту на материалы или быть согласованы между покупателем и поставщиком.
Аустенитная нержавеющая сталь
Аустенитные марки стали могут подходить для изготовления рукояток, трубок, корпусов и других элементов, не предназначенных для резки. В соответствующих условиях они хорошо противостоят коррозии, но могут быстро упрочняться при механической обработке. Острый инструмент и значительная нагрузка на стружку помогают предотвратить трение.
Мартенситная нержавеющая сталь
Мартенситные марки стали актуальны для хирургических инструментов из нержавеющей стали , требующих режущих кромок, зубчатых губок или износостойких контактных элементов. В технологическом плане необходимо предусмотреть перемещение во время закалки и отпуска.
Дисперсионно-твердеющая нержавеющая сталь
Нержавеющие стали марки PH могут использоваться для изготовления прочных валов, соединений и компактных несущих конструкций. На чертежах следует указывать марку стали, исходное состояние, термическую обработку и состояние при окончательной проверке.
Когда титан — лучший материал для инструментов
Обработка титановых хирургических инструментов обычно начинается с определения требований к весу, коррозионной стойкости или магнитным свойствам.
Крупный ретрактор, рукоятка или корпус инструмента могут весить значительно меньше из титана, чем из нержавеющей стали. Меньшая масса может улучшить баланс инструмента и снизить утомляемость при многократном использовании. Титан также подходит для применений, где желательна низкая магнитная восприимчивость, в зависимости от конструкции всего инструмента.
Конструкция должна компенсировать меньшую жесткость. Длинные валы, узкие зонды и тонкие зажимы могут потребовать более толстых секций, ребер усиления или более коротких незакрепленных участков. Геометрия, скопированная непосредственно со стали, может показаться слишком гибкой при изготовлении из титана.
Скользящие и резьбовые соединения требуют дополнительного внимания. Титановые поверхности могут заедать при трении под давлением, особенно если оба сопрягаемых компонента изготовлены из одинаковых сплавов. Конструкторам может потребоваться использование других сопрягаемых материалов, пересмотр зазоров, одобренной смазки или подходящей обработки поверхности.
На чертеже должны быть указаны точные характеристики титанового сплава и его состояние. Стандарт на материал имплантата следует использовать только в том случае, если владелец продукта подтвердил его пригодность для применения в данном инструменте.
Декоративные и функциональные поверхности также следует разделять. К полированной рукоятке предъявляются иные требования, чем к пазу для скольжения, отверстию для оси вращения или наконечнику для захвата.
Обработка высококачественных титановых деталей
Низкая теплопроводность титана удерживает большую часть тепла, выделяемого при резке, вблизи режущей кромки инструмента. В результате адгезия, ускоренный износ инструмента и повторное удаление стружки могут повлиять на качество поверхности и точность размеров.
Для получения тонких титановых деталей необходимы контролируемое зацепление инструмента, эффективное удаление стружки, стабильная подача охлаждающей жидкости и заранее определенные пределы срока службы инструмента. Охлаждающая жидкость под высоким давлением помогает отводить стружку от зоны резания, а стабильное зацепление инструмента снижает резкие изменения силы резания.
Микроэлементы делают процесс более чувствительным, поскольку радиус режущей кромки инструмента может стать значительным относительно толщины стружки. В исследовании 2025 года, посвященном микрофрезерованию сплава Ti-6Al-4V с использованием ультразвука, было отмечено снижение сил резания на 20.09% в экспериментальных условиях.
Этот результат не следует рассматривать как универсальное улучшение производственных процессов. Он показывает, насколько сильно обработка мелких деталей реагирует на контроль зацепления и вибрации.
Практический технологический план может предусматривать использование отдельных инструментов для черновой и чистовой обработки, заранее определенные пределы срока службы инструмента, короткие вылеты инструмента и широкую опору зажимного приспособления под тонкими участками. Перед снятием гибкой детали с зажимного приспособления необходимо проверить критически важные элементы.
Обработка хирургической нержавеющей стали
Различные виды нержавеющей стали по-разному реагируют на механическую обработку. Аустенитные марки, как правило, упрочняются при деформации, в то время как закаленная мартенситная сталь смещает акцент в сторону износа инструмента, нагрева и повреждения режущей кромки.
Трение создает особый риск. Изношенный инструмент или слишком легкий рез могут упрочнить поверхность вместо удаления стабильной стружки. Последующий проход сталкивается с большим сопротивлением, что увеличивает нагрев и образование заусенцев. Поддержание положительной нагрузки на режущую кромку и замена инструмента до разрушения кромки помогают контролировать этот цикл.
Последовательность термообработки следует определить до программирования ЧПУ. Обработка мартенситных компонентов в более мягком состоянии может увеличить срок службы инструмента, но цикл закалки может привести к смещению тонких рычагов, близко расположенных пазов или асимметричных зажимных губок.
После термообработки может потребоваться окончательная шлифовка, развертывание, притирка или электроэрозионная обработка проволокой. Критические размеры на чертеже должны четко указывать на этап контроля:
- Перед термообработкой
- После закалки и отпуска
- После пассивации или электрополировки
- После окончательной сборки
При прецизионной обработке хирургических инструментов размеры компонентов не всегда позволяют предсказать рабочие характеристики инструмента. Отверстие для оси может соответствовать заданному диаметру, в то время как готовое соединение все еще будет заедать из-за смещения, давления лезвия или состояния поверхности.
DFM для зажимных губок, зубцов и поворотных элементов
Для зубчатых губок необходимы контролируемый шаг зубьев, глубина заточки, форма корней и выравнивание между сопрягаемыми элементами. Метод удаления заусенцев, очищающий корни зубьев, также может скруглить рабочие выступы и снизить сцепление.
Глубокие зазубрины могут ограничивать доступ инструмента. В тех случаях, когда фрезерный инструмент не может достичь корня заготовки, не оставляя чрезмерного радиуса или конусности, может потребоваться использование фасонной фрезы, электроэрозионной обработки проволокой или другого метода.
Шарнирные соединения сочетают в себе размер отверстия, его положение, концентричность, зазор и конечное состояние поверхности. Термическая обработка может изменить соосность, а полировка может увеличить отверстие или скруглить установочную кромку. Окончательное развертывание или притирка могут обеспечить лучший контроль для соединений, требующих плавного движения с ограниченным боковым люфтом.
Для пружинных рычагов и тонких ручек требуется сбалансированное удаление материала. Интенсивная резка с одной стороны может снять напряжение и изменить геометрию в свободном состоянии. Зажимы должны поддерживать деталь, не заставляя ее принимать положение, которое исчезает после снятия зажима.
💡 Полезный совет: Проверяйте соответствие губок как по отдельности, так и после сборки. Два компонента могут соответствовать своим индивидуальным размерам, в то время как в закрытом инструменте может наблюдаться несоответствие кончиков или неполный контакт зубцов.
Сложные многогранные элементы можно просмотреть с помощью услуги 5-осевой обработки на станках с ЧПУ от компании BOONA.
Контроль заусенцев, очистка и удаление загрязнений
В поперечных отверстиях, канюлях и пересекающихся пазах могут оставаться заусенцы, невидимые снаружи. Удаление заусенцев должно производиться без создания прецизионного отверстия, изменения рабочей кромки или скругления мелких деталей инструмента.
В рецензируемом исследовании 2025 года, посвященном микроканальной зачистке сплава Ti-6Al-4V, сравнивались абразивная обработка, обработка мощным импульсным электронным пучком и гибридный процесс. В описанных условиях испытаний гибридный метод позволил достичь минимальной высоты заусенцев 16.25 мкм и площади дефекта 49.97 мкм² . Эти значения представляют собой снижение на 78.26% и 59.34% по сравнению с одной только абразивной зачисткой.
В исследовании оценивался конкретный процесс обработки микроканалов. Его результаты демонстрируют, почему высоту заусенцев, остаточную площадь и повреждения элементов следует проверять отдельно, а не оценивать только по визуальному признаку.
Очистка должна удалять охлаждающую жидкость, остатки абразива и въевшиеся загрязнения. Титановые компоненты следует защищать от воздействия абразивных материалов, используемых при пескоструйной обработке, и от инструментов, которые могут переносить железо. С деталями из нержавеющей стали необходимо обращаться осторожно после окончательной пассивации или электрополировки.
Обработанный и очищенный компонент не следует описывать как стерильное готовое изделие, если в утвержденную область применения не включены проверенные процессы очистки, упаковки и выпуска.
Чистота поверхности при обработке хирургических инструментов
Обработка поверхности влияет на коррозионное поведение, посадку, состояние кромок и внешний вид. Полировка может выявить дефекты обработки, но она не может восстановить неправильное положение оси вращения или поврежденную насечку. Чрезмерное удаление материала также может скруглить острую кромку или изменить точность посадки.
Спецификация ASTM A967/A967M-25 по пассивации охватывает обработку деталей из нержавеющей стали азотной, лимонной кислотой и электрохимическую обработку. Она также предусматривает альтернативные методы испытаний для подтверждения эффективности обработки. В заказе на закупку следует указать требуемый процесс и метод приемки, а не просто констатировать «пассивация».
Стандарт ASTM B912-26 описывает пассивацию нержавеющих сталей серий 200, 300 и 400, а также сплавов с дисперсионным упрочнением методом электрополировки. Текущая редакция была опубликована в 2026 году.
Для готовых инструментов стандарт ASTM F1089-24 содержит процедуры испытаний на коррозию и критерии оценки новых и многоразовых хирургических инструментов из нержавеющей стали. Рекомендуется проводить пассивацию, электрополировку или и то, и другое перед оценкой коррозии.
Окончательная шероховатость поверхности, эстетические требования и соответствие размерам должны быть соблюдены после выбранного процесса финишной обработки.
Пример применения: Многоразовый ортопедический глубиномер
Рассмотрим распространенную конструкцию многоразового глубиномера с длинным корпусом, скользящим индикатором и небольшим дистальным крючком. Корпус может быть изготовлен из титана для снижения веса, а крючок или контактный элемент — из закаленной нержавеющей стали для повышения износостойкости.
Для обсуждения DFM (проектирование с учетом технологичности) рассмотрим примерную конструкцию с валом длиной 180 мм , продольным пазом 1.2 мм и рабочим зазором 0.03 мм вокруг скользящего элемента. Эти значения являются примерами, а не универсальными требованиями к инструментам.
Наиболее серьезным производственным риском может быть трение при измерении. Небольшой заусенец внутри паза, легкий изгиб вала или неравномерная полировка могут привести к задержкам индикатора. Прибор может выглядеть неповрежденным, но трение может помешать ползунку достичь своего истинного положения.
Таким образом, технологический план должен контролировать прямолинейность вала, ширину паза, наличие внутренних заусенцев и сопротивление скольжению после финишной обработки. Титановый корпус и стальной крюк также должны соответствовать требованиям к соединению, очистке и обработке поверхности.
Эта архитектура демонстрирует, почему прибор, изготовленный из смешанных материалов, может быть практичным. Титан решает проблему веса, а сталь справляется с локальным износом. Окончательный контроль сосредоточен на плавности движения и повторяемости измерений, а не только на размерах компонентов.
Контроль качества при обработке хирургических инструментов
Положение FDA о системе управления качеством вступило в силу 2 февраля 2026 года . Оно внесло изменения в требования к надлежащей производственной практике для медицинских изделий, изложенные в 21 CFR Part 820, и включило в себя ISO 13485:2016 путем ссылки.
Производители готовых устройств по-прежнему несут ответственность за соблюдение нормативных требований. Поставщики оборудования для механической обработки поддерживают эти системы посредством контролируемых чертежей, отслеживаемых материалов, документированных проверок и управляемых специальных процессов.
В заказе на покупку может потребоваться:
- Сертификаты на материалы и идентификационные данные партии или отгрузки
- Утвержденный чертеж и уровень доработки.
- Записи о термообработке
- Сертификаты пассивации или электрополировки
- Результаты проверки первого образца
- Определены критерии отбора проб и приемлемости.
- Контроль несоответствий
- Уведомление об изменении поставщика
- Идентификация соответствующих наборов компонентов
Общий сертификат качества не определяет требования к конкретному хирургическому инструменту. Чертеж, заказ на закупку и соглашение о качестве должны устанавливать обязанности и требования к документации.
Компания BOONA поставляет компоненты для хирургических инструментов, изготовленные методом высокоточной механической обработки. Сборка готовых изделий, прошедшая валидацию очистка, стерильная упаковка и получение разрешения регулирующих органов включены в стоимость только в том случае, если это предусмотрено отдельным утвержденным объемом работ по проекту.
Пример чертежа хирургического инструмента.
Примечание, касающееся титанового компонента, может иметь следующую структуру:
MATERIAL: TITANIUM ALLOY PER CUSTOMER MATERIAL SPECIFICATION.
REMOVE ALL BURRS AND UNCONTROLLED SHARP EDGES.
CRITICAL DIMENSIONS APPLY AFTER FINAL MACHINING.
NO FERROUS BLAST MEDIA OR FERROUS CONTAMINATION PERMITTED.
В описании компонента из нержавеющей стали может быть указано:
MATERIAL: STAINLESS STEEL PER ASTM F899 AND
APPLICABLE CUSTOMER MATERIAL SPECIFICATION.
FINAL HARDNESS: PER CUSTOMER DRAWING AND APPROVED HEAT-TREATMENT SPECIFICATION.
PASSIVATE PER ASTM A967/A967M.
CRITICAL DIMENSIONS APPLY AFTER HEAT TREATMENT
AND FINAL SURFACE FINISH.
Эти примеры показывают, как можно организовать требования. Они не устанавливают универсальный сплав, твердость, шероховатость или процесс пассивации.
Владелец прибора должен указать точную марку материала, исходные условия, конечную твердость, качество поверхности, предел образования заусенцев и метод проверки.
Функциональные требования могут также включать выравнивание зажимных губок, перекрытие режущей кромки, момент вращения, прямолинейность вала, усилие пружины или сопротивление скольжению. На чертеже должно быть указано, относятся ли эти параметры к отдельным деталям, согласованным компонентам или к собранному узлу.
FAQ
Лучше ли титан, чем нержавеющая сталь, для хирургических инструментов?
Ни один из материалов не является универсально лучшим. Титан отличается меньшим весом и, как правило, низкой магнитной восприимчивостью. Нержавеющая сталь обеспечивает большую жесткость, более широкий диапазон твердости и передовые возможности.
Какая нержавеющая сталь используется для хирургических инструментов?
Стандарт ASTM F899 включает в себя классы аустенитной, мартенситной, дисперсионно-упрочняемой и ферритной стали. Назначение прибора, требуемая твердость и спецификация заказчика определяют соответствующий класс стали.
Почему титан трудно поддается обработке?
Титан удерживает тепло вблизи режущей кромки, может прилипать к инструментам и деформироваться в тонких участках. Стабильное зацепление, острота инструмента, подача охлаждающей жидкости и удаление стружки имеют решающее значение для контроля процесса.
Следует ли пассивировать хирургические инструменты из нержавеющей стали?
После механической обработки и финишной отделки обычно требуется пассивация или электрополировка. В чертеже или заказе на закупку должны быть указаны применимый стандарт, обработка и метод проверки.
Можно ли использовать титановые стандарты для имплантатов в качестве инструментов?
Они могут использоваться только в том случае, если владелец продукта подтвердит, что стандарт материала соответствует применению инструмента. Спецификация имплантата не должна автоматически применяться к многоразовому инструменту.
Что должно быть включено в чертеж хирургического инструмента?
В документе должны быть указаны марка материала, его состояние, твердость, конечные размеры, требования к заусенцам, обработка поверхности, критерии контроля, прослеживаемость и любые параметры контроля функциональности при сборке.
Заключение: Планирование обработки хирургических инструментов с учетом их функциональности.
Успешная обработка хирургических инструментов начинается с полного определения материала и функциональных требований.
Титан позволяет снизить вес рукояток, выдвижных механизмов и некоторых конструкций валов. Однако его меньшая жесткость, риск заедания и режущие свойства должны учитываться при проектировании геометрии, выборе сопрягаемых материалов и планировании технологического процесса.
Нержавеющая сталь предоставляет больше возможностей для закалки кромок, зажимных губок и износостойких соединений. На чертеже необходимо указать семейство стали, конечное состояние, твердость и требования к отделке, а не полагаться на фразу «хирургическая нержавеющая сталь».
Для создания мелких зубцов, шарниров, пазов и внутренних каналов требуется контролируемый износ инструмента, преднамеренное удаление заусенцев и контроль после термообработки и финишной обработки. Готовый компонент также должен соответствовать системе качества и прослеживаемости, установленной производителем медицинских изделий.
Отправьте в BOONA чертеж вашего прибора, спецификацию материалов и требования к качеству поверхности через нашу службу обработки на станках с ЧПУ . Ранний анализ DFM (проектирование с учетом технологичности) позволит выявить риски, связанные с доступом к инструменту, деформацией, контролем заусенцев и контролем качества, до начала производства.


