
Silikon Kalıp Ömrü, bir yumuşak kalıbın yüzey kopyalama, boyutsal doğruluk veya kalıptan çıkarma güvenilirliği düşmeye başlamadan önce kaç adet kabul edilebilir vakum döküm parçası üretebileceğini belirler.
Bir alıcı, onaylı bir ana kalıptan 60 adet hassas kontrol düğmesi sipariş eder. İlk üretim döngülerinden elde edilen parçalar, net konum işaretleri, tutarlı delik geometrisi ve düzgün mat bir yüzey gösterir. Daha sonraki partilerde ise denetçiler, daha yoğun çapak, yumuşamış yazı ve kalıptan çıkarma sırasında artan direnç tespit eder.
Silikon kalıp hala kapanıyor ve poliüretan reçineyi tutuyor, bu yüzden alıcı üretimin neden devam edemediğini soruyor.
Bu soru , vakumlu dökümde silikon kalıp ömrünün gerçek anlamını ortaya koyuyor . Bir silikon kalıp, nadiren tek bir döngüde mükemmel durumdan kullanılamaz duruma geçer. Kimyasal maruziyet, tekrarlanan gerilme, kalıp aşınması ve ayırma çizgisi deformasyonu performansını kademeli olarak azaltır.
Bilindik 20 adetlik sınır, kalite planlama eşiği olarak en iyi sonucu verir. Bu, her kalıbın fiziksel olarak yırtıldığı döngüden ziyade, parçaların uygunluğunu sağlamak için pratik bir hedefi temsil eder. Geometri, reçine kimyası, kürleme koşulları, yüzey gereksinimleri ve çizim toleransları, gerçek kullanılabilir ömrü belirler.
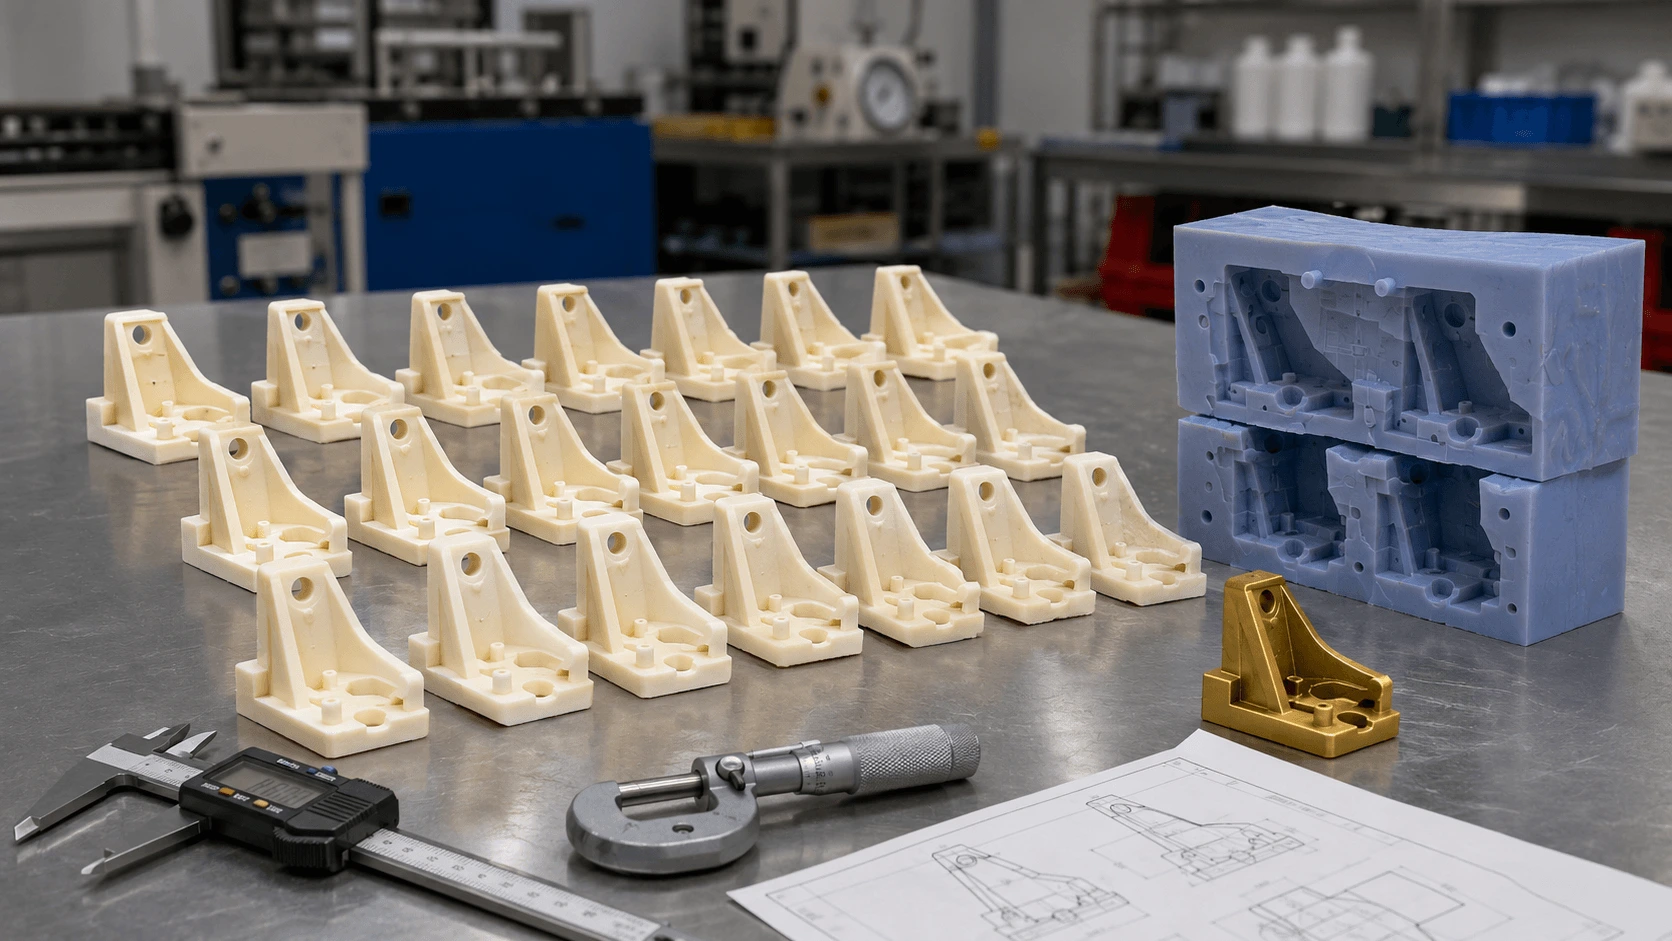
Vakum dökümünde silikon kalıbın ömrü ne anlama gelir?
Vakum döküm kalıbı ömrü terimi üç ayrı sınırı tanımlayabilir. Satın alma ekibi, teklifleri karşılaştırmadan önce projeyi hangi sınırın kontrol ettiğini belirlemelidir.
Fiziksel Kalıp Yaşamı
Kalıp hala kapanıyor, sıvı reçine içeriyor, dökümü sertleştiriyor ve felaket niteliğinde yırtılma olmadan serbest bırakıyor. Bir alet, boyut veya kozmetik performansı düştükten sonra bile fiziksel olarak sağlam kalabiliyor.
Boyutlu Kalıp Ömrü
Kalıp boşluğu, çizim toleransları dahilinde kritik özellikleri yeniden üretmeye devam eder. İnce silikon çekirdekler, desteksiz kalıp duvarları ve hasarlı ayırma çizgileri, delik konumlarını, duvar pozisyonlarını veya dış boyutları değiştirebilir.
Kozmetik Kalıp Yaşamı
Kalıp, onaylanmış örnek tarafından belirlenen parlaklığı, dokuyu, yazıları, kenar belirginliğini ve ayırma çizgisi görünümünü hala yeniden üretmektedir.
Bu sınırlar nadiren aynı çekim sayısında ortaya çıkar. Geniş toleranslara sahip gizli bir iç braket, şeffaf bir ışık kapağı veya yüksek parlaklıkta bir kullanıcı arayüzünden daha uzun süre kabul edilebilir kalabilir.
2022 yılında yapılan endüstriyel ölçekli vakum döküm incelemesi, silikon kalıplama yöntemini prototipler ve küçük seri termoset parçalar için sınırlı ömürlü bir süreç olarak tanımlamaktadır. İncelemede, incelenen literatürde döküm döngülerinin yaklaşık 90 dakikaya ulaştığı ve kalıp hizmet ömrünün genellikle 50 döküm döngüsünün altında kaldığı belirtilmiştir . Bu rakamlar, her ticari proje için önerilen bir teslimat hedefi değil, geniş bir araştırma aralığını tanımlamaktadır.
Teklif planlaması için, 20 kopya yaklaşık olarak tanımlanmış gereksinimlere göre kabul edilen 20 parça anlamına gelmelidir.
Poliüretan Neden Silikon Kalıbın Bozulmasına Neden Olur?
Silikon kalıpların bozulmasının temel mekanizması, kimyasal maruziyet ile tekrarlanan mekanik stresin birleşimidir.
Poliüretan döküm sistemleri tipik olarak bir poliol bileşeni ve bir izosiyanat bileşeni içerir. Kürleme sırasında, izosiyanat molekülleri kalıp yüzeyinin yakınındaki silikona yayılabilir. Daha sonra kalan nemi içeren reaksiyonlar, silikon matrisinin içinde poliüre yapıları oluşturur.
Tekrarlanan döngüler boyunca, bu kimyasal değişiklikler şunları değiştirebilir:
- Yüzey pürüzlülüğü
- Sertlik
- Çekme davranışı
- Uzama
- Çatlak direnci
- Kalıptan çıkarıldıktan sonra elastik geri kazanım
Aynı 2022 tarihli inceleme, poliüre açısından zengin bölgelerin diş çürüğü beyazlamasına ve çatlak oluşumuna katkıda bulunabileceğini açıklıyor. Kalıptan çıkarma işlemi daha sonra kimyasal olarak etkilenen silikonu gerer ve büker, bu da küçük kusurların görünür çatlaklara veya yerel yırtıklara dönüşmesine olanak tanır.
Bu mekanizma, teknisyenlerin kalıp davranışındaki değişiklikleri tam arıza öncesinde fark etmelerinin nedenini de açıklamaktadır. Kalıp, ilk parçaları kolayca bırakabilir, ancak birkaç döküm döngüsünden sonra daha fazla kuvvet gerektirebilir. İnce doku yumuşayabilir, parlak yüzeyler daha az yansıtıcı hale gelebilir ve esnek çekirdekler orijinal şekline tamamen geri dönmeyi bırakabilir.
Sıcaklık ve maruz kalma süresi difüzyon ve reaksiyon hızlarını etkiler, ancak ısı tek başına hasarı açıklamaz. Reçinenin kalıbı basitçe "yakması" olarak tanımlamak, poliüretan kimyası, silikon yapısı, kürleme koşulları ve döngüsel kalıptan çıkarma gerilimi arasındaki etkileşimi göz ardı eder.
Seçilen poliüretan formülasyonunun kimyasal uyumluluğu, silikonun nominal sertliği kadar takım ömrünü de etkileyebilir.
Vakum Dökümünde Geometrinin Silikon Kalıp Ömrünü Nasıl Değiştirdiği
Silikon bir kalıbın 12, 20 veya daha fazla kabul edilebilir döküm üretip üretmeyeceğini genellikle parça geometrisi belirler.
Yüksek riskli özellikler şunlardır:
- Derin oyuklar
- Ters taslak
- Dar iç yuvalar
- Uzun kaburgalar
- İnce silikon çekirdekler
- Keskin geçişler
- Derin oyma harfler
- Geniş dokulu yüzeyler
- Uzun kapalı duvarlar
- Serbest bırakma sırasında döndürme gerektiren özellikler
Basit bir açık kapak, yalnızca hafif kalıp esnetmesi gerektirebilir. Kavisli kanallara ve dar iç çekirdeklere sahip küçük bir sıvı kontrol rotoru, her kalıptan çıkarma döngüsü sırasında silikona çok daha fazla yük bindirebilir.
Yüzey alanı da önemlidir. Yoğun dokulu bir kalıp, aynı genel boyutlara sahip pürüzsüz bir kalıba göre daha fazla silikonu poliüretana maruz bırakır. Doku ayrıca dökümle daha fazla mekanik etkileşim yaratarak ayırma kuvvetini artırır.
Kalıp kesimi ve ayırma çizgisi tasarımı, bu gerilimi dağıtabilir veya yoğunlaştırabilir. Kötü seçilmiş bir kesim, operatörün bir bölgeyi tekrar tekrar germesine neden olabilir. Çıkarılabilir tapalar veya ayrı silikon çekirdekler, iç açıklıklar ve zorlu girintiler etrafındaki deformasyonu azaltabilir.
Esnek kalıplama, çelik kalıpta kaydırıcı veya kaldırıcı gerektirecek özelliklere olanak tanır, ancak esneklik kalıptan çıkarma geriliminin maliyetini ortadan kaldırmaz. Makul bir eğim, daha büyük iç yarıçaplar, destekli kalıp duvarları ve dikkatlice konumlandırılmış kesimler, ürünün görünür tasarımını değiştirmeden silikon kalıp ömrünü uzatabilir.
Bu nedenle, takım ömrü planlaması, ana model kalıp yapımına girdikten sonra değil, DFM (Üretilebilirlik için Tasarım) incelemesi sırasında başlamalıdır.
Küf tamamen bozulmadan önce neler değişir?
Yırtılmış bir silikon kalıp, açık bir durma sinyali verir. Üretim kalitesiyle ilgili sorunların çoğu daha öncesinde başlar.
Yüzey ve Parlaklık Değişiklikleri
Parlak yüzeyler bulanıklaşabilir veya daha az yansıtıcı hale gelebilir. İnce mat dokular homojenliğini kaybedebilir. Şeffaf bileşenler, opak parçalara göre küçük çizikleri, kalıntıları ve oyuklardaki pürüzleri daha çabuk ortaya çıkarır.
Küçük Ayrıntıların Kaybı
Kabartmalı işaretler, ızgara açıklıkları, seri numarası alanları, tırtıllı yüzeyler ve keskin kenarlar yumuşayabilir. Ayrıca, dar boşluk özelliklerinden küçük silikon parçaları da kopabilir.
Ayrım Hattı Bozulması
Tekrarlanan açma ve kapama işlemleri kesilmiş yüzeylerde bozulmalara yol açabilir. Kalıp parçaları artık düzgün bir şekilde hizalanmadığında veya sızdırmazlık sağlamadığında çapak daha kalınlaşır.
Boyutsal Kayma
İnce çekirdekler eğilebilir, gerilebilir veya kalıcı bir şekil alabilir. Geniş, esnek duvarlar ise doldurma ve kürleme sırasında hareket edebilir. Bu değişiklikler delik konumlarını, duvar kalınlıklarını, sızdırmazlık genişliklerini veya dış profilleri etkileyebilir.
Yayın Davranışını Değiştirme
Kalıptan çıkarma kuvvetinin artması genellikle yüzey veya geometri bozulmasının bir işaretidir. Operatörler sürüklenme izleri, beyazlama, yerel parça deformasyonu veya küçük boşluk çatlakları gözlemleyebilirler.
Bir kalıp, kritik boyutlarda sapma olsa bile görsel olarak kabul edilebilir bileşenler üretmeye devam edebilir. Başka bir kalıp ise boyut olarak sabit kalırken kozmetik bir ürün için gerekli yüzey kalitesini kaybedebilir.
Denetçiler, üretim döngüsünün son aşamasındaki parçaları hem çizime hem de onaylı örneğe göre karşılaştırmalıdır. Kontrol limiti, herhangi bir tanınabilir döküm üreten son döngü değil, tutarlı bir şekilde uygun parçalar üreten son döngüdür.
20 Kopyanın Pratik Bir Kalite Kontrol Eşiği Olmasının Nedenleri
20 adetlik hedef, tedarikçilere üretim miktarı, tutarlılık ve üretim riski arasında uygulanabilir bir denge sağlar. Ayrıca, kurulum parçaları, beklenmedik reddedilen ürünler, kalıptan çıkarma hasarı ve son montaj sırasında gerekli olan yedek parçalar için de pay bırakır.
Bir kalıbı mümkün olan en yüksek çevrim sayısına çıkarmak, başka bir aletin maliyetinden tasarruf sağlayabilir. Ancak, geç çevrimdeki parçaların ayıklanması, yeniden işlenmesi, değiştirilmesi veya sevkiyatının gecikmesi durumunda bu tasarruf hızla ortadan kaybolabilir.
Aşağıdaki tabloda örnek bir denetim planı gösterilmektedir. Gerçek denetim sıklığı, bileşenin risk seviyesine göre belirlenmelidir.
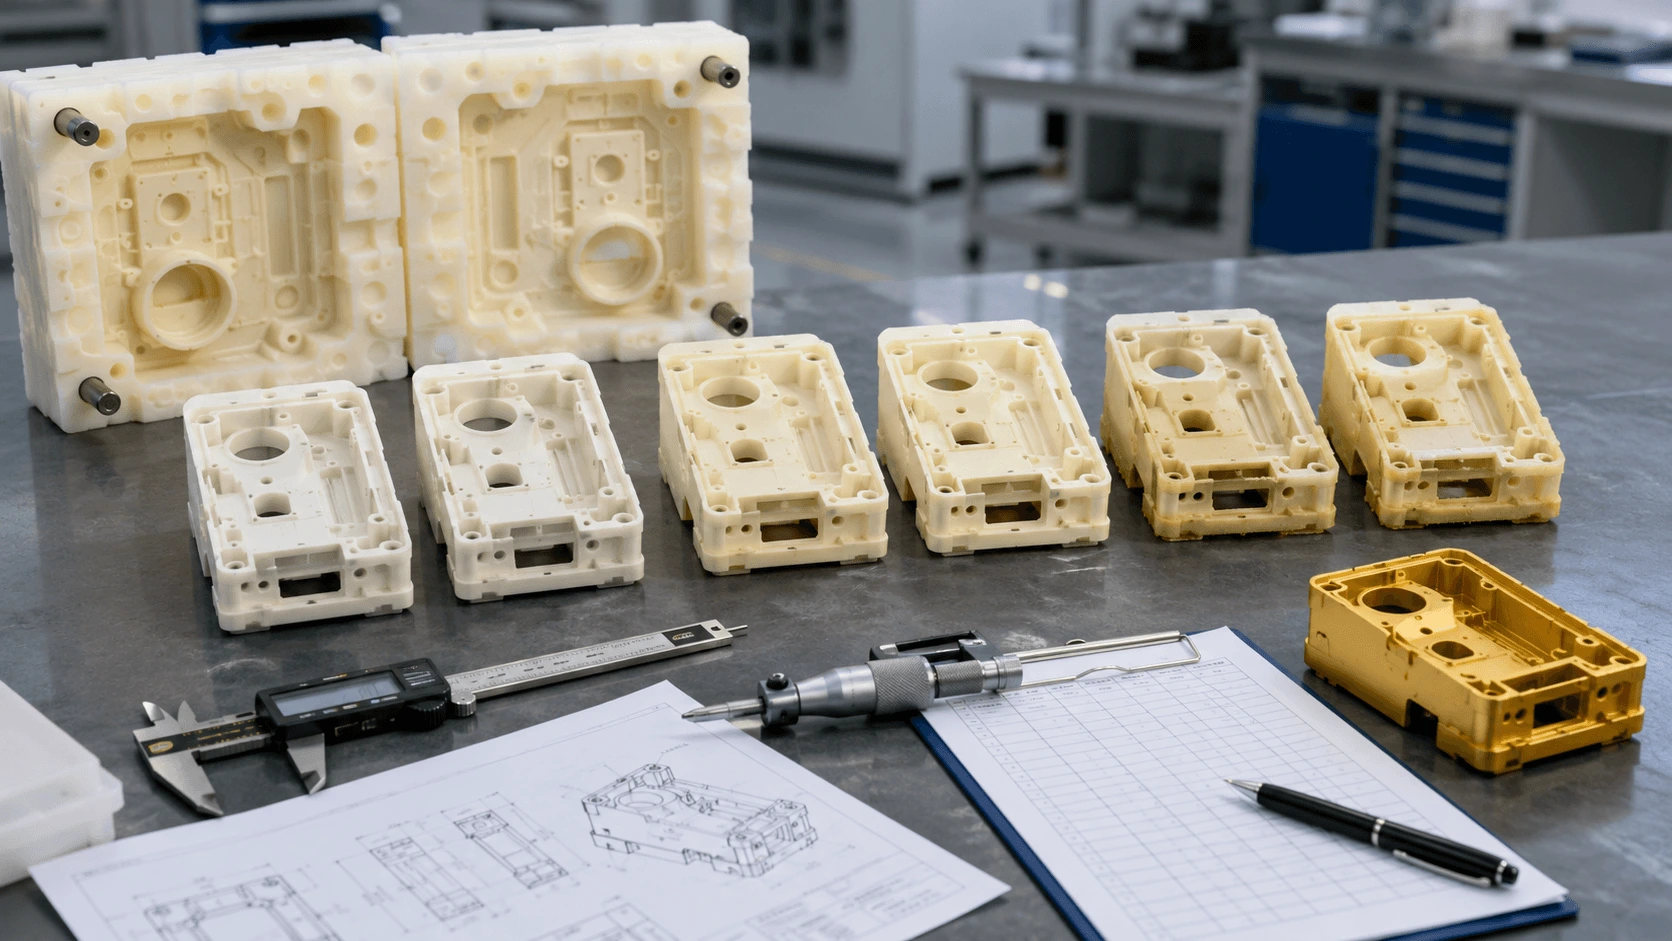
| Çekim aşaması | Denetim önceliği | Asıl endişe |
|---|---|---|
| Döngüler 1–3 | İlk ürünün tam incelemesi | Kürleme, boyutlar, renk ve yüzey |
| Döngüler 4–10 | Rutin boyut ve görsel kontroller | Proses kararlılığı |
| Döngüler 11–15 | Daha detaylı inceleme ve ayrım çizgisi değerlendirmesi | Erken aşınma ve parlama |
| Döngüler 16–20 | Geç dönem denetiminin tanımı | Kayma, doku kaybı ve bırakma hasarı |
| Planlanan üretimin ötesinde | Sevkiyat öncesi yeniden yeterlilik testi | Çizime ve altın örneğe uygun eşleştirme |
💡 Profesyonel İpucu: Tedarikçilerden teorik döküm döngüleri yerine kalıp başına kabul edilebilir parça sayısı için fiyat teklifi isteyin . "Bu toleranslara ve kozmetik kriterlere uygun yirmi parça" ifadesi, "25'e kadar döküm" ifadesinden daha fazla değer sağlar.
Şeffaf, yüksek parlaklıkta, yoğun dokulu veya kalıptan çıkarılması zor parçalar, 20. döngüden önce kalite sınırına ulaşabilir. Geniş toleranslara sahip basit, kozmetik olmayan bileşenler daha uzun süre kabul edilebilir kalabilir.
Takım Ömrünün Maliyet ve Üretim Planlaması Üzerindeki Etkisi
Etkin vakumlu döküm parti planlaması, kalıp sayısı, kalıp başına kabul edilebilir çıktı ve denetim stratejisi ile başlar.
Geometri ve kabul şartları izin verdiği takdirde, 20 parçalık bir siparişte tek bir üretim kalıbı kullanılabilir. Yedek parça payı olmayan kozmetik bir siparişte bile, ihtiyatlı kalıp üretimi haklı görülebilir.
40 veya 60 parçalık bir parti genellikle aynı ana kalıptan üretilen birden fazla silikon kalıptan fayda görür. Birden fazla kalıp çeşitli avantajlar sunar:
- Tek bir araca olan bağımlılığın azalması
- Paralel döküm kapasitesi
- Döngünün son aşamasındaki kalite riskinin azalması
- Kazara oluşan hasarlardan sonra daha hızlı iyileşme
- Daha tahmin edilebilir kabul edilebilir çıktı
Ayrıca kalıplar arası farklılıklara da neden olurlar. Her üretim kalıbı, renk, boyutlar, ayırma çizgisi görünümü ve işlevsel uyum açısından ilk örnek onayını almalıdır.
Eksiksiz bir alıntı şu şekilde olmalıdır:
- Planlanan kalıp miktarı
- Kalıp başına hedeflenen kabul edilebilir çıktı
- Kalıpların paralel olarak çalışıp çalışmayacağı
- Her kalıp için ilk ürün gereksinimleri
- Çapraz kalıp inceleme kriterleri
- Yedek parça ödeneği
- Yedek kalıp yetkilendirmesi
- Ana modelin korunması
Ana kalıbın kalitesi, ondan üretilen her silikon kalıbı etkiler. Boyutsal bir hata, görünür katman çizgisi veya parlatma kusuru, tüm partiye yansıyabilir. Yüksek çözünürlüklü SLA ana kalıp üretimi, ayrıntılı yüzeyleri ve karmaşık geometrileri destekleyebilir, ancak silikon dökümünden önce ana kalıbın yine de incelenmesi ve son halinin onaylanması gerekir.
Tekrarlanan siparişler için, mümkün olduğunca onaylı ana kalıbı saklayın. Eski bir silikon kalıp, depolama sırasında deforme olabilir, kirlenmeye maruz kalabilir veya güvenilirliğini kaybedebilir.
Gerçek Uygulama Kanıtı: Reçine Dişli Çarkların Çalışma Döngüleri Boyunca Doğruluğu
Silikon kalıplarla üretilen reçine dişliler üzerine 2025 yılında hakemli dergilerde yayınlanan bir çalışma , kullanışlı bir işlevsel örnek sunmaktadır. Araştırmacılar, iki silikon malzeme, iki döküm reçinesi ve iki ana dişli kalite seviyesini değiştirerek sekiz silikon kalıp oluşturmuşlardır. Her kalıptan 10 dişli dökerek toplamda 80 reçine dişli üretmişlerdir ; bu da her reçine türü için 40 parça anlamına gelmektedir.
Ekip, yalnızca yüzey görünümüne güvenmek yerine diş profili sapmasını ve helis sapmasını ölçtü. Pareto analizi, test edilen değişkenler arasında en etkili olanın reçine tipi olduğunu, bunu sırasıyla ilk ana dişli kalitesi, silikon tipi ve döküm numarasının izlediğini ortaya koydu.
Döküm sayısı da ölçülen sapmaları etkiledi, ancak yön ve büyüklük reçine, silikon ve ana kalıp kombinasyonları arasında farklılık gösterdi. Bu nedenle çalışma, evrensel bir bozulma oranı belirlemeden döngü tabanlı denetimi desteklemektedir.
Bu örnek, çeşitli pratik dersler sunmaktadır:
- Reçine kimyası, boyutsal kopyalamayı etkileyebilir.
- Ana kalite, bu araçtan oluşturulan her kopyayı etkiler.
- Silikon seçimi, döküm formülasyonuyla etkileşime girer.
- Fonksiyonel geometri, kalıp yırtılmadan önce kayma gösterebilir.
- Tek bir denetim özelliği her ürünü temsil edemez.
Bir dişli çark projesi, profil ve helis sapmasını izleyebilir. Bir sıvı kontrol bileşeni, delik konumuna ve sızdırmazlık genişliğine öncelik verebilir. Bir ışık kılavuzu, pus ve yüzey kopyalamasına odaklanabilir.
Kalıp değişimi, ürünün işlevini, montajını veya müşteri kabulünü belirleyen ürün özelliklerine uygun olarak yapılmalıdır.
Kalıp Ömrünü Uzatma ve Teklif Talebinde Bunu Belirtme Yöntemleri
Kalıp ömrünün iyileştirilmesi, ürün tasarımıyla başlar ve kalıp depolama süreci boyunca devam eder.
Parça Tasarımı Sırasında
- Geometrinin izin verdiği yerlerde pratik taslak ekleyin.
- Gereksiz alt kesimleri azaltın.
- Derin geçişlerde yarıçapları artırın.
- Kırılgan iç silikon çekirdeklerden kaçının.
- Zorlu özellikleri çıkarılabilir parçalara ayırın.
Kalıp Tasarımı Sırasında
- Gerilmeyi azaltmak için ayırma çizgilerini doğru konumlandırın.
- Geniş ve esnek kalıp duvarlarını destekleyin.
- Yeterli silikon kalınlığını koruyun.
- İç açıklıkların etrafına çıkarılabilir tıkaçlar kullanın.
- Aşırı kapatma basıncından kaçının.
Döküm Sırasında
- Onaylanmış reçine karışım oranına uyun.
- Reçine ve kalıp sıcaklığını kontrol edin.
- Nem kirliliğini sınırlayın.
- Dolgu, jel uygulama, kürleme ve kürleme sonrası sürelerine saygı gösterin.
- Tekrarlanabilir bir kalıptan çıkarma yöntemi kullanın.
- Aşındırıcı aletler kullanmadan boşluğu temizleyin.
2022 tarihli inceleme, silikon kalıpların kullanım ömründe %38.5'e varan bir iyileşme sağlayan deneysel bir yaklaşımdan bahsetmektedir . Yazarlar ayrıca pratik sınırlamaları da açıklamışlardır, bu nedenle sonuç evrensel bir üretim iddiası haline gelmemelidir. Hiçbir tek katkı maddesi, kaplama veya işlem ayarlaması, her silikon-reçine kombinasyonunda bozulmayı ortadan kaldırmaz.
Teklif talebi (RFQ), kabul edilebilir çıktı ve izlenebilir denetim yoluyla kalıp ömrünü tanımlamalıdır:
Tedarikçi, planlanan silikon kalıp sayısını ve kalıp başına hedeflenen kabul edilebilir parça sayısını belirtmelidir. Planlanan eşiğin üzerinde üretilen parçalar, onaylanmış örneğe göre boyut ve kozmetik açıdan yeniden nitelendirilmelidir.
Ayrıca, kalıp numarası takibi, her kalıp için ilk ürün onayı, kalıplar arası tutarlılık kontrolleri ve alet değiştirme prosedürü talep edin.
Silikon Kalıp Kullanımında Sık Yapılan Yaşam Döngüsü Planlaması Hataları
Çeşitli varsayımlar, önlenebilir maliyet ve kalite sorunlarına yol açmaktadır:
- 20. döngüyü evrensel bir fiziksel arıza noktası olarak ele almak
- Kalıbın bozulmadan hala standartlara uygun parçalar ürettiğini varsayarsak
- Kabul edilen çıktı yerine alıntı yapmak
- Kozmetik ürün partisinin teorik maksimum kullanım ömrü göz önünde bulundurularak planlanması
- Alt kesimleri ve kalıptan çıkarma gerilimini göz ardı etmek
- Şeffaf, mat ve dokulu parçalara tek bir takım ömrü tahmini uygulamak
- Geç dönem denetimini atlamak
- Farklı kalıplardan elde edilen ürünlerin, kalıplar arası onay alınmadan karıştırılması.
- Teslimat kapanmadan önce ana kopyanın atılması
- Kalıp ömrünü gözden geçirmeden PU reçinesini değiştirmek
- Depolanmış bir kalıbı yeniden yeterlilik testinden geçirmeden tekrar kullanmak.
- Üretim planından olası risklere karşı yedek parçaların çıkarılması
“En fazla 25 kopya” ifadesi tek başına çok az koruma sağlar. Reçineyi, geometriyi, yüzey standardını, boyut gereksinimlerini, ret payını veya denetim sıklığını belirtmez.
Alıcılar ayrıca yumuşak silikon kalıpları doğrudan çelik enjeksiyon kalıplarıyla karşılaştırmaktan kaçınmalıdır. Silikon kalıplar düşük başlangıç yatırımı, hızlı çoğaltma ve karmaşık geometrilerin daha kolay kalıptan çıkarılmasını sağlar. Sınırlı ömürleri, sürecin pratik üretim aralığını belirler.
Malzeme seçimi, planlama kararının bir parçası olmaya devam etmektedir. Vakumlu döküm için poliüretan döküm reçineleri kılavuzu , reçine sertliği, kürlenme davranışı, uzama, ısı direnci ve formülasyon seçiminin hem bileşeni hem de döküm sürecini nasıl etkilediğini açıklamaktadır.
Vakum Dökümünde Silikon Kalıpların Ömrü Hakkında Sıkça Sorulan Sorular
Bir silikon kalıp kaç parça üretebilir?
Planlama aşamasında, birçok projede kalıp başına yaklaşık 20 adet kabul edilebilir parça kullanılır. Gerçek üretim miktarı reçine kimyasına, alt kesimlere, yüzey kalitesine, geometriye, kürleme koşullarına ve kabul kriterlerine bağlıdır. Bir kalıp, kozmetik veya boyutsal performansı düştükten sonra bile fiziksel olarak kullanılabilir durumda kalabilir.
Silikon kalıp 20 kullanım döngüsünden hemen sonra mı bozulur?
Hayır. Bozulma genellikle kademeli olarak gelişir. Bazı kalıpların daha erken değiştirilmesi gerekirken, basit kalıplar planlanan eşiğin ötesinde kabul edilebilir parçalar üretmeye devam edebilir. Durdurma noktası, denetim sonuçlarına göre belirlenmelidir.
Poliüretan Silikona Neden Zarar Verir?
İzosiyanat bileşenleri, kalıp yüzeyinin yakınındaki silikonun içine yayılabilir. Ardından gelen reaksiyonlar, yerel malzeme yapısını ve mekanik özelliklerini değiştirir. Tekrarlanan kalıptan çıkarma işlemleri daha sonra yüzey çatlaklarına, deformasyona, detay kaybına ve yırtılmaya neden olur.
Alt kesimler silikon kalıpların ömrünü kısaltır mı?
Derin girintiler genellikle kalıp esnemesini ve serbest bırakma kuvvetini artırır. Ters eğim, dar yuvalar, ince çekirdekler ve dokulu yüzeyler stresi yoğunlaştırabilir ve hasarı hızlandırabilir.
60 parça için kaç silikon kalıp gereklidir?
Tedarikçi, kabul edilen üretim miktarına, yedek parça gereksinimlerine, geometriye ve kozmetik risklere göre kalıp sayısını hesaplamalıdır. Kalıp başına yaklaşık 18-20 adet uygun parça hedefleyen bir plan, üç veya dört kalıp gerektirebilir.
Bir proje ne zaman enjeksiyon kalıplama yöntemine geçmelidir?
Talep öngörülebilir hale geldiğinde, miktarlar arttığında veya nihai termoplastik özellikler zorunlu hale geldiğinde, tekrarlanan silikon kalıplama ve manuel döküm maliyetlerini üretim kalıplama maliyetleriyle karşılaştırın.
Vakum Dökümünde Silikon Kalıp Ömrü İçin Nihai Öneri
Vakum dökümünde silikon kalıpların ömrü, kimyasal maruziyete, reçine seçimine, geometriye, yüzey alanına, kalıptan çıkarma gerilimine, sıcaklığa ve projenin kabul kriterlerine bağlıdır.
Yirmi adet, tedarikçinin üretim kapasitesini rezerve edebilmesi, geç dönem denetimini artırabilmesi ve aletin en iyimser olası kullanım ömrüne bağlı kalmaktan kaçınabilmesi açısından pratik bir planlama eşiği sağlar. Kozmetik, şeffaf, derin dokulu ve çıkarılması zor parçaların daha erken değiştirilmesi gerekebilir. Geniş toleranslara sahip basit bileşenler daha uzun süre kabul edilebilir durumda kalabilir.
Güvenilir bir üretim planı şunları içermelidir:
- Kalıp başına kabul edilen çıktı
- Toplam kalıp miktarı
- İlk makale onayı
- Son dönem denetimi
- Çapraz kalıp tutarlılığı
- Yedek miktar
- Ana modelin korunması
- Değiştirme yetkilendirmesi
Amaç, her silikon kalıptan mümkün olan en yüksek sayıda döküm yapmak değil, tutarlı bir şekilde parça teslim etmektir.
20 adetten fazla vakum döküm siparişi mi planlıyorsunuz? BOONA'ya CAD dosyalarınızı, gerekli miktarı, seçilen PU reçinesini, alt kesimleri, kozmetik bölgeleri, kritik boyutları ve muayene kriterlerini düşük hacimli üretim hizmetleri aracılığıyla gönderin . BOONA, üretim başlamadan önce ana kalıp yöntemini, kalıp başına kabul edilebilir çıktıyı, kalıp miktarını, paralel döküm planını, muayene kontrol noktalarını ve yedek kalıp olasılığını inceleyebilir.


